Das Wichtigste in Kürze
Die Verfolgung der Werkzeuginstandhaltung ist die Aufzeichnung dessen, was jedes Stanzwerkzeug geleistet hat, was daran gemacht wurde und was es als Nächstes braucht.
Sie umfasst Folgeverbund-, Transfer- und Linienwerkzeuge und beantwortet eine praktische Frage: Kann dieses Werkzeug den nächsten Auftrag ohne Überraschung fahren?
Ein Werkzeug verschleißt mit jedem Hub, wird geschliffen, unterlegt und repariert und wechselt zwischen Pressen und Lager. Es braucht also einen eigenen Datensatz, keine Notiz an der Presse.
Der Stammdatensatz beschreibt das Werkzeug selbst und ändert sich selten. Die Werte stammen aus Ihren Werkzeugzeichnungen und Abmusterungsprotokollen.
| Feld | Was es enthält |
|---|---|
| Werkzeug-ID | Eindeutige Nummer, auf dem Werkzeug und seinem QR-Etikett eingeprägt |
| Teilenummern | Jedes Teil, das das Werkzeug fertigt (links und rechts, Varianten) |
| Werkzeugart | Folgeverbund, Transfer, Linie (Tandem) oder Einzelstation |
| Anzahl der Stationen | Zahl der Stationen, jede mit eigener ID für Reparaturen |
| Teile pro Hub | Wie viele Teile ein Hub erzeugt (1-fach, 2-fach) |
| Pressenzuordnung | Pressen, auf denen das Werkzeug laufen darf |
| Einbauhöhe | Nominale geschlossene Höhe, plus aktuelle Höhe nach Beilagen |
| Presskraftbedarf | Erforderliche Kraft, gegen die Pressenkapazität geprüft |
| Werkstoff | Bandwerkstoff, Güte und Dicke, für die das Werkzeug gebaut ist |
| Lagerort | Regal- oder Bodenplatz, wenn es nicht in einer Presse ist |
| Dokumente | Zeichnungen, Streifenbild, Abmusterungsbericht, Ersatzteilliste |
Zwei dieser Felder verursachen die meisten Planungsfehler, wenn sie falsch sind: Teile pro Hub und aktuelle Einbauhöhe.
Teile pro Hub rechnet Hübe in Teile um, ein 2-fach-Werkzeug mit dem Feld auf 1 verdoppelt also jede Prognose der Hübe, die ein Auftrag braucht. Die aktuelle Einbauhöhe ändert sich nach jedem Schleifen und jeder Beilage, und der Einrichter braucht sie beim nächsten Werkzeugwechsel.
Ein Pressenhub mit einem Werkzeug darin ist ein Hub dieses Werkzeugs. Jeder Hub verschleißt die Schneidkanten, die Umformflächen und die Führungsteile ein wenig.
Führen Sie an jedem Werkzeug drei Zähler.
| Zähler | Wird zurückgesetzt, wenn | Verwendet für |
|---|---|---|
| Hübe gesamt | Nie | Werkzeuglebensdauer, Gesamtkosten pro Hub |
| Hübe seit dem letzten Schleifen | Schleifauftrag nach Freigabe der Abmusterung geschlossen | Schleifauslöser |
| Hübe seit der letzten Wartung | Wartungsauftrag geschlossen | Wartungsauslöser (Federn, Führungen, Sensoren) |
Führen Sie die Zähler am Werkzeugdatensatz. Ein Zähler, der nur auf der Pressenanzeige lebt, ist weg, sobald das Werkzeug ausgebaut wird.
Es gibt zwei übliche Quellen, und die meisten Presswerke nutzen beide.
Die SPS-Zählung ist genau, aber sie zählt Pressenhübe. Zu Werkzeughüben wird sie erst, wenn Sie wissen, welches Werkzeug zwischen zwei Werkzeugwechseln in der Presse war.
Das entscheidende Ereignis ist also der Werkzeugwechsel selbst. Erfassen Sie bei jedem Wechsel die Werkzeug-ID, die Presse, die Uhrzeit und den Zählerstand, egal ob Sie ein Etikett scannen oder es eintippen.
Ein Pressenzähler sagt Ihnen, wie viel die Presse gearbeitet hat. Er sagt nichts darüber, welches Werkzeug diese Hübe abbekommen hat.
Stellen Sie sich ein Werkzeug vor, das letzte Woche 40.000 Hübe auf Presse 3 und diese Woche 25.000 auf Presse 5 gefahren hat. Jede Presse zeigt eine normale Zahl, aber das Werkzeug hat 65.000 Hübe hinter sich und ist über ein Schleifintervall von 60.000 Hüben hinaus.
Nutzen Sie alle vier Auslöser und erfassen Sie, welcher jeden Arbeitsauftrag geöffnet hat.
| Auslöser | Löst aus, wenn | Typische Arbeit |
|---|---|---|
| Hubbasiertes Schleifen | Die Hübe seit dem letzten Schleifen das Intervall erreichen | Stempel und Matrizen schleifen, unterlegen, Höhen prüfen |
| Hubbasierte Wartung | Die Hübe seit der letzten Wartung das Intervall erreichen | Federn, Abstreifer, Führungssäulen, Buchsen, Sensoren |
| Zustandsbasiert | Ein Qualitäts- oder Prozesssignal seine Grenze verlässt | Die im Fehler genannte Station prüfen |
| Kalenderbasiert | Ein Werkzeug eine festgelegte Zeit ungenutzt war | Reinigen, ölen, auf Rost und Schäden prüfen |
Typische Zustandssignale sind Grathöhe außerhalb der Toleranz, ein wanderndes Maß bei der Teileprüfung, hochgezogene Butzen, ein Fehlvorschubsensor, der die Presse stoppt, oder ein Riss an einem umgeformten Flansch.
Der Kalenderauslöser existiert für Werkzeuge, die selten laufen. Ein Werkzeug, das in einem Jahr 5.000 Hübe gemacht hat, erreicht sein Hubintervall nie, aber seine Federn, Führungen und Flächen altern im Lager trotzdem.
Legen Sie vor jedem Hubintervall eine Warnstufe fest, zum Beispiel bei 80%, damit der Planer den Ausbau einplanen kann. Siehe auch zustandsbasierte Instandhaltung.
Jedes Werkzeug sollte zu jedem Zeitpunkt genau einen Status haben. Das Presswerk und der Werkzeugbau sollten denselben sehen.
| Status | Bedeutung |
|---|---|
| In der Presse | Eingebaut und zählt Hübe an einer benannten Presse |
| Im Lager, bereit | Für die Produktion freigegeben, nächster Lauf erlaubt |
| Wartet auf Reparatur | Mit einem Fehler oder fälliger Wartung ausgebaut, Arbeitsauftrag offen |
| In Reparatur | Auf der Werkbank im Werkzeugbau, in Arbeit |
| Wartet auf Abmusterung | Reparatur fertig, braucht eine Abmusterung und Erstteilfreigabe |
| Gesperrt | Blockiert, darf nicht laufen, bis Konstruktion oder Qualität es freigibt |
| Außer Betrieb | Verschrottet, oder sein Teil ist ausgelaufen; Datensatz bleibt für die Historie erhalten |
Die wichtigste Regel: Ein Werkzeug verlässt „Wartet auf Abmusterung“ nur mit einem freigegebenen Erstteil. Ein Werkzeug, das direkt von der Werkbank in die Produktion geht, macht aus der ersten Schicht die Abmusterung.
Verwenden Sie „Gesperrt“ für alles Ungeklärte, etwa einen vermuteten Riss oder eine Kollision.
Jeder Besuch im Werkzeugbau bekommt einen Arbeitsauftrag mit strukturierten Feldern. Freitext allein („Werkzeug geschliffen, Station repariert“) lässt sich weder zählen noch vergleichen.
| Feld | Beispieleintrag |
|---|---|
| Auslöser | Hubbasiert, zustandsbasiert, Kalender, Kollision |
| Fehlercode | Grat, Maß, Butzenziehen, Riss, Kaltverschweißung, Fehlvorschub |
| Station | Stations-ID, an der gearbeitet wurde |
| Getauschtes Bauteil | Teilenummer von Stempel, Schneidbuchse, Feder, Einsatz |
| Abgeschliffene Menge | Millimeter, die von jedem Abschnitt abgeschliffen wurden |
| Eingelegte Beilage | Dicke und Lage der Beilage, neue Einbauhöhe |
| Hübe bei Reparatur | Stand des Gesamtzählers beim Ausbau des Werkzeugs |
| Arbeitsstunden | Stunden des Werkzeugmachers, plus Abmusterungsstunden |
| Verwendete Teile | Verbrauchte Ersatzteile aus dem Lager |
| Abmusterungsergebnis | Erstteil freigegeben oder abgelehnt, mit Datum |
Die abgeschliffene Menge ist das Feld, das die meisten Betriebe überspringen und später bereuen. Aufsummiert sagt sie Ihnen, wie viel Schleifzugabe an jedem Abschnitt bleibt und wann der Abschnitt ersetzt werden muss.
Verwendete Teile sollten aus dem Ersatzteillager abgebucht werden, damit der Bestand sinkt, wenn ein Stempel in ein Werkzeug eingebaut wird. Unser Leitfaden zur Ersatzteilbestandsverwaltung behandelt Mindest- und Höchstbestände für Werkzeugkomponenten.
Im Werkzeugbau wartet selten nur ein Werkzeug. Ordnen Sie die Warteschlange nach zwei Fragen: Wann wird das Werkzeug gebraucht und wie schlimm ist das Problem.
| Schweregrad | Innerhalb von 48 h gebraucht | Nicht innerhalb von 48 h gebraucht |
|---|---|---|
| Kann nicht laufen (Kollision, gebrochener Stempel, Riss) | P1: sofort beginnen | P2: nächster freier Werkzeugmacher |
| Läuft mit Risiko (Grat nahe der Grenze, zusätzliche Prüfungen) | P2: nächster freier Werkzeugmacher | P3: diese Woche einplanen |
| Wartung fällig (Schleifen oder Wartung nach Hüben) | P2: vor dem Lauf | P3: diese Woche einplanen |
| Geringfügig (optisch, Dokumentation) | P4: beim nächsten Besuch | P4: beim nächsten Besuch |
„Innerhalb von 48 h gebraucht“ sollte aus dem Produktionsplan kommen, nicht von dem, der an der Tür des Werkzeugbaus am lautesten ruft.
Ist der größte Teil der Warteschlange P1, kommen die Auslöser zu spät. Schauen Sie sich Ihren Instandhaltungsrückstand nach Werkzeug und Auslöser an, um zu sehen, warum.
Diese Zahlen sind ein veranschaulichendes Beispiel, keine Norm. Echte Schleifintervalle schwanken stark mit Bandwerkstoff, Dicke, Werkzeugstahl, Schneidspalt und Schmierung.
| Position | Wert |
|---|---|
| Schleifintervall (aus der Historie dieses Werkzeugs) | 60.000 Hübe |
| Warnstufe (80%) | 48.000 Hübe |
| Pressengeschwindigkeit | 30 Hübe pro Minute |
| Hubzeit pro Tag (zwei Schichten, nach Stopps) | 10 Stunden |
| Hübe seit dem letzten Schleifen, Montag 06:00 | 21.000 |
| Teile pro Hub | 2 |
30 Hübe pro Minute × 60 Minuten = 1.800 Hübe pro Stunde.
1.800 × 10 Stunden = 18.000 Hübe pro Tag, das sind 36.000 Teile bei 2 Teilen pro Hub.
60.000 ÷ 18.000 = 3,3 Produktionstage zwischen zwei Schleifvorgängen.
Die Warnstufe kommt nach 48.000 ÷ 18.000 = 2,7 Tagen, was nur 12.000 Hübe (etwa 6,7 Hubstunden, weniger als eine Schicht) lässt, um den Ausbau zu planen. Bei einem so schnellen Werkzeug setzen Sie die Warnung stattdessen einen Produktionstag früher: 60.000 minus 18.000 = 42.000 Hübe.
Verbleibende Hübe am Montagmorgen: 60.000 minus 21.000 = 39.000.
Nach Montag bleiben 21.000. Nach Dienstag bleiben 3.000, das sind nur 3.000 ÷ 1.800 = 1,7 Stunden Laufzeit am Mittwoch.
Das beste Fenster ist das Ende der zweiten Schicht am Dienstag. Das Werkzeug kommt bei einem geplanten Wechsel heraus, statt die Presse am Mittwoch mitten in der Schicht zu stoppen.
Braucht der Werkzeugbau 4 Stunden zum Schleifen, Unterlegen und Neueinstellen des Werkzeugs plus 1 Stunde Abmusterung, kann es vor dem Ende der ersten Schicht am Mittwoch wieder „Im Lager, bereit“ sein.
Angenommen, der offene Auftrag umfasst 90.000 Teile. Bei 2 Teilen pro Hub sind das 45.000 Hübe.
Lag dieses Werkzeug mit 21.000 Hüben seit dem letzten Schleifen im Lager, würde der ganze Auftrag es auf 66.000 bringen, über das Intervall hinaus. Erst schleifen oder den Lauf in einem geplanten Fenster teilen.
Angenommen, der Werkzeugbau schleift pro Schleifvorgang 0,10 mm ab und ein Stempelabschnitt hat noch 2,0 mm nutzbare Schleifzugabe (wieder veranschaulichend).
2,0 ÷ 0,10 = 20 weitere Schleifvorgänge, und 20 × 60.000 = 1,2 Millionen Hübe, bevor der Abschnitt ersetzt werden muss. Das funktioniert nur, wenn die abgeschliffene Menge jedes Mal erfasst wird.
Messen Sie die Werkzeugleistung in Hüben, nicht in Kalenderzeit.
| Kennzahl | Formel |
|---|---|
| Hübe zwischen Ausfällen (pro Werkzeug) | Hübe im Zeitraum ÷ ungeplante Reparaturen |
| Reparaturstunden pro 100k Hübe | Reparaturstunden ÷ Hübe × 100.000 |
| Werkzeugbedingte Stillstände | Pressenminuten, die aus Werkzeuggründen stillstanden |
| Erstteil-Freigabequote nach Reparatur | Bei der ersten Abmusterung freigegebene Besuche ÷ alle Besuche im Werkzeugbau × 100 |
| Geplanter Anteil | Geplante Stunden im Werkzeugbau ÷ alle Stunden im Werkzeugbau × 100 |
Beispiel für ein Werkzeug über ein Quartal: 1.200.000 Hübe, was bei einem Intervall von 60.000 Hüben 20 geplante Schleifvorgänge plus 4 ungeplante Reparaturen bedeutet. Der Werkzeugbau hat 116 Stunden gebucht: 80 für das Schleifen zu je 4 Stunden und 36 für die Reparaturen.
Hübe zwischen Ausfällen = 1.200.000 ÷ 4 = 300.000. Reparaturstunden pro 100k Hübe = 116 ÷ 1.200.000 × 100.000 = 9,7 Stunden, davon 3,0 ungeplant.
Haben 22 der 24 Besuche im Werkzeugbau das Erstteil bei der ersten Abmusterung bestanden, beträgt die Erstteil-Freigabequote 22 ÷ 24 = 91,7%.
Hübe zwischen Ausfällen ist die Werkzeugvariante der mittleren Zeit zwischen Ausfällen. Werkzeugbedingte Stillstände zeigen sich in der Verfügbarkeit der Presse, weshalb OEE für Stanzpressen und die Werkzeugverfolgung zusammengehören.
Der Pressenzähler steigt, aber niemand weiß, welches Werkzeug die Hübe abbekommen hat. Erfassen Sie jeden Werkzeugwechsel.
Ein Einrichter setzt „Hübe seit dem letzten Schleifen“ nach einem Wartungsbesuch zurück, bei dem nichts geschliffen wurde.
Setzen Sie jeden Zähler nur zurück, wenn der passende Arbeitsauftrag geschlossen ist, und setzen Sie beide zurück, wenn ein Besuch Schleifen und Wartung umfasst.
Abmusterungshübe, Tippbetrieb und Ausschusshübe verschleißen das Werkzeug alle. Lassen Sie sie weg, erreicht das Werkzeug sein echtes Intervall vor dem Zähler.
„Station 4 repariert“ lässt sich weder zählen noch sortieren noch vergleichen.
Verwenden Sie Fehlercodes, Stations-IDs und numerische Felder für abgeschliffene Menge und eingelegte Beilage.
Eine monatliche Wartung an einem Werkzeug, das 18.000 Hübe pro Tag fährt, kommt viel zu spät, und an einem Werkzeug, das zweimal im Jahr läuft, viel zu oft.
Nutzen Sie hubbasierte Auslöser für laufende Werkzeuge und Kalenderauslöser nur für ruhende.
Unter Termindruck baut ein Einrichter ein repariertes Werkzeug ein, bevor die Qualität ein Teil gesehen hat. Sperren Sie den Wechsel auf „Im Lager, bereit“, bis das Erstteil abgezeichnet ist, und erfassen Sie, wer es freigegeben hat.
Die Abmusterung kostet Pressenzeit, schnelle Werkzeugwechsel helfen also: Siehe unsere Leitfäden zum Schnellwechsel von Werkzeugen und zu SMED.
Beginnen Sie mit den zehn Werkzeugen, die die meisten Stillstände verursachen. Zur Auswahl eines Systems siehe Software für die Instandhaltung von Werkzeugen und Formen und unseren Vergleich der besten Instandhaltungssoftware für Stanzwerkzeuge.
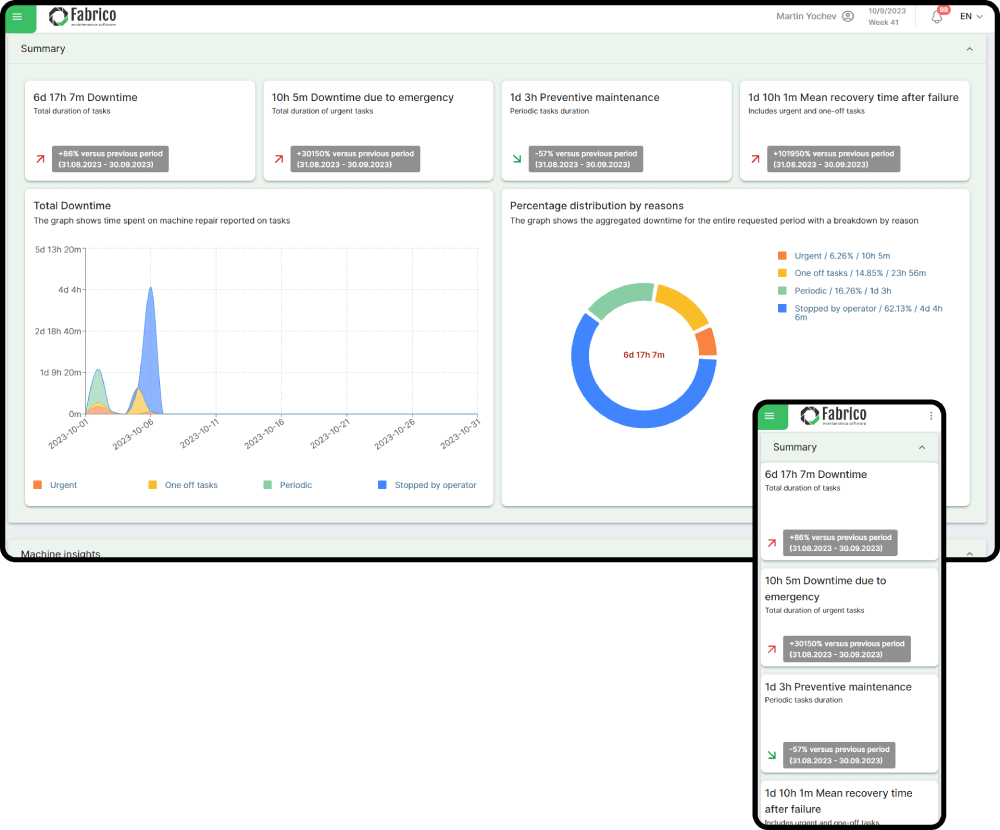
Fabrico ist eine OEE-Plattform mit vollständigem integriertem CMMS.
Es verbindet sich über die SPS-Anbindung mit der Presse, kann also Hübe zählen und die OEE pro Presse in Echtzeit berechnen, einschließlich Stillständen und Kurzstopps.
Sie können jedes Werkzeug als eigene Anlage mit einem QR-Code erfassen, sodass ein Werkzeugmacher das Werkzeug scannt, um seine Historie, Dokumente und offenen Arbeitsaufträge in der mobilen App oder im Web zu öffnen.
Ihr Team erstellt vorbeugende Pläne aus wiederkehrenden Vorlagen und bedingten Aufgaben und plant jedes Schleifen anhand der Hübe, die es bei jedem Werkzeugwechsel erfasst. Die Arbeitsaufträge erfassen die verbrauchten Ersatzteile, mit Mindest- und Höchstbeständen für Stempel, Federn und Einsätze.
Fabrico ordnet Pressenhübe nicht von selbst einem Werkzeug zu und öffnet keine Arbeitsaufträge, wenn ein Zähler sein Intervall erreicht. Diese Schritte bleiben bei Ihrem Team.
Der KI-Assistent beantwortet Fragen zur Reparaturhistorie einer Presse oder eines Werkzeugs in einfacher Sprache.
Möchten Sie Werkzeug- und Pressendaten an einem Ort sehen? Buchen Sie eine 30-minütige Demo mit einem Fabrico Berater, unverbindlich, oder kontaktieren Sie uns mit Ihren Fragen.
Ein Werkzeugdatensatz braucht Werkzeug-ID, Teilenummern, Werkzeugart, Stationen, Teile pro Hub, Pressenzuordnung, Einbauhöhe, Presskraftbedarf und Werkstoff. Jede Reparatur braucht Auslöser, Fehlercode, Station, getauschtes Bauteil, abgeschliffene Menge, eingelegte Beilage, Stunden und verwendete Teile.
Der Hubzähler der Presse gehört zur Presse und zählt jeden Hub, den sie macht. Der Hubzähler des Werkzeugs gehört zum Werkzeug und zählt nur die Hübe, die gemacht wurden, während dieses Werkzeug eingebaut war, über alle Pressen hinweg, auf denen es lief.
Es gibt keine allgemeingültige Zahl, weil das Intervall von Bandwerkstoff, Dicke, Werkzeugstahl, Schneidspalt und Schmierung abhängt. Legen Sie das Intervall aus der eigenen Historie jedes Werkzeugs fest und passen Sie es anhand der Grathöhe und der Reparaturdaten an.
Lesen Sie den Pressenhubzähler aus der SPS aus und ordnen Sie die Hübe dem Werkzeug zu, das zwischen zwei erfassten Werkzeugwechseln eingebaut war. Ohne erfassten Werkzeugwechsel bleibt die Zählung eine Pressenzahl, keine Werkzeugzahl.
Hübe zwischen Ausfällen pro Werkzeug, Reparaturstunden pro 100.000 Hübe, werkzeugbedingte Pressenstillstände und die Erstteil-Freigabequote nach Reparatur. Messen Sie in Hüben, nicht in Kalenderzeit, damit ruhende Werkzeuge nicht zuverlässiger aussehen, als sie sind.
Sehen Sie, wie Fabrico OEE und Instandhaltung auf einer Plattform vereint.
Demo anfragen





 Anmeldung
 Blog