Points clés
Le suivi de la maintenance des outils de presse est l'enregistrement de ce que chaque outil d'emboutissage a fait, de ce qui lui a été fait et de ce dont il a besoin ensuite.
Il couvre les outils progressifs, transfert et en ligne, et il répond à une question pratique : cet outil peut-il produire la prochaine commande sans surprise ?
Un outil s'use à chaque coup, il est affûté, calé et réparé, et il circule entre les presses et le stockage. Il lui faut donc son propre enregistrement, pas une note sur la presse.
La fiche de base décrit l'outil lui-même et change rarement. Les valeurs viennent de vos plans d'outils et de vos fiches d'essai.
| Champ | Ce qu'il contient |
|---|---|
| ID de l'outil | Numéro unique, frappé sur l'outil et sur son étiquette QR |
| Références de pièces | Chaque pièce que l'outil produit (gauche et droite, variantes) |
| Type d'outil | Progressif, transfert, en ligne (tandem) ou à poste unique |
| Nombre de postes | Nombre de postes, chacun avec son propre ID pour les réparations |
| Pièces par coup | Combien de pièces un coup produit (1 pièce, 2 pièces) |
| Affectations aux presses | Presses sur lesquelles l'outil est autorisé à tourner |
| Hauteur fermée | Hauteur fermée nominale, plus hauteur actuelle après calage |
| Effort requis | Force nécessaire, vérifiée par rapport à la capacité de la presse |
| Matière | Nuance et épaisseur de la bande pour laquelle l'outil est conçu |
| Emplacement de stockage | Rack ou emplacement au sol quand il n'est pas en presse |
| Documents | Plans, mise en bande, rapport d'essai, liste des pièces de rechange |
Deux de ces champs causent la plupart des erreurs de planification quand ils sont faux : pièces par coup et hauteur fermée actuelle.
Le nombre de pièces par coup convertit les coups en pièces, donc un outil 2 pièces dont le champ est réglé sur 1 double chaque prévision du nombre de coups dont une commande a besoin. La hauteur fermée actuelle change après chaque affûtage et chaque cale, et le régleur en a besoin au prochain changement d'outil.
Une course de presse avec un outil monté est un coup sur cet outil. Chaque coup use un peu les arêtes de coupe, les surfaces de formage et les éléments de guidage.
Suivez trois compteurs sur chaque outil.
| Compteur | Remis à zéro quand | Sert à |
|---|---|---|
| Coups au total | Jamais | Durée de vie de l'outil, coût total par coup |
| Coups depuis le dernier affûtage | Ordre de travail d'affûtage clôturé après approbation de l'essai | Déclencheur d'affûtage |
| Coups depuis la dernière maintenance préventive | Ordre de travail de maintenance préventive clôturé | Déclencheur de maintenance préventive (ressorts, guides, capteurs) |
Gardez les compteurs sur la fiche de l'outil. Un compteur qui n'existe que sur l'afficheur de la presse disparaît dès que l'outil est démonté.
Il existe deux sources courantes, et la plupart des ateliers presse utilisent les deux.
Le comptage de l'automate est exact, mais il compte des courses de presse. Il ne devient des coups d'outil que si l'on sait quel outil était dans la presse entre deux changements d'outil.
Le changement d'outil lui-même est donc l'événement clé. Enregistrez l'ID de l'outil, la presse, l'heure et la valeur du compteur à chaque changement, que vous scanniez une étiquette ou que vous la saisissiez.
Un compteur de presse vous dit à quel point la presse a travaillé. Il ne dit rien sur l'outil qui a encaissé ces courses.
Imaginez un outil qui a fait 40 000 coups sur la presse 3 la semaine dernière et 25 000 sur la presse 5 cette semaine. Chaque presse affiche un chiffre normal, mais l'outil a encaissé 65 000 coups et a dépassé un intervalle d'affûtage de 60 000 coups.
Utilisez les quatre déclencheurs, et enregistrez lequel a ouvert chaque ordre de travail.
| Déclencheur | Se déclenche quand | Travail typique |
|---|---|---|
| Affûtage selon les coups | Les coups depuis le dernier affûtage atteignent l'intervalle | Rectifier poinçons et matrices, caler, vérifier les hauteurs |
| Maintenance préventive selon les coups | Les coups depuis la dernière maintenance atteignent l'intervalle | Ressorts, dévêtisseurs, colonnes de guidage, bagues, capteurs |
| Selon l'état | Un signal qualité ou procédé sort de ses limites | Inspecter le poste cité dans le défaut |
| Selon le calendrier | Un outil est resté inactif pendant une durée fixée | Nettoyer, huiler, vérifier la rouille et les dommages |
Les signaux d'état typiques sont une hauteur de bavure hors tolérance, une cote qui dérive au contrôle de la pièce, des débouchures remontées, un capteur de mauvaise avance qui arrête la presse ou une fissure sur un bord tombé.
Le déclencheur calendaire existe pour les outils qui tournent rarement. Un outil qui a fait 5 000 coups en un an n'atteint jamais son intervalle en coups, mais ses ressorts, ses guides et ses surfaces vieillissent quand même en stockage.
Fixez un niveau d'alerte avant chaque intervalle en coups, par exemple à 80 %, pour que le planificateur puisse programmer la sortie. Voir aussi la maintenance conditionnelle.
À tout moment, chaque outil doit avoir exactement un statut. L'atelier presse et l'outillerie doivent voir le même.
| Statut | Signification |
|---|---|
| En presse | Monté et comptant les coups sur une presse désignée |
| En stock, prêt | Libéré pour la production, prochaine série autorisée |
| En attente de réparation | Sorti avec un défaut ou une maintenance due, ordre de travail ouvert |
| En réparation | Sur l'établi de l'outillerie, travaux en cours |
| En attente d'essai | Réparation terminée, nécessite un essai et l'approbation de la première pièce |
| En quarantaine | Bloqué, ne peut pas tourner tant que l'ingénierie ou la qualité ne l'a pas libéré |
| Retiré | Mis au rebut, ou sa pièce n'est plus produite ; fiche conservée pour l'historique |
La règle la plus importante : un outil ne quitte « En attente d'essai » qu'avec une première pièce approuvée. Un outil qui passe directement de l'établi à la production transforme la première équipe en essai.
Utilisez « En quarantaine » pour tout ce qui n'est pas résolu, comme une fissure suspectée ou une collision.
Chaque passage à l'outillerie reçoit un ordre de travail avec des champs structurés. Un texte libre seul (« outil affûté, poste réparé ») ne peut être ni compté ni comparé.
| Champ | Exemple de saisie |
|---|---|
| Déclencheur | Selon les coups, selon l'état, calendaire, collision |
| Code défaut | Bavure, cote, débouchure remontée, fissure, grippage, mauvaise avance |
| Poste | ID du poste où le travail a été fait |
| Composant remplacé | Référence du poinçon, de la bague, du ressort, de l'insert |
| Épaisseur enlevée à l'affûtage | Millimètres rectifiés sur chaque section |
| Cale ajoutée | Épaisseur et position de la cale, nouvelle hauteur fermée |
| Coups à la réparation | Valeur du compteur total quand l'outil a été sorti |
| Heures de main-d'œuvre | Heures de l'outilleur, plus heures d'essai |
| Pièces utilisées | Pièces de rechange consommées, sorties du stock |
| Résultat d'essai | Première pièce approuvée ou refusée, avec la date |
L'épaisseur enlevée à l'affûtage est le champ que la plupart des ateliers sautent et regrettent ensuite. Cumulée, elle vous dit combien de surépaisseur de rectification il reste sur chaque section et quand la section doit être remplacée.
Les pièces utilisées doivent sortir du stock de pièces de rechange, pour que le niveau de stock baisse quand un poinçon entre dans un outil. Notre guide de gestion du stock de pièces de rechange traite des niveaux minimum et maximum pour les composants d'outils.
L'outillerie a rarement un seul outil en attente. Classez la file selon deux questions : quand l'outil est-il nécessaire, et quelle est la gravité du problème.
| Gravité | Nécessaire sous 48 h | Non nécessaire sous 48 h |
|---|---|---|
| Ne peut pas tourner (collision, poinçon cassé, fissure) | P1 : commencer tout de suite | P2 : prochain outilleur disponible |
| Tourne avec un risque (bavure proche de la limite, contrôles supplémentaires) | P2 : prochain outilleur disponible | P3 : planifier cette semaine |
| Maintenance due (affûtage ou préventive selon les coups) | P2 : avant la série | P3 : planifier cette semaine |
| Mineur (esthétique, documentation) | P4 : au prochain passage | P4 : au prochain passage |
« Nécessaire sous 48 h » doit venir du planning de production, pas de celui qui crie le plus fort à la porte de l'outillerie.
Si la plus grande partie de la file est en P1, les déclencheurs arrivent trop tard. Regardez votre carnet de commandes de maintenance par outil et par déclencheur pour comprendre pourquoi.
Ces chiffres sont un exemple illustratif, pas une norme. Les intervalles d'affûtage réels varient fortement selon la matière de la bande, son épaisseur, l'acier de l'outil, le jeu et la lubrification.
| Élément | Valeur |
|---|---|
| Intervalle d'affûtage (d'après l'historique de cet outil) | 60 000 coups |
| Niveau d'alerte (80 %) | 48 000 coups |
| Cadence de la presse | 30 coups par minute |
| Temps de frappe par jour (deux équipes, après arrêts) | 10 heures |
| Coups depuis le dernier affûtage, lundi 06:00 | 21 000 |
| Pièces par coup | 2 |
30 coups par minute × 60 minutes = 1 800 coups par heure.
1 800 × 10 heures = 18 000 coups par jour, soit 36 000 pièces à 2 pièces par coup.
60 000 ÷ 18 000 = 3,3 jours de production entre deux affûtages.
Le niveau d'alerte arrive après 48 000 ÷ 18 000 = 2,7 jours, ce qui ne laisse que 12 000 coups (environ 6,7 heures de frappe, moins d'une équipe) pour planifier la sortie. Sur un outil aussi rapide, placez plutôt l'alerte un jour de production plus tôt : 60 000 moins 18 000 = 42 000 coups.
Coups restants le lundi matin : 60 000 moins 21 000 = 39 000.
Après lundi, il en reste 21 000. Après mardi, il en reste 3 000, soit seulement 3 000 ÷ 1 800 = 1,7 heure de marche le mercredi.
La meilleure fenêtre est la fin de la deuxième équipe du mardi. L'outil sort lors d'un changement planifié au lieu d'arrêter la presse en pleine équipe le mercredi.
Si l'outillerie a besoin de 4 heures pour affûter, caler et régler l'outil, plus 1 heure d'essai, il peut être de retour « En stock, prêt » avant la fin de la première équipe du mercredi.
Supposons que la commande ouverte soit de 90 000 pièces. À 2 pièces par coup, cela fait 45 000 coups.
Si cet outil était en stock avec 21 000 coups depuis son dernier affûtage, produire toute la commande l'amènerait à 66 000, au-delà de l'intervalle. Affûtez d'abord, ou divisez la série sur une fenêtre planifiée.
Supposons que l'outillerie enlève 0,10 mm par affûtage et qu'une section de poinçon ait encore 2,0 mm de surépaisseur utilisable (là encore, à titre illustratif).
2,0 ÷ 0,10 = 20 affûtages de plus, et 20 × 60 000 = 1,2 million de coups avant que la section doive être remplacée. Cela ne fonctionne que si l'épaisseur enlevée est enregistrée à chaque fois.
Mesurez la performance des outils en coups, pas en temps calendaire.
| KPI | Formule |
|---|---|
| Coups entre défaillances (par outil) | Coups sur la période ÷ réparations non planifiées |
| Heures de réparation pour 100k coups | Heures de réparation ÷ coups × 100 000 |
| Arrêts liés aux outils | Minutes de presse arrêtée pour des causes liées à l'outil |
| Taux d'approbation de la première pièce après réparation | Passages approuvés au premier essai ÷ tous les passages à l'outillerie × 100 |
| Part planifiée | Heures d'outillerie planifiées ÷ toutes les heures d'outillerie × 100 |
Exemple pour un outil sur un trimestre : 1 200 000 coups, ce qui, avec un intervalle de 60 000 coups, représente 20 affûtages planifiés plus 4 réparations non planifiées. L'outillerie a imputé 116 heures : 80 pour l'affûtage à 4 heures chacun et 36 pour les réparations.
Coups entre défaillances = 1 200 000 ÷ 4 = 300 000. Heures de réparation pour 100k coups = 116 ÷ 1 200 000 × 100 000 = 9,7 heures, dont 3,0 non planifiées.
Si 22 des 24 passages à l'outillerie ont validé la première pièce au premier essai, le taux d'approbation de la première pièce est de 22 ÷ 24 = 91,7 %.
Les coups entre défaillances sont la version outil du temps moyen entre défaillances. Les arrêts liés aux outils apparaissent dans la disponibilité de la presse, c'est pourquoi l'OEE des presses d'emboutissage et le suivi des outils vont ensemble.
Le compteur de la presse augmente, mais personne ne sait quel outil a encaissé les coups. Enregistrez chaque changement d'outil.
Un régleur remet à zéro « coups depuis le dernier affûtage » après un passage de maintenance préventive où rien n'a été rectifié.
Remettez chaque compteur à zéro seulement quand l'ordre de travail correspondant est clôturé, et remettez les deux à zéro quand un passage couvre l'affûtage et la maintenance préventive.
Les coups d'essai, le pas à pas et les coups de rebut usent tous l'outil. Si vous les oubliez, l'outil atteint son vrai intervalle avant le compteur.
« Poste 4 réparé » ne peut être ni compté, ni trié, ni comparé.
Utilisez des codes défaut, des ID de poste et des champs numériques pour l'épaisseur rectifiée et la cale ajoutée.
Une maintenance préventive mensuelle sur un outil qui fait 18 000 coups par jour arrive bien trop tard, et sur un outil qui tourne deux fois par an, bien trop souvent.
Utilisez des déclencheurs selon les coups pour les outils en service et des déclencheurs calendaires seulement pour les outils inactifs.
Sous la pression du planning, un régleur monte un outil réparé avant que la qualité n'ait vu une pièce. Bloquez le passage à « En stock, prêt » jusqu'à la signature de la première pièce, et enregistrez qui l'a libéré.
L'essai prend du temps de presse, des changements d'outil rapides aident donc : voir nos guides du changement rapide d'outil et du SMED.
Commencez par les dix outils qui causent le plus d'arrêts. Pour choisir un système, voir les logiciels de maintenance des outils et moules et notre comparatif des meilleurs logiciels de maintenance pour outils d'emboutissage.
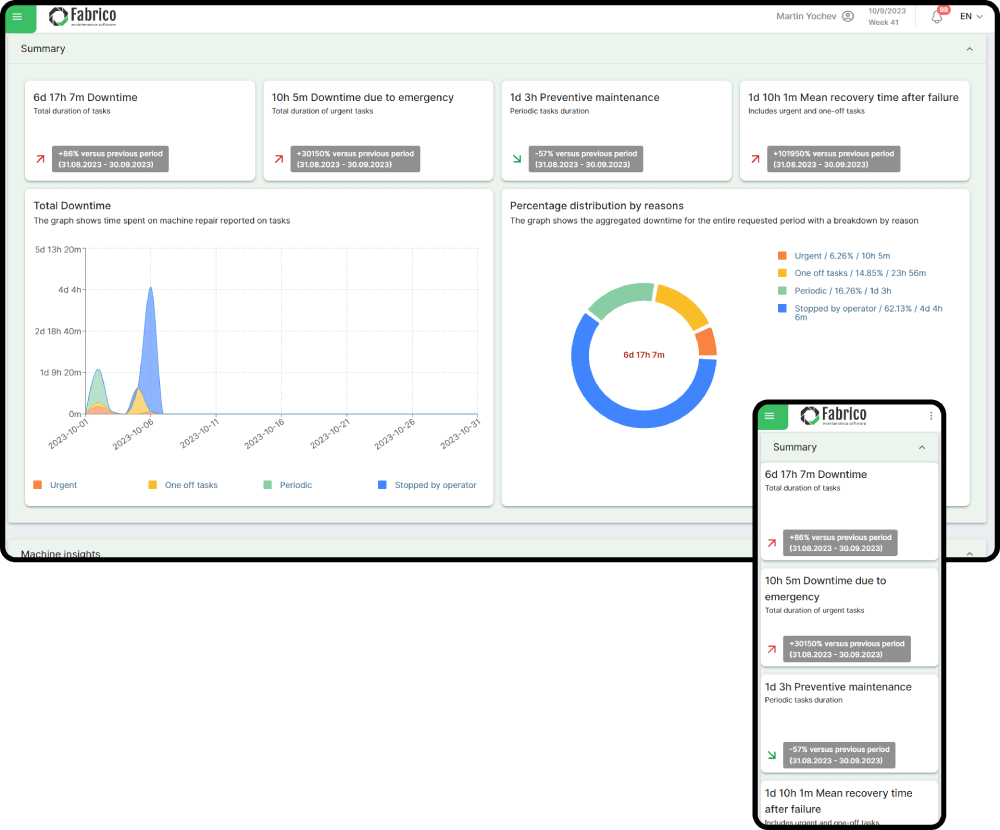
Fabrico est une plateforme OEE avec une GMAO complète intégrée.
Il se connecte à la presse via la connectivité automate, il peut donc compter les courses et calculer l'OEE par presse en temps réel, y compris les arrêts et les micro-arrêts.
Vous pouvez enregistrer chaque outil comme un équipement à part entière avec un QR code, pour qu'un outilleur scanne l'outil et ouvre son historique, ses documents et ses ordres de travail en cours dans l'application mobile ou sur le web.
Votre équipe construit des plans préventifs à partir de modèles récurrents et de tâches conditionnelles, et planifie chaque affûtage à partir des coups qu'elle enregistre à chaque changement d'outil. Les ordres de travail enregistrent les pièces de rechange consommées, avec des niveaux de stock minimum et maximum pour les poinçons, les ressorts et les inserts.
Fabrico n'attribue pas de lui-même les courses de presse à un outil, et il n'ouvre pas d'ordre de travail quand un compteur atteint son intervalle. Ces étapes restent du ressort de votre équipe.
L'assistant IA répond en langage simple aux questions sur l'historique de réparation d'une presse ou d'un outil.
Vous voulez voir les données des outils et des presses au même endroit ? Réservez une démo de 30 minutes avec un consultant Fabrico, sans engagement, ou contactez-nous pour vos questions.
Une fiche outil a besoin de l'ID de l'outil, des références de pièces, du type d'outil, des postes, des pièces par coup, des affectations aux presses, de la hauteur fermée, de l'effort requis et de la matière. Chaque réparation a besoin du déclencheur, du code défaut, du poste, du composant remplacé, de l'épaisseur rectifiée, de la cale ajoutée, des heures et des pièces utilisées.
Un compteur de courses appartient à la presse et compte chaque course qu'elle fait. Un compteur de coups appartient à l'outil et ne compte que les courses faites pendant que cet outil était monté, sur toutes les presses où il a tourné.
Il n'y a pas de chiffre universel, car l'intervalle dépend de la matière de la bande, de l'épaisseur, de l'acier de l'outil, du jeu et de la lubrification. Fixez l'intervalle d'après l'historique propre à chaque outil, et ajustez-le à l'aide de la hauteur de bavure et des enregistrements de réparation.
Lisez le compteur de courses de la presse depuis l'automate et attribuez les courses à l'outil qui était monté entre deux changements d'outil enregistrés. Sans changement d'outil enregistré, le comptage reste un chiffre de presse, pas un chiffre d'outil.
Les coups entre défaillances par outil, les heures de réparation pour 100 000 coups, les arrêts de presse liés aux outils et le taux d'approbation de la première pièce après réparation. Mesurez en coups, pas en temps calendaire, pour que les outils inactifs ne paraissent pas plus fiables qu'ils ne le sont.
Découvrez comment Fabrico réunit l'OEE et la maintenance sur une seule plateforme.
Demander une démo



 Connexion
 Blog