


 Anmeldung
 Blog
OEE-Wasserfalldiagramm: Wie man den Verlust-Wasserfall erstellt und liest

Wichtigste Erkenntnisse
- Ein OEE-Wasserfall beginnt mit der geplanten Produktionszeit und zieht nacheinander jede Verlustursache ab, bis nur noch die voll produktive Zeit übrig bleibt.
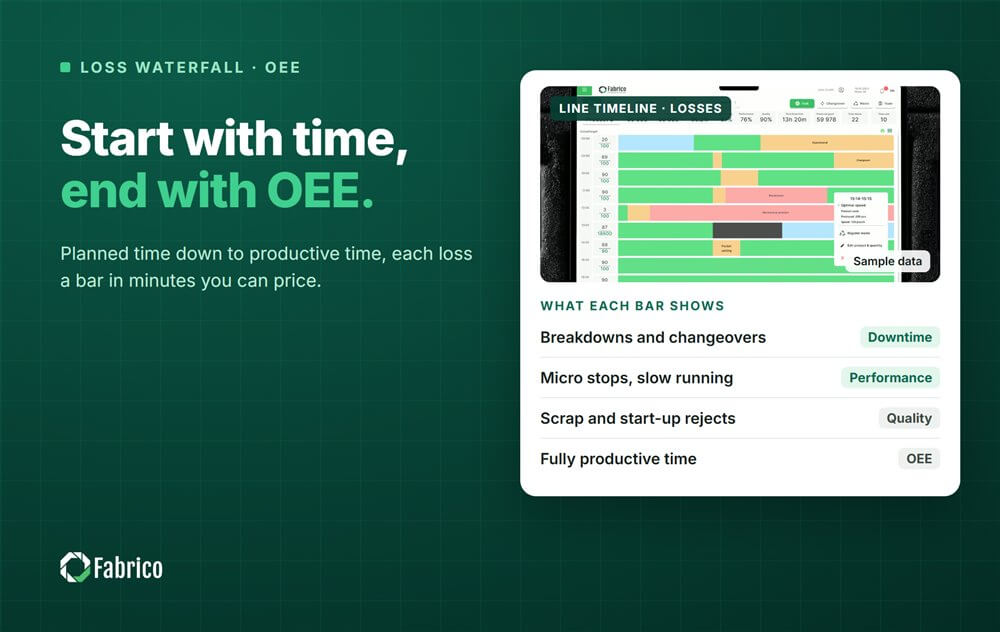
- Jede Säule ist ein Verlust in Minuten: Ausfälle und Rüstzeiten bei Verfügbarkeit, Mikrostopps und langsames Laufen bei Performance, Ausschuss und Anlaufverluste bei Qualität.
- Die letzte Säule geteilt durch die erste ist das OEE, sodass Diagramm und Zahl immer übereinstimmen.
- Säulen in Minuten lassen sich bewerten, wodurch der Wasserfall zu einer geordneten Liste dessen wird, was zu beheben ist.
- Verwenden Sie dieselben Definitionen auf jeder Linie, sonst lassen sich zwei Wasserfälle nicht vergleichen.
Der CI-Verantwortliche zeigt beim Monatsreview eine OEE-Zahl für Linie 2 auf dem Bildschirm. Der Werksleiter stellt die einzige Frage, die zählt: Wohin ist der Rest gegangen? Die Antwort erfordert zehn Minuten Scrollen durch Stopplisten, und am Ende erinnert sich niemand mehr an die erste Zahl.
Ein OEE-Wasserfalldiagramm beantwortet diese Frage auf einen Blick. Es beginnt mit der Zeit, in der die Linie geplant war zu produzieren, zieht jede Verlustursache als Säule ab und endet mit der Zeit, die für die Herstellung guter Produkte bei idealer Geschwindigkeit verwendet wurde. Jede verlorene Minute hat ihren Platz, und die größte Säule ist das Erste, was ins Auge fällt.
Dieser Leitfaden zeigt Schritt für Schritt, wie man den Wasserfall baut, ein durchgerechnetes Beispiel mit geprüften Zahlen, wie man ihn liest, wie man jede Säule bewertet und welche Fehler das Diagramm verfälschen.
Was ein OEE-Wasserfall zeigt
Ein Wasserfall ist ein Balkendiagramm, bei dem jeder Balken dort beginnt, wo der vorherige aufgehört hat. Für OEE ist der erste Balken die geplante Produktionszeit. Jeder folgende Balken ist ein Verlust, der die verbleibende Zeit reduziert, und der letzte Balken ist die voll produktive Zeit: Gutteile mal ideales Zykluszeit.
Die Verluste entsprechen den sechs großen Verlusten. Anlagenstörungen und Rüsten verringern die Verfügbarkeit. Leerlauf und Mikrostopps und verringerte Geschwindigkeit reduzieren die Performance. Prozessdefekte und verringerter Ertrag, die Anlaufverluste, reduzieren die Qualität. Unser Leitfaden zu den six big losses erklärt jede einzelne.
Weil das Diagramm in Zeit arbeitet, zeigt es, was ein einzelner OEE-Prozentsatz verschweigt: welcher Verlust der größte ist und wie groß er in Minuten ist, die eine Schicht nachvollziehen kann.

Das Zeitmodell hinter dem Wasserfall
| Ebene | Definition | Was wird abgezogen, um die nächste Ebene zu erreichen |
|---|---|---|
| Geplante Produktionszeit | Schichtzeit minus geplante Stops wie Pausen | Verfügbarkeitsverluste: Ausfälle, Rüstzeiten, Materialwartezeiten, Warten auf Freigabe |
| Laufzeit | Zeit, in der die Linie tatsächlich lief | Performanceverluste: Mikrostopps und langsames Laufen |
| Netto-Laufzeit | Gesamtstückzahl mal ideale Zykluszeit | Qualitätsverluste: Ausschuss und Anlaufverluste |
| Voll produktive Zeit | Gute Stückzahl mal ideale Zykluszeit | Nichts: das ist die OEE-Zeit |
OEE ist voll produktive Zeit geteilt durch geplante Produktionszeit. Verfügbarkeit, Performance und Qualität sind die Verhältnisse zwischen benachbarten Ebenen und multipliziert ergeben sie dieselbe OEE. Die Arithmetik behandelt unser Leitfaden zur OEE calculation.
Wie man den Wasserfall Schritt für Schritt baut
- Fixieren Sie die geplante Produktionszeit. Schichtzeit minus die geplanten Stops, die Ihr Werk vereinbart hat. Schreiben Sie die Regel auf.
- Listen Sie die Verfügbarkeitsverluste in Minuten auf. Ausfälle, Rüstzeiten, Materialwartezeiten, Warten auf Erstabnahme, jeweils aus den protokollierten Stops und deren Ursachen.
- Berechnen Sie die Laufzeit. Geplante Produktionszeit minus Verfügbarkeitsverluste.
- Berechnen Sie den Performanceverlust. Laufzeit minus Gesamtstückzahl mal ideale Zykluszeit. Teilen Sie ihn in protokollierte Mikrostopps und den Rest, der langsames Laufen ist.
- Berechnen Sie den Qualitätsverlust. Ausschuss mal ideale Zykluszeit. Trennen Sie Anlaufverluste nach Rüstungen vom Ausschuss im stabilen Lauf.
- Prüfen Sie das Ende. Gute Stückzahl mal ideale Zykluszeit muss dem übrig gebliebenen Wert entsprechen. Falls nicht, fehlt ein Verlust oder wurde doppelt gezählt.
Schritt 4 ist, wo die meisten Diagramme ungenau werden. Der Performanceverlust wird berechnet, nicht protokolliert, daher erscheint er, ob Mikrostopps aufgezeichnet wurden oder nicht. Wenn keine protokolliert sind, ist die ganze Säule per Default langsames Laufen, und das ist meist falsch. Unser Artikel zu OEE performance zeigt, wie man sie splitten kann.
Ein durchgerechneter OEE-Wasserfall
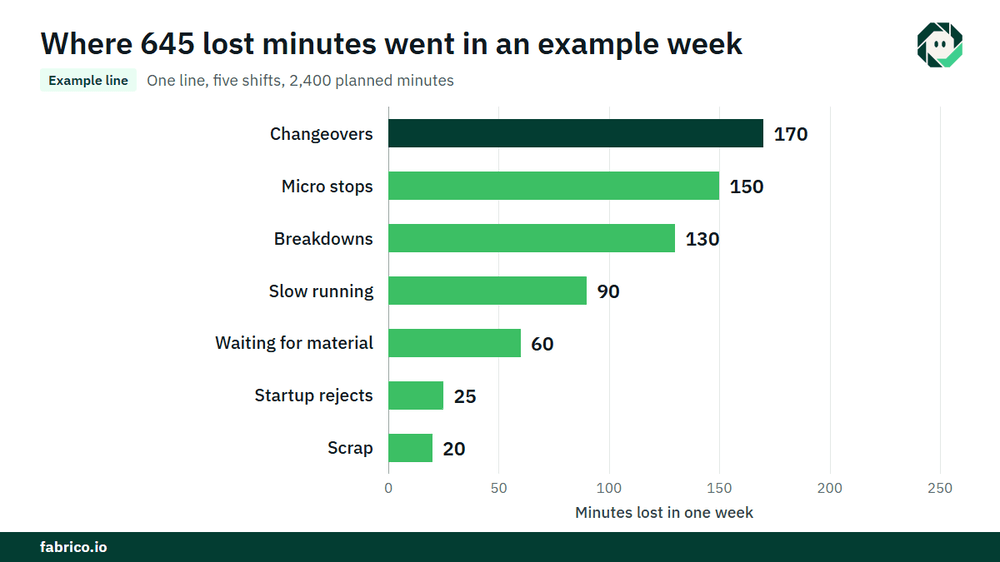
Beispiellinie (illustrierende Zahlen, kein Kunde): eine Linie, eine Woche, fünf Schichten à 480 Minuten mit bereits entfernten Pausen, also ist die geplante Produktionszeit 2,400 Minuten. Die ideale Rate ist 80 Einheiten pro Minute. Die Linie produzierte 144,000 Einheiten, davon 3,600 verworfen: 2,000 Anlaufverluste nach Rüstungen und 1,600 Ausschuss im stabilen Lauf. Protokollierte Stops: Ausfälle 130 Minuten, Rüstungen 170, Materialwartezeit 60, Mikrostopps 150.
| Säule | Verlorene Minuten | Verbleibende Zeit |
|---|---|---|
| Geplante Produktionszeit | 2,400 | |
| Ausfälle | 130 | 2,270 |
| Rüstungen | 170 | 2,100 |
| Warten auf Material | 60 | 2,040 (Laufzeit) |
| Mikrostopps | 150 | 1,890 |
| Langsames Laufen | 90 | 1,800 (Netto-Laufzeit) |
| Anlaufverluste, 2,000 units / 80 | 25 | 1,775 |
| Ausschuss, 1,600 units / 80 | 20 | 1,755 (voll produktive Zeit) |
Die Netto-Laufzeit ist 144,000 Einheiten / 80 = 1,800 Minuten, also ist der Performanceverlust 2,040 minus 1,800 = 240 Minuten: 150 protokollierte Mikrostopps und 90 langsames Laufen. Gute Stückzahl ist 140,400 Einheiten, und 140,400 / 80 = 1,755 Minuten, was mit der letzten Säule übereinstimmt.
- Verfügbarkeit = 2,040 / 2,400 = 85.0%
- Performance = 1,800 / 2,040 = 88.2%
- Qualität = 140,400 / 144,000 = 97.5%
- OEE = 0.850 x 0.882 x 0.975 = 73.1% und 1,755 / 2,400 = 73.1%
Jetzt bewerten Sie die Säulen. Die Linie ist die Einschränkung und ausverkauft, und jede Einheit trägt $0.15 Deckungsbeitrag, €0.15 in einem Euro-Werk, also ist eine verlorene Minute 80 x $0.15 = $12 (€12) wert. Rüstungen kosten 170 x $12 = $2,040 (€2,040), Mikrostopps $1,800, Ausfälle $1,560, langsames Laufen $1,080, Warten auf Material $720, Anlaufverluste $300 und Ausschuss $240, die letzten beiden vor Material. Die 645 verlorenen Minuten sind $7,740 (€7,740) für die Woche wert.
Wie man einen OEE-Wasserfall liest
Beginnen Sie mit der größten Säule, nicht mit dem Faktor, der am niedrigsten aussieht. Im Beispiel ist Qualität der Faktor mit dem geringsten Verlust, Verfügbarkeit umfasst drei Säulen und die einzelne größte Säule sind die Rüstungen. Dort geht die erste Maßnahme der Woche hin.
Lesen Sie dann die Säulen nach Verantwortlichkeit. Verfügbarkeits-Säulen gehen meist an Rüstteams, Planung und Techniker. Performance-Säulen gehen an die Linienmannschaft und den CI-Verantwortlichen: Einstellungen, Verstopfungen, Materialqualität. Qualitäts-Säulen gehen an Prozess- und Qualitätsingenieure. Ein Chart, drei Gespräche, jeweils mit einer eigenen Zahl in Minuten.
Vergleichen Sie schließlich mit dem Wasserfall der letzten Woche, der auf dieselbe Weise erstellt wurde. Eine Säule, die wächst, ist ein neues Problem. Eine Säule, die nach einer Maßnahme schrumpft, ist der Beweis, dass die Maßnahme gewirkt hat. Das Geld hinter der Lücke zwischen geplanter Zeit und der letzten Säule ist das, was unser Leitfaden zum hidden factory Kapazität nennt, die Sie bereits besitzen.
Ideale Zykluszeit und geplante Zeit bestimmen die Form
Zwei Definitionen verändern das Diagramm stärker als jede Verlustursache. Die ideale Zykluszeit legt die Größe der Performance-Säulen fest. Setzen Sie sie aus dem Durchschnitt eines guten Tages und langsames Laufen schrumpft auf dem Papier. Setzen Sie sie aus der Nenngeschwindigkeit der Maschine oder der besten Rate, die die Linie gezeigt hat, halten zu können, und die Säule sagt die Wahrheit. Wenn die Säule für langsames Laufen jemals negativ wird, ist die ideale Rate zu langsam gesetzt. Siehe unseren Leitfaden zu ideal cycle time.
Die geplante Produktionszeit bestimmt die Oberkante des Diagramms. Verschieben Sie Rüstzeiten in die geplante Zeit und die Rüstungs-Säule verschwindet, während die Linie für die gleichen Minuten weiterhin stillsteht. Viele Werke lösen das mit einer Standard-Rüstzeit: die Standardzeit ist geplant, jede Minute darüber ist eine Säule.
Woher die Daten jeder Säule stammen
| Säule | Datenquelle | Typische Lücke |
|---|---|---|
| Ausfälle | Maschinen-Stopp-Signal plus die vom Bediener bestätigte Ursache | Fehlende oder vage Gründe |
| Rüstungen | Zählung der Stops bei der letzten guten Einheit, Neustarts, Erreichen der Rate | Uhr beim mechanischen Abschluss gestoppt |
| Warten | Protokollierter Stop mit Wartegrund | Als anderes gebucht |
| Mikrostopps | Maschinensignal mit kurzer Auflösung, Kamera wo das Signal nur "gestoppt" sagt | Zu kurz für ein Papierprotokoll |
| Langsames Laufen | Gesamtstückzahl gegen die ideale Rate | Falsche ideale Rate |
| Ausschuss | Ausschusszähler, QC-Aufzeichnungen | Anlaufverluste werden weggeworfen und nicht gezählt |
Fehler, die den Wasserfall lügen lassen
- Säulen in Prozent. Verwenden Sie Minuten. Prozente von unterschiedlichen Basen addieren sich nicht.
- Eine Performance-Säule ohne Inhalte. Teilen Sie sie auf, sonst bleibt der größte Verlust anonym.
- Mehrere Linien in einem Wasserfall. Linien mit unterschiedlichen idealen Raten brauchen eigene Charts oder eine Summe aus den Minuten jeder Linie.
- Definitionen, die sich ändern. Eine neue Regel für die geplante Zeit macht das Diagramm dieser Woche nicht vergleichbar mit dem der letzten Woche.
- Kein Geld. Eine Minute an der Engpasslinie und eine Minute an einer Linie mit freier Kapazität sehen gleich aus, bis sie bepreist werden.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES kommen zuerst: automatische Downtime-Protokollierung und OEE live pro Linie und Schicht liefern die Minuten für jede Säule des Wasserfalls aus Maschinendaten, mit einem Satz Definitionen, die mit dem Werk abgestimmt sind.
Der Bediener bestätigt die Ursache mit einem Tap, sodass die Verfügbarkeits-Säulen echte Gründe enthalten. Wo eine Kamera die Station beobachtet, wird ein Kameraclip als Beleg für einen Stop aufbewahrt, was hilft, Teile des Performance-Verlusts in benannte Kurzstopps zu verwandeln. Verluste werden in Geld bewertet und nach Geld sortiert, sodass der Wasserfall seinen Preis hat. Wenn eine Säule ein Ausfall ist, geht eine Arbeitsorder an den richtigen Techniker mit den Kosten. Gruppen erhalten eine Ansicht über Werke hinweg, und Sie können bei einer Linie starten.
Jedes Werk erhält nach der Durchsicht seiner Linien ein Angebot.
Häufig gestellte Fragen
Was ist ein OEE-Wasserfalldiagramm?
Ein Balkendiagramm, das bei der geplanten Produktionszeit beginnt und jede Verlustursache abzieht, von Ausfällen und Rüstzeiten bis zu Mikrostopps, langsamen Laufen und Ausschuss, bis nur noch die voll produktive Zeit übrig ist. Die letzte Säule geteilt durch die erste ist das OEE.
Wie berechnet man den Performanceverlust für den Wasserfall?
Ziehen Sie Gesamtstückzahl mal ideale Zykluszeit von der Laufzeit ab. Teilen Sie dann das Ergebnis in protokollierte Mikrostopps und langsames Laufen, das übrig bleibt.
Sollte der Wasserfall in Minuten oder Prozent sein?
In Minuten. Sie addieren sich, sie lassen sich bepreisen und eine Schicht kann sie sich vorstellen. Zeigen Sie die Prozentsätze für die drei Faktoren neben dem Diagramm, falls gewünscht.
Was ist der Unterschied zwischen einem OEE-Wasserfall und einem Downtime-Pareto?
Ein Pareto ordnet die Gründe für Stops. Ein Wasserfall zeigt jede Verlustursache im Zeitmodell, einschließlich langsamen Laufens und Ausschuss, die ein Stop-Pareto auslässt.
Kann ich einen OEE-Wasserfall in Excel erstellen?
Ja, mit den Minuten für jede Verlustursache und einem gestapelten Balkendiagramm. Die schwierige Aufgabe ist nicht das Diagramm, sondern verlässliche Minuten für Mikrostopps, langsames Laufen und Ausschuss zu erhalten.
Sehen Sie den Loss-Waterfall Ihrer Linie
Bringen Sie die Zahlen einer Linie zu einer Demo. Wir bauen den Wasserfall von geplantem Zeitrahmen bis zu gutem Output und setzen einen Preis auf jede Säule.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.