


 Zaloguj
 Blog
Wykres wodospadu OEE: jak zbudować i odczytać wodospad strat

Kluczowe wnioski
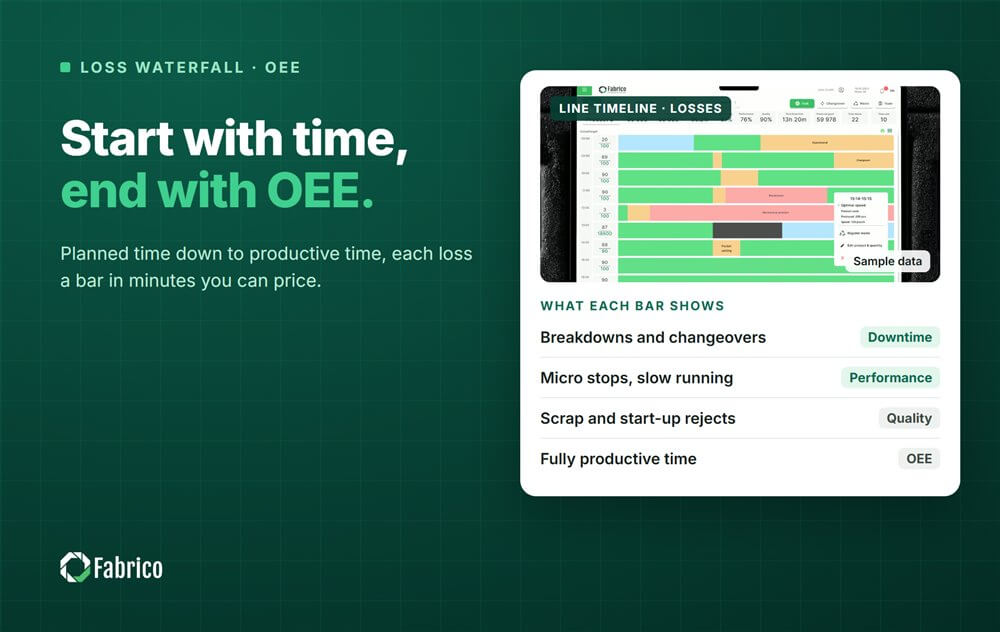
- Wodospad OEE zaczyna się od zaplanowanego czasu produkcji i odejmuje kolejne straty, aż pozostanie tylko czas w pełni produktywny.
- Każdy pasek to strata w minutach: awarie i przezbrojenia z Dostępności, mikroprzestoje i wolna praca z Wydajności, odpady i odrzuty startowe z Jakości.
- Ostatni pasek podzielony przez pierwszy to OEE, więc wykres i liczba zawsze się zgadzają.
- Paski w minutach można wycenić, co zamienia wodospad w uporządkowaną listę rzeczy do naprawy.
- Używaj tych samych definicji na każdej linii, inaczej dwóch wodospadów nie da się porównać.
Lider CI wyświetla jedną wartość OEE dla linii 2 na ekranie podczas comiesięcznego przeglądu. Kierownik zakładu zadaje jedyne pytanie, które ma znaczenie: gdzie poszła reszta? Odpowiedź zajmuje dziesięć minut przewijania list przestojów, i na koniec nikt nie pamięta pierwszej liczby.
Wykres wodospadu OEE odpowiada na to pytanie jednym obrazem. Zaczyna się od czasu, w którym linia miała produkować, odejmuje każdą stratę jako pasek i kończy na czasie spędzonym na produkcji dobrego wyrobu z idealną prędkością. Każda utracona minuta ma swoje miejsce, a największy pasek to pierwsza rzecz, którą wszyscy widzą.
Ten przewodnik pokazuje, jak zbudować wodospad krok po kroku, przykład z obliczeniami i sprawdzonymi liczbami, jak go czytać, jak wycenić każdy pasek oraz błędy, które powodują, że wykres kłamie.
Co pokazuje wykres wodospadu OEE
Wodospad to wykres słupkowy, w którym każdy słupek zaczyna się tam, gdzie zakończył się poprzedni. Dla OEE pierwszy słupek to zaplanowany czas produkcji. Każdy następny słupek to strata, która zmniejsza pozostały czas, a ostatni słupek to czas w pełni produktywny: liczba dobrych sztuk pomnożona przez idealny czas cyklu.
Straty pokrywają sześć dużych strat. Awarii i przezbrojenia zmniejszają Dostępność. Bezczynność i mikroprzestoje oraz zmniejszona prędkość zmniejszają Wydajność. Wady procesu i zmniejszony współczynnik, odrzuty startowe, zmniejszają Jakość. Nasz przewodnik po six big losses wyjaśnia każdą z nich.
Ponieważ wykres operuje w czasie, pokazuje to, co ukrywa pojedynczy procent OEE: która strata jest największa i jak duża jest w minutach, z którymi brygada może się odnieść.

Model czasu stojący za wodospadem
| Poziom | Definicja | Co jest odejmowane, by osiągnąć następny poziom |
|---|---|---|
| Czas produkcji planowany | Czas zmiany minus planowane postoje, takie jak przerwy | Straty Dostępności: awarie, przezbrojenia, oczekiwanie na materiał, oczekiwanie na akceptację |
| Czas pracy | Czas, w którym linia faktycznie pracowała | Straty Wydajności: mikroprzestoje i wolna praca |
| Netto czas pracy | Całkowita liczba sztuk razy idealny czas cyklu | Straty Jakości: odpady i odrzuty startowe |
| W pełni produktywny czas | Liczba dobrych sztuk razy idealny czas cyklu | Nic: to jest czas OEE |
OEE to w pełni produktywny czas podzielony przez zaplanowany czas produkcji. Dostępność, Wydajność i Jakość to stosunki między sąsiednimi poziomami i pomnożone dają to samo OEE. Arytmetyka jest omówiona w naszym przewodniku po OEE calculation.
Jak zbudować wodospad krok po kroku
- Zafiksuj zaplanowany czas produkcji. Czas zmiany minus planowane postoje, które zakład uzgodnił. Zapisz regułę.
- Wypisz straty Dostępności w minutach. Awarie, przezbrojenia, oczekiwanie na materiał, oczekiwanie na pierwszą akceptację, każda z zarejestrowanych przerw i ich przyczyny.
- Oblicz czas pracy. Czas produkcji planowany minus straty Dostępności.
- Oblicz stratę Wydajności. Czas pracy minus całkowita liczba sztuk razy idealny czas cyklu. Podziel ją na zarejestrowane mikroprzestoje i resztę, czyli wolną pracę.
- Oblicz stratę Jakości. Odrzuty razy idealny czas cyklu. Oddziel odrzuty startowe po przezbrojeniach od odpadów w stabilnej pracy.
- Sprawdź koniec. Liczba dobrych sztuk razy idealny czas cyklu musi równać się temu, co pozostaje. Jeśli nie, brakuje straty lub została policzona dwukrotnie.
Krok 4 to miejsce, gdzie większość wykresów robi się nieprecyzyjna. Strata Wydajności jest obliczana, a nie rejestrowana, więc występuje niezależnie od tego, czy ktoś zapisał mikroprzestój. Jeśli żaden nie został zapisany, cały pasek jest domyślnie wolną pracą, co zazwyczaj jest błędne. Nasz artykuł o OEE performance pokazuje, jak ją rozdzielić.
Przykładowy wodospad OEE
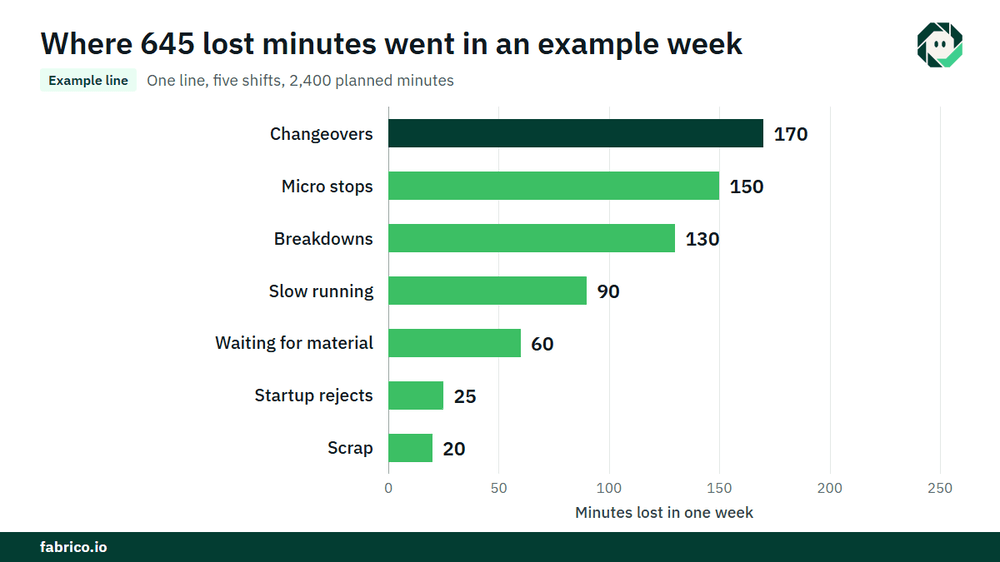
Przykładowa linia (liczby poglądowe, nie od klienta): jedna linia, jeden tydzień, pięć zmian po 480 minut z już odjętymi przerwami, więc zaplanowany czas produkcji to 2,400 minut. Idealna wydajność to 80 jednostek na minutę. Linia wyprodukowała 144,000 jednostek, z czego 3,600 zostało odrzuconych: 2,000 odrzuceń startowych po przezbrojeniach i 1,600 odpadów w stabilnej produkcji. Zarejestrowane przerwy: awarie 130 minut, przezbrojenia 170, oczekiwanie na materiał 60, mikroprzestoje 150.
| Pasek | Utracone minuty | Pozostały czas |
|---|---|---|
| Zaplanowany czas produkcji | 2,400 | |
| Awarie | 130 | 2,270 |
| Przezbrojenia | 170 | 2,100 |
| Oczekiwanie na materiał | 60 | 2,040 (czas pracy) |
| Mikroprzestoje | 150 | 1,890 |
| Wolna praca | 90 | 1,800 (netto czas pracy) |
| Odrzuty startowe, 2,000 units / 80 | 25 | 1,775 |
| Odpady, 1,600 units / 80 | 20 | 1,755 (w pełni produktywny czas) |
Netto czas pracy to 144,000 jednostek / 80 = 1,800 minut, więc strata Wydajności to 2,040 minus 1,800 = 240 minut: 150 zarejestrowanych mikroprzestojów i 90 wolnej pracy. Dobra liczba sztuk to 140,400 jednostek, a 140,400 / 80 = 1,755 minut, co zgadza się z ostatnim paskiem.
- Dostępność = 2,040 / 2,400 = 85.0%
- Wydajność = 1,800 / 2,040 = 88.2%
- Jakość = 140,400 / 144,000 = 97.5%
- OEE = 0.850 x 0.882 x 0.975 = 73.1%, i 1,755 / 2,400 = 73.1%
Teraz wyceń paski. Linia jest wąskim gardłem i jest sprzedana w całości, i każda jednostka przynosi $0.15 marży, €0.15 w zakładzie w euro, więc utracona minuta jest warta 80 x $0.15 = $12 (€12). Przezbrojenia kosztują 170 x $12 = $2,040 (€2,040), mikroprzestoje $1,800, awarie $1,560, wolna praca $1,080, oczekiwanie na materiał $720, odrzuty startowe $300 i odpady $240, te dwie ostatnie przed materiałem. 645 utraconych minut jest wart $7,740 (€7,740) za tydzień.
Jak czytać wodospad OEE
Zacznij od największego paska, nie od czynnika, który wygląda na najniższy. W przykładzie Jakość to czynnik z najmniejszą stratą, Dostępność obejmuje trzy paski, a pojedynczo największy pasek to przezbrojenia. Tam idzie pierwsze działanie tygodnia.
Następnie czytaj paski według właściciela. Paski Dostępności trafiają głównie do zespołów przezbrojeń, planowania i techników. Paski Wydajności trafiają do załogi linii i lidera CI: ustawienia, zatory, jakość materiału. Paski Jakości trafiają do inżynierii procesu i jakości. Jeden wykres, trzy rozmowy, każda z własną liczbą w minutach.
Na koniec porównaj z wodospadem z zeszłego tygodnia, zbudowanym w ten sam sposób. Pasek, który rośnie, to nowy problem. Pasek, który maleje po działaniu, to dowód, że działanie zadziałało. Pieniądze stojące za różnicą między czasem planowanym a ostatnim paskiem to to, co nasz przewodnik po hidden factory nazywa pojemnością, którą już posiadasz.
Idealny czas cyklu i czas planowany decydują o kształcie
Dwie definicje zmieniają wykres bardziej niż którakolwiek strata. Idealny czas cyklu ustala wielkość pasków Wydajności. Ustal go z średniej dobrego dnia, a pasek wolnej pracy skurczy się na papierze. Ustal go z prędkości znamionowej maszyny lub z najlepszej prędkości, którą linia pokazała, że potrafi utrzymać, a pasek pokaże prawdę. Jeśli pasek wolnej pracy wyjdzie ujemny, idealna prędkość jest ustawiona zbyt nisko. Zobacz nasz przewodnik o ideal cycle time.
Czas produkcji planowany ustawia górę wykresu. Przenieś przezbrojenia do czasu planowanego, a pasek przezbrojeń zniknie, podczas gdy linia nadal stoi przez te same minuty. Wiele zakładów rozwiązuje to przy pomocy standardowego czasu przezbrojenia: standard jest planowany, każda minuta ponad niego to pasek.
Skąd pochodzą dane dla każdego paska
| Pasek | Źródło danych | Typowa luka |
|---|---|---|
| Awarie | Sygnał zatrzymania maszyny plus przyczyna potwierdzona przez operatora | Brakujące lub niejasne przyczyny |
| Przezbrojenia | Zliczanie postojów przy ostatniej dobrej sztuce, ponowne uruchomienia, osiągnięcie prędkości | Zegar zatrzymany przy mechanicznym zakończeniu |
| Oczekiwanie | Zarejestrowany postój z powodem oczekiwania | Zarejestrowane jako inne |
| Mikroprzestoje | Sygnał maszyny o krótkiej rozdzielczości, kamera gdzie sygnał mówi tylko zatrzymane | Zbyt krótkie do papierowego zapisu |
| Wolna praca | Całkowita liczba przeciwko idealnej prędkości | Zła idealna prędkość |
| Odrzuty | Licznik odrzutów, zapisy QC | Odrzuty startowe wyrzucane bez liczenia |
Błędy, które sprawiają, że wodospad kłamie
- Paski w procentach. Używaj minut. Procenty z różnych podstaw się nie dodają.
- Jedna paskowa Wydajność bez rozbicia. Podziel ją, inaczej największa strata pozostanie anonimowa.
- Kilka linii w jednym wodospadzie. Linie o różnych idealnych prędkościach potrzebują własnych wykresów lub sumy zbudowanej z minut każdej linii.
- Zmieniające się definicje. Nowa reguła dla czasu planowanego sprawia, że wykres z tego tygodnia nie jest porównywalny z wykresem z zeszłego tygodnia.
- Brak pieniędzy. Minuta na linii ograniczającej i minuta na linii z nadmiarem zdolności wyglądają tak samo, dopóki ich nie wyceni się.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance oparta na komputerowym widzeniu. OEE i lekki MES są na pierwszym miejscu: automatyczne rejestrowanie przestojów i OEE na żywo według linii i zmiany dostarczają minut dla każdego paska wodospadu z danych maszynowych, używając jednego zestawu definicji uzgodnionego z zakładem.
Operator potwierdza przyczynę jednym dotknięciem, więc paski Dostępności niosą prawdziwe powody. Tam, gdzie kamera obserwuje stanowisko, zapis klipu kamery jest przechowywany jako dowód postoju, co pomaga przekształcić część straty Wydajności w nazwane krótkie postoje. Straty są wyceniane w pieniądzu i sortowane według wartości, więc wodospad ma swoją cenę. Gdy pasek to awaria, zlecenie serwisowe trafia do właściwego technika z kosztem. Grupy otrzymują widok przez zakłady i można zacząć od jednej linii.
Każdy zakład otrzymuje ofertę po przeglądzie swoich linii.
Często zadawane pytania
Czym jest wykres wodospadu OEE?
Wykres słupkowy, który zaczyna się od zaplanowanego czasu produkcji i odejmuje każdą stratę, od awarii i przezbrojeń po mikroprzestoje, wolną pracę i odrzuty, aż pozostanie tylko w pełni produktywny czas. Ostatni pasek podzielony przez pierwszy to OEE.
Jak obliczyć stratę Wydajności dla wodospadu?
Odejmij całkowitą liczbę sztuk razy idealny czas cyklu od czasu pracy. Następnie podziel wynik na zarejestrowane mikroprzestoje i wolną pracę, która pozostaje.
Czy wodospad powinien być w minutach czy w procentach?
W minutach. Sumują się, można je wycenić i brygada może je sobie wyobrazić. Pokaż procenty dla trzech czynników obok wykresu, jeśli ludzie tego chcą.
Jaka jest różnica między wykresem wodospadu OEE a Pareto przestojów?
Pareto klasyfikuje powody postojów. Wodospad pokazuje każdą stratę w modelu czasowym, w tym wolną pracę i odrzuty, które Pareto postojów pomija.
Czy mogę zbudować wodospad OEE w Excelu?
Tak, z minutami dla każdej straty i wykresem słupkowym warstwowym. Trudna część to nie wykres, lecz uzyskanie wiarygodnych minut dla mikroprzestojów, wolnej pracy i odrzutów.
Zobacz wodospad strat swojej linii
Przynieś liczby jednej linii na demo. Zbudujemy jej wodospad od czasu planowanego do dobrego wyjścia i przypiszemy cenę do każdego paska.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.