


 Connexion
 Blog
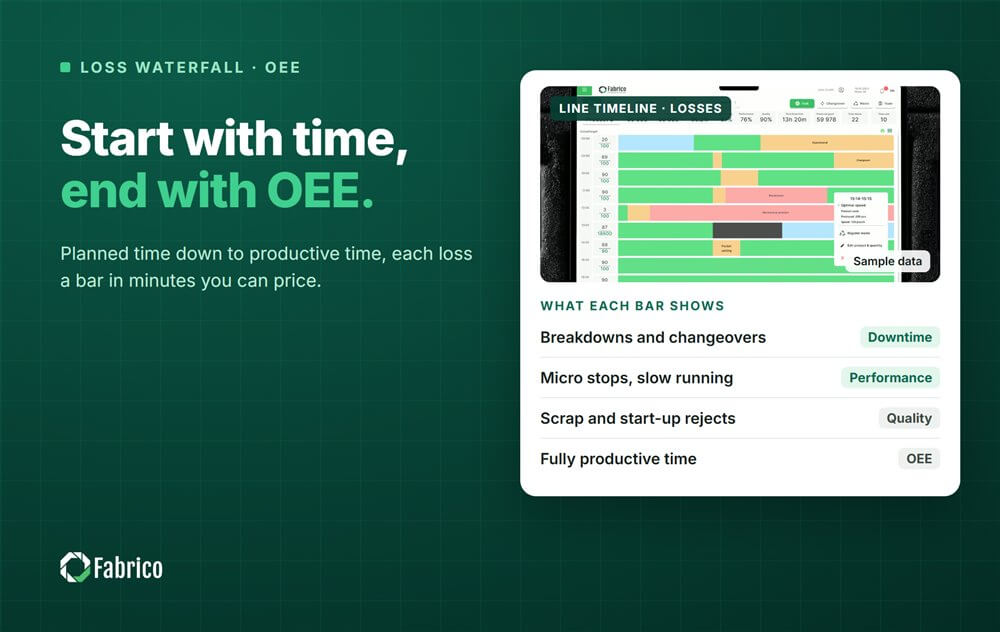
Diagramme en cascade OEE : comment construire et lire le « waterfall » des pertes

Principales conclusions
- Un diagramme en cascade OEE commence par le temps de production planifié et soustrait chaque perte jusqu'à ce qu'il ne reste que le temps totalement productif.
- Chaque barre représente une perte en minutes : pannes et changements d'outil relevant de la disponibilité, micro-arrêts et lenteur relevant de la performance, rebuts et rejets de démarrage relevant de la qualité.
- La dernière barre divisée par la première donne l'OEE, donc le graphique et le chiffre sont toujours cohérents.
- Les barres exprimées en minutes peuvent être monétisées, ce qui transforme la cascade en une liste ordonnée des priorités d'amélioration.
- Utilisez les mêmes définitions pour chaque ligne, sinon deux cascades ne sont pas comparables.
Le responsable CI affiche un seul chiffre OEE pour la ligne 2 lors de la revue mensuelle. Le directeur d'usine pose la seule question qui compte : où est passé le reste ? La réponse demande dix minutes de défilement dans les listes d'arrêts, et à la fin personne ne se souvient du premier nombre.
Un diagramme en cascade OEE répond à cette question en une image. Il commence par le temps pendant lequel la ligne était planifiée pour produire, soustrait chaque perte sous forme de barre, et se termine par le temps passé à fabriquer des produits bons à vitesse idéale. Chaque minute perdue a sa place, et la barre la plus grande est la première que l'on voit.
Ce guide montre comment construire la cascade étape par étape, un exemple chiffré avec tous les nombres vérifiés, comment la lire, comment valoriser chaque barre et les erreurs qui font mentir le graphique.
Ce que montre un diagramme en cascade OEE
Une cascade est un graphique en barres où chaque barre commence là où la précédente s'est arrêtée. Pour l'OEE, la première barre est le temps de production planifié. Chaque barre suivante est une perte qui réduit le temps restant, et la dernière barre est le temps totalement productif : le nombre de pièces bonnes multiplié par le temps de cycle idéal.
Les pertes suivent les six grandes pertes. Les pannes et les réglages réduisent la disponibilité. L'idling, les micro-arrêts et la perte de vitesse réduisent la performance. Les défauts de processus et la baisse de rendement, les rejets au démarrage, réduisent la qualité. Notre guide sur les six big losses explique chacune.
Parce que le graphique travaille en temps, il montre ce qu'un pourcentage OEE unique cache : quelle perte est la plus importante et quelle est son ampleur en minutes, que l'équipe peut appréhender.

Le modèle temporel derrière la cascade
| Niveau | Définition | Ce qui est retranché pour atteindre le niveau suivant |
|---|---|---|
| Temps de production planifié | Temps de poste moins les arrêts planifiés comme les pauses | Pertes de disponibilité : pannes, changements, attente de matière, attente d'approbation |
| Temps de fonctionnement | Temps pendant lequel la ligne a effectivement tourné | Pertes de performance : micro-arrêts et lenteur |
| Temps de fonctionnement net | Nombre total multiplié par le temps de cycle idéal | Pertes de qualité : rebuts et rejets au démarrage |
| Temps pleinement productif | Nombre de pièces bonnes multiplié par le temps de cycle idéal | Rien : c'est le temps OEE |
L'OEE est le temps pleinement productif divisé par le temps de production planifié. La disponibilité, la performance et la qualité sont les ratios entre niveaux voisins, et multipliés ils donnent le même OEE. L'arithmétique est développée dans notre guide sur le OEE calculation.
Comment construire la cascade, étape par étape
- Fixez le temps de production planifié. Temps de poste moins les arrêts planifiés que votre usine a convenus. Écrivez la règle.
- Listez les pertes de disponibilité en minutes. Pannes, changements, attente de matière, attente de la première validation, chacune issue des arrêts enregistrés et de leurs motifs.
- Calculez le temps de fonctionnement. Temps planifié moins les pertes de disponibilité.
- Calculez la perte de performance. Temps de fonctionnement moins nombre total multiplié par le temps de cycle idéal. Répartissez-la entre les micro-arrêts enregistrés et le reste, qui est la lenteur.
- Calculez la perte de qualité. Rejets multipliés par le temps de cycle idéal. Séparez les rejets au démarrage après les changements du rebut en régime stable.
- Vérifiez la fin. Nombre de pièces bonnes multiplié par le temps de cycle idéal doit être égal à ce qui reste. Sinon, une perte manque ou a été comptée deux fois.
L'étape 4 est là où la plupart des graphiques deviennent flous. La perte de performance est calculée, pas enregistrée, donc elle apparaît qu'un micro-arrêt ait été noté ou non. Si aucun n'a été noté, toute la barre est par défaut lente, ce qui est en général faux. Notre article sur OEE performance montre comment la ventiler.
Un exemple chiffré de cascade OEE
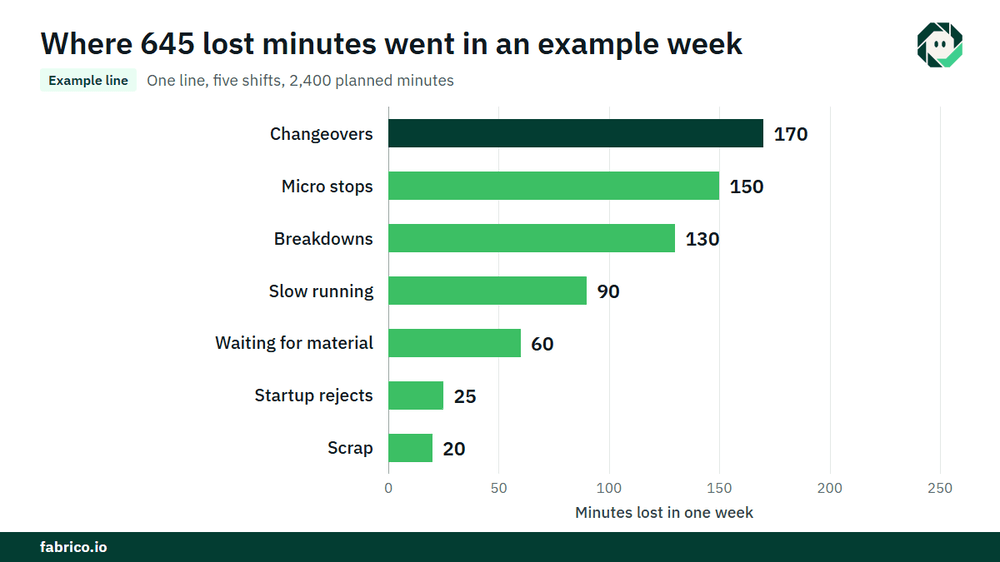
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne, une semaine, cinq postes de 480 minutes avec pauses déjà ôtées, donc le temps de production planifié est de 2,400 minutes. Le taux idéal est 80 unités par minute. La ligne a produit 144,000 unités, dont 3,600 ont été rejetées : 2,000 rejets au démarrage après changements et 1,600 rebut en production stable. Arrêts enregistrés : pannes 130 minutes, changements 170, attente de matière 60, micro-arrêts 150.
| Barre | Minutes perdues | Temps restant |
|---|---|---|
| Temps de production planifié | 2,400 | |
| Pannes | 130 | 2,270 |
| Changements | 170 | 2,100 |
| Attente de matière | 60 | 2,040 (temps de fonctionnement) |
| Micro-arrêts | 150 | 1,890 |
| Lenteur | 90 | 1,800 (temps de fonctionnement net) |
| Rejets au démarrage, 2,000 units / 80 | 25 | 1,775 |
| Rebut, 1,600 units / 80 | 20 | 1,755 (temps pleinement productif) |
Le temps de fonctionnement net est 144,000 unités / 80 = 1,800 minutes, donc la perte de performance est 2,040 moins 1,800 = 240 minutes : 150 de micro-arrêts enregistrés et 90 de lenteur. Le nombre de pièces bonnes est 140,400 unités, et 140,400 / 80 = 1,755 minutes, ce qui correspond à la dernière barre.
- Disponibilité = 2,040 / 2,400 = 85.0%
- Performance = 1,800 / 2,040 = 88.2%
- Qualité = 140,400 / 144,000 = 97.5%
- OEE = 0.850 x 0.882 x 0.975 = 73.1%, et 1,755 / 2,400 = 73.1%
Maintenant valorisez les barres. La ligne est la contrainte et est vendue à plein, et chaque unité porte $0.15 de contribution, €0.15 dans une usine en euros, donc une minute perdue vaut 80 x $0.15 = $12 (€12). Les changements coûtent 170 x $12 = $2,040 (€2,040), micro-arrêts $1,800, pannes $1,560, lenteur $1,080, attente de matière $720, rejets au démarrage $300 et rebut $240, les deux derniers avant la matière. Les 645 minutes perdues valent $7,740 (€7,740) pour la semaine.
Comment lire un waterfall OEE
Commencez par la barre la plus grande, pas par le facteur qui semble le plus bas. Dans l'exemple, la Qualité est le facteur avec la plus faible perte, la Disponibilité comprend trois barres et la plus grande barre unique est les changements. C'est là que va intervenir la première action de la semaine.
Ensuite, lisez les barres par propriétaire. Les barres de Disponibilité reviennent surtout aux équipes de changement, à la planification et aux techniciens. Les barres de Performance reviennent à l'équipe de ligne et au responsable CI : réglages, bourrages, qualité du matériau. Les barres de Qualité reviennent aux ingénieurs procédé et qualité. Un graphique, trois conversations, chacune avec son nombre en minutes.
Enfin, comparez avec le waterfall de la semaine dernière, construit de la même manière. Une barre qui augmente est un nouveau problème. Une barre qui rétrécit après une action est la preuve que l'action a fonctionné. L'argent derrière l'écart entre le temps planifié et la dernière barre est ce que notre guide sur la hidden factory appelle la capacité que vous possédez déjà.
Le temps de cycle idéal et le temps planifié déterminent la forme
Deux définitions changent le graphique plus que n'importe quelle perte. Le temps de cycle idéal fixe la taille des barres de Performance. Fixez-le sur la base de la moyenne d'une bonne journée et la barre de lenteur diminue sur le papier. Fixez-le sur la vitesse nominale de la machine, ou la meilleure cadence que la ligne a montrée pouvoir tenir, et la barre dira la vérité. Si la barre de lenteur devient négative, la vitesse idéale est fixée trop lente. Voir notre guide sur ideal cycle time.
Le temps de production planifié fixe le sommet du graphique. Déplacez les changements dans le temps planifié et la barre de changement disparaît, alors que la ligne reste arrêtée les mêmes minutes. Beaucoup d'usines résolvent cela avec un temps standard de changement : le standard est planifié, chaque minute au-delà est une barre.
D'où proviennent les données de chaque barre
| Barre | Source des données | Écart typique |
|---|---|---|
| Pannes | Signal d'arrêt machine plus la cause confirmée par l'opérateur | Causes manquantes ou vagues |
| Changements | Comptage des arrêts à la dernière bonne pièce, redémarrages, atteinte de la cadence | Horloge arrêtée à la fin mécanique |
| Attente | Arrêt enregistré avec motif d'attente | Enregistré comme autre |
| Micro-arrêts | Signal machine à résolution courte, caméra où le signal indique seulement "arrêt" | Trop courts pour un registre papier |
| Lenteur | Total pièces par rapport à la cadence idéale | Mauvaise cadence idéale |
| Rejets | Compteur de rejets, enregistrements Q/C | Rejets de démarrage jetés sans comptage |
Erreurs qui font mentir la cascade
- Barres en pourcentages. Utilisez des minutes. Les pourcentages sur des bases différentes ne s'additionnent pas.
- Une seule barre de Performance sans détail. Séparez-la, sinon la plus grande perte restera anonyme.
- Plusieurs lignes dans un seul waterfall. Des lignes avec des cadences idéales différentes ont besoin de leurs propres graphiques, ou d'une somme construite à partir des minutes de chaque ligne.
- Des définitions qui changent. Une nouvelle règle pour le temps planifié rend le graphique de cette semaine non comparable à celui de la semaine dernière.
- Pas d'argent. Une minute sur la ligne contrainte et une minute sur une ligne avec capacité disponible se ressemblent jusqu'à ce qu'on les valorise.
Où se situe Fabrico
Fabrico est une Manufacturing Performance Platform avec vision par ordinateur. L'OEE et un MES léger arrivent en premier : enregistrement automatique des arrêts et OEE en direct par ligne et par poste fournissent les minutes pour chaque barre du waterfall à partir des données machine, en utilisant un jeu de définitions convenu avec l'usine.
L'opérateur confirme la cause en une touche, ainsi les barres de disponibilité portent de vraies raisons. Là où une caméra surveille le poste, un clip est conservé comme preuve d'un arrêt, ce qui aide à transformer une partie de la perte de performance en micro-arrêts nommés. Les pertes sont valorisées en argent et classées par valeur, donc la cascade vient avec son prix. Lorsqu'une barre est une panne, un ordre de travail part vers le bon technicien avec son coût. Les groupes obtiennent une vue inter-usines, et vous pouvez commencer sur une seule ligne.
Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Qu'est-ce qu'un diagramme en cascade OEE ?
Un graphique en barres qui commence au temps de production planifié et soustrait chaque perte, des pannes et changements aux micro-arrêts, lenteur et rejets, jusqu'à ce qu'il ne reste que le temps pleinement productif. La dernière barre divisée par la première est l'OEE.
Comment calcule-t-on la perte de performance pour le waterfall ?
Soustrayez le nombre total d'unités multiplié par le temps de cycle idéal de la durée de fonctionnement. Ensuite répartissez le résultat entre micro-arrêts enregistrés et lenteur, qui est ce qui reste.
Le waterfall doit-il être en minutes ou en pourcentages ?
En minutes. Elles s'additionnent, elles peuvent être monétisées et une équipe peut se les représenter. Affichez les pourcentages pour les trois facteurs à côté du graphique si nécessaire.
Quelle est la différence entre un waterfall OEE et un Pareto des arrêts ?
Un Pareto classe les raisons des arrêts. Un waterfall montre chaque perte dans le modèle temporel, y compris la lenteur et les rejets que laisse de côté un Pareto d'arrêts.
Puis-je construire un waterfall OEE dans Excel ?
Oui, avec les minutes pour chaque perte et un histogramme empilé. La partie difficile n'est pas le graphique mais d'obtenir des minutes fiables pour les micro-arrêts, la lenteur et les rejets.
Voyez le waterfall des pertes de votre ligne
Apportez les chiffres d'une ligne à une démo. Nous construirons son waterfall du temps planifié à la production bonne et mettrons un prix sur chaque barre.









Tuiles Fabrico réelles, données d'exemple.