


 Iniciar sesión
 Blog
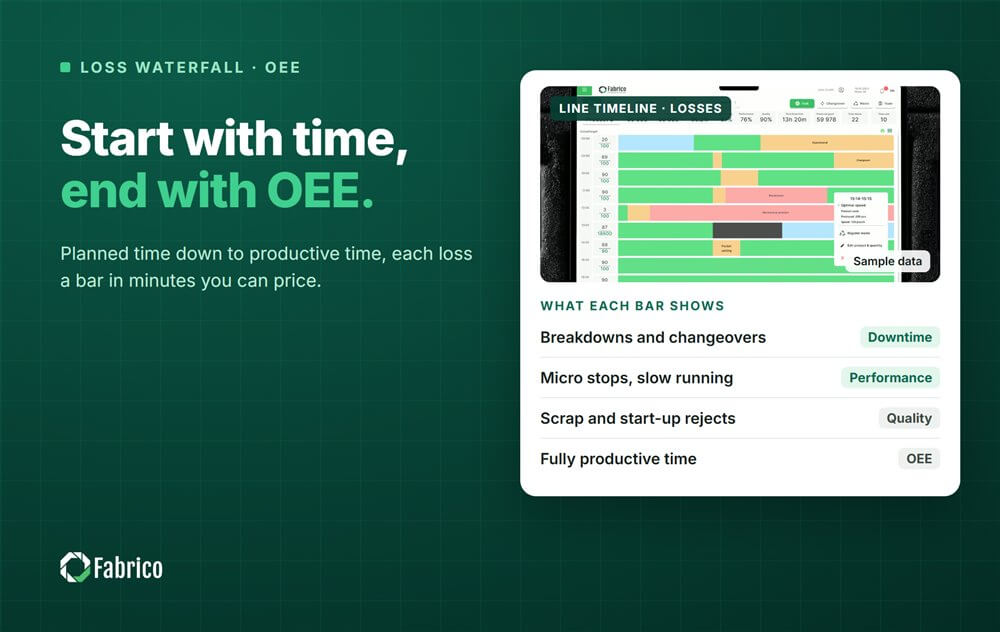
Gráfico de cascada OEE: cómo construir y leer el waterfall de pérdidas

Puntos clave
- Un diagrama de cascada OEE empieza en el tiempo de producción planificado y resta cada pérdida hasta que solo queda el tiempo totalmente productivo.
- Cada barra es una pérdida en minutos: averías y cambios de formato en Disponibilidad, microparadas y ralentización en Rendimiento, desperdicio y rechazos de arranque en Calidad.
- La última barra dividida por la primera es el OEE, por lo que el gráfico y el número siempre coinciden.
- Las barras en minutos pueden valorarse económicamente, lo que convierte la cascada en una lista ordenada de qué arreglar primero.
- Usa las mismas definiciones en cada línea, de lo contrario no se pueden comparar dos cascadas.
El responsable de CI pone una cifra OEE para la línea 2 en la pantalla en la revisión mensual. El director de planta hace la única pregunta que importa: ¿dónde fue el resto? La respuesta lleva diez minutos de desplazamiento por listas de paradas, y al final nadie recuerda el primer número.
Un gráfico de cascada OEE responde a esa pregunta en una imagen. Comienza con el tiempo en que la línea estaba planificada para producir, resta cada pérdida como una barra y termina con el tiempo empleado en fabricar producto bueno a la velocidad ideal. Cada minuto perdido tiene su lugar, y la barra más grande es lo primero que cualquiera ve.
Esta guía muestra cómo construir la cascada paso a paso, un ejemplo trabajado con todos los números verificados, cómo leerla, cómo valorar cada barra y los errores que hacen que el gráfico mienta.
Qué muestra un gráfico de cascada OEE
Una cascada es un gráfico de barras donde cada barra empieza donde terminó la anterior. Para OEE, la primera barra es el tiempo de producción planificado. Cada barra siguiente es una pérdida que reduce el tiempo restante, y la última barra es el tiempo totalmente productivo: conteo de piezas buenas por tiempo de ciclo ideal.
Las pérdidas siguen las seis grandes pérdidas. Fallos de equipo y ajustes reducen la Disponibilidad. Idling y microparadas y la reducción de velocidad reducen el Rendimiento. Defectos de proceso y reducción de rendimiento, los rechazos de arranque, reducen la Calidad. Nuestra guía sobre las six big losses explica cada una.
Porque el gráfico trabaja en tiempo, muestra lo que un porcentaje único de OEE oculta: qué pérdida es la mayor y cuánto representa en minutos que la tripulación comprende.

El modelo de tiempo detrás de la cascada
| Nivel | Definición | Qué se resta para alcanzar el siguiente nivel |
|---|---|---|
| Tiempo de producción planificado | Tiempo de turno menos paradas planificadas como descansos | Pérdidas de Disponibilidad: averías, cambios, espera de material, espera de aprobación |
| Tiempo de funcionamiento | Tiempo en que la línea realmente funcionó | Pérdidas de Rendimiento: microparadas y funcionamiento lento |
| Tiempo de funcionamiento neto | Total de piezas por tiempo de ciclo ideal | Pérdidas de Calidad: desperdicio y rechazos de arranque |
| Tiempo totalmente productivo | Conteo de piezas buenas por tiempo de ciclo ideal | Nada: este es el tiempo OEE |
OEE es tiempo totalmente productivo dividido por tiempo de producción planificado. Disponibilidad, Rendimiento y Calidad son las razones entre niveles vecinos y multiplicadas dan el mismo OEE. La aritmética está cubierta en nuestra guía de OEE calculation.
Cómo construir la cascada, paso a paso
- Fije el tiempo de producción planificado. Tiempo de turno menos las paradas planificadas que su planta ha acordado. Escriba la regla.
- Liste las pérdidas de Disponibilidad en minutos. Averías, cambios, espera de material, espera de primera aprobación, cada una a partir de las paradas registradas y sus motivos.
- Calcule el tiempo de funcionamiento. Tiempo de producción planificado menos las pérdidas de Disponibilidad.
- Calcule la pérdida de Rendimiento. Tiempo de funcionamiento menos total de piezas por tiempo de ciclo ideal. Sepárela en microparadas registradas y el resto, que es funcionamiento lento.
- Calcule la pérdida de Calidad. Rechazos por tiempo de ciclo ideal. Separe los rechazos de arranque tras cambios del desperdicio en funcionamiento estable.
- Compruebe el final. Conteo de piezas buenas por tiempo de ciclo ideal debe ser igual a lo que queda. Si no, falta una pérdida o se ha contado doble.
El paso 4 es donde la mayoría de los gráficos se vuelven vagos. La pérdida de Rendimiento se calcula, no se registra, por lo que aparece tanto si alguien anotó un microparada como si no. Si no se registraron, toda la barra es por defecto funcionamiento lento, y eso suele ser incorrecto. Nuestro artículo sobre OEE performance muestra cómo dividirla.
Un ejemplo trabajado de cascada OEE
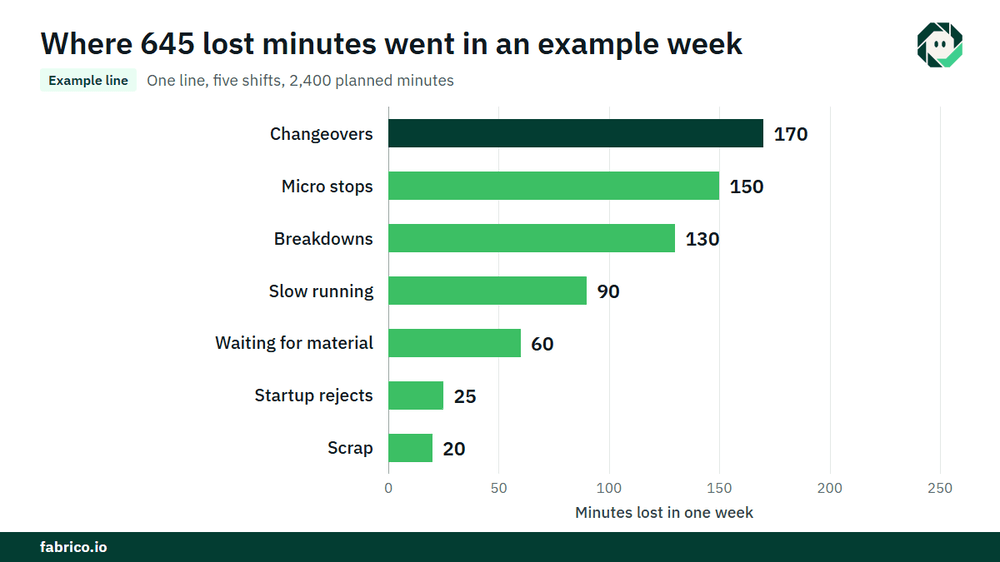
Línea de muestra (números ilustrativos, no un cliente): una línea, una semana, cinco turnos de 480 minutos con descansos ya quitados, así que el tiempo de producción planificado es 2,400 minutos. La tasa ideal es 80 unidades por minuto. La línea produjo 144,000 unidades, de las cuales 3,600 fueron rechazadas: 2,000 rechazos de arranque tras cambios y 1,600 desperdicio en funcionamiento estable. Paradas registradas: averías 130 minutos, cambios 170, espera de material 60, microparadas 150.
| Barra | Minutos perdidos | Tiempo restante |
|---|---|---|
| Tiempo de producción planificado | 2,400 | |
| Averías | 130 | 2,270 |
| Cambios | 170 | 2,100 |
| Esperando material | 60 | 2,040 (tiempo de funcionamiento) |
| Microparadas | 150 | 1,890 |
| Funcionamiento lento | 90 | 1,800 (tiempo de funcionamiento neto) |
| Rechazos de arranque, 2,000 units / 80 | 25 | 1,775 |
| Desperdicio, 1,600 units / 80 | 20 | 1,755 (tiempo totalmente productivo) |
El tiempo de funcionamiento neto es 144,000 unidades / 80 = 1,800 minutos, por lo que la pérdida de Rendimiento es 2,040 menos 1,800 = 240 minutos: 150 de microparadas registradas y 90 de funcionamiento lento. El conteo bueno es 140,400 unidades, y 140,400 / 80 = 1,755 minutos, que coincide con la última barra.
- Disponibilidad = 2,040 / 2,400 = 85.0%
- Rendimiento = 1,800 / 2,040 = 88.2%
- Calidad = 140,400 / 144,000 = 97.5%
- OEE = 0.850 x 0.882 x 0.975 = 73.1%, y 1,755 / 2,400 = 73.1%
Ahora valore las barras. La línea es la restricción y está vendida al completo, y cada unidad aporta $0.15 de contribución, €0.15 en una planta en euros, así que un minuto perdido vale 80 x $0.15 = $12 (€12). Los cambios cuestan 170 x $12 = $2,040 (€2,040), microparadas $1,800, averías $1,560, funcionamiento lento $1,080, esperando material $720, rechazos de arranque $300 y desperdicio $240, los dos últimos antes del material. Los 645 minutos perdidos valen $7,740 (€7,740) para la semana.
Cómo leer un waterfall OEE
Empiece por la barra más grande, no por el factor que parece más bajo. En el ejemplo, Calidad es el factor con la pérdida más pequeña, Disponibilidad abarca tres barras y la barra única más grande son los cambios. Ahí va la primera acción de la semana.
Luego lea las barras por propietario. Las barras de Disponibilidad suelen corresponder a equipos de cambio, planificación y técnicos. Las barras de Rendimiento corresponden a la tripulación de línea y al responsable CI: ajustes, atascos, calidad del material. Las barras de Calidad corresponden a ingeniería de proceso y calidad. Un gráfico, tres conversaciones, cada una con su propio número en minutos.
Finalmente, compare con el waterfall de la semana pasada, construido del mismo modo. Una barra que crece es un problema nuevo. Una barra que se reduce tras una acción es la prueba de que la acción funcionó. El dinero detrás de la brecha entre el tiempo planificado y la última barra es lo que nuestra guía sobre la hidden factory llama capacidad que ya posee.
El tiempo de ciclo ideal y el tiempo planificado deciden la forma
Dos definiciones cambian el gráfico más que cualquier pérdida. El tiempo de ciclo ideal determina el tamaño de las barras de Rendimiento. Fíjelo por la media de un buen día y la barra de funcionamiento lento se reduce en el papel. Fíjelo por la velocidad nominal de la máquina, o la mejor tasa que la línea ha mostrado que puede mantener, y la barra dirá la verdad. Si la barra de funcionamiento lento alguna vez sale negativa, la tasa ideal está fijada demasiado baja. Vea nuestra guía sobre ideal cycle time.
El tiempo de producción planificado fija la parte superior del gráfico. Mueva los cambios al tiempo planificado y la barra de cambios desaparece, mientras que la línea sigue parada durante las mismas minutos. Muchas plantas resuelven esto con un tiempo estándar de cambio: el estándar es planificado, cada minuto por encima es una barra.
De dónde vienen los datos de cada barra
| Barra | Fuente de datos | Brecha típica |
|---|---|---|
| Averías | Señal de parada de la máquina más la causa confirmada por el operario | Faltan razones o son vagas |
| Cambios | Conteo de paradas en la última pieza buena, reinicios, alcanzar la velocidad | Reloj parado al finalizar mecánicamente |
| Esperas | Parada registrada con motivo de espera | Registrado como otro |
| Microparadas | Señal de máquina a corta resolución, cámara donde la señal solo indica parado | Demasiado corto para un registro en papel |
| Funcionamiento lento | Conteo total frente a la tasa ideal | Tasa ideal errónea |
| Rechazos | Contador de rechazos, registros de QC | Rechazos de arranque tirados sin contar |
Errores que hacen que la cascada mienta
- Barras en porcentajes. Use minutos. Los porcentajes con bases diferentes no se suman.
- Una barra de Rendimiento sin desglose. Sepárela, o la pérdida más grande seguirá anónima.
- Varias líneas en una cascada. Líneas con tasas ideales diferentes necesitan sus propios gráficos, o una suma construida a partir de los minutos de cada línea.
- Definiciones que cambian. Una nueva regla para el tiempo planificado hace que el gráfico de esta semana no sea comparable con el de la semana pasada.
- Sin dinero. Un minuto en la línea restricción y un minuto en una línea con capacidad sobrante parecen iguales hasta que se valoran.
Dónde encaja Fabrico
Fabrico es una Manufacturing Performance Platform habilitada por visión por ordenador. OEE y un MES ligero llegan primero: registro automático del tiempo de inactividad y OEE en vivo por línea y turno proporcionan los minutos para cada barra del waterfall a partir de datos de máquina, usando un único conjunto de definiciones acordadas con la planta.
El operador confirma la razón con un solo toque, por lo que las barras de Disponibilidad llevan razones reales. Donde una cámara vigila la estación, se guarda un clip de cámara como evidencia de una parada, lo que ayuda a convertir parte de la pérdida de Rendimiento en paradas cortas nombradas. Las pérdidas se valoran en dinero y se ordenan por dinero, así que la cascada viene con su precio. Cuando una barra es una avería, una orden de trabajo va al técnico correcto con su coste. Los grupos obtienen una vista entre plantas, y se puede empezar en una línea.
Cada planta recibe una cotización tras una revisión de sus líneas.
Preguntas frecuentes
¿Qué es un gráfico de cascada OEE?
Un gráfico de barras que comienza en el tiempo de producción planificado y resta cada pérdida, desde averías y cambios hasta microparadas, funcionamiento lento y rechazos, hasta que solo queda el tiempo totalmente productivo. La última barra dividida por la primera es el OEE.
¿Cómo se calcula la pérdida de rendimiento para la cascada?
Reste el total de piezas por tiempo de ciclo ideal del tiempo de funcionamiento. Luego divida el resultado en microparadas registradas y funcionamiento lento, que es lo que queda.
¿Debe la cascada estar en minutos o en porcentajes?
En minutos. Se suman, pueden valorarse y una tripulación puede imaginarlas. Muestre los porcentajes de los tres factores junto al gráfico si la gente los quiere.
¿Cuál es la diferencia entre un waterfall OEE y un Pareto de paradas?
Un Pareto clasifica las razones de las paradas. Un waterfall muestra cada pérdida en el modelo temporal, incluyendo el funcionamiento lento y los rechazos que un Pareto de paradas deja fuera.
¿Puedo construir un waterfall OEE en Excel?
Sí, con los minutos para cada pérdida y un gráfico de barras apiladas. La parte difícil no es el gráfico sino obtener minutos fiables para microparadas, funcionamiento lento y rechazos.
Vea el waterfall de pérdidas de su línea
Traiga los números de una línea a una demo. Construiremos su cascada desde el tiempo planificado hasta la buena producción y pondremos un precio en cada barra.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.