


 Iniciar sesión
 Blog
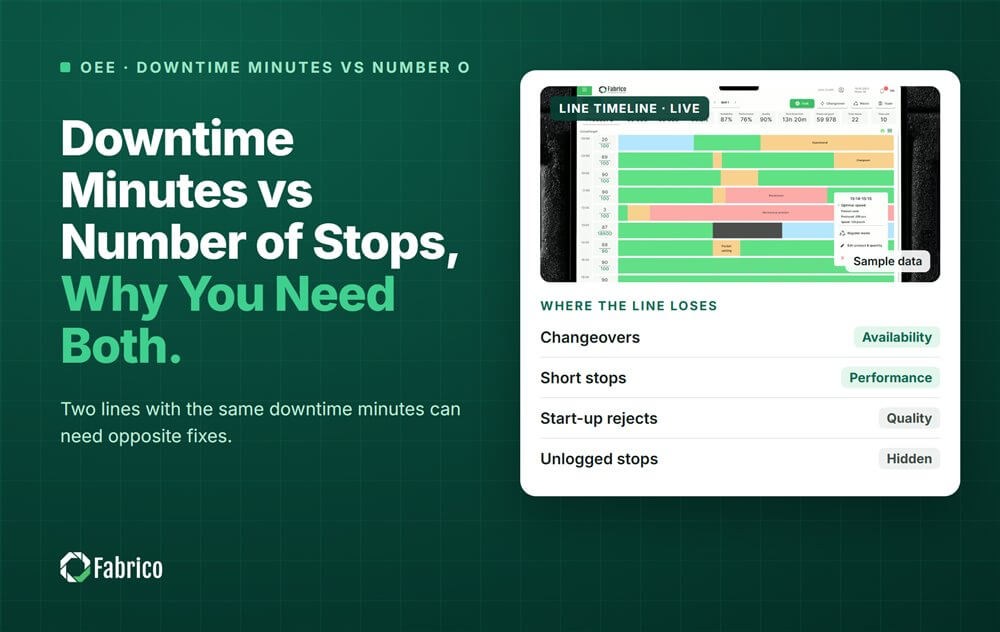
Minutos de inactividad frente a número de paradas: por qué necesitas ambos

Conclusiones clave
- Las minutos por sí solas ocultan si tienes un problema de frecuencia o de duración.
- Duración media de parada = minutos de inactividad / número de paradas.
- Tiempo medio entre paradas = tiempo de funcionamiento / número de paradas.
- Cada reinicio cuesta algo adicional: merma, funcionamiento lento, atención.
- Fija un umbral para paradas cortas para la planta y mantenlo fijo.
Haz seguimiento de ambos. Los minutos de inactividad muestran cuánto tiempo perdiste; el número de paradas muestra con qué frecuencia se interrumpió la línea. Una línea con muchas paradas cortas necesita correcciones de manejo y ajustes, mientras que una línea con pocas paradas largas necesita mantenimiento y respuesta más rápida.
Fabrico, una plataforma de OEE y MES ligero, registra cada parada automáticamente, por lo que el conteo y los minutos provienen del mismo registro, incluyendo paradas demasiado cortas para que alguien las apunte. Esta guía muestra qué métricas de paradas seguir, por qué los mismos minutos pueden ocultar problemas opuestos y cómo mostrar ambos en un tablero de turno.
¿Por qué no son suficientes los minutos de inactividad?
Los minutos de inactividad son la cifra que la mayoría de plantas reportan, y importan: son tiempo de producción perdido. Pero dos líneas con exactamente los mismos minutos pueden estar en problemas muy diferentes.
- Una línea se para sesenta veces por un minuto cada vez. La tripulación está ocupada toda la jornada despejando atascos.
- La otra línea se para cuatro veces por quince minutos cada vez. La tripulación espera a un técnico.
Mismos minutos, causas diferentes, propietarios diferentes, soluciones diferentes. Y la primera línea también paga el coste del reinicio sesenta veces: rechazos al reiniciar, funcionamiento lento mientras la línea se estabiliza, y un operario que nunca puede hacer otra cosa. Nuestro artículo sobre micro stops vs breakdowns cubre por qué los pequeños a menudo cuestan más de lo que parecen.
¿Qué métricas de paradas deberías seguir?
| Métrica | Fórmula | A qué apunta |
|---|---|---|
| Minutos de inactividad | Suma de las duraciones de las paradas | Tiempo de producción perdido |
| Número de paradas | Cuenta de paradas | Con qué frecuencia se interrumpe la línea |
| Duración media de parada | Minutos de inactividad / número de paradas | Problema de paradas cortas o largas |
| Paradas por hora | Número de paradas / horas de funcionamiento | Estabilidad de la línea, turno a turno |
| Tiempo medio entre paradas | Tiempo de funcionamiento / número de paradas | Cuánto tiempo funciona la línea sin ayuda |
| Participación de paradas cortas | Paradas por debajo del umbral / total de paradas | Cuánto falta en el registro en papel |
El tiempo medio entre paradas no es lo mismo que MTBF. MTBF, mean time between failures, cuenta solo las fallas que necesitan reparación: tiempo total de operación dividido por el número de fallas. El tiempo medio entre paradas cuenta cada parada, incluyendo los atascos que un operario resuelve en segundos. Ambas son útiles; responden a preguntas diferentes. Para una visión más amplia del tiempo de inactividad del equipo, vea nuestra guía de equipment downtime.
¿Por qué las paradas cortas y largas necesitan soluciones distintas?
- Muchas paradas cortas suelen venir del manejo de envases, guías, ajustes, sensores y calidad del material. La solución está en la línea: centrado, ajuste de guías, material más limpio, mejor posición del sensor.
- Pocas paradas largas suelen venir de averías, piezas de repuesto faltantes y espera de un técnico. La solución está en mantenimiento: tiempo de respuesta, repuestos en la línea, análisis de la causa raíz.
- Paradas medias de cinco a diez minutos a menudo ocultan sobretiempos de cambio, agotamiento de material o retenciones por calidad. Asígnales sus propios códigos.
¿Cómo se ven dos líneas con el mismo tiempo de inactividad?
Líneas de ejemplo (números ilustrativos, no un cliente): dos líneas de envasado en un turno de 8 horas con 480 minutos de tiempo de producción planificado. Ambas reportan 60 minutos de inactividad. En cada reinicio se desperdician 20 unidades.
| Medida | Línea A | Línea B |
|---|---|---|
| Minutos de inactividad | 60 | 60 |
| Número de paradas | 60 | 4 |
| Duración media de parada | 1 minuto | 15 minutos |
| Tiempo de funcionamiento | 420 minutos | 420 minutos |
| Tiempo medio entre paradas | 7 minutos | 105 minutos |
| Desperdicio por reinicio | 1.200 unidades | 80 unidades |
- Ambas líneas tienen la misma Disponibilidad en papel: 420 / 480 = 87.5%, si cada parada se cuenta como inactividad.
- La Línea A funciona 7 minutos de media antes de necesitar ayuda. Su tripulación despeja un atasco cada pocos minutos durante el turno y desperdicia 60 x 20 = 1.200 unidades en los reinicios.
- La Línea B funciona 105 minutos entre paradas pero luego está parada un cuarto de hora, y solo desperdicia 4 x 20 = 80 unidades.
- Primer paso de la Línea A: encuentre los dos o tres puntos de transferencia o ajustes detrás de la mayoría de los atascos. Primer paso de la Línea B: mida cuánto de cada 15 minutos es espera de un técnico y cuánto es reparación.
Para comparar, un benchmark de envasado de cerveceras artesanales por OFS encontró un paro cada 11 minutos 48 segundos de media. Los paros frecuentes son normales en líneas de envasado; lo que importa es saber qué tipo tienes.
¿Cómo se fija el umbral de parada corta?
No hay un estándar. Una parada menor suele ser uno o dos minutos, muy por debajo de cinco minutos, y la limpia el operario sin mantenimiento. El corte de la planta decide si una parada entra en Disponibilidad (como inactividad) o en Rendimiento (como parada menor). El OEE se mantiene igual en ambos casos; lo que cambia es el factor en el que cae.
- Elige un umbral para toda la planta, por ejemplo 2 minutos.
- Escríbelo y úsalo en cada línea, para que las líneas puedan compararse.
- Informa de paradas cortas y largas como dos grupos, cada uno con conteo y minutos.
- No cambies el umbral para que un informe parezca mejor. Cambiarlo mueve minutos de un cubo a otro; la línea no mejora.
Nuestra guía sobre micro stops cubre los umbrales con más detalle.
¿Cómo mostrar ambos en el tablero de turno?
- Dos clasificaciones lado a lado: principales causas por conteo y principales causas por minutos, con coste junto a ambas.
- Paradas por hora como tendencia, hora a hora, para que el equipo vea cuándo la línea se vuelve inestable (a menudo después de cambios de formato y cambios de turno).
- Duración media de parada por causa, para que una causa que se alarga destaque pronto.
- Participación de paradas cortas, para que sepas cuánto faltaba en el registro en papel.
Mantén el tablero corto. Tres números por línea y una clasificación son suficientes para una reunión diaria; el detalle pertenece a la revisión semanal. Para más sobre de dónde vienen los tiempos de inactividad, vea nuestra guía sobre unplanned downtime.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. OEE y un MES ligero vienen primero, con visión por ordenador en las paradas.
- Registro automático de paradas, así el conteo y los minutos provienen del mismo registro.
- El operador confirma la razón con un toque, lo suficientemente rápido para paradas cortas frecuentes.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila la estación, por lo que incluso un atasco de 30 segundos tiene una causa visible.
- Pérdidas clasificadas por dinero, con conteo y minutos al lado.
- OEE en vivo por línea y turno, y una vista a través de plantas.
Comienzas con un piloto en una línea, con una línea base y una fecha de decisión acordada de antemano. No hay plan gratuito y no hay niveles: cada planta recibe una cotización. Vea cómo se capturan las paradas cortas en nuestra página de computer vision OEE.
Preguntas frecuentes
¿Qué es el tiempo medio entre paradas?
Tiempo de funcionamiento dividido por el número de paradas. Te dice cuánto tiempo, en promedio, la línea funciona antes de necesitar ayuda.
¿El tiempo medio entre paradas es lo mismo que MTBF?
No. MTBF cuenta solo las fallas que requieren reparación. El tiempo medio entre paradas cuenta cada parada, incluidos los atascos pequeños que el operario despeja.
¿Cuál importa más, la frecuencia de paradas o la duración de las paradas?
Ambas. La frecuencia apunta a problemas de manejo y ajustes; la duración apunta a averías y tiempo de respuesta. Míralas juntas, con coste.
¿Qué cuenta como una parada corta?
Una parada resuelta por el operario sin mantenimiento, típicamente uno o dos minutos. La planta fija el umbral exacto, porque no existe un estándar.
¿Cuántas paradas por hora es normal?
No hay una cifra general; depende de la línea y el producto. Compara cada línea con su propia línea base y vigila la tendencia.
Ve tus paradas por conteo y por minutos
Trae una línea y el registro de paradas de la semana pasada. Mostraremos ambas clasificaciones y lo que cada una costó.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.