


 Zaloguj
 Blog
Minuty przestojów kontra liczba zatrzymań: dlaczego potrzebujesz obu

Kluczowe wnioski
- Same minuty ukrywają, czy masz problem z częstotliwością, czy z czasem trwania.
- Średnia długość przestoju = minuty przestoju / liczba zatrzymań.
- Średni czas między zatrzymaniami = czas pracy / liczba zatrzymań.
- Każdy restart kosztuje dodatkowo: odrzuty, wolna praca, uwaga operatora.
- Ustal jeden próg krótkiego zatrzymania dla zakładu i trzymaj się go.
Śledź oba. Minuty przestoju pokazują, ile czasu straciłeś; liczba zatrzymań pokazuje, jak często linia była przerywana. Linia z wieloma krótkimi zatrzymaniami wymaga poprawek w obsłudze i ustawieniach, podczas gdy linia z kilkoma długimi zatrzymaniami wymaga serwisu i szybszej reakcji.
Fabrico, platforma OEE i lekkie MES, rejestruje każde zatrzymanie automatycznie, więc liczba i minuty pochodzą z tego samego rekordu, w tym zatrzymań zbyt krótkich, by ktoś je zapisał ręcznie. Ten przewodnik pokazuje, które metryki zatrzymań śledzić, dlaczego te same minuty mogą ukrywać przeciwne problemy i jak pokazać oba na tablicy zmianowej.
Dlaczego minuty przestoju to za mało?
Minuty przestoju to liczba, którą zgłasza większość zakładów i mają one znaczenie: to utracony czas produkcji. Ale dwie linie z dokładnie tymi samymi minutami mogą być w bardzo różnych tarapatach.
- Jedna linia zatrzymuje się sześćdziesiąt razy po jedną minutę. Załoga jest zajęta całą zmianę usuwaniem zatorów.
- Druga linia zatrzymuje się cztery razy po piętnaście minut. Załoga czeka na technika.
Te same minuty, różne przyczyny, różni właściciele, różne naprawy. A pierwsza linia płaci koszt restartu sześćdziesiąt razy: odrzuty przy restarcie, wolna praca, dopóki linia się ustabilizuje, i operator, który nigdy nie może zrobić nic innego. Nasz artykuł o micro stops vs breakdowns wyjaśnia, dlaczego małe zatrzymania często kosztują więcej, niż się wydaje.
Jakie metryki zatrzymań powinieneś śledzić?
| Metryka | Formuła | Na co wskazuje |
|---|---|---|
| Minuty przestoju | Suma czasów trwania zatrzymań | Utracony czas produkcji |
| Liczba zatrzymań | Liczba zatrzymań | Jak często linia jest przerywana |
| Średnia długość zatrzymania | Minuty przestoju / liczba zatrzymań | Problem krótkich lub długich zatrzymań |
| Zatrzymania na godzinę | Liczba zatrzymań / godziny pracy | Stabilność linii, zmiana po zmianie |
| Średni czas między zatrzymaniami | Czas pracy / liczba zatrzymań | Jak długo linia działa bez pomocy |
| Udział krótkich zatrzymań | Zatrzymania poniżej progu / łączna liczba zatrzymań | Ile brakuje w papierowym dzienniku |
Średni czas między zatrzymaniami to nie to samo co MTBF. MTBF, mean time between failures, liczy tylko awarie wymagające naprawy: całkowity czas pracy podzielony przez liczbę awarii. Średni czas między zatrzymaniami liczy każde zatrzymanie, w tym zatory, które operator usuwa w ciągu sekund. Oba są użyteczne; odpowiadają na różne pytania. Dla szerszego spojrzenia na przestoje sprzętu zobacz nasz przewodnik o equipment downtime.
Dlaczego krótkie i długie zatrzymania wymagają różnych rozwiązań?
- Wiele krótkich zatrzymań zwykle wynika z obsługi pojemników, prowadnic, ustawień, czujników i jakości materiału. Naprawa jest na linii: centrowanie, regulacja prowadnic, czystszy materiał, lepsza pozycja czujnika.
- Niewiele długich zatrzymań zwykle wynika z awarii, brakujących części i oczekiwania na technika. Naprawa leży w dziale utrzymania ruchu: czas reakcji, części zapasowe przy linii, analiza przyczyn źródłowych.
- Średnie zatrzymania od pięciu do dziesięciu minut często ukrywają przekroczenia czasu przez przezbrojenia, brak materiału lub wstrzymania jakościowe. Nadaj im własne kody.
Jak wyglądają dwie linie z takim samym czasem przestoju?
Przykładowe linie (liczby poglądowe, nie od klienta): dwie linie pakujące na 8-godzinną zmianę z 480 minutami planowanego czasu produkcji. Obie raportują 60 minut przestoju. Przy każdym restarcie na straty idzie 20 jednostek.
| Miara | Linia A | Linia B |
|---|---|---|
| Minuty przestoju | 60 | 60 |
| Liczba zatrzymań | 60 | 4 |
| Średnia długość zatrzymania | 1 minuta | 15 minut |
| Czas pracy | 420 minut | 420 minut |
| Średni czas między zatrzymaniami | 7 minut | 105 minut |
| Odrzuty przy restarcie | 1 200 jednostek | 80 jednostek |
- Obie linie mają tę samą Dostępność na papierze: 420 / 480 = 87.5%, jeśli każde zatrzymanie liczone jest jako przestój.
- Linia A działa średnio 7 minut, zanim potrzebuje pomocy. Jej załoga usuwa zator co kilka minut przez całą zmianę i wyrzuca 60 x 20 = 1 200 jednostek przy restartach.
- Linia B pracuje 105 minut między zatrzymaniami, ale potem stoi przez kwadrans i wyrzuca tylko 4 x 20 = 80 jednostek.
- Pierwszy ruch dla Linii A: znajdź dwa lub trzy punkty transferu lub ustawienia stojące za większością zatorów. Pierwszy ruch dla Linii B: zmierz, ile z każdej 15-minutowej przerwy to oczekiwanie na technika, a ile to naprawa.
Dla porównania, benchmark pakowania browarów rzemieślniczych przez OFS znalazł zatrzymanie średnio co 11 minut 48 sekund. Częste zatrzymania są normalne na liniach pakujących; ważne jest, by wiedzieć, jaki typ posiadasz.
Jak ustawić próg krótkiego zatrzymania?
Nie ma standardu. Małe zatrzymanie to zwykle minuta lub dwie, znacznie poniżej pięciu minut, i usuwa je operator bez udziału utrzymania ruchu. Granica zakładu decyduje, czy zatrzymanie trafia do Dostępności (jako przestój) czy do Wydajności (jako małe zatrzymanie). OEE pozostaje takie samo w obu przypadkach; zmienia się tylko, do którego czynnika jest przypisane.
- Wybierz jeden próg dla całego zakładu, na przykład 2 minuty.
- Zapisz go i stosuj na każdej linii, aby linie mogły być porównywane.
- Raportuj krótkie i długie zatrzymania jako dwie grupy, każda z liczbą i minutami.
- Nie zmieniaj progu, aby raport wyglądał lepiej. Zmiana przesuwa minuty z jednego koszyka do drugiego; linia się nie polepsza.
Nasz przewodnik o micro stops omawia progi bardziej szczegółowo.
Jak pokazać oba na tablicy zmianowej?
- Dwa rankingi obok siebie: główne przyczyny według liczby i główne przyczyny według minut, z kosztem obok obu.
- Zatrzymania na godzinę jako trend, godzina po godzinie, aby zespół widział, kiedy linia staje się niestabilna (często po przezbrojeniach i zmianach zmian).
- Średnia długość zatrzymania według przyczyny, aby przyczyna, która się wydłuża, wyróżniła się wcześnie.
- Udział krótkich zatrzymań, aby wiedzieć, ile brakowało w starym papierowym dzienniku.
Utrzymuj tablicę krótko. Trzy liczby na linię i jedno zestawienie wystarczą na codzienne spotkanie; detale należą do przeglądu tygodniowego. Aby dowiedzieć się więcej o źródłach przestojów, zobacz nasz przewodnik o unplanned downtime.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji z obsługą Computer Vision. OEE i lekki MES są podstawą, z Computer Vision dla zatrzymań.
- Automatyczne logowanie przestojów, więc liczba zatrzymań i minuty pochodzą z tego samego rekordu.
- Operator potwierdza przyczynę jednym stuknięciem, wystarczająco szybko dla częstych krótkich zatrzymań.
- Klip z kamery jako dowód zatrzymania, gdzie kamera obserwuje stanowisko, więc nawet 30-sekundowe zator ma widoczną przyczynę.
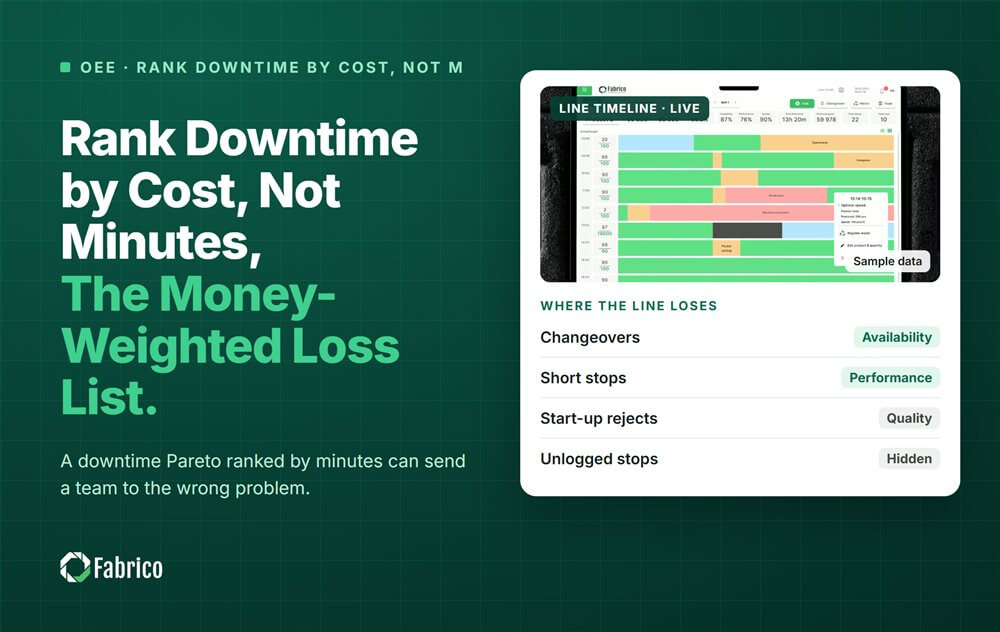
- Straty uszeregowane według pieniędzy, z liczbą i minutami obok nich.
- OEE na żywo według linii i zmiany, oraz widok obejmujący zakłady.
Zaczynasz od pilotażu na jednej linii, z linią bazową i wcześniej ustaloną datą decyzji. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje ofertę. Zobacz, jak krótkie zatrzymania są rejestrowane na naszej stronie computer vision OEE.
Najczęściej zadawane pytania
Co to jest średni czas między zatrzymaniami?
Czas pracy podzielony przez liczbę zatrzymań. Mówi, jak długo średnio linia pracuje, zanim będzie potrzebować czyjejś pomocy.
Czy średni czas między zatrzymaniami to to samo co MTBF?
Nie. MTBF liczy tylko awarie wymagające naprawy. Średni czas między zatrzymaniami liczy każde zatrzymanie, w tym krótkie zatory, które usuwa operator.
Co jest ważniejsze, częstotliwość zatrzymań czy czas trwania zatrzymań?
Oba. Częstotliwość wskazuje na problemy z obsługą i ustawieniami; czas trwania wskazuje na awarie i czas reakcji. Patrz na nie razem, z kosztem.
Co liczy się jako krótkie zatrzymanie?
Zatrzymanie usunięte przez operatora bez udziału działu utrzymania, typowo minuta lub dwie. Zakład ustala dokładny próg, ponieważ nie ma standardu.
Ile zatrzymań na godzinę jest normalne?
Nie ma ogólnej liczby; zależy od linii i produktu. Porównuj każdą linię z jej własną bazą i obserwuj trend.
Zobacz swoje zatrzymania według liczby i minut
Przynieś jedną linię i dziennik zatrzymań z zeszłego tygodnia. Pokażemy oba rankingi i ile kosztowało każde z nich.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.