


 Anmeldung
 Blog
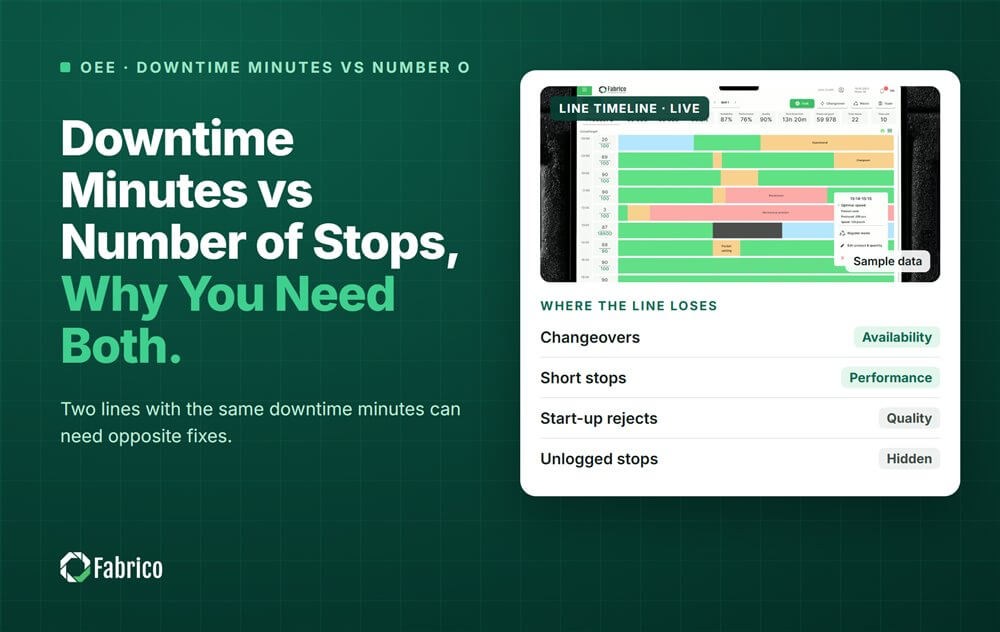
Ausfallminuten vs. Anzahl der Stopps: Warum Sie beides brauchen

Wichtigste Erkenntnisse
- Nur Minuten verbergen, ob Sie ein Frequenzproblem oder ein Dauerproblem haben.
- Durchschnittliche Stoppdauer = Ausfallminuten / Anzahl der Stopps.
- Mittlere Zeit zwischen Stopps = Laufzeit / Anzahl der Stopps.
- Jeder Neustart kostet zusätzlich: Ausschuss, langsamer Lauf, Aufmerksamkeit.
- Setzen Sie einen Schwellenwert für kurze Stopps für das Werk und behalten Sie ihn fest.
Verfolgen Sie beides. Ausfallminuten zeigen, wie viel Zeit Sie verloren haben; die Anzahl der Stopps zeigt, wie oft die Linie unterbrochen wurde. Eine Linie mit vielen kurzen Stopps braucht Bedienungs- und Einstellungskorrekturen, während eine Linie mit wenigen langen Stopps Instandhaltung und schnellere Reaktion benötigt.
Fabrico, eine OEE- und leichtes MES-Plattform, protokolliert jeden Stopp automatisch, sodass Zählung und Minuten aus demselben Eintrag stammen, einschließlich Stopps, die zu kurz sind, damit jemand sie händisch notiert. Dieser Leitfaden zeigt, welche Stopp-Kennzahlen Sie verfolgen sollten, warum dieselben Minuten gegensätzliche Probleme verbergen können und wie Sie beides auf einem Schichtboard anzeigen.
Warum sind Ausfallminuten nicht genug?
Ausfallminuten sind die Zahl, die die meisten Werke melden, und sie sind wichtig: sie sind verlorene Produktionszeit. Aber zwei Linien mit genau denselben Minuten können in sehr unterschiedlichen Schwierigkeiten sein.
- Eine Linie stoppt sechzigmal für jeweils eine Minute. Die Mannschaft ist die ganze Schicht damit beschäftigt, Verstopfungen zu beseitigen.
- Die andere Linie stoppt viermal für jeweils fünfzehn Minuten. Die Mannschaft wartet auf einen Techniker.
Gleiche Minuten, unterschiedliche Ursachen, unterschiedliche Verantwortliche, unterschiedliche Maßnahmen. Und die erste Linie zahlt außerdem sechzig Mal einen Neustartkostenzuschlag: Ausschuss beim Neustart, langsamer Lauf, während sich die Linie einpegelt, und ein Bediener, der nie etwas anderes tun kann. Unser Artikel zu micro stops vs breakdowns erklärt, warum die kleinen Stopps oft mehr kosten, als sie aussehen.
Welche Stopp-Kennzahlen sollten Sie verfolgen?
| Kennzahl | Formel | Worauf sie hinweist |
|---|---|---|
| Ausfallminuten | Summe der Stoppdauern | Verlorene Produktionszeit |
| Anzahl der Stopps | Anzahl der Stopps | Wie oft die Linie unterbrochen wird |
| Durchschnittliche Stoppdauer | Ausfallminuten / Anzahl der Stopps | Problem mit kurzen oder langen Stopps |
| Stopps pro Stunde | Anzahl der Stopps / Laufstunden | Linienstabilität, Schicht zu Schicht |
| Mittlere Zeit zwischen Stopps | Laufzeit / Anzahl der Stopps | Wie lange die Linie ohne Hilfe läuft |
| Anteil kurzer Stopps | Stopps unter dem Schwellenwert / Gesamtzahl der Stopps | Wie viel im Papierprotokoll fehlt |
Die mittlere Zeit zwischen Stopps ist nicht dasselbe wie MTBF. MTBF, Mean Time Between Failures, zählt nur Ausfälle, die eine Reparatur benötigen: Gesamtbetriebszeit geteilt durch die Anzahl der Ausfälle. Die mittlere Zeit zwischen Stopps zählt jeden Stopp, einschließlich Staus, die ein Bediener in Sekunden beseitigt. Beide sind nützlich; sie beantworten unterschiedliche Fragen. Für den breiteren Blick auf Geräteausfallzeiten siehe unseren equipment downtime-Leitfaden.
Warum brauchen kurze und lange Stopps unterschiedliche Maßnahmen?
- Viele kurze Stopps stammen meist von Behälterhandling, Führungsleisten, Einstellungen, Sensoren und Materialqualität. Die Lösung liegt an der Linie: Zentrierung, Leiseneinstellungen, saubereres Material, bessere Sensorposition.
- Wenige lange Stopps stammen meist von Ausfällen, fehlenden Ersatzteilen und Warten auf einen Techniker. Die Lösung liegt in der Instandhaltung: Reaktionszeit, Ersatzteile an der Linie, Root-Cause-Analyse.
- Mittlere Stopps von fünf bis zehn Minuten verbergen oft Überziehungen bei Rüsten, Materialausfälle oder Qualitätsstopps. Geben Sie ihnen eigene Codes.
Wie sehen zwei Linien mit derselben Ausfallzeit aus?
Beispiellinien (illustrierende Zahlen, kein Kunde): zwei Verpackungslinien in einer 8-Stunden-Schicht mit 480 Minuten geplanter Produktionszeit. Beide melden 60 Minuten Ausfallzeit. Bei jedem Neustart werden 20 Einheiten verschrottet.
| Maß | Linie A | Linie B |
|---|---|---|
| Ausfallminuten | 60 | 60 |
| Anzahl der Stopps | 60 | 4 |
| Durchschnittliche Stoppdauer | 1 Minute | 15 Minuten |
| Laufzeit | 420 Minuten | 420 Minuten |
| Mittlere Zeit zwischen Stopps | 7 Minuten | 105 Minuten |
| Neustart-Ausschuss | 1.200 Einheiten | 80 Einheiten |
- Beide Linien haben auf dem Papier die gleiche Verfügbarkeit: 420 / 480 = 87.5%, wenn jeder Stopp als Ausfallzeit gezählt wird.
- Linie A läuft im Schnitt 7 Minuten, bevor sie Hilfe braucht. Die Mannschaft räumt den Stau alle paar Minuten während der Schicht und verschrottet 60 x 20 = 1.200 Einheiten bei Neustarts.
- Linie B läuft 105 Minuten zwischen Stopps, steht dann aber eine Viertelstunde und verschrottet nur 4 x 20 = 80 Einheiten.
- Linie A's erster Schritt: Finden Sie die zwei oder drei Transferpunkte oder Einstellungen hinter den meisten Staus. Linie B's erster Schritt: Messen Sie, wieviel von jeder 15 Minuten Wartezeit auf einen Techniker entfällt und wieviel Reparatur ist.
Zum Vergleich fand ein Benchmark von OFS für Handwerksbrauerei-Verpackung im Schnitt ein Stopp alle 11 Minuten 48 Sekunden. Häufige Stopps sind auf Verpackungslinien normal; wichtig ist zu wissen, welchen Typ Sie haben.
Wie setzen Sie den Schwellenwert für kurze Stopps?
Es gibt keinen Standard. Ein kleiner Stopp ist typischerweise eine oder zwei Minuten, deutlich unter fünf Minuten, und wird vom Bediener ohne Instandhaltung beseitigt. Der Werksschnitt entscheidet, ob ein Stopp in Availability (als Ausfallzeit) oder in Performance (als kleiner Stopp) landet. OEE bleibt in beiden Fällen gleich; nur die Kategorie ändert sich.
- Wählen Sie einen Schwellenwert für das ganze Werk, zum Beispiel 2 Minuten.
- Schreiben Sie ihn auf und verwenden Sie ihn auf jeder Linie, damit Linien verglichen werden können.
- Berichten Sie kurze und lange Stopps als zwei Gruppen, jeweils mit Anzahl und Minuten.
- Ändern Sie den Schwellenwert nicht, um einen Bericht besser aussehen zu lassen. Durch die Änderung verschieben Sie Minuten von einem Eimer in den anderen; die Linie wird nicht besser.
Unser Leitfaden zu micro stops behandelt Schwellenwerte genauer.
Wie zeigen Sie beides auf dem Schichtboard?
- Zwei Ranglisten nebeneinander: Top-Gründe nach Anzahl und Top-Gründe nach Minuten, mit Kosten neben beiden.
- Stopps pro Stunde als Trend, Stunde für Stunde, damit das Team sieht, wann die Linie instabil wird (oft nach Rüstungen und Schichtwechseln).
- Durchschnittliche Stoppdauer pro Grund, damit ein Grund, der länger wird, früh auffällt.
- Anteil kurzer Stopps, damit Sie wissen, wie viel das alte Papierprotokoll verpasst hat.
Halten Sie das Board kurz. Drei Zahlen pro Linie und eine Rangliste reichen für ein tägliches Meeting; die Details gehören in die wöchentliche Besprechung. Für mehr darüber, woher Ausfallzeiten kommen, sehen Sie unseren unplanned downtime-Leitfaden.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES kommen zuerst, mit Computer Vision für Stopps.
- Automatische Ausfallaufzeichnung, sodass Stoppanzahl und Minuten aus demselben Datensatz stammen.
- Der Bediener bestätigt den Grund mit einem Tipp, schnell genug für häufige kurze Stopps.
- Ein Kameraclips als Beweis für einen Stopp, wo eine Kamera die Station beobachtet, sodass selbst ein 30-Sekunden-Stau eine sichtbare Ursache hat.
- Verluste nach Geld gerankt, mit Anzahl und Minuten daneben.
- OEE live nach Linie und Schicht, und eine Ansicht über alle Werke.
Sie starten mit einem Pilot auf einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungstermin. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Sehen Sie, wie kurze Stopps erfasst werden auf unserer Seite für computer vision OEE.
Häufig gestellte Fragen
Was ist mittlere Zeit zwischen Stopps?
Laufzeit geteilt durch die Anzahl der Stopps. Sie sagt Ihnen, wie lange die Linie im Durchschnitt läuft, bevor sie Hilfe benötigt.
Ist mittlere Zeit zwischen Stopps dasselbe wie MTBF?
Nein. MTBF zählt nur Ausfälle, die Reparatur erfordern. Die mittlere Zeit zwischen Stopps zählt jeden Stopp, einschließlich kurzer Verstopfungen, die der Bediener beseitigt.
Was ist wichtiger, Stoppfrequenz oder Stoppdauer?
Beides. Die Frequenz weist auf Probleme mit Handling und Einstellungen hin; die Dauer weist auf Ausfälle und Reaktionszeit hin. Betrachten Sie sie zusammen, mit Kosten.
Was zählt als kurzer Stopp?
Ein Stopp, der vom Bediener ohne Instandhaltung beseitigt wird, typischerweise eine oder zwei Minuten. Das Werk legt den genauen Schwellenwert fest, weil es keinen Standard gibt.
Wie viele Stopps pro Stunde sind normal?
Es gibt keine allgemeine Zahl; es hängt von Linie und Produkt ab. Vergleichen Sie jede Linie mit ihrer eigenen Basislinie und beobachten Sie den Trend.
Sehen Sie Ihre Stopps nach Anzahl und nach Minuten
Bringen Sie eine Linie und das Stoppprotokoll der letzten Woche mit. Wir zeigen beide Ranglisten und was jedes davon gekostet hat.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.