


 Connexion
 Blog
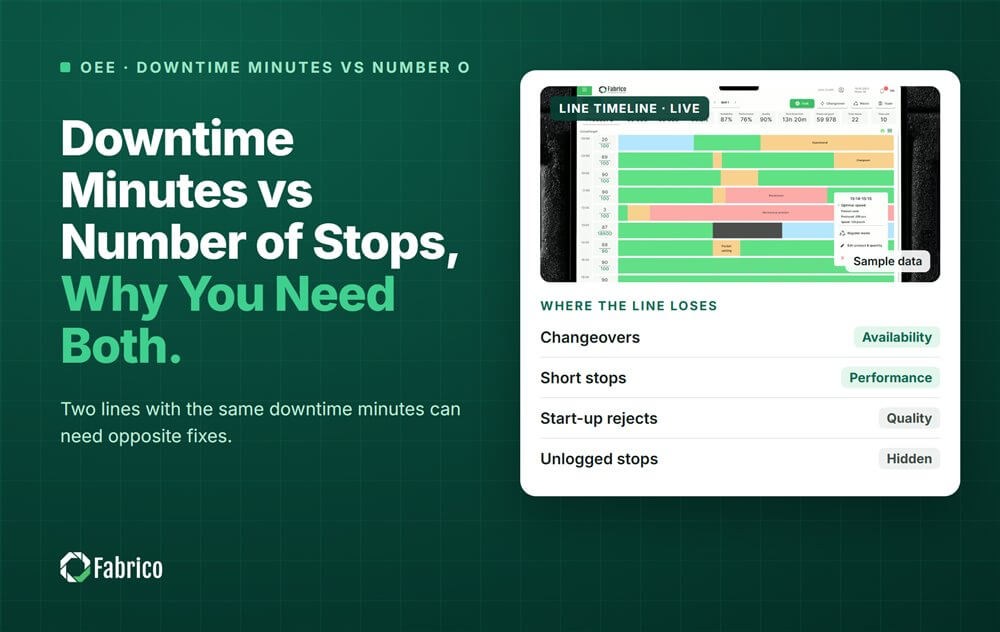
Minutes d'arrêt vs nombre d'arrêts : pourquoi vous avez besoin des deux

Points clés
- Les minutes seules cachent si vous avez un problème de fréquence ou de durée.
- Durée moyenne d'arrêt = minutes d'arrêt / nombre d'arrêts.
- Temps moyen entre deux arrêts = temps de fonctionnement / nombre d'arrêts.
- Chaque redémarrage coûte quelque chose en plus : rebut, fonctionnement lent, attention.
- Fixez un seul seuil pour les arrêts courts pour l'usine et conservez-le.
Suivez les deux. Les minutes d'arrêt montrent combien de temps vous avez perdu ; le nombre d'arrêts montre à quelle fréquence la ligne a été interrompue. Une ligne avec de nombreux arrêts courts nécessite des corrections de manutention et de réglages, tandis qu'une ligne avec quelques arrêts longs nécessite de la maintenance et une intervention plus rapide.
Fabrico, une plateforme OEE et MES légère, enregistre chaque arrêt automatiquement, donc le compte et les minutes proviennent du même enregistrement, y compris les arrêts trop courts pour être consignés manuellement. Ce guide montre quelles métriques d'arrêt suivre, pourquoi les mêmes minutes peuvent masquer des problèmes opposés, et comment afficher les deux sur un tableau de poste.
Pourquoi les minutes d'arrêt ne suffisent-elles pas ?
Les minutes d'arrêt sont le chiffre que la plupart des usines déclarent, et elles comptent : c'est du temps de production perdu. Mais deux lignes avec exactement les mêmes minutes peuvent être dans des situations très différentes.
- Une ligne s'arrête soixante fois pendant une minute. L'équipe est occupée toute la journée à déboucher des blocages.
- L'autre ligne s'arrête quatre fois pendant quinze minutes. L'équipe attend un technicien.
Mêmes minutes, causes différentes, responsables différents, corrections différentes. Et la première ligne subit aussi un coût de redémarrage soixante fois : rebut au redémarrage, fonctionnement lent pendant que la ligne se stabilise, et un opérateur qui n'a jamais le temps de faire autre chose. Notre article sur micro stops vs breakdowns explique pourquoi les petits arrêts coûtent souvent plus qu'ils n'en ont l'air.
Quelles métriques d'arrêt devriez-vous suivre ?
| Métrique | Formule | Ce qu'elle indique |
|---|---|---|
| Minutes d'arrêt | Somme des durées des arrêts | Temps de production perdu |
| Nombre d'arrêts | Nombre d'arrêts | À quelle fréquence la ligne est interrompue |
| Durée moyenne d'arrêt | Minutes d'arrêt / nombre d'arrêts | Problème d'arrêts courts ou d'arrêts longs |
| Arrêts par heure | Nombre d'arrêts / heures de fonctionnement | Stabilité de la ligne, poste à poste |
| Temps moyen entre arrêts | Temps de fonctionnement / nombre d'arrêts | Combien de temps la ligne fonctionne sans aide |
| Part des arrêts courts | Arrêts sous le seuil / total des arrêts | Ce que le registre papier manque |
Le temps moyen entre arrêts n'est pas la même chose que le MTBF. Le MTBF, mean time between failures, compte seulement les pannes nécessitant une réparation : temps d'exploitation total divisé par le nombre de pannes. Le temps moyen entre arrêts compte chaque arrêt, y compris les bourrages qu'un opérateur enlève en quelques secondes. Les deux sont utiles ; elles répondent à des questions différentes. Pour une vue plus large du temps d'arrêt des équipements, voyez notre guide sur equipment downtime.
Pourquoi les arrêts courts et longs nécessitent-ils des corrections différentes ?
- Beaucoup d'arrêts courts proviennent généralement de la manutention des contenants, des rails guides, des réglages, des capteurs et de la qualité du matériau. La correction se fait sur la ligne : recentrages, ajustements des rails, matériau plus propre, meilleure position du capteur.
- Peu d'arrêts longs proviennent généralement de pannes, de pièces de rechange manquantes et de l'attente d'un technicien. La correction relève de la maintenance : temps de réponse, pièces de rechange à la ligne, analyse des causes profondes.
- Arrêts moyens de cinq à dix minutes cachent souvent des dépassements lors des changements de format, des ruptures de matière ou des blocages pour qualité. Donnez-leur leurs propres codes.
À quoi ressemblent deux lignes avec le même temps d'arrêt ?
Lignes d'exemple (chiffres illustratifs, pas un client) : deux lignes d'emballage sur une équipe de 8 heures avec 480 minutes de temps de production planifié. Les deux déclarent 60 minutes d'arrêt. À chaque redémarrage, 20 unités sont mises au rebut.
| Mesure | Ligne A | Ligne B |
|---|---|---|
| Minutes d'arrêt | 60 | 60 |
| Nombre d'arrêts | 60 | 4 |
| Durée moyenne d'arrêt | 1 minute | 15 minutes |
| Temps de fonctionnement | 420 minutes | 420 minutes |
| Temps moyen entre arrêts | 7 minutes | 105 minutes |
| Rebut au redémarrage | 1 200 unités | 80 unités |
- Les deux lignes ont la même disponibilité sur le papier : 420 / 480 = 87.5%, si chaque arrêt est compté comme temps d'arrêt.
- La ligne A tourne en moyenne 7 minutes avant d'avoir besoin d'aide. Son équipe enlève un bourrage toutes les quelques minutes pendant la poste et met au rebut 60 x 20 = 1 200 unités aux redémarrages.
- La ligne B tourne 105 minutes entre les arrêts mais s'arrête ensuite pendant un quart d'heure, et ne met au rebut que 4 x 20 = 80 unités.
- Premier mouvement pour la ligne A : trouver les deux ou trois points de transfert ou réglages derrière la plupart des bourrages. Premier mouvement pour la ligne B : mesurer combien de chaque période de 15 minutes est attente d'un technicien et combien est réparation.
À titre de comparaison, un benchmark d'emballage pour brasseries artisanales par OFS a trouvé un arrêt toutes les 11 minutes 48 secondes en moyenne. Les arrêts fréquents sont normaux sur les lignes d'emballage ; ce qui compte, c'est de savoir quel type vous avez.
Comment définir le seuil d'arrêt court ?
Il n'y a pas de norme. Un arrêt mineur est typiquement d'une ou deux minutes, bien en dessous de cinq minutes, et est résolu par l'opérateur sans maintenance. Le choix de l'usine détermine si un arrêt entre dans la Disponibilité (comme temps d'arrêt) ou dans la Performance (comme arrêt mineur). L'OEE reste le même dans les deux cas ; seul change le facteur auquel il est affecté.
- Choisissez un seuil pour toute l'usine, par exemple 2 minutes.
- Notez-le et utilisez-le sur chaque ligne, afin que les lignes puissent être comparées.
- Signalez les arrêts courts et longs en deux groupes, chacun avec nombre et minutes.
- Ne changez pas le seuil pour améliorer l'apparence d'un rapport. Le modifier déplace des minutes d'un seau à l'autre ; la ligne ne s'améliore pas.
Notre guide sur les micro stops couvre les seuils plus en détail.
Comment afficher les deux sur le tableau de poste ?
- Deux classements côte à côte : principales raisons par nombre et principales raisons par minutes, avec le coût à côté des deux.
- Arrêts par heure en tendance, heure par heure, pour que l'équipe voie quand la ligne devient instable (souvent après les changements de série et les changements de poste).
- Durée moyenne d'arrêt par raison, pour qu'une raison qui s'allonge ressorte tôt.
- Part des arrêts courts, pour savoir combien l'ancien registre papier manquait.
Gardez le tableau succinct. Trois chiffres par ligne et un classement suffisent pour une réunion quotidienne ; le détail appartient à la revue hebdomadaire. Pour en savoir plus sur l'origine des temps d'arrêt, voyez notre guide sur unplanned downtime.
Où s'inscrit Fabrico
Fabrico est une plateforme de performance manufacturière assistée par vision par ordinateur. L'OEE et un MES léger viennent en premier, avec vision par ordinateur pour les arrêts.
- Journalisation automatique des arrêts, ainsi le nombre d'arrêts et les minutes proviennent du même enregistrement.
- L'opérateur confirme la raison en une touche, assez rapide pour les arrêts courts fréquents.
- Un clip caméra comme preuve d'un arrêt, où une caméra surveille la station, de sorte qu'un bourrage de 30 secondes a une cause visible.
- Pertes classées par argent, avec nombre et minutes à côté.
- OEE en direct par ligne et par poste, et une vue sur plusieurs usines.
Vous commencez par un pilote sur une ligne, avec une base et une date de décision convenue à l'avance. Il n'y a pas de plan gratuit et il n'y a pas de paliers : chaque usine reçoit un devis. Voyez comment les arrêts courts sont capturés sur notre page computer vision OEE.
Questions fréquemment posées
Qu'est-ce que le temps moyen entre arrêts ?
Temps de fonctionnement divisé par le nombre d'arrêts. Il vous dit combien de temps, en moyenne, la ligne fonctionne avant d'avoir besoin d'aide.
Le temps moyen entre arrêts est-il le même que le MTBF ?
Non. Le MTBF compte uniquement les pannes nécessitant une réparation. Le temps moyen entre arrêts compte chaque arrêt, y compris les petits bourrages que l'opérateur enlève.
Qu'est-ce qui compte le plus, la fréquence des arrêts ou la durée des arrêts ?
Les deux. La fréquence pointe vers des problèmes de manutention et de réglages ; la durée pointe vers des pannes et le temps de réponse. Regardez-les ensemble, avec le coût.
Qu'est-ce qui compte comme un arrêt court ?
Un arrêt résolu par l'opérateur sans maintenance, typiquement une ou deux minutes. L'usine fixe le seuil exact, car il n'existe pas de norme.
Combien d'arrêts par heure est normal ?
Il n'y a pas de chiffre général ; cela dépend de la ligne et du produit. Comparez chaque ligne avec sa propre base et surveillez la tendance.
Voyez vos arrêts par nombre et par minutes
Apportez une ligne et le journal d'arrêts de la semaine dernière. Nous montrerons les deux classements et ce que chacun a coûté.

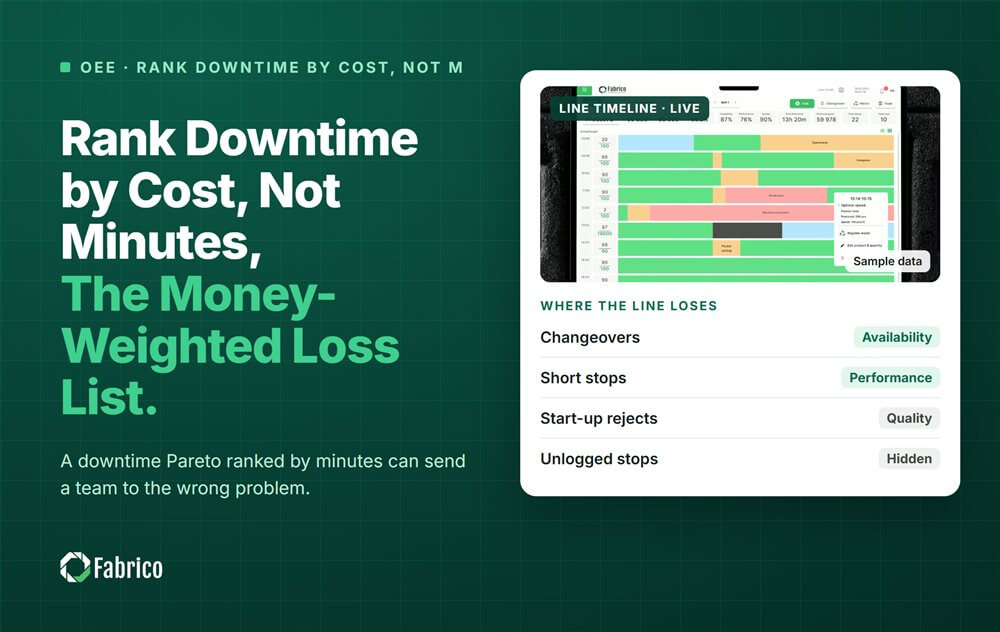








Tuiles Fabrico réelles, données d'exemple.