


 Iniciar sesión
 Blog
Informe de paradas: la plantilla semanal que impulsa la acción

Puntos clave
- Un informe semanal de paradas existe para asignar tres o cuatro acciones, no para describir la semana.
- Muestre dos Paretos, uno por minutos y otro por dinero. Rara vez tienen la misma barra superior.
- Cuente las paradas repetidas: la misma causa en la misma máquina, una y otra vez, a menudo es la pérdida más barata de eliminar.
- Mantenga separado el tiempo planificado y el no planificado, y contabilice cualquier actividad planificada que exceda su estándar como no planificada.
- Cada pérdida principal sale de la reunión con un responsable, un siguiente paso y una fecha, y se revisan primero las acciones de la semana pasada.
Lunes, nueve en punto. El informe de paradas de la semana pasada ocupa doce páginas, ordenadas por número de máquina. El OEE de la línea bajó y la sala se divide: la tripulación del llenador culpa a la etiquetadora, la etiquetadora culpa al material. Veinte minutos después la reunión termina con "vigilar" y el lunes siguiente vuelven las mismas páginas.
Un informe semanal de paradas debería romper ese bucle. Su trabajo no es listar cada parada. Su trabajo es mostrar qué pérdidas cuestan más, cuáles vuelven, y quién hará qué al respecto antes del próximo informe.
Esta guía le da la estructura, un ejemplo con un Pareto por minutos y por dinero, cómo tratar paradas repetidas y tiempo planificado, y una plantilla de tabla para responsables y acciones.
Un informe muestra adónde fue el tiempo. El análisis de paradas de equipos es el siguiente paso, y el tiempo de parada no clasificado es la brecha a cerrar primero.
Para qué sirve un informe semanal de paradas
La reunión diaria trata lo de ayer: qué se rompió, qué sigue abierto, quién lo está atendiendo. El informe semanal busca patrones que un día no puede mostrar. Un llenador que se atasca cuatro veces por turno parece ruido un martes y proyecto un viernes.
Así que el informe semanal debe responder tres preguntas. ¿Adónde fue el tiempo? ¿Cuánto costó? ¿Qué estamos cambiando esta semana? Si una página del informe no ayuda a responder alguna, córtela. Nuestra guía sobre la reunión OEE diaria cubre el lado diario.

Plantilla del informe de paradas
Seis secciones son suficientes para una planta con unas pocas líneas. Mantenga el orden fijo para que la gente sepa dónde mirar.
| Sección | Qué contiene | Por qué está ahí |
|---|---|---|
| 1. Encabezado | Líneas, semana, tiempo de producción planificado, minutos totales de parada, OEE y Disponibilidad por línea | El tamaño del problema en una línea |
| 2. Pareto por minutos | Principales razones por minutos perdidos, con ocurrencias | Muestra adónde va el tiempo |
| 3. Pareto por dinero | Las mismas razones valoradas al valor acordado por minuto | Muestra qué pérdida arreglar primero |
| 4. Paradas repetidas | Razones que ocurrieron más que un número acordado de veces en una máquina | Encuentra las pérdidas que un estándar puede eliminar |
| 5. Planificado versus no planificado | Paradas planificadas, paradas no planificadas, sobretiempos de actividades planificadas | Evita pérdidas ocultas en la categoría planificada |
| 6. Acciones | Acciones de la semana pasada con estado, luego nuevas acciones con responsable y fecha | Convierte el informe en trabajo |
Pareto por minutos y por dinero
Un Pareto por minutos es donde la mayoría de los informes se detienen. Es útil, pero trata cada minuto como igual, y no lo son. Un minuto perdido en la restricción de una línea agotada es producción perdida. Un minuto perdido en una línea con capacidad sobrante suele recuperarse más tarde, con coste de horas extra o un arranque adicional.
Así que valore cada minuto con la regla acordada por su controller: margen por minuto en la restricción cuando la planta puede vender lo que produce, coste de recuperación cuando puede ponerse al día. Luego ordene de nuevo. El orden cambia, y el orden es la decisión.
Línea de ejemplo (números ilustrativos, no cliente): tome una planta con dos líneas. La Línea 1 es la restricción y está vendida. Está valorada en 200 botellas por minuto con $0.10 de contribución por botella, así que un minuto perdido vale $20, o €20 en una planta euro a €0.10 la botella. La Línea 2 tiene capacidad sobrante y recupera con horas extra que cuestan $240 (€240) la hora, así que su minuto perdido se valora en $4 (€4).
| Línea y razón | Minutos | Ocurrencias | Valor por minuto | Dinero |
|---|---|---|---|---|
| Línea 2, la etiquetadora se atasca | 310 | 62 | $4 | $1,240 (€1,240) |
| Línea 2, espera de film y palés | 180 | 9 | $4 | $720 (€720) |
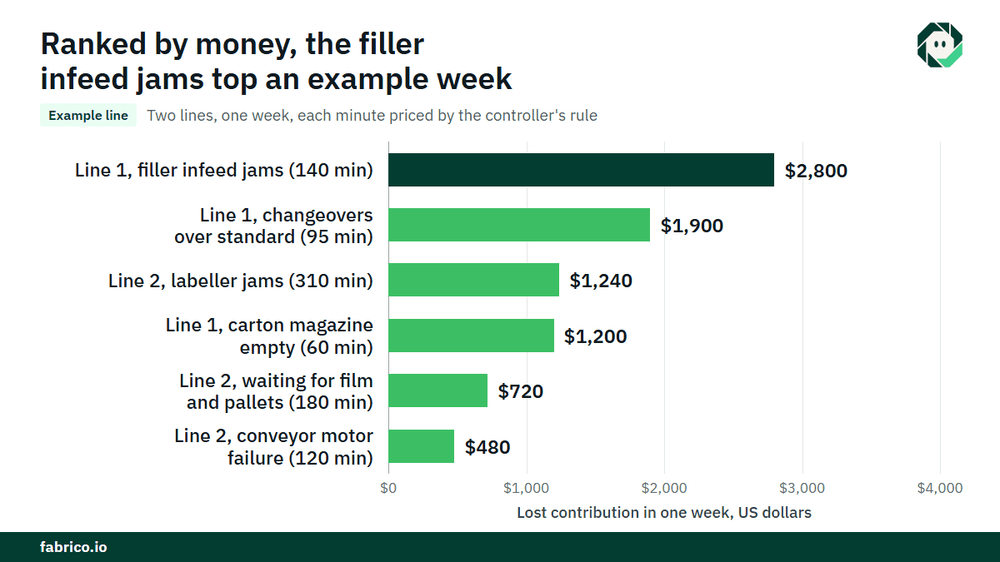
| Línea 1, botellas atascadas en la rueda estrella de entrada del llenador | 140 | 35 | $20 | $2,800 (€2,800) |
| Línea 2, fallo del motor del transportador | 120 | 1 | $4 | $480 (€480) |
| Línea 1, cambios sobre el estándar | 95 | 4 | $20 | $1,900 (€1,900) |
| Línea 1, magacín de cartón vacío en el empaquetador | 60 | 40 | $20 | $1,200 (€1,200) |
Por minutos, la etiquetadora en la Línea 2 lidera con 310 de los 905 minutos. Por dinero, el orden es la entrada del llenador de la Línea 1 ($2,800), los sobretiempos de cambio de la Línea 1 ($1,900), luego la etiquetadora de la Línea 2 ($1,240). La semana costó $8,340 (€8,340) en total, y más de la mitad, $4,700, recae en dos razones de la Línea 1 que juntas perdieron 235 minutos, menos que la etiquetadora de la Línea 2 por sí sola.
Ambos gráficos pertenecen al informe. Los minutos le dicen a las tripulaciones y a los técnicos dónde está el trabajo. El dinero le dice al gerente de planta qué trabajo hacer primero. Más sobre cómo se fija el valor por hora en nuestra guía sobre el coste de las paradas no planificadas.
Paradas repetidas - la pérdida más barata de eliminar
Una parada repetida es la misma causa en la misma máquina, una y otra vez. El magacín de cartón vacío cuarenta veces en una semana no son cuarenta problemas. Es un estándar que falta: quién lo rellena, cuándo y cómo avisa el empaquetador antes de quedarse vacío.
Ordene las razones de la semana en dos ejes, cuán frecuentes y cuán largas, y cada esquina apunta a un propietario diferente.
- Frecuente y corto: micro paradas, atascos, magacines vacíos, roturas de la cinta de etiquetas. Necesitan un estándar, un ajuste o una pequeña pieza de repuesto, a cargo del equipo de línea y del líder de CI.
- Raro y largo: averías como el motor del transportador. Van al técnico, con el historial de paradas adjunto.
- Frecuente y largo: la esquina urgente. Escálenlo la misma semana.
- Raro y corto: déjelos en la lista y vigile la tendencia.
Las paradas repetidas solo aparecen si se registran las paradas cortas. Un registro en papel rara vez guarda una parada por debajo de unos minutos, por lo que la esquina frecuente y corta parece vacía cuando a menudo es la mayor.
Planificado versus no planificado - mantenga el cubo honesto
Una regla simple mantiene el informe honesto: dentro del tiempo de producción planificado, una máquina que no funciona es tiempo de parada no planificado a menos que el evento sea un tipo planificado registrado antes del turno. Pausas, un cambio estándar, limpieza programada y pruebas planificadas califican. Una avería nunca.
Los cambios necesitan otra regla. Dé a cada cambio un tiempo estándar. La parte estándar es planificada y cada minuto por encima de ella es no planificado, con una razón. Nuestro artículo sobre definiciones de paradas planificadas y no planificadas que mantienen la OEE honesta cubre el conjunto completo.
Muestre el total planificado en el informe cada semana. Si sube mientras las paradas no planificadas bajan, la línea no mejoró. Las pérdidas cambiaron de cubo.
Responsables, siguientes pasos y fechas
La sección de acciones es la razón por la que existe el informe. Empiece con las acciones de la semana pasada y su estado, antes de cualquier nueva tabla. Una lista de acciones que nunca se revisa enseña a la gente que el informe es para la galería.
| Pérdida | Responsable | Siguiente paso | Vencimiento | Estado |
|---|---|---|---|---|
| Atascos en la entrada del llenador | Líder Línea 1 e ingeniero de proceso | Comprobar ajustes de la guía del starwheel para cada formato de botella, escribir el ajuste | Jueves | Abierto |
| Cambios sobre el estándar | Líder de CI | Vigilar los próximos dos cambios, dividir trabajo interno y externo | Próximo informe | Abierto |
| Magacín de cartón vacío | Líder Línea 1 | Acordar el disparador de rellenado y quién rellena | Miércoles | Abierto |
Tres o cuatro nuevas acciones a la semana son suficientes. Diez acciones sin capacidad tras ellas es lo mismo que ninguna. Cuando una pérdida se escala más allá de la línea, una matriz de escalado escrita para paradas dice quién la toma y con qué rapidez.
De dónde vienen los datos
Un informe semanal es tan bueno como los registros de paradas que lo sustentan. Tres cosas deciden eso: si se capturan las paradas cortas, si cada parada tiene una razón real y si alguien puede comprobar lo ocurrido.
El registro automático de paradas a partir de la señal de la máquina captura el inicio y la duración de cada parada, incluyendo las cortas que nadie anota. El operario luego confirma la razón en la línea, a partir de una lista corta. Donde la señal dice solo "parado", una cámara que vigila la estación añade un clip, de modo que la revisión semanal pueda ver el atasco en lugar de discutirlo. Una lista de razones construida para la línea, no para la oficina, mantiene pequeño el otro cubo; vea nuestra guía sobre diseño de códigos de causa de parada.
Errores que matan el informe de paradas
- Ordenado por número de máquina. Ordene por pérdida. La máquina es una columna, no el orden.
- Sólo minutos. Sin dinero, la pérdida más larga gana la reunión aunque sea la más barata.
- Other como barra superior. Un Pareto liderado por "Other" es un problema de lista de razones. Promueva los comentarios más comunes a razones reales.
- Sin seguimiento. Si las acciones de la semana pasada no están en la página uno, no están ocurriendo.
- Turnos como sospechosos. Compare turnos para encontrar diferencias de proceso, nunca para clasificar personas.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por computadora. OEE y un MES ligero vienen primero: registro automático de paradas desde la señal de la máquina, OEE en vivo por línea y turno, y pérdidas valoradas en dinero y ordenadas por dinero, de modo que el Pareto por dinero esté disponible cada mañana en lugar de construirse el lunes.
El operario confirma la razón con un toque, y un clip de cámara sirve como evidencia para una parada cuando una cámara vigila la estación. Cuando la pérdida principal es una avería, una orden de trabajo va al técnico correcto con su coste. Plantas con varios sitios obtienen una vista única a través de sitios, y puede comenzar en una línea.
Cada planta recibe una cotización tras la revisión de sus líneas.
Preguntas frecuentes
¿Qué debe incluir un informe de paradas?
Tiempo de producción planificado, tiempo total de parada y Disponibilidad por línea, un Pareto de razones por minutos y por dinero, paradas repetidas, planificado frente a no planificado, y una lista de acciones con responsables y fechas.
¿Cómo se hace un diagrama Pareto de paradas?
Agrupe las paradas de la semana por razón, sume los minutos de cada una y ordene de mayor a menor. Luego multiplique los minutos de cada razón por el valor acordado por minuto y ordene de nuevo para la vista por dinero.
¿Deben contabilizarse los cambios como paradas?
La parte estándar de un cambio suele tratarse como planificada. Cada minuto por encima del estándar cuenta como parada no planificada con una razón, de modo que los cambios largos sigan siendo visibles.
¿Con qué frecuencia debe revisarse un informe de paradas?
Las paradas se gestionan diariamente en la reunión de línea. El informe semanal busca patrones, paradas repetidas y la vista por dinero, y asigna las acciones mayores.
¿Cuál es un buen porcentaje de paradas?
No hay una cifra única que sirva para todas las líneas. Compare una línea con su propia referencia, usando las mismas definiciones cada semana, y observe la tendencia en minutos y dinero.
Vea su Pareto de paradas en dinero
Lleve el informe de paradas de la semana pasada a una demo. Mostraremos la misma semana ordenada por dinero, con paradas repetidas y responsables en una pantalla.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.