


 Connexion
 Blog
Rapport d'arrêts : le modèle hebdomadaire qui déclenche des actions

Points clés
- Un rapport hebdomadaire d'arrêts sert à attribuer trois ou quatre actions, pas à décrire la semaine.
- Affichez deux Pareto, un par minutes et un par valeur monétaire. Ils ont rarement la même barre en tête.
- Comptez les arrêts répétés : la même cause sur la même machine, encore et encore, est souvent la perte la moins coûteuse à éliminer.
- Séparez le temps planifié et non planifié, et enregistrez toute activité planifiée qui a dépassé son standard comme non planifiée.
- Chaque perte majeure quitte la réunion avec un propriétaire, une prochaine étape et une date, et les actions de la semaine précédente sont vérifiées en premier.
Lundi, neuf heures. Le rapport d'arrêts de la semaine dernière fait douze pages, triées par numéro de machine. L'OEE de la ligne a chuté, et la salle se divise : l'équipe du remplisseur blâme l'étiqueteuse, l'équipe de l'étiqueteuse blâme le matériau. Vingt minutes plus tard la réunion se termine par "surveiller", et lundi suivant les mêmes pages reviennent.
Un rapport hebdomadaire d'arrêts doit rompre cette boucle. Son rôle n'est pas d'énumérer chaque arrêt. Son rôle est de montrer quelles pertes coûtent le plus, lesquelles reviennent, et qui fera quoi à leur sujet avant le prochain rapport.
Ce guide vous donne la structure, un exemple avec un Pareto par minutes et par valeur monétaire, comment traiter les arrêts répétés et le temps planifié, et un modèle de tableau pour les propriétaires et les actions.
Un rapport montre où le temps est passé. L'analyse des arrêts d'équipement est l'étape suivante, et les arrêts non classés sont l'écart à combler en premier.
À quoi sert un rapport hebdomadaire d'arrêts
La réunion quotidienne traite d'hier : ce qui s'est cassé, ce qui est encore ouvert, qui s'en occupe. Le rapport hebdomadaire recherche des motifs qu'une journée ne peut montrer. Un remplisseur qui bloque quatre fois par poste ressemble à du bruit un mardi et à un projet un vendredi.
Le rapport hebdomadaire doit répondre à trois questions. Où est passé le temps ? Quel a été le coût ? Que changeons-nous cette semaine ? Si une page du rapport n'aide pas à répondre à l'une d'elles, supprimez-la. Notre guide sur la réunion OEE quotidienne couvre le volet quotidien.

Le modèle de rapport d'arrêts
Six sections suffisent pour une usine avec quelques lignes. Gardez l'ordre fixe afin que les gens sachent où regarder.
| Section | Ce qu'elle contient | Pourquoi elle est là |
|---|---|---|
| 1. En-tête | Lignes, semaine, temps de production planifié, minutes totales d'arrêt, OEE et Disponibilité par ligne | La taille du problème en un coup d'œil |
| 2. Pareto par minutes | Principales causes en minutes perdues, avec occurrences | Montre où va le temps |
| 3. Pareto par valeur | Les mêmes causes évaluées à la valeur convenue par minute | Montre quelle perte corriger en priorité |
| 4. Arrêts répétés | Causes survenues plus qu'un nombre convenu de fois sur une machine | Repère les pertes qu'un standard peut éliminer |
| 5. Planifié versus non planifié | Temps d'arrêt planifié, temps d'arrêt non planifié, dépassements d'activités planifiées | Empêche les pertes de se cacher dans la catégorie planifiée |
| 6. Actions | Actions de la semaine passée avec statut, puis nouvelles actions avec propriétaire et date | Transforme le rapport en travail |
Pareto par minutes et par valeur
Un Pareto par minutes est là où s'arrêtent la plupart des rapports. Il est utile, mais traite chaque minute comme égale - ce qu'elles ne sont pas. Une minute perdue sur la contrainte d'une ligne en rupture est une production perdue. Une minute perdue sur une ligne avec capacité disponible est généralement récupérée plus tard, au coût d'heures supplémentaires ou d'un démarrage supplémentaire.
Attribuez donc une valeur à chaque minute selon la règle convenue avec votre contrôleur : marge contributive par minute au niveau de la contrainte lorsque l'usine peut vendre ce qu'elle produit, coût de récupération quand elle peut rattraper. Puis triez à nouveau. L'ordre change, et l'ordre est la décision.
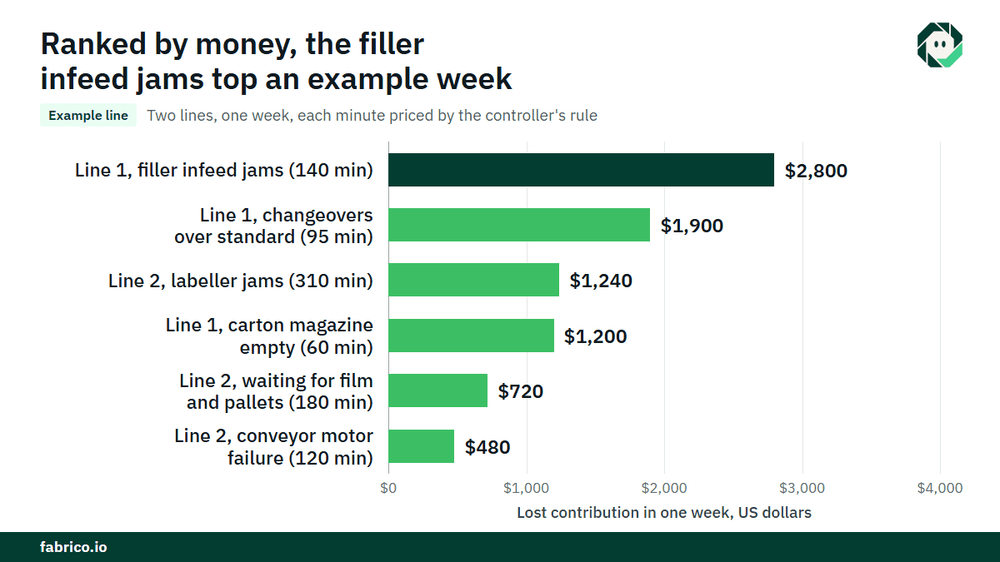
Ligne exemple (chiffres illustratifs, pas un client) : prenez une usine avec deux lignes. La ligne 1 est la contrainte et est vendue à la capacité. Elle est calibrée à 200 bouteilles par minute avec 0,10 $ de contribution par bouteille, donc une minute perdue vaut 20 $, ou 20 € dans une usine euro à 0,10 € la bouteille. La ligne 2 a de la capacité disponible et rattrape par heures supplémentaires coûtant 240 $ (240 €) par heure, donc sa minute perdue est valorisée à 4 $ (4 €).
| Ligne et raison | Minutes | Occurrences | Valeur par minute | Argent |
|---|---|---|---|---|
| Ligne 2, étiqueteuse bloque | 310 | 62 | $4 | $1 240 (€1 240) |
| Ligne 2, attente de film et de palettes | 180 | 9 | $4 | $720 (€720) |
| Ligne 1, bouteilles coincées à l'entrée en étoile du remplisseur | 140 | 35 | $20 | $2 800 (€2 800) |
| Ligne 2, panne du moteur de convoyeur | 120 | 1 | $4 | $480 (€480) |
| Ligne 1, changements surtemps | 95 | 4 | $20 | $1 900 (€1 900) |
| Ligne 1, magasin carton vide au remplisseur de cartons | 60 | 40 | $20 | $1 200 (€1 200) |
En minutes, l'étiqueteuse de la ligne 2 mène avec 310 des 905 minutes. En valeur, l'ordre est l'entrée du remplisseur sur la ligne 1 (2 800 $), les dépassements de changements de la ligne 1 (1 900 $), puis l'étiqueteuse de la ligne 2 (1 240 $). La semaine a coûté 8 340 $ (8 340 €) au total, et plus de la moitié, 4 700 $, repose sur deux raisons de la ligne 1 qui ont ensemble perdu 235 minutes, moins que l'étiqueteuse de la ligne 2 seule.
Les deux graphiques doivent figurer dans le rapport. Les minutes indiquent aux équipes et aux techniciens où se situe le travail. L'argent indique au directeur d'usine quel travail effectuer en priorité. Plus d'informations sur la façon dont la valeur horaire est fixée dans notre guide sur le coût des arrêts non planifiés.
Arrêts répétés : la perte la moins coûteuse à éliminer
Un arrêt répété est la même cause sur la même machine, encore et encore. Le magasin carton vide quarante fois en une semaine n'est pas quarante problèmes. C'est un standard manquant : qui le remplit, quand, et comment la machine d'emballage avertit avant qu'il soit vide.
Trier les raisons de la semaine selon deux axes, fréquence et durée, et chaque quadrant pointe vers un propriétaire différent.
- Fréquent et court : micro-arrêts, bourrages, magasins vides, rupture de la bande d'étiquettes. Ils nécessitent un standard, un réglage ou une petite pièce de rechange, à la charge de l'équipe de ligne et du responsable CI.
- Rare et long : pannes telles que le moteur du convoyeur. Elles reviennent au technicien, avec l'historique des arrêts attaché.
- Fréquent et long : le quadrant urgent. Escaladez-le la même semaine.
- Rare et court : laissez-les sur la liste et surveillez la tendance.
Les arrêts répétés n'apparaissent que si les courts arrêts sont enregistrés du tout. Un registre papier enregistre rarement un arrêt de moins de quelques minutes, donc le quadrant fréquent et court semble vide alors qu'il est souvent le plus grand.
Planifié versus non planifié : gardez la catégorie honnête
Une règle simple garde le rapport honnête : pendant le temps de production planifié, une machine qui n'est pas en fonctionnement est du temps d'arrêt non planifié à moins que l'événement soit un type planifié enregistré avant la poste. Les pauses, un changement standard, un nettoyage planifié et des essais planifiés se qualifient. Une panne ne se qualifie jamais.
Les changements nécessitent une règle supplémentaire. Donnez à chaque changement un temps standard. La partie standard est planifiée, et chaque minute au-delà est non planifiée, avec une raison. Notre article sur les définitions de temps d'arrêt planifié et non planifié qui gardent l'OEE honnête couvre l'ensemble.
Affichez le total planifié dans le rapport chaque semaine. S'il augmente pendant que les arrêts non planifiés diminuent, la ligne ne s'est pas améliorée. Les pertes ont changé de catégorie.
Propriétaires, prochaines étapes et dates
La section actions est la raison d'être du rapport. Commencez par les actions de la semaine passée et leur statut, avant toute nouvelle table. Une liste d'actions qui n'est jamais revue apprend aux gens que le rapport est pour la vitrine.
| Perte | Propriétaire | Prochaine étape | À faire | Statut |
|---|---|---|---|---|
| Bouchages d'alimentation du remplisseur | Responsable Ligne 1 et ingénieur process | Vérifier les réglages du guide de roue étoile pour chaque format de bouteille, noter les réglages | Jeudi | Ouvert |
| Changements au-delà du standard | Responsable CI | Observer les deux prochains changements, séparer le travail interne et externe | Prochain rapport | Ouvert |
| Magasin carton vide | Responsable Ligne 1 | Convenir d'un déclencheur de remplissage et de qui remplit | Mercredi | Ouvert |
Trois ou quatre nouvelles actions par semaine suffisent. Dix actions sans capacité derrière elles équivalent à aucune. Lorsqu'une perte est escaladée au-delà de la ligne, une matrice d'escalade écrite pour les arrêts indique qui la prend en charge et à quelle vitesse.
D'où viennent les données
Un rapport hebdomadaire n'est aussi bon que les enregistrements d'arrêts qui le sous-tendent. Trois choses le déterminent : si les courts arrêts sont capturés, si chaque arrêt a une vraie raison, et si quelqu'un peut vérifier ce qui s'est passé.
L'enregistrement automatique des arrêts depuis le signal machine capture le début et la durée de chaque arrêt, y compris les courts que personne ne note. L'opérateur confirme ensuite la raison à la ligne, à partir d'une courte liste. Lorsque le signal indique seulement "arrêté", une caméra surveillant la station ajoute un clip, afin que la revue hebdomadaire puisse regarder le bourrage au lieu d'en débattre. Une liste de raisons construite pour la ligne, pas pour le bureau, garde l'autre catégorie petite ; voyez notre guide sur la conception des codes de raison d'arrêt.
Erreurs qui tuent le rapport d'arrêts
- Trié par numéro de machine. Triez par perte. La machine est une colonne, pas l'ordre.
- Minutes seulement. Sans l'argent, la plus longue perte remporte la réunion même lorsqu'elle est la moins chère.
- Other comme première barre. Un Pareto mené par "Other" est un problème de liste de raisons. Promouvez les commentaires les plus fréquents en vraies raisons.
- Pas de suivi. Si les actions de la semaine précédente ne sont pas en page un, elles n'ont pas lieu.
- Postes comme suspects. Comparez les postes pour trouver des différences de processus, jamais pour classer des personnes.
Où Fabrico s'insère
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. L'OEE et un MES léger viennent en premier : enregistrement automatique des arrêts depuis le signal machine, OEE en direct par ligne et poste, et pertes évaluées en argent et classées par argent, de sorte que le Pareto par valeur soit disponible chaque matin au lieu d'être construit le lundi.
L'opérateur confirme la raison d'une simple pression, et un clip caméra sert de preuve pour un arrêt lorsqu'une caméra surveille la station. Quand la perte principale est une panne, un ordre de travail est envoyé au technicien adéquat avec son coût. Les usines multisites obtiennent une vue unique à travers les sites, et vous pouvez commencer par une ligne.
Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Que doit inclure un rapport d'arrêts ?
Temps de production planifié, temps total d'arrêt et Disponibilité par ligne, un Pareto des raisons par minutes et par valeur monétaire, arrêts répétés, planifié versus non planifié, et une liste d'actions avec propriétaires et dates.
Comment créer un diagramme Pareto des arrêts ?
Regroupez les arrêts de la semaine par raison, additionnez les minutes pour chacune et triez de la plus grande à la plus petite. Multipliez ensuite les minutes de chaque raison par la valeur convenue par minute et triez de nouveau pour la vue monétaire.
Les changements devraient-ils compter comme des arrêts ?
La partie standard d'un changement est généralement traitée comme planifiée. Chaque minute au-delà du standard compte comme arrêt non planifié avec une raison, afin que les changements longs restent visibles.
À quelle fréquence un rapport d'arrêts doit-il être revu ?
Les arrêts sont traités quotidiennement lors de la réunion de ligne. Le rapport hebdomadaire cherche des motifs, des arrêts répétés et la vue monétaire, et il attribue les actions plus importantes.
Quel est un bon pourcentage d'arrêts ?
Il n'existe pas de chiffre universel pour chaque ligne. Comparez une ligne à sa propre base, en utilisant les mêmes définitions chaque semaine, et surveillez la tendance en minutes et en valeur.
Voyez votre Pareto des arrêts en valeur
Apportez le rapport d'arrêts de la semaine dernière à une démo. Nous montrerons la même semaine triée par valeur, avec arrêts répétés et propriétaires sur un écran.
Articles connexes








Tuiles Fabrico réelles, données d'exemple.