


 Iniciar sesión
 Blog
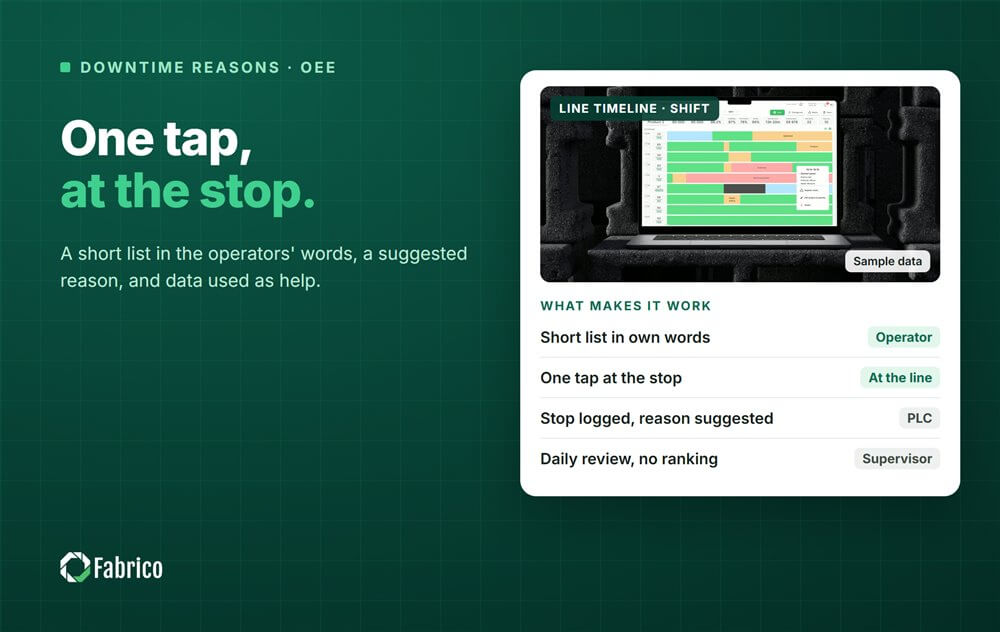
Razones de tiempo de inactividad del operador: cómo registrarlas en la línea

Puntos clave
- Los operarios omiten las razones de parada cuando la entrada es lenta, la lista es larga o los datos se usan en su contra.
- Mantenga la lista visible de razones corta y en las propias palabras de los operarios, con el detalle un nivel más abajo.
- Capture la razón en la línea, en el momento de la parada, con un solo toque, no de memoria al final del turno.
- Permita que el sistema registre la parada y sugiera una razón probable, y deje que el operario la confirme o corrija.
- Los datos deben volver como ayuda: una revisión diaria, arreglos y reparaciones, nunca un ranking de personas.
Son las 03:40 en el turno de noche. La envolvedora se para por quinta vez en una hora, el operario retira el film con guantes, y el terminal al final de la línea pide una razón de una lista de 48. El operario elige otro y vuelve a la máquina. Por la mañana, otro es la mayor razón de parada en el informe OEE y nadie puede actuar sobre ello.
Eso no es un problema del operario. Es un problema de diseño: la entrada de la razón se hizo para el informe, no para la persona en la envolvedora. Arregle el diseño y los operarios registrarán las razones, porque las buenas razones hacen su turno más fácil.
Esta guía cubre por qué los operarios no registran las razones, cómo crear una lista corta, cómo hacer la entrada con un toque en la línea, cómo confirmar una razón sugerida, cómo mantener fuera la culpa y qué deben hacer los supervisores con los datos.
Por qué los operarios no registran las razones de parada
Pregunte a un equipo por qué las razones están vacías y normalmente escuchará las mismas cinco respuestas.
- Toma demasiado tiempo. Un paro se despeja en un minuto. Registrarlo lleva más tiempo que arreglarlo.
- El terminal está lejos. Si la pantalla está al final de la línea, las paradas cortas nunca la alcanzan.
- La lista no encaja. Códigos nombrados según números de activos, escritos en una oficina, sin opción que coincida con lo que ocurrió.
- No pasa nada. El mismo atasco se registra cada noche durante un mes y nada cambia. La gente deja de informar a un sistema que no escucha.
- Se usa en su contra. La primera vez que un responsable pregunta a un turno por qué registró tanto tiempo de parada, el turno aprende a registrar menos.
Cada uno de estos tiene una solución, y ninguna de las soluciones es un cartel o un recordatorio en la reunión de turno.
Construya una lista corta de razones en las palabras de los operarios
Use dos niveles. El primer nivel son un puñado de categorías que el operario ve de inmediato. El segundo nivel contiene el detalle y aparece solo después del primer toque. Escriba las etiquetas en las palabras que usa la tripulación en la máquina.
| Primer nivel | Segundo nivel, en las palabras de la tripulación |
|---|---|
| Máquina | Atasco de film en la envolvedora, cinta de etiquetas rota, pistola de pegamento obstruida, rueda estrella atascada |
| Material | Revista de cartones vacía, rollo de film incorrecto, tapas no entregadas, cajas defectuosas |
| Proceso | Cambio de formato, limpieza, ajuste tras cambio de producto |
| Calidad | Esperando control de calidad, rechazos siendo clasificados, control de muestra |
| Aguas arriba o aguas abajo | Línea sin material, línea bloqueada, esperando pallets |
| Otro | Comentario de texto libre, obligatorio |
Mantenga 'otro', pero pida un comentario corto con él. En la revisión semanal, los comentarios 'otro' más comunes se convierten en razones reales. La lista crece desde el taller, no desde una sala de reuniones. Nuestra guía sobre códigos de razones de OEE amigables para el operario que mantienen los datos limpios profundiza, y diseño de códigos de razones de parada muestra cómo mantener la lista igual entre líneas.
Un toque en la línea, en el momento de la parada
Ponga la pantalla donde esté el operario cuando se despeja la parada, no donde la oficina lo querría. Haga los botones lo bastante grandes para guantes. Pida la razón mientras la parada esté fresca, porque una razón introducida tres horas después es una conjetura.
Decida qué paradas deben explicarse. Una planta no necesita una razón tecleada para un atasco de diez segundos si el sistema ya agrupa las paradas cortas por máquina. Fije una duración por encima de la cual se pide al operario, y registre todo lo inferior automáticamente como paradas cortas en esa estación. Entonces la atención del operario va a las paradas que importan.
Mida la rapidez con que llegan las razones. El tiempo desde el inicio de una parada hasta que se introduce la razón le dice si los datos son en vivo o reconstruidos al final del turno. Acorde un objetivo para su planta y vigílelo por línea y turno.
Confirme una razón sugerida en lugar de elegirla desde cero
La entrada más rápida es una confirmación. Cuando la parada se registra automáticamente a partir de la señal de la máquina, el sistema puede ofrecer la razón más probable: un código de fallo del controlador, la razón que siguió el mismo patrón la vez anterior, o, cuando una cámara vigila la estación, lo que el modelo de la cámara vio, como falta de material o un atasco. El operario pulsa sí, o elige la correcta.
Esto mantiene a la persona encargada de la respuesta. La cámara o la lógica sugieren; no deciden. Un clip corto del momento de la parada queda junto a la razón como evidencia, así que un supervisor que revise el turno puede ver el atasco en vez de discutir sobre él.
Controle con qué frecuencia los operarios corrigen la sugerencia. Una alta tasa de corrección en una máquina significa que la sugerencia está mal allí, y eso también es útil saberlo.
Sin culpas: la condición para datos honestos
El estudio de Amy Edmondson de 1999 sobre 51 equipos de trabajo en una empresa manufacturera encontró que la seguridad psicológica, la creencia compartida de que el equipo es seguro para asumir riesgos interpersonales, predecía el comportamiento de aprendizaje, que predecía el rendimiento (Edmondson, Administrative Science Quarterly). En la línea, la traducción es directa: la gente informa las paradas por las que no será castigada.
Así que los datos de razones describen el proceso, nunca a la persona. Informe por línea, máquina y turno, no por nombre, y nunca haga un ranking de operarios. Cuando un clip muestra que la línea se paró porque el material llegó tarde, el operario tiene la prueba y se convierte en el mayor defensor del sistema. Nuestra guía sobre cámaras en la línea de producción sin vigilancia explica cómo configurarlo.
En Alemania el comité de empresa participa en la decisión sobre cualquier sistema técnico apto para monitorizar el comportamiento o el rendimiento, incluso si el empleador no tiene tal intención. Hable con el comité pronto; nuestra guía de aprobación del comité de empresa explica lo que suele cubrir un acuerdo.
Qué hacen los supervisores con los datos
Vale la pena registrar razones solo si alguien actúa sobre ellas. La labor del supervisor toma unos minutos al día en la reunión de línea: mire las principales razones de ayer por minutos y por dinero, escoja una o dos para actuar, y diga al equipo qué se hizo sobre lo registrado la semana pasada. Una razón de equipo registrada debería convertirse en una solicitud de reparación esa misma mañana.
Agradezca a la gente por registrar, y pregunte por la máquina, no por el turno. La pregunta es qué provocó el atasco del film, no por qué el turno de noche tuvo tantas paradas.
Línea de ejemplo (números ilustrativos, no un cliente): en una semana la línea tiene 2,100 minutos de tiempo de parada. Los operarios codificaron 1,860 de ellos, por lo que la cobertura de razones es 1,860 / 2,100 = 88.6%. De los minutos codificados, 190 están en 'otro', una cuota 'otro' de 190 / 1,860 = 10.2%. Eso deja 240 minutos sin razón y 190 con una vaga, 430 minutos en total. A $15 por minuto perdido, €15 en una planta euro, eso es 430 x $15 = $6,450 (€6,450) de pérdida en la semana que nadie aún puede abordar.
Métricas que muestran si la entrada de razones funciona
| Métrica | Cómo calcularla | Qué le indica |
|---|---|---|
| Reason coverage | Minutos de parada codificados / minutos totales de parada | Cuánta parte de la pérdida tiene un nombre |
| Other share | Minutos 'otro' / minutos codificados | Si la lista encaja con la línea |
| Reason latency | Minutos típicos desde el inicio de la parada hasta la entrada de la razón | Entrada en vivo o reconstruida desde la memoria |
| Shift coverage | Turnos completamente codificados / turnos realizados | Una brecha de formación en un turno, a menudo noches |
| Correction rate | Sugerencias corregidas / sugerencias | Dónde la razón sugerida es incorrecta |
| Action closure | Acciones cerradas por su fecha / acciones levantadas | Si los datos llevan a arreglos |
Lea estas métricas antes de ver la tendencia OEE. Un OEE en aumento con cobertura decreciente no es una mejora. Son datos faltantes. La reunión diaria de OEE es el lugar natural para revisarlas.
Errores que matan la entrada de razones
- Una lista de 50 códigos de ingeniería. Los operarios eligen el primer código plausible, y los datos parecen precisos mientras son erróneos.
- Exigir una razón por cada micro parada. Agrupe automáticamente las paradas cortas y pregunte solo por las que superen el umbral.
- Formar solo al turno de día. Las noches reciben menos ayuda, y sus datos lo muestran.
- Silencio tras registrar. Si no ocurre nada visible, el registro se diluye.
- Datos de razones en evaluaciones. En el momento en que se usan contra las personas, los datos dejan de ser verdaderos.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento de Manufactura habilitada por visión por computadora. OEE y un MES ligero vienen primero: el registro automático de paradas toma el inicio y la duración de cada parada de la señal de la máquina, así que el operario solo añade lo que la máquina no puede saber: la razón.
El operario confirma la razón con un solo toque. Donde una cámara vigila la estación, el modelo sugiere una razón probable y se guarda un clip de cámara como evidencia de una parada, de modo que la conversación trata sobre la máquina o el material, no sobre la persona. Las pérdidas se valoran en dinero y se ordenan por dinero, y el OEE en vivo por línea y turno muestra el resultado sin nombrar a nadie. Cuando una razón apunta a una avería, una orden de trabajo va al técnico correcto con su coste. Los grupos obtienen una vista entre plantas, y puede empezar en una línea.
Cada planta recibe un presupuesto tras revisar sus líneas.
Preguntas frecuentes
¿Cómo logra que los operarios introduzcan las razones de parada?
Hágalo rápido y útil: una lista corta en sus palabras, una pantalla en la máquina, un toque para confirmar una razón sugerida, y acción visible sobre lo que registran. Nunca use los datos para culpar a las personas.
¿Cuántos códigos de razones de parada deberíamos tener?
Pocas suficientes para que la primera pantalla muestre un puñado de categorías, con detalle en el segundo nivel. Haga crecer la lista a partir de los comentarios 'otro' más comunes, no desde una lista larga escrita al principio.
¿Deben los operarios registrar micro paradas?
Por lo general no una por una. Registre las paradas cortas automáticamente y agrúpelas por máquina, y pida a los operarios una razón solo por encima de la duración acordada por su planta.
¿Puede una cámara elegir la razón de parada?
Puede sugerir una, como falta de material o un atasco, cuando vigila la estación. El operario la confirma o corrige, y el clip queda como evidencia.
¿Es legal grabar las razones de parada por operario?
Depende del país. En Alemania el comité de empresa participa en la decisión sobre sistemas aptos para monitorizar el rendimiento. Informe por línea y turno, no por persona, e involucre al comité pronto.
Vea la entrada de razón con un solo toque en una demo
Una demo muestra cuánto de la pérdida tiene una razón utilizable y cómo se ve cuando la parada se registra para el operario.
Artículos relacionados






Tarjetas reales de Fabrico, datos de ejemplo.