


 Connexion
 Blog
Suivi de la production cible vs réelle par heure et par poste

Principaux enseignements
- Fixez l'objectif horaire à partir du débit idéal et des minutes de production planifiées pour cette heure, et non à partir d'un nombre rond.
- Suivez la production bonne par rapport à l'objectif chaque heure et conservez un écart cumulé pour la reprise.
- Notez la cause à côté de chaque heure manquante tant que l'équipe se souvient encore de ce qui s'est passé.
- Convertissez chaque écart en minutes à la vitesse idéale, afin qu'il puisse être comparé aux arrêts consignés.
- Les heures avec pause, changement de format ou démarrage ont besoin de leur propre objectif, sinon elles ressemblent toujours à des échecs.
Il est 11h00 sur la ligne 1. Le tableau indique 6 000 à l'heure, l'heure de 08:00 a produit bien moins, et la colonne commentaires est vide. Les heures suivantes semblent correctes, la équipe termine la tranche avec quelques milliers d'unités en moins, et lors de la réunion du matin personne ne sait ce qui s'est passé à 08:15. Le chiffre OEE de la tranche est connu. L'histoire qui le sous-tend est partie.
Le suivi cible vs réel par heure est la façon la plus simple de conserver cette histoire. Chaque heure reçoit un objectif, la ligne note ce qu'elle a produit, et tout écart reçoit une cause tant que l'équipe s'en souvient. Bien fait, cela transforme le total de la tranche en une liste de pertes spécifiques et réparables.
Ce guide couvre comment fixer l'objectif horaire à partir du débit idéal et du temps planifié, un modèle avec une tranche travaillée, que noter lorsqu'un écart apparaît, comment lire les motifs et comment automatiser le comptage.
Pourquoi suivre la production par heure
Un total de tranche masque la forme de la tranche. Une ligne peut perdre 12 minutes en une heure et ne rien rattraper, ou perdre deux minutes dans chacune des six heures. Le total est le même, la solution est complètement différente.
Le suivi horaire fait trois choses. Il montre une perte alors qu'il est encore temps de réagir pendant la même tranche. Il oblige à écrire une cause près de l'événement. Et sur quelques semaines, il révèle des motifs, tels que la première heure après un démarrage ou l'heure après une pause, qu'un total journalier ne révèle jamais. Notre guide du tableau de production heure par heure couvre le tableau lui-même.

Comment définir l'objectif horaire
L'objectif horaire est le débit idéal multiplié par les minutes de production planifiées durant cette heure. Beaucoup d'usines multiplient ensuite par une OEE planifiée, de sorte que l'objectif représente ce qu'une heure normale devrait atteindre plutôt que le maximum théorique. Choisissez une règle, inscrivez-la sur le tableau et respectez-la.
Le débit idéal est la vitesse nominale de la contrainte de la ligne, ou la meilleure vitesse que la ligne a démontré pouvoir maintenir pour le produit, pas la moyenne d'une bonne journée. Fixez-le par produit, car une bouteille d'1 litre et une bouteille de 500 ml ne tournent pas à la même vitesse. Notre article sur le temps de cycle idéal explique comment le choisir.
Puis ajustez les minutes planifiées heure par heure. Une pause de 30 minutes laisse 30 minutes planifiées. Un changement avec un temps standard de 20 minutes, si votre usine traite le standard comme planifié, laisse 40. Sans cette étape, l'heure de pause paraît toujours en rouge, les gens apprennent à ignorer le rouge, et le tableau cesse de fonctionner.
Le modèle cible vs réel, avec une tranche illustrée
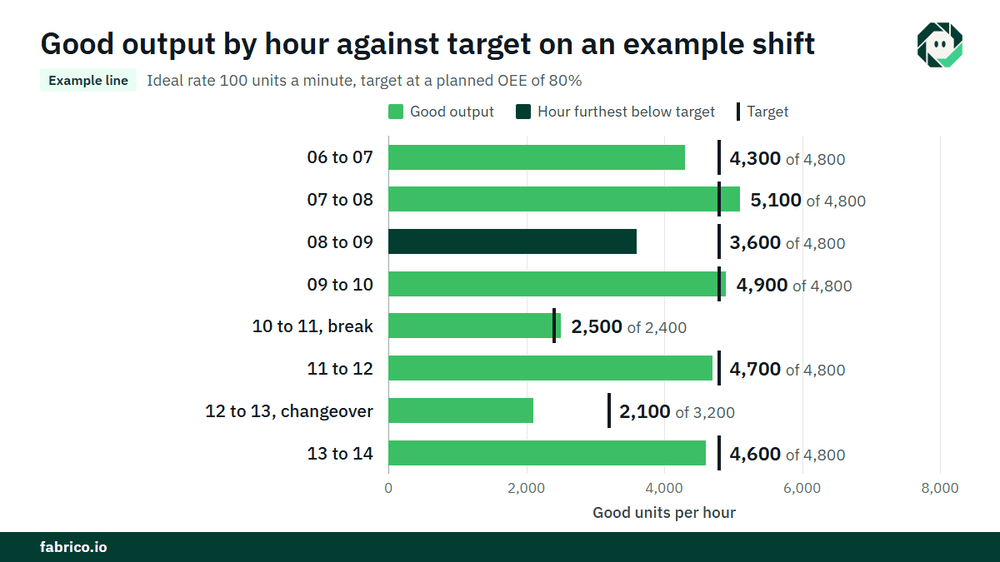
Ligne d'exemple (chiffres illustratifs, pas un client) : le débit idéal est de 100 unités par minute et l'objectif utilise une OEE planifiée de 80%, donc chaque minute planifiée vaut 80 unités. La tranche va de 06:00 à 14:00, avec une pause de 30 minutes à 10:00 et un changement à 12:00 avec un standard de 20 minutes.
| Hour | Planned min | Target | Good output | Gap | Running gap | Cause and action |
|---|---|---|---|---|---|---|
| 06 to 07 | 60 | 4,800 | 4,300 | 500 short | 500 short | Slow start after weekend, warm-up |
| 07 to 08 | 60 | 4,800 | 5,100 | 300 ahead | 200 short | |
| 08 to 09 | 60 | 4,800 | 3,600 | 1,200 short | 1,400 short | Filler infeed jam 9 min plus short stops; guide reset, line lead |
| 09 to 10 | 60 | 4,800 | 4,900 | 100 ahead | 1,300 short | |
| 10 to 11 | 30 | 2,400 | 2,500 | 100 ahead | 1,200 short | Break hour |
| 11 to 12 | 60 | 4,800 | 4,700 | 100 short | 1,300 short | |
| 12 to 13 | 40 | 3,200 | 2,100 | 1,100 short | 2,400 short | Changeover 11 min over standard, waiting for first off approval |
| 13 to 14 | 60 | 4,800 | 4,600 | 200 short | 2,600 short | |
| Shift | 430 | 34,400 | 31,800 | 2,600 short | Two causes explain most of the gap |
Le calcul : 430 minutes planifiées x 80 = 34 400 unités d'objectif. La ligne a produit 31 800 unités bonnes, elle a donc terminé 2 600 en dessous, soit 26 minutes à la vitesse idéale de 100 par minute. L'heure du remplisseur et l'heure du changement représentent ensemble 2 300 des 2 600.
L'OEE de la tranche : 31 800 unités bonnes nécessitent 318 minutes à la vitesse idéale, et 318 / 430 = 74,0 %, contre 80 % planifiés. Valorisé à $0.30 de contribution par unité, €0.30 dans une usine euro, l'écart par rapport à l'objectif est de 2 600 x $0.30 = $780 (€780). La perte totale par rapport à l'idéal est plus importante : 430 x 100 = 43 000 unités possibles, 11 200 non produites, soit 11 200 x $0.30 = $3 360 (€3 360).
Que noter quand l'écart apparaît
Fixez un seuil, par exemple toute heure à plus de quelques minutes de retard à la vitesse idéale, et exigez une cause au-delà. Notez-la dans l'heure, pas en fin de tranche. Quatre éléments suffisent : ce qui s'est passé, approximativement combien de minutes, ce qui a été fait, et qui fait le suivi.
- Utile : bourrage d'alimentation du remplisseur, 9 min, réinitialisation de la guide, le responsable de ligne vérifie le réglage au prochain changement.
- Inutile : problèmes au remplisseur.
- Inutile : lent.
Utilisez les mêmes mots que la liste des raisons d'arrêt, pour que le tableau horaire et le rapport d'arrêt racontent la même histoire. Parlez de la machine et du matériau, jamais de la personne en poste. Un tableau qui devient un lieu de blâme se remplit vite de rien.
Lire les écarts : motifs à surveiller
Après quelques semaines de données horaires, regardez d'un jour à l'autre plutôt que dans une seule tranche. Quelques motifs reviennent dans beaucoup d'usines :
- La première heure. Montée en température, rebut de démarrage et matière arrivée tard. Souvent un problème de routine de démarrage, pas une panne machine.
- L'heure après la pause. Redémarrage lent ou pause qui dépasse le temps planifié.
- Heures de changement. Débordements, montée en cadence et attente d'homologation.
- Petits écarts sans arrêts notés. Quand une heure est déficitaire mais que personne n'a vu d'arrêt, la perte est généralement due à des micro-arrêts ou à un fonctionnement lent.
Le dernier motif est celui que les tableaux papier manquent le plus souvent. Nos guides sur les micro-arrêts et sur la diagnostic de perte de vitesse avec des données montrent comment trouver ce qui se cache dans ces heures.
De l'heure à la tranche à la passation
L'écart cumulé est le chiffre que le chef d'équipe surveille. Récupérer pendant la tranche n'est possible que si la cause est levée tôt, donc la première grande l'écart de la tranche mérite la plus grande attention.
À la fin de la tranche, le tableau fait partie de la passation : l'écart de la tranche, les deux ou trois causes qui le sous-tendent et tout ce qui reste ouvert, comme un réglage de guide à vérifier au prochain changement. Notre guide sur la passation de la tranche OEE couvre cette étape.
Automatiser le suivi cible vs réel
Les tableaux remplis à la main dépendent de quelqu'un qui lit le compteur à la bonne minute, et la colonne commentaires est souvent vide quand la ligne est occupée. Les chiffres peuvent provenir de la machine à la place.
- Bonne production par heure depuis l'automate ou un compteur, moins le décompte des rebuts.
- Objectif par heure calculé à partir des minutes planifiées, avec pauses et changements déjà dans le plan de la tranche.
- Arrêts dans chaque heure enregistrés automatiquement depuis le signal machine, la raison étant confirmée par l'opérateur à la ligne.
- Un clip caméra pour un arrêt, où une caméra surveille la station, de sorte qu'une heure courte peut être vérifiée plutôt qu'estimée.
L'équipe conserve la propriété de la colonne action. Le logiciel remplit les chiffres ; les personnes décident de ce qu'il faut en faire.
Erreurs que font les usines
- Un objectif identique pour chaque heure. Les pauses et changements ressemblent alors à des échecs, et les vrais échecs s'y perdent.
- Un objectif pris d'un bon jour. Il rend la lenteur invisible.
- Compter la production totale au lieu de la production bonne. Les rebuts alors paraissent comme de la production.
- Causes notées en fin de tranche. Elles deviennent des suppositions.
- Changer l'objectif pendant la tranche. L'écart disparaît seulement sur le papier.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière dotée de vision par ordinateur. L'OEE et un MES léger viennent en premier : l'OEE en direct par ligne et par tranche montre l'objectif contre le réel pendant la tranche, et l'enregistrement automatique des arrêts consigne les interruptions à l'intérieur de chaque heure sans que personne ne lise un compteur.
L'opérateur confirme la raison d'une simple pression, et lorsqu'une caméra surveille la station, un clip est conservé comme preuve d'un arrêt. Les pertes sont valorisées en argent et classées par coût, de sorte que l'heure qui coûte le plus reçoit l'action. Quand la cause est une panne, un ordre de travail est envoyé au technicien approprié avec son coût. Les groupes obtiennent une vue sur plusieurs usines, et vous pouvez commencer par une seule ligne.
Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calcule-t-on un objectif de production horaire ?
Multipliez le débit idéal par les minutes de production planifiées dans cette heure. De nombreuses usines multiplient ensuite par une OEE planifiée, ainsi l'objectif reflète une heure normale. Réduisez les minutes planifiées pour les pauses et les changements planifiés.
Quelle est la différence entre production cible et production réelle ?
La cible est ce que la ligne devrait produire dans une période, fixé avant le démarrage. Le réel est la production bonne qu'elle a réalisée. L'écart entre les deux, en unités et en minutes, est ce que l'équipe étudie.
Comment suivre la production heure par heure ?
Utilisez un tableau ou un écran à la ligne avec une ligne par heure : minutes planifiées, objectif, bonne production, écart, écart cumulé et cause. Remplissez-le chaque heure, depuis le compteur ou depuis les données machine.
Que doit-on écrire quand une heure manque l'objectif ?
Ce qui s'est passé, approximativement combien de minutes, ce qui a été fait et qui assure le suivi, avec les mêmes mots que les raisons d'arrêt. Écrivez-le dans l'heure.
L'objectif horaire doit-il inclure l'OEE planifiée ?
Il peut. Un objectif à la vitesse idéale montre la perte totale ; un objectif avec une OEE planifiée montre ce qu'une heure normale devrait atteindre. Choisissez une règle et conservez-la afin que les heures et les tranches puissent être comparées.
Voir cible vs réel par heure dans une démo
Une démo montre un poste à partir des données machine, avec les arrêts de chaque heure et leur coût.
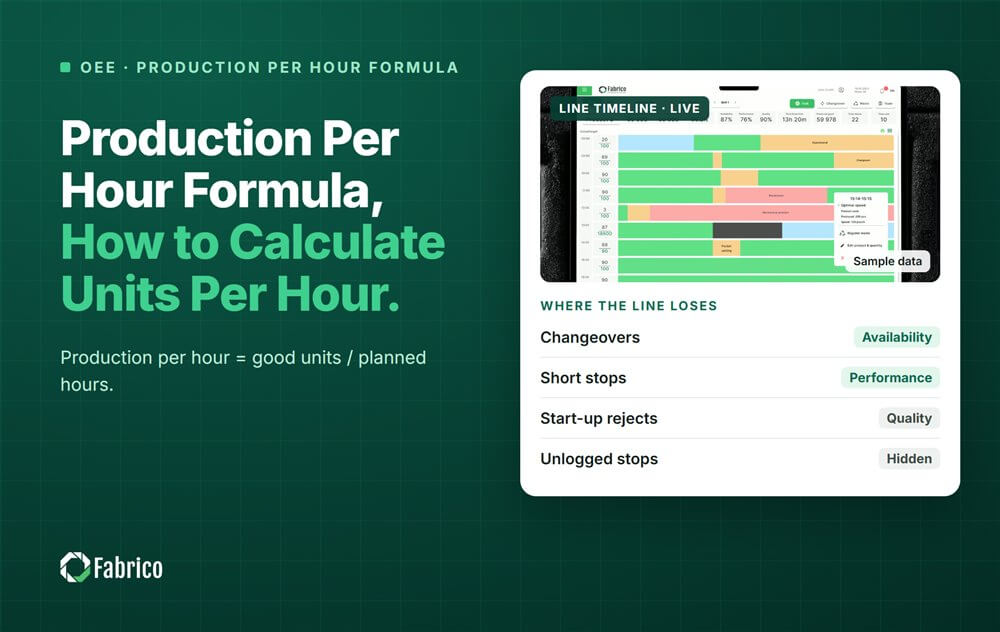









Tuiles Fabrico réelles, données d'exemple.