


 Iniciar sesión
 Blog
Seguimiento de la producción objetivo vs real por hora y por turno

Puntos clave
- Fije el objetivo por hora a partir de la velocidad ideal y los minutos de producción planificados en esa hora, no a partir de un número redondo.
- Rastree la producción buena frente al objetivo cada hora y mantenga una brecha acumulada para la jornada.
- Escriba la causa junto a cualquier hora que falle, mientras la gente todavía recuerde lo que pasó.
- Convierta cada brecha en minutos a la velocidad ideal, para que pueda compararse con los paros registrados.
- Las horas con un descanso, un cambio de formato o un arranque necesitan su propio objetivo, o siempre parecen fallos.
Son las 11:00 en la línea 1. El tablero dice 6.000 por hora, la hora desde las 08:00 produjo mucho menos y la columna de comentarios está vacía. Las horas siguientes parecen bien, la jornada termina con unos miles de unidades menos y en la reunión de la mañana nadie puede decir qué pasó a las 08:15. La cifra de OEE de la jornada se conoce. La historia detrás de ella se ha perdido.
Hacer seguimiento de objetivo frente a real por hora es la forma más simple de conservar esa historia. Cada hora tiene un objetivo, la línea anota lo que hizo y cualquier brecha recibe una causa mientras la tripulación aún lo recuerda. Bien hecho, convierte el total de la jornada en una lista de pérdidas concretas y corregibles.
Esta guía cubre cómo fijar el objetivo horario a partir de la velocidad ideal y el tiempo planificado, una plantilla con una jornada trabajada, qué escribir cuando aparece una brecha, cómo leer los patrones y cómo automatizar el conteo.
Por qué rastrear la producción por hora
Un total de jornada oculta la forma de la jornada. Una línea puede perder 12 minutos en una hora y no recuperarse, o perder dos minutos en cada una de seis horas. El total es el mismo, la solución es completamente diferente.
El seguimiento por hora hace tres cosas. Muestra una pérdida mientras todavía hay tiempo para reaccionar en la misma jornada. Obliga a que se escriba una causa cerca del evento. Y en unas semanas muestra patrones, como la primera hora tras el arranque o la hora después de un descanso, que un total diario nunca revela. Nuestra guía del tablero hora por hora cubre el tablero en sí.

Cómo fijar el objetivo por hora
El objetivo por hora es la velocidad ideal multiplicada por los minutos de producción planificados en esa hora. Muchas plantas luego multiplican por una OEE planificada, así el objetivo es lo que una hora normal debería alcanzar y no el máximo teórico. Elija una regla, escríbala en el tablero y sígala.
La velocidad ideal es la velocidad nominal del cuello de botella de la línea, o la mejor velocidad que la línea ha demostrado poder mantener para el producto, no el promedio de un buen día. Defínala por producto, porque una botella de 1 litro y una de 500 ml no corren a la misma velocidad. Nuestro artículo sobre el tiempo de ciclo ideal explica cómo elegirla.
Luego ajuste los minutos planificados hora por hora. Un descanso de 30 minutos deja 30 minutos planificados. Un cambio con un tiempo estándar de 20 minutos, si su planta trata el estándar como planificado, deja 40. Sin este paso la hora con descanso siempre parece en rojo, la gente aprende a ignorar el rojo y el tablero deja de funcionar.
Plantilla objetivo vs real, con una jornada trabajada
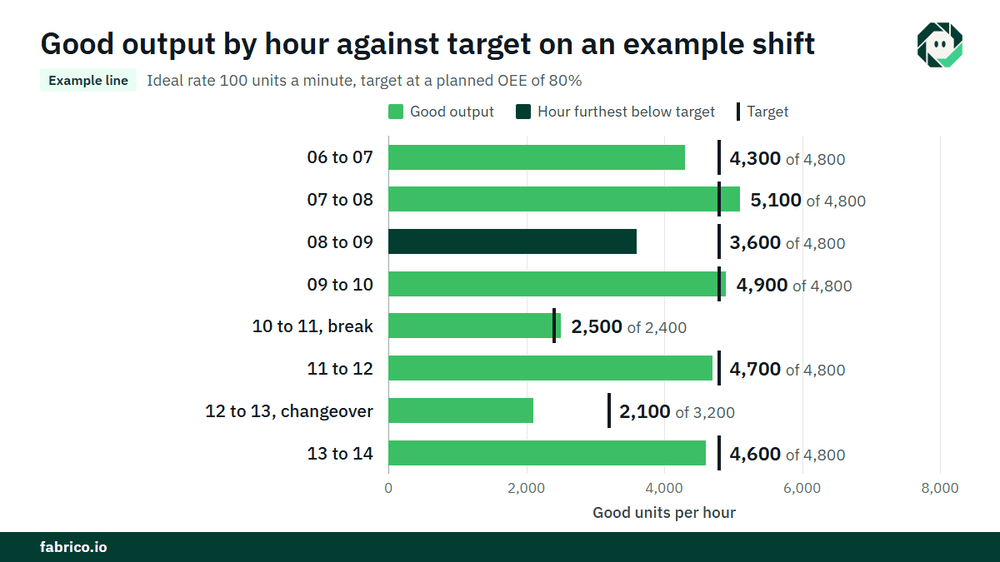
Línea de ejemplo (números ilustrativos, no un cliente): la velocidad ideal es 100 unidades por minuto y el objetivo usa una OEE planificada del 80%, así que cada minuto planificado vale 80 unidades. La jornada va de 06:00 a 14:00, con un descanso de 30 minutos a las 10:00 y un cambio a las 12:00 con un estándar de 20 minutos.
| Hour | Planned min | Target | Good output | Gap | Running gap | Cause and action |
|---|---|---|---|---|---|---|
| 06 to 07 | 60 | 4,800 | 4,300 | 500 short | 500 short | Slow start after weekend, warm-up |
| 07 to 08 | 60 | 4,800 | 5,100 | 300 ahead | 200 short | |
| 08 to 09 | 60 | 4,800 | 3,600 | 1,200 short | 1,400 short | Filler infeed jam 9 min plus short stops; guide reset, line lead |
| 09 to 10 | 60 | 4,800 | 4,900 | 100 ahead | 1,300 short | |
| 10 to 11 | 30 | 2,400 | 2,500 | 100 ahead | 1,200 short | Break hour |
| 11 to 12 | 60 | 4,800 | 4,700 | 100 short | 1,300 short | |
| 12 to 13 | 40 | 3,200 | 2,100 | 1,100 short | 2,400 short | Changeover 11 min over standard, waiting for first off approval |
| 13 to 14 | 60 | 4,800 | 4,600 | 200 short | 2,600 short | |
| Shift | 430 | 34,400 | 31,800 | 2,600 short | Two causes explain most of the gap |
La aritmética: 430 minutos planificados x 80 = 34.400 unidades de objetivo. La línea hizo 31.800 unidades buenas, por lo que terminó 2.600 por debajo, que son 26 minutos a la velocidad ideal de 100 por minuto. La hora del llenador y la hora del cambio juntas representan 2.300 de las 2.600.
La OEE de la jornada: 31.800 unidades buenas requieren 318 minutos a velocidad ideal, y 318 / 430 = 74,0%, frente al 80% planificado. Valorado en $0.30 de contribución por unidad, €0.30 en una planta euro, la brecha con el objetivo es 2.600 x $0.30 = $780 (€780). La pérdida total frente al ideal es mayor: 430 x 100 = 43.000 unidades posibles, 11.200 no producidas, con un valor de 11.200 x $0.30 = $3.360 (€3.360).
Qué escribir cuando aparece la brecha
Pónganse de acuerdo en un umbral, por ejemplo cualquier hora con más de unos pocos minutos de déficit a velocidad ideal, y exijan una causa si se supera. Escríbanla dentro de la hora, no al final de la jornada. Cuatro cosas bastan: qué pasó, aproximadamente cuántos minutos, qué se hizo, y quién hace el seguimiento.
- Útil: atascamiento de entrada del llenador, 9 min, reajuste de guía, el responsable de línea comprueba la puesta a punto en el próximo cambio.
- No útil: problemas en el llenador.
- No útil: lento.
Use las mismas palabras que la lista de razones de tiempo de inactividad, para que el tablero horario y el informe de paros cuenten la misma historia. Escriba sobre la máquina y el material, nunca sobre quién estaba en la línea. Un tablero que se convierte en un lugar para culpar a la gente se llena rápidamente de nada.
Leer las brechas: patrones a buscar
Tras unas semanas de datos horarios, mire a lo largo de los días más que dentro de una sola jornada. Aparecen varios patrones en muchas plantas:
- La primera hora. Puesta en marcha, rechazos de arranque y material tardío. A menudo un problema de la rutina de arranque, no de la máquina.
- La hora tras una pausa. Reinicio lento, o una pausa que se prolonga más que el tiempo planificado.
- Horas de cambio. Excesos, ramp-up y esperas de aprobación.
- Pequeñas brechas sin paros escritos. Cuando una hora queda corta pero nadie vio un paro, la pérdida suele ser microparos o funcionamiento lento.
El último patrón es el que las pizarras en papel más suelen perder. Nuestras guías sobre microparos y sobre diagnosticar la pérdida de velocidad con datos muestran cómo encontrar lo que hay dentro de esas horas.
De la hora a la jornada al traspaso
La brecha acumulada es el número que vigila el líder de la jornada. Recuperar dentro de la jornada solo es posible si la causa se elimina temprano, así que la primera gran brecha de la jornada merece la máxima atención.
Al final de la jornada, el tablero forma parte del traspaso: la brecha de la jornada, las dos o tres causas que la explican y todo lo que sigue abierto, como un ajuste de guía a comprobar en el próximo cambio. Nuestra guía sobre el traspaso de la jornada OEE trata ese paso.
Automatizar objetivo vs real
Los tableros rellenados a mano dependen de que alguien lea el contador en el minuto correcto, y la columna de comentarios suele estar vacía cuando la línea está ocupada. Los números pueden venir de la máquina en su lugar.
- Producción buena por hora desde el PLC o un contador, menos el recuento de rechazos.
- Objetivo por hora calculado a partir de los minutos planificados, con descansos y cambios ya en el plan de la jornada.
- Paros en cada hora registrados automáticamente desde la señal de la máquina, con la razón confirmada por el operario en la línea.
- Un clip de cámara para un paro, donde una cámara vigila la estación, para que una hora corta pueda revisarse en lugar de adivinarse.
La tripulación sigue siendo responsable de la columna de acciones. El software rellena los números; las personas deciden qué hacer con ellos.
Errores que cometen las plantas
- Un objetivo fijo para cada hora. Entonces los descansos y cambios parecen fallos, y los fallos reales se pierden entre ellos.
- Un objetivo tomado de un buen día. Hace que el funcionamiento lento sea invisible.
- Contar la producción total en lugar de la producción buena. Los rechazos entonces parecen producción.
- Escribir causas al final de la jornada. Se convierten en conjeturas.
- Cambiar el objetivo durante la jornada. La brecha desaparece solo en papel.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero con visión por computador. OEE y un MES ligero llegan primero: OEE en directo por línea y turno muestra objetivo frente a real mientras la jornada se desarrolla, y el registro automático de paros graba las paradas dentro de cada hora sin que nadie lea un contador.
El operario confirma la razón con un toque, y cuando una cámara vigila la estación, se guarda un clip como evidencia de un paro. Las pérdidas se valoran en dinero y se ordenan por coste, así la hora que más costó es la que recibe la acción. Cuando la causa es una avería, una orden de trabajo llega al técnico adecuado con su coste. Los grupos obtienen una vista entre plantas, y puede comenzar en una línea.
Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula un objetivo de producción por hora?
Multiplique la velocidad ideal por los minutos de producción planificados en esa hora. Muchas plantas luego multiplican por una OEE planificada, así el objetivo refleja una hora normal. Reduzca los minutos planificados por descansos y cambios planificados.
¿Cuál es la diferencia entre objetivo y producción real?
El objetivo es lo que la línea debería producir en un periodo, fijado antes de empezar. Lo real es la producción buena que hizo. La brecha entre ellos, en unidades y en minutos, es lo que el equipo investiga.
¿Cómo se rastrea la producción por hora?
Use un tablero o pantalla en la línea con una fila por hora: minutos planificados, objetivo, producción buena, brecha, brecha acumulada y causa. Rellénelo cada hora, desde el contador o desde los datos de la máquina.
¿Qué deberíamos escribir cuando una hora falla el objetivo?
Qué pasó, aproximadamente cuántos minutos, qué se hizo y quién da seguimiento, con las mismas palabras que las razones de tiempo de inactividad. Escríbalo dentro de la hora.
¿Debe el objetivo horario incluir la OEE planificada?
Puede. Un objetivo a velocidad ideal muestra la pérdida completa; un objetivo con OEE planificada muestra lo que una hora normal debería alcanzar. Elija una regla y manténgala para que horas y jornadas sean comparables.
Vea objetivo vs real por hora en una demo
Una demo muestra una jornada desde los datos de la máquina, con los paros en cada hora y su coste.
Artículos relacionados









Tarjetas reales de Fabrico, datos de ejemplo.