


 Zaloguj
 Blog
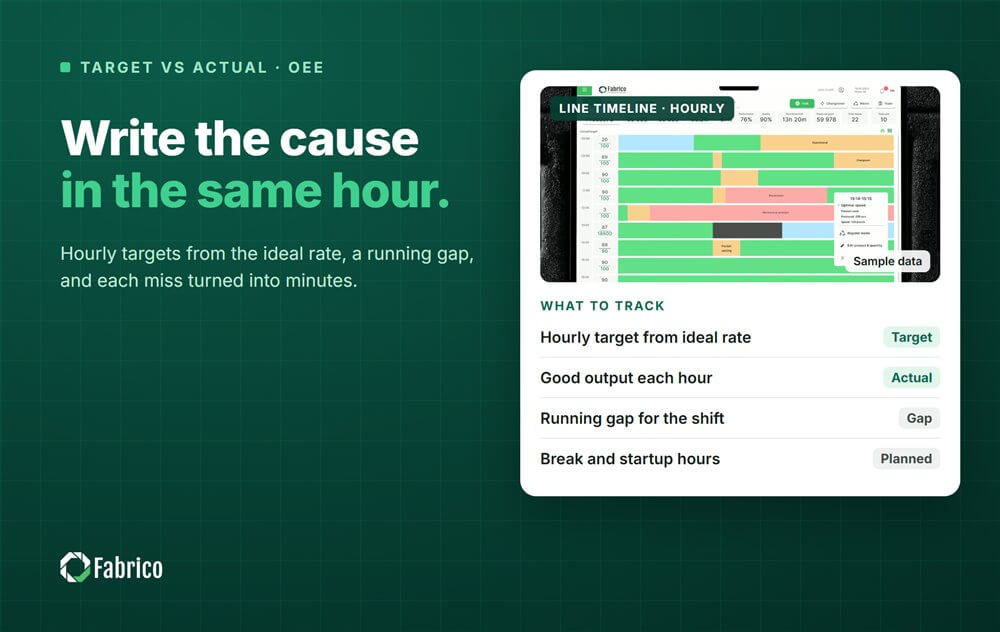
Śledzenie celu vs rzeczywistej produkcji według godziny i zmiany

Najważniejsze wnioski
- Ustaw godzinowy cel z prędkości idealnej i zaplanowanych minut produkcji w tej godzinie, a nie z zaokrąglonej liczby.
- Śledź dobrą produkcję względem celu każdej godziny i prowadź narastającą lukę dla zmiany.
- Zapisz przyczynę obok każdej godziny, która nie osiągnęła celu, dopóki zespół jeszcze pamięta, co się stało.
- Przelicz każdą lukę na minuty przy prędkości idealnej, aby można było porównać ją z zarejestrowanymi postojami.
- Godziny z przerwą, przezbrojeniem lub rozruchem potrzebują własnego celu, inaczej zawsze wyglądają jak niepowodzenia.
Jest 11:00 na linii 1. Na tablicy napisane jest 6 000 na godzinę, godzina od 08:00 wykonała znacznie mniej, a kolumna komentarzy jest pusta. Kolejne godziny wyglądają dobrze, zmiana kończy kilka tysięcy sztuk poniżej planu, a na porannym spotkaniu nikt nie potrafi powiedzieć, co się stało o 08:15. Wskaźnik OEE dla zmiany jest znany. Historia za nim zaginęła.
Śledzenie cel vs rzeczywiste według godzin to najprostszy sposób, by zachować tę historię. Każda godzina ma cel, linia zapisuje, ile wyprodukowała, a każda luka otrzymuje przyczynę, dopóki załoga jeszcze ją pamięta. Wykonane prawidłowo, zamienia to sumę ze zmiany w listę konkretnych, możliwych do naprawy strat.
Ten przewodnik opisuje jak ustawić cel godzinowy z prędkości idealnej i zaplanowanego czasu, szablon z przykładową zmianą, co zapisywać gdy pojawi się luka, jak czytać wzorce i jak zautomatyzować liczenie.
Dlaczego śledzić produkcję co godzinę
Całkowity wynik za zmianę ukrywa kształt zmiany. Linia może stracić 12 minut w jednej godzinie i nic nie nadrobić, albo tracić po dwie minuty w każdej z sześciu godzin. Suma jest taka sama, ale sposób naprawy zupełnie inny.
Śledzenie godzinowe robi trzy rzeczy. Pokazuje stratę, gdy jeszcze jest czas zareagować w tej samej zmianie. Zmusza do zapisania przyczyny blisko zdarzenia. I po kilku tygodniach ujawnia wzorce, takie jak pierwsza godzina po rozruchu czy godzina po przerwie, których dzienny total nigdy nie pokaże. Nasz poradnik o tablicy godzinowej omawia samo tablico.

Jak ustawić cel godzinowy
Cel godzinowy to prędkość idealna pomnożona przez zaplanowane minuty produkcji w tej godzinie. Wiele zakładów następnie mnoży przez zaplanowane OEE, więc cel pokazuje, co normalna godzina powinna osiągnąć, a nie teoretyczny maksimum. Wybierz jedną zasadę, zapisz ją na tablicy i jej się trzymaj.
Prędkość idealna to nominalna prędkość ograniczenia linii lub najlepsza prędkość, jaką linia wykazała, że może utrzymać dla produktu, a nie średnia z dobrego dnia. Ustal ją dla każdego produktu, bo butelka 1 litrowa i 500 ml nie jadą tą samą prędkością. Nasz artykuł o idealnym czasie cyklu wyjaśnia, jak go wybrać.
Następnie koryguj zaplanowane minuty godzina po godzinie. 30-minutowa przerwa pozostawia 30 zaplanowanych minut. Przezbrojenie ze standardem 20 minut, jeśli zakład traktuje standard jako planowany, pozostawia 40. Bez tego kroku godzina z przerwą zawsze wygląda na czerwoną, ludzie uczą się ignorować czerwone i tablica przestaje działać.
Szablon cel vs rzeczywiste, z przykładową zmianą
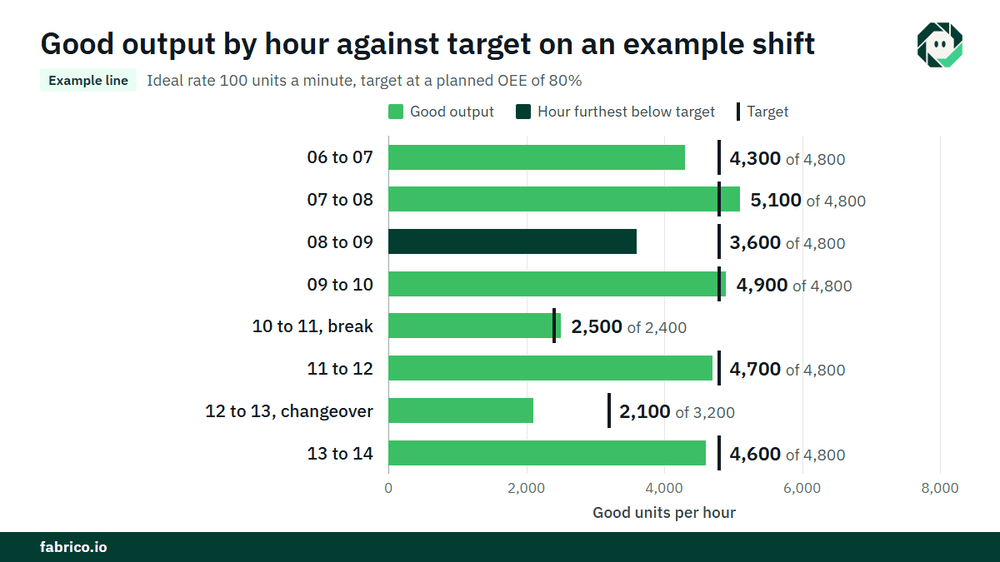
Przykładowa linia (liczby ilustracyjne, nie klienta): prędkość idealna to 100 jednostek na minutę, a cel używa zaplanowanej OEE 80%, więc każda zaplanowana minuta jest warta 80 jednostek. Zmiana trwa od 06:00 do 14:00, z 30-minutową przerwą o 10:00 i przezbrojeniem o 12:00 ze standardem 20 minut.
| Hour | Planned min | Target | Good output | Gap | Running gap | Cause and action |
|---|---|---|---|---|---|---|
| 06 to 07 | 60 | 4,800 | 4,300 | 500 short | 500 short | Slow start after weekend, warm-up |
| 07 to 08 | 60 | 4,800 | 5,100 | 300 ahead | 200 short | |
| 08 to 09 | 60 | 4,800 | 3,600 | 1,200 short | 1,400 short | Filler infeed jam 9 min plus short stops; guide reset, line lead |
| 09 to 10 | 60 | 4,800 | 4,900 | 100 ahead | 1,300 short | |
| 10 to 11 | 30 | 2,400 | 2,500 | 100 ahead | 1,200 short | Break hour |
| 11 to 12 | 60 | 4,800 | 4,700 | 100 short | 1,300 short | |
| 12 to 13 | 40 | 3,200 | 2,100 | 1,100 short | 2,400 short | Changeover 11 min over standard, waiting for first off approval |
| 13 to 14 | 60 | 4,800 | 4,600 | 200 short | 2,600 short | |
| Shift | 430 | 34,400 | 31,800 | 2,600 short | Two causes explain most of the gap |
Arytmetyka: 430 zaplanowanych minut x 80 = 34 400 jednostek celu. Linia wyprodukowała 31 800 dobrych jednostek, więc zakończyła 2 600 poniżej celu, co odpowiada 26 minutom przy prędkości idealnej 100 na minutę. Godzina z problemem podajnika i godzina przezbrojenia razem odpowiadają za 2 300 z 2 600.
OEE zmiany: 31 800 dobrych jednostek potrzebuje 318 minut przy prędkości idealnej, a 318 / 430 = 74,0%, w porównaniu do planowanych 80%. Wycenione po $0.30 wkładu na jednostkę, €0.30 w zakładzie euro, luka do celu to 2 600 x $0.30 = $780 (€780). Całkowita strata względem ideału jest większa: 430 x 100 = 43 000 możliwych jednostek, 11 200 nie wyprodukowanych, warte 11 200 x $0.30 = $3 360 (€3 360).
Co zapisać, gdy pojawi się luka
Uzgodnij próg, na przykład każdą godzinę krótszą o więcej niż kilka minut przy prędkości idealnej, i wymagaj przyczyny powyżej tego progu. Zapisz ją w ciągu godziny, nie na koniec zmiany. Cztery rzeczy wystarczą: co się stało, mniej więcej ile minut, co zrobiono i kto prowadzi dalsze działania.
- Dobre: zator podawania do napełniacza, 9 min, reset prowadnicy, lider linii sprawdzi ustawienie przy następnym przezbrojeniu.
- Nieużyteczne: problemy przy napełniaczu.
- Nieużyteczne: wolno.
Używaj tych samych słów co lista przyczyn przestojów, aby tablica godzinowa i raport przestojów opowiadały tę samą historię. Pisz o maszynie i materiale, nigdy o tym, kto był na linii. Tablica, która staje się miejscem obwiniania ludzi, szybko wypełnia się niczym.
Odczytywanie luk: wzorce, na które warto zwrócić uwagę
Po kilku tygodniach danych godzinowych patrz w przekroju dni, a nie w obrębie jednej zmiany. Kilka wzorców pojawia się w wielu zakładach:
- Pierwsza godzina. Rozruch, odrzuty startowe i późny materiał. Często problem z procedurą rozruchu, nie z maszyną.
- Godzina po przerwie. Powolny restart lub przerwa, która trwa dłużej niż planowano.
- Godziny przezbrojeń. Przekroczenia, rozruch i oczekiwanie na zatwierdzenie.
- Małe luki bez zapisanych postojów. Gdy godzina jest krótsza, ale nikt nie widział postoju, strata zwykle wynika z mikroprzestojów lub wolnej pracy.
Ostatni wzorzec to ten, który tablice papierowe najczęściej pomijają. Nasze przewodniki o mikroprzestojach i o diagnozowaniu utraty prędkości za pomocą danych pokazują, jak znaleźć to, co jest ukryte w tych godzinach.
Od godziny do zmiany do przekazania
Luka narastająca to liczba, którą obserwuje lider zmiany. Odrobienie w czasie zmiany jest możliwe tylko wtedy, gdy przyczyna zostanie usunięta wcześnie, więc pierwsza duża luka zmiany zasługuje na największą uwagę.
Na koniec zmiany tablica staje się częścią przekazania: luka zmiany, dwie lub trzy przyczyny za nią i wszystko nadal otwarte, jak ustawienie prowadnicy do sprawdzenia przy następnym przezbrojeniu. Nasz przewodnik po przekazaniu zmiany OEE omawia ten krok.
Automatyzacja śledzenia cel vs rzeczywiste
Ręcznie wypełniane tablice zależą od tego, że ktoś odczyta licznik we właściwej minucie, a kolumna komentarzy często jest pusta, gdy linia jest zajęta. Liczby mogą pochodzić zamiast tego z maszyny.
- Dobra produkcja na godzinę z PLC lub licznika, minus liczba odrzutów.
- Cel na godzinę obliczany z zaplanowanych minut, z przerwami i przezbrojeniami już w planie zmiany.
- Postoje w każdej godzinie logowane automatycznie z sygnału maszyny, z przyczyną potwierdzoną przez operatora na linii.
- Klip z kamery dla postoju, gdzie kamera obserwuje stanowisko, więc krótką godzinę można sprawdzić zamiast zgadywać.
Załoga nadal ma kolumnę działań pod swoją opieką. Oprogramowanie wypełnia liczby; ludzie decydują, co z nimi zrobić.
Błędy, które popełniają zakłady
- Jeden stały cel dla każdej godziny. Przerwy i przezbrojenia wtedy wyglądają jak niepowodzenia, a prawdziwe niepowodzenia giną wśród nich.
- Cel wzięty z dobrego dnia. Sprawia, że wolne tempo jest niewidoczne.
- Liczenie całkowitej produkcji zamiast dobrej produkcji. Odrzuty wtedy wyglądają jak produkcja.
- Przyczyny zapisane na koniec zmiany. Stają się przypuszczeniami.
- Zmiana celu w trakcie zmiany. Luka znika tylko na papierze.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji z funkcjami widzenia komputerowego. OEE i lekki MES są pierwsze: OEE na żywo według linii i zmiany pokazuje cel kontra rzeczywiste podczas trwania zmiany, a automatyczne logowanie postojów zapisuje przerwy w każdej godzinie bez konieczności odczytu licznika.
Operator potwierdza powód jednym stuknięciem, a tam gdzie kamera obserwuje stanowisko, zapisuje się klip wideo jako dowód postoju. Straty są przeliczane na pieniądze i sortowane według wartości, więc godzina, która kosztowała najwięcej, otrzymuje działania. Gdy przyczyną jest awaria, zlecenie naprawy trafia do właściwego technika wraz z jej kosztem. Grupy mają jedno widok przez zakłady i można zacząć od jednej linii.
Każdy zakład otrzymuje wycenę po przeglądzie jego linii.
Często zadawane pytania
Jak obliczyć godzinowy cel produkcyjny?
Pomnóż prędkość idealną przez zaplanowane minuty produkcji w tej godzinie. Wiele zakładów następnie mnoży przez zaplanowane OEE, więc cel odzwierciedla normalną godzinę. Zmniejsz zaplanowane minuty o przerwy i planowane przezbrojenia.
Jaka jest różnica między celem a rzeczywistą produkcją?
Cel to to, co linia powinna wyprodukować w danym okresie, ustalone przed startem. Rzeczywiste to dobra produkcja, którą wykonała. Luka między nimi, w jednostkach i w minutach, to to, co zespół bada.
Jak śledzić produkcję godzinowo?
Użyj tablicy lub ekranu przy linii z jednym wierszem na godzinę: zaplanowane minuty, cel, dobra produkcja, luka, luka narastająca i przyczyna. Wypełniaj go co godzinę z licznika lub z danych maszynowych.
Co powinniśmy zapisać, gdy godzina nie osiąga celu?
Co się stało, mniej więcej ile minut, co zrobiono i kto nadzoruje dalsze działania, tymi samymi słowami co przyczyny postojów. Zapisz to w ciągu godziny.
Czy godzinowy cel powinien zawierać zaplanowaną OEE?
Może. Cel przy prędkości idealnej pokazuje pełną stratę; cel z zaplanowaną OEE pokazuje, co normalna godzina powinna osiągnąć. Wybierz jedną zasadę i trzymaj się jej, aby godziny i zmiany były porównywalne.
Zobacz cel vs rzeczywiste co godzinę w demo
Demo pokazuje zmianę z danych maszynowych, z przestojami w każdej godzinie i ich kosztem.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.