


 Anmeldung
 Blog
Soll- vs Ist-Produktion nach Stunde und Schicht

Wichtigste Erkenntnisse
- Setzen Sie das stündliche Ziel aus der Idealrate und den geplanten Produktionsminuten in dieser Stunde, nicht aus einer runden Zahl.
- Verfolgen Sie die gute Produktion im Vergleich zum Ziel jede Stunde und führen Sie eine fortlaufende Lücke für die Schicht.
- Notieren Sie die Ursache neben jeder Stunde, die das Ziel verfehlt, solange sich die Mannschaft noch an das Geschehene erinnert.
- Rechnen Sie jede Lücke in Minuten bei der Idealrate um, damit sie mit den protokollierten Stillständen verglichen werden kann.
- Stunden mit Pause, Rüsten oder Anlauf brauchen ein eigenes Ziel, sonst sehen sie immer wie Ausfälle aus.
Es ist 11:00 an Linie 1. Auf dem Board steht 6.000 pro Stunde, die Stunde ab 08:00 hat deutlich weniger produziert und die Kommentarfeld ist leer. Die nächsten Stunden sehen in Ordnung aus, die Schicht endet ein paar Tausend Einheiten zu kurz, und beim Morgenmeeting kann niemand sagen, was um 08:15 passiert ist. Die OEE-Zahl für die Schicht ist bekannt. Die Geschichte dahinter ist verloren.
Target-vs-Actual-Tracking nach Stunde ist der einfachste Weg, diese Geschichte zu bewahren. Jede Stunde bekommt ein Ziel, die Linie notiert, was sie produziert hat, und jede Lücke bekommt eine Ursache, solange die Mannschaft sich noch erinnert. Richtig gemacht verwandelt das die Schichtsumme in eine Liste spezifischer, behebbarer Verluste.
Dieses Handbuch erklärt, wie man das stündliche Ziel aus Idealrate und geplanter Zeit setzt, bietet eine Vorlage mit einer durchgerechneten Schicht, was man schreibt, wenn eine Lücke auftritt, wie man Muster liest und wie man das Zählen automatisiert.
Warum Produktion nach Stunde verfolgen
Eine Schichtsumme verbirgt die Struktur der Schicht. Eine Linie kann in einer Stunde 12 Minuten verlieren und überhaupt nicht aufholen, oder in sechs Stunden jeweils 2 Minuten verlieren. Die Summe ist gleich, die Abhilfe ist völlig unterschiedlich.
Stundenweises Tracking bewirkt drei Dinge. Es zeigt einen Verlust, während noch Zeit bleibt, in derselben Schicht zu reagieren. Es zwingt dazu, eine Ursache zeitnah zum Ereignis aufzuschreiben. Und über einige Wochen zeigt es Muster, wie die erste Stunde nach dem Anlauf oder die Stunde nach einer Pause, die eine Tagesgesamtzahl nie offenbart. Unser Leitfaden zum stündlichen Produktionsboard behandelt das Board selbst.

Wie man das stündliche Ziel setzt
Das stündliche Ziel ist die Idealrate multipliziert mit den geplanten Produktionsminuten in dieser Stunde. Viele Werke multiplizieren danach mit einer geplanten OEE, sodass das Ziel zeigt, was eine normale Stunde erreichen sollte, statt des theoretischen Maximums. Wählen Sie eine Regel, schreiben Sie sie auf das Board und halten Sie sich daran.
Die Idealrate ist die Nenngeschwindigkeit der Engpassmaschine der Linie, oder die beste Geschwindigkeit, die die Linie für das Produkt dauerhaft gehalten hat, nicht der Durchschnitt eines guten Tages. Legen Sie sie produktbezogen fest, denn eine 1-Liter-Flasche läuft nicht mit derselben Geschwindigkeit wie eine 500-ml-Flasche. Unser Artikel über ideale Zykluszeit erklärt, wie man sie wählt.
Passen Sie dann die geplanten Minuten Stunde für Stunde an. Eine 30-minütige Pause lässt 30 geplante Minuten übrig. Ein Rüsten mit Standardzeit 20 Minuten, wenn Ihr Werk den Standard als geplant behandelt, lässt 40. Ohne diesen Schritt sieht die Pausenstunde immer rot aus, die Leute lernen, Rot zu ignorieren, und das Board hört auf zu funktionieren.
Die Template "Ziel vs Ist", mit einer durchgerechneten Schicht
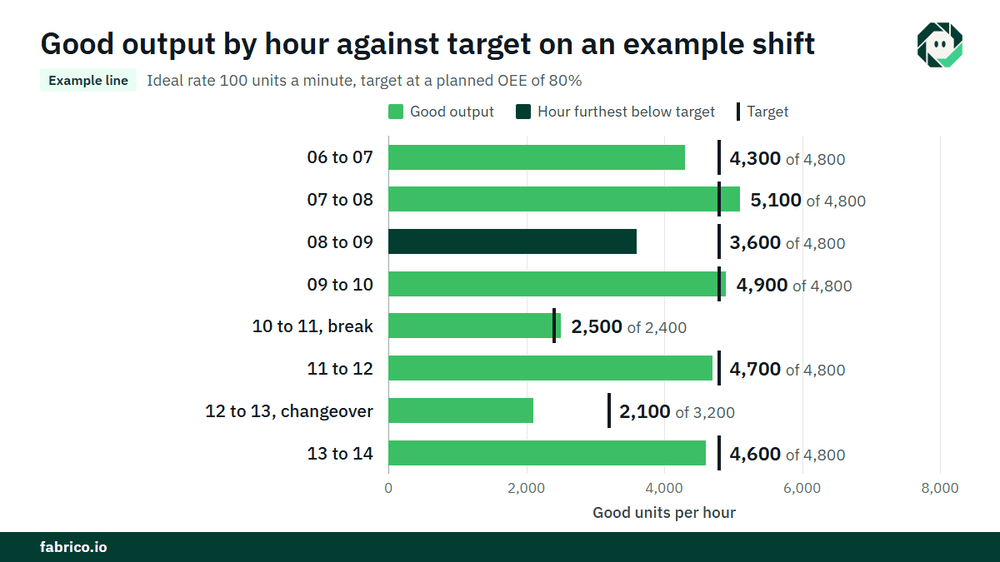
Beispiellinie (illustrierende Zahlen, kein Kunde): Die Idealrate ist 100 Einheiten pro Minute und das Ziel nutzt eine geplante OEE von 80%, daher ist jede geplante Minute 80 Einheiten wert. Die Schicht läuft von 06:00 bis 14:00, mit 30 Minuten Pause um 10:00 und einem Rüsten um 12:00 mit 20 Minuten Standard.
| Hour | Planned min | Target | Good output | Gap | Running gap | Cause and action |
|---|---|---|---|---|---|---|
| 06 to 07 | 60 | 4,800 | 4,300 | 500 short | 500 short | Slow start after weekend, warm-up |
| 07 to 08 | 60 | 4,800 | 5,100 | 300 ahead | 200 short | |
| 08 to 09 | 60 | 4,800 | 3,600 | 1,200 short | 1,400 short | Filler infeed jam 9 min plus short stops; guide reset, line lead |
| 09 to 10 | 60 | 4,800 | 4,900 | 100 ahead | 1,300 short | |
| 10 to 11 | 30 | 2,400 | 2,500 | 100 ahead | 1,200 short | Break hour |
| 11 to 12 | 60 | 4,800 | 4,700 | 100 short | 1,300 short | |
| 12 to 13 | 40 | 3,200 | 2,100 | 1,100 short | 2,400 short | Changeover 11 min over standard, waiting for first off approval |
| 13 to 14 | 60 | 4,800 | 4,600 | 200 short | 2,600 short | |
| Shift | 430 | 34,400 | 31,800 | 2,600 short | Two causes explain most of the gap |
Die Rechnung: 430 geplante Minuten x 80 = 34.400 Einheiten Ziel. Die Linie machte 31.800 gute Einheiten, daher endete sie 2.600 zu kurz, was 26 Minuten bei der Idealrate von 100 pro Minute entspricht. Die Füllerstunde und die Rüststunde zusammen erklären 2.300 der 2.600.
Die Schicht-OEE: 31.800 gute Einheiten benötigen 318 Minuten bei Idealrate, und 318 / 430 = 74,0%, gegenüber den geplanten 80%. Bewertet mit $0.30 Beitrag pro Einheit, €0.30 in einem Euro-Werk, ist die Lücke zum Ziel 2.600 x $0.30 = $780 (€780). Der volle Verlust gegenüber dem Ideal ist größer: 430 x 100 = 43.000 mögliche Einheiten, 11.200 nicht hergestellt, wert 11.200 x $0.30 = $3.360 (€3.360).
Was man schreibt, wenn die Lücke auftaucht
Vereinbaren Sie eine Schwelle, z. B. jede Stunde, die mehr als ein paar Minuten bei der Idealrate im Rückstand ist, und verlangen Sie eine Ursache darüber. Schreiben Sie sie innerhalb der Stunde auf, nicht am Ende der Schicht. Vier Dinge genügen: was passiert ist, ungefähr wie viele Minuten, was getan wurde und wer nachfasst.
- Gut: Filler-Zuführung verklemmt, 9 min, Führungsanschlag zurückgestellt, Linienleiter prüft Einstellung beim nächsten Rüsten.
- Nicht nützlich: Probleme am Filler.
- Nicht nützlich: langsam.
Verwenden Sie dieselben Wörter wie in der Stillstandsgründen-Liste, damit das Stundenboard und der Stillstandsbericht dieselbe Geschichte erzählen. Schreiben Sie über Maschine und Material, niemals darüber, wer an der Linie war. Ein Board, das zum Ort der Beschuldigung wird, füllt sich schnell mit nichts.
Die Lücken lesen: Muster, auf die Sie achten sollten
Nach einigen Wochen stündlicher Daten schauen Sie über Tage hinweg statt innerhalb einer Schicht. Einige Muster tauchen in vielen Werken auf:
- Die erste Stunde. Anlauf, Startausschuss und verspätetes Material. Oft ein Problem mit der Anlaufroutine, nicht mit der Maschine.
- Die Stunde nach der Pause. Langsamer Neustart oder eine Pause, die länger als geplant dauert.
- Rüststunden. Überschreitungen, Hochlauf und Wartezeiten für Freigaben.
- Kleine Lücken ohne vermerkte Stillstände. Wenn eine Stunde zu kurz ist, aber niemand einen Stillstand gesehen hat, sind die Verluste meist Mikrostopps oder langsame Laufzeiten.
Das letzte Muster ist das, was Papier-Boards am häufigsten übersehen. Unsere Leitfäden zu Mikrostopps und zur Diagnose von Geschwindigkeitsverlusten mit Daten zeigen, wie man findet, was in diesen Stunden steckt.
Von der Stunde zur Schicht zum Handover
Die fortlaufende Lücke ist die Zahl, die der Schichtleiter beobachtet. Wiederherstellung innerhalb der Schicht ist nur möglich, wenn die Ursache früh beseitigt wird, daher verdient die erste große Lücke der Schicht die meiste Aufmerksamkeit.
Am Ende der Schicht wird das Board Teil der Übergabe: die Schichtlücke, die zwei oder drei Ursachen dahinter und alles noch Offene, wie eine Einstellung des Führungsanschlags, die beim nächsten Rüsten zu überprüfen ist. Unser Leitfaden zum OEE-Schichtübergabe behandelt diesen Schritt.
Automatisierung von Ziel vs Ist-Tracking
Handausgefüllte Tafeln sind abhängig davon, dass jemand den Zähler zur richtigen Minute abliest, und die Kommentarsäule ist oft leer, wenn die Linie beschäftigt ist. Die Zahlen können stattdessen von der Maschine kommen.
- Gute Produktion pro Stunde vom SPS- oder Zählerwert, abzüglich der Ausschussmenge.
- Ziel pro Stunde aus den geplanten Minuten berechnet, mit Pausen und Rüsten bereits im Schichtplan.
- Stillstände in jeder Stunde automatisch aus dem Maschinensignal protokolliert, mit vom Bediener an der Linie bestätigtem Grund.
- Ein Kameraclip für einen Stillstand, wo eine Kamera die Station beobachtet, sodass eine kurze Stunde überprüft statt nur vermutet werden kann.
Die Mannschaft behält die Verantwortung für die Aktionsspalte. Software füllt die Zahlen; Menschen entscheiden, was damit zu tun ist.
Fehler, die Werke machen
- Ein einheitliches Ziel für jede Stunde. Pausen und Rüstarbeiten sehen dann wie Ausfälle aus und echte Ausfälle gehen darin unter.
- Ein Ziel, entnommen von einem guten Tag. Es macht langsames Laufen unsichtbar.
- Gesamtproduktion statt guter Produktion zählen. Ausschuss sieht dann wie Produktion aus.
- Ursachen am Ende der Schicht aufschreiben. Sie werden zu Vermutungen.
- Das Ziel während der Schicht ändern. Die Lücke verschwindet nur auf dem Papier.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer-Vision-Funktionen. OEE und leichtes MES kommen zuerst: Live-OEE pro Linie und Schicht zeigt Ziel gegen Ist, während die Schicht läuft, und automatische Stillstandserfassung dokumentiert die Stillstände innerhalb jeder Stunde, ohne dass jemand einen Zähler ablesen muss.
Der Bediener bestätigt den Grund mit einem Tipp, und wo eine Kamera die Station beobachtet, wird ein Kameraclip als Beleg für den Stillstand gespeichert. Verluste werden in Geld bewertet und nach Wert sortiert, sodass die kostspieligste Stunde die Aktion erhält. Wenn die Ursache ein Ausfall ist, geht ein Arbeitsauftrag mit den Kosten an den zuständigen Techniker. Gruppen erhalten eine Ansicht über die Werke, und man kann mit einer Linie anfangen.
Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien.
Häufig gestellte Fragen
Wie berechnet man ein stündliches Produktionsziel?
Multiplizieren Sie die Idealrate mit den geplanten Produktionsminuten in dieser Stunde. Viele Werke multiplizieren dann mit einer geplanten OEE, sodass das Ziel eine normale Stunde widerspiegelt. Reduzieren Sie die geplanten Minuten für Pausen und geplante Rüstzeiten.
Was ist der Unterschied zwischen Ziel und Ist-Produktion?
Das Ziel ist, was die Linie in einem Zeitraum herstellen sollte, festgelegt bevor sie startet. Ist ist die gute Produktion, die sie tatsächlich gemacht hat. Die Lücke zwischen beiden, in Einheiten und in Minuten, ist das, was das Team untersucht.
Wie verfolgt man Produktion stundenweise?
Verwenden Sie ein Board oder einen Bildschirm an der Linie mit einer Zeile pro Stunde: geplante Minuten, Ziel, gute Produktion, Lücke, fortlaufende Lücke und Ursache. Füllen Sie es jede Stunde, vom Zähler oder aus Maschinendaten.
Was sollten wir schreiben, wenn eine Stunde das Ziel verfehlt?
Was passiert ist, ungefähr wie viele Minuten, was getan wurde und wer nachfasst, mit denselben Worten wie die Stillstandsgründe. Schreiben Sie es innerhalb der Stunde.
Sollte das stündliche Ziel die geplante OEE einschließen?
Kann es. Ein Ziel bei Idealrate zeigt den vollen Verlust; ein Ziel mit geplanter OEE zeigt, was eine normale Stunde erreichen sollte. Wählen Sie eine Regel und halten Sie sie, damit Stunden und Schichten vergleichbar sind.
Sehen Sie Ziel vs Ist pro Stunde in einer Demo
Eine Demo zeigt eine Schicht anhand der Maschinendaten, mit den Stillständen in jeder Stunde und deren Kosten.
Verwandte Artikel









Echte Fabrico-Kacheln, Beispieldaten.