


 Вход
 Блог
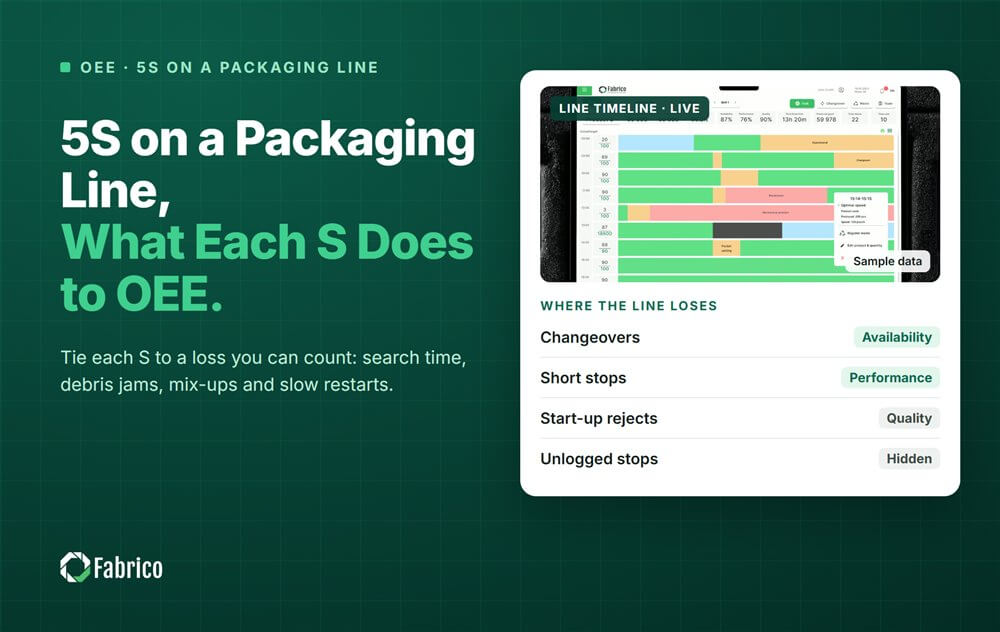
5S на опаковъчна линия: Как всяко S влияе на OEE

Ключови изводи
- Съдийствайте 5S на опаковъчна линия по загубите, които премахва, а не по това как изглежда подът.
- Подреждане намалява времето за търсене при смени, загуба в Availability.
- Почистване премахва остатъци от фолио и прах, които причиняват кратки задръствания - загуба в Performance.
- Сортиране и Стандартизиране спират обърквания и бавни рестарти след почистване.
- В илюстративния пример, линия за пакетиране на закуски се движи от 70.2% до 76.6% OEE (обща ефективност на оборудването) без нови машини.
5S повишава OEE на опаковъчна линия, когато всяко S премахне загуба, която можете да изчислите. Сортиране спира обърквания, Подреждане намалява времето за търсене при смени, а Почистване спира задръствания от отпадъци. Стандартизиране оправя бавните рестарти след почистване, а Поддържане запазва постигнатото.
Това ръководство е от Fabrico, платформата за OEE и лека MES. То свързва всяко S със загуба в OEE, показва как да я измерите и преминава един участък през ситуацията преди и след. За самия метод вижте нашето ръководство за методологията 5S.
Кои загуби в OEE премахва 5S на опаковъчна линия?
На опаковъчна линия безпорядъкът и мръсотията се превръщат в спирания и бракуване. Всяко S премахва един вид загуба и всяка загуба попада в един OEE фактор.
Шестте големи загуби свързват всичко. Времето за търсене е в настройките и корекциите. Задръстванията от отпадъци са в idle и малките спирания. Объркванията и бракуването при рестарт са в дефектите на процеса и намалената производителност. Нашето ръководство за шестте големи загуби показва пълната карта.
Как се появява всяко S в OEE?
Сортиране: грешни материали на линията
Много опаковъчни линии работят с няколко SKU на едни и същи машини. Останало фолио или кутия със стари етикети е объркване, което чака да се случи. Цената е спиране за смяна на материала, плюс пакетите, направени с него.
Подреждане: време за търсене при смени
Гледайте една смяна и пребройте разходките. Търсене на шестограм, резервна част или правилния лист с настройки е време, в което машината стои неподвижна. Шадоу борд до машината и означен асансьор за резервни части превръщат търсенето в посягане.
Нашето ръководство за времето за смяна показва как да измерите пълното спиране.
Почистване: задръствания от свободни отпадъци
Остатъци от фолио, прах от кашони, нишки от лепило и трохи се събират върху фотоклетки, водачи и вакуумни чашки. Мръсен сензор вижда пакет, който го няма, и машината спира за няколко секунди.
Всяко спиране е кратко, така че рядко стига до хартиено регистриране. Нашето ръководство за микроспирания на опаковъчни линии показва как да ги преброите.
Стандартизиране: рестарти след почистване
Почистването променя нещата. Водачите се разхлабват, сензорът се удря, захватните челюсти се охлаждат. Ако се разчита на паметта, рестартът върви бавно и прави брак, докато някой не намери какво се е поместило.
Запишете почистването и рестарта като една рутина, с маркирани позиции на водачите и релсите. Поддържайте валидирано почистване с пълна дължина. Печалбата идва от рестарта, не от почистването по-малко.
Поддържане: не допускайте загубите да се върнат
На опаковъчна линия данните за загубите са одитът. Ако минутите за търсене или задръстванията от отпадъци се върнат нагоре, стандартът е изпуснат, независимо как изглежда подът.
Как да измерите 5S с OEE данни?
Дайте на всяка 5S загуба свой код за причина, за да има собствена лента на Парето. Нашето ръководство за дизайн на кодове за причини за спиране обхваща как да държите кодовете кратки.
- Добавете четири кода с прости думи: търсене, грешен материал, задръстване от отпадъци, бавен рестарт след почистване.
- Вземете базова линия за фиксиран брой смени, при микса от SKU, срещу който ще сравнявате.
- Сравнете същия брой смени след това, по код, в минути и в опаковки.
- Оценете промяната по приносна маржина, така че резултатът да е в пари, не в снимки.
Как изглежда пример с 5S на опаковъчна линия?
Примерна линия (илюстративни числа, не клиентски): линия за пакетиране на закуски с опаковачна машина, чеквейър и кашираща машина. Опаковачната машина е най-бавната, с капацитет 100 пакета в минута. Всяка смяна има 450 минути планирано производствено време.
Екипът маркира загубите си с четирите 5S кода, извърши 5S кръг и след това измери същия брой смени отново.
| S | Загуба която премахва | OEE фактор | Преди, на смяна | След, на смяна |
|---|---|---|---|---|
| Сортиране | Грешно фолио или стари етикети на линията | Availability, Quality | 6 мин спряно, 180 пакета бракувани | 1 мин спряно, 30 пакета бракувани |
| Подреждане | Търсене при смени | Availability | 14 мин | 4 мин |
| Почистване | Задръствания от остатъци и прах по сензорите | Performance | 24 кратки спирания, 12 мин | 8 кратки спирания, 4 мин |
| Стандартизиране | Бавен рестарт след почистването по средата на смяната | Performance, Quality | 5 мин бавен, 200 пакета бракувани | 2 мин бавен, 60 пакета бракувани |
| Поддържане | Запазва постигнатото | Всички три | Не се следи | Проверява се всяка смяна |
Другите загуби останаха същите: 66 минути други спирания, 23 минути друго бавно движение и кратки спирания и 420 други бракувани пакета на смяна.
| Позиция | Преди 5S | След 5S |
|---|---|---|
| Спряно време | 14 + 6 + 66 = 86 мин | 4 + 1 + 66 = 71 мин |
| Време на работа | 450 мин минус 86 = 364 мин | 450 мин минус 71 = 379 мин |
| Availability | 364 / 450 = 80.9% | 379 / 450 = 84.2% |
| Загуба на скорост при номинална скорост | 12 + 5 + 23 = 40 мин | 4 + 2 + 23 = 29 мин |
| Направени пакети | (364 мин минус 40) x 100 = 32,400 | (379 мин минус 29) x 100 = 35,000 |
| Performance | 324 / 364 = 89.0% | 350 / 379 = 92.3% |
| Бракувани | 180 + 200 + 420 = 800 | 30 + 60 + 420 = 510 |
| Добри пакети | 31,600 | 34,490 |
| Quality | 31,600 / 32,400 = 97.5% | 34,490 / 35,000 = 98.5% |
| OEE | 80.9% x 89.0% x 97.5% = 70.2% | 84.2% x 92.3% x 98.5% = 76.6% |
- Проверка на OEE: 31,600 добри пакета / 100 в мин = 316 минути добър изход, и 316 / 450 = 70.2%. След: 344.9 / 450 = 76.6%.
- Печалбата е 2,890 добри пакета на смяна, или 6.4 OEE точки.
- При принос $0.08 за пакет това е $231.20 на смяна, или €231.20 в завод, работещ в евро при €0.08 за пакет.
- За 750 смени годишно: $173,400, или €173,400.
Тези пари са реални само ако допълнителните пакети се продадат или ако времето компенсира извънредния труд. Вашият счетоводител решава това, не софтуерът.
Подреждане и Почистване дадоха 1,800 от 2,890 пакета: 10 минути търсене и 8 минути от задръствания от отпадъци. Хартиен регистър рядко показва нито едно от двете.
С кое S да започне опаковъчната линия?
Започнете със S, чиято загуба струва най-много на вашата линия, не с това, което изглежда най-зле. В примера търсенето струваше 14 минути на смяна, затова Подреждане беше първо.
- Много смени: започнете с Подреждане при машината и склада за резервни части.
- Дълги серии от едно SKU: започнете с Почистване на сензори, водачи и вакуумни чашки.
- SKU, които си приличат: започнете със Сортиране и ясна проверка за изчистване на линията.
- Почистване по средата на смяната: започнете със Стандартизиране.
Работете първо на най-бавната машина. Задръстване на машина с излишна скорост и буфер може да не струва никакъв продукционен изход.
Какви грешки пречат на 5S да повиши OEE?
- Оценяване на 5S по резултата от одита и снимките, а не по кодовете за загуба.
- Съкращаване на валидирано почистване за да спечелите минути. Запазете почистването и оправете рестарта.
- Правене на 5S на цялата линия наведнъж, така че никой да не може да каже кое S е преместило коя загуба.
- Сравняване преди и след при различен микс от SKU.
- Записване на задръствания от отпадъци като "друго", така че Почистване никога да не се появи в данните.
Къде пасва Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. OEE и лека MES идват първи: спиранията се записват автоматично и OEE е в реално време по линия и смяна.
- Кратки спирания преброени, включително задръстванията от отпадъци, които никога не стигат до хартиен регистър.
- Операторът потвърждава причината с едно докосване, така че задръстване на сензор да стане собствена лента.
- Клип от камера като доказателство за спиране, където камера наблюдава машината, за да види екипът какво е заседнало.
- Загубите оценени в пари и ранжирани, така че 5S кръгът започва там, където носи най-голямо плащане.
Fabrico измерва загубите. Вашият екип изпълнява 5S. Започвате на една линия, с базова линия и дата за решение договорени предварително. Няма безплатен план и няма нива: всеки завод получава оферта. Вижте как спиранията се улавят на нашата страница за компютърно зрение за OEE.
Често задавани въпроси
Как 5S подобрява OEE?
5S подобрява OEE чрез премахване на загубите, причинени от безпорядък и мръсотия. Подреждане намалява времето за търсене при смени, което повдига Availability. Почистване премахва отпадъци, които причиняват кратки спирания, което повдига Performance. Сортиране и Стандартизиране предотвратяват обърквания и бавни рестарти, което повдига Quality. Измервайте всяко с неговия код за причина.
Кой OEE фактор е най-засегнат от 5S?
Зависи от линията. Линии с много смени често печелят най-много в Availability от по-малко търсене. Линии с дълги серии често печелят най-много в Performance от по-малко задръствания от отпадъци. Маркирайте загубите с 5S кодове за серия от смени и Парето ще покаже кой фактор се движи.
Как измервате резултата от 5S?
Използвайте данните за загубите, не само оценката от одит. Дайте на всяка 5S загуба код за причина и вземете базова линия за определен брой смени. Сравнете същия брой смени след това, при същия микс от SKU, в минути, опаковки и пари.
Означава ли 5S почистване по-рядко?
Не. Валидираното почистване, като почистване за алергени, запазва пълната си дължина. 5S прави почистването по-лесно и рестарта по-бърз с маркирани точки и стандартна рутина. Минутите идват от рестарта и от по-малко задръствания, не от пропускане на почистване.
Вижте вашите 5S загуби в демо
Доведете една опаковъчна линия и няколко скорошни смени. Ще покажем загубите ви по причина, оценени в пари, и кое S да започнете.
Свързани статии








Реални плочки на Fabrico, примерни данни.