


 Вход
 Блог
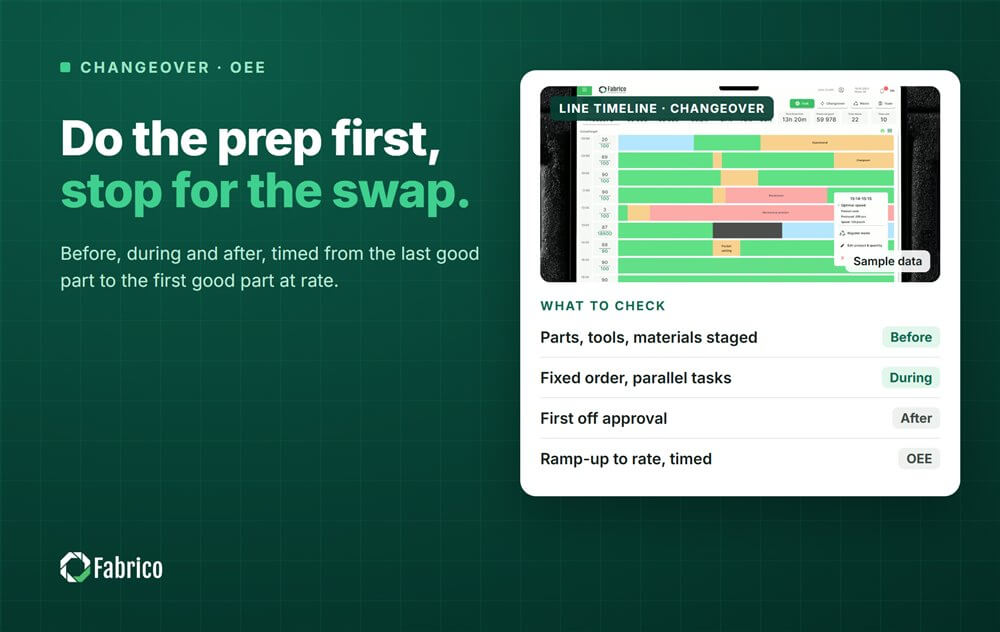
Контролен списък за смяна на серията на производствените линии: преди, по време и след

Ключови изводи
- Измервайте смяната на серията от последната добра част на стария продукт до първата добра част на новия при номинална скорост.
- Разделете контролния списък на преди, по време и след, така че линията да спира само за работа, която наистина изисква спиране.
- Преди спирането: части за смяна, инструменти, материали, настройки и QC проверка подготвени на линията.
- По време на спирането: фиксиран ред, задачи паралелно и записани настройки вместо 'проба и настройка'.
- След рестартирането: одобрение на първите продукти, ускорение до номинална скорост, върнати чисти части и записани времена.
Линия 3 преминава от бутилки 500 ml към 1 литър. Линията спира и техникът отива до склада за водачите. Комплектът за звездолента е в грешния кашон, макарачът за етикети за новия продукт все още е в склада и първите бутилки заклещват, защото никой не помни къде е бил входният водач последния път. OEE на смената страда, а листът за смяна казва, че всичко е минало добре.
Контролният списък за смяна решава повечето от тези проблеми преди линията да спре. Изграден върху SMED, той измества всяка задача, която може да се свърши, докато линията работи, извън спирането, и поставя останалото в фиксиран ред. Той също така ви дава начин да измерите резултата, така че следващата смяна да може да бъде сравнявана с тази.
Това ръководство обхваща как да измерите смяната, разделението между вътрешни и външни работи, таблица с контролен списък за преди, по време и след, пример и грешките, които обезсмислят постигнатото.
Как да измерите смяната на серията
Стартирайте часовника при последната добра част на стария продукт. Спрете го при първата добра част на новия продукт с линията на номинална скорост. Всичко по-кратко подценява резултата: смяна, измерена от спиране на машината до стартиране на машината, пропуска изпразването, пробните части, чакането за одобрение и бавните първи минути.
Запишете и междинните стъпки, не само общото време: изпразване, почистване, механична смяна, настройки, първи части, одобрение и ускорение. Общото ви казва колко голяма е загубата. Стъпките ви казват къде да работите. Нашият гид за changeover time разглежда дефинициите по-подробно.

Вътрешни и външни работи: разделението според SMED
SMED, single minute exchange of die, идва от Shigeo Shingo. Той разделя вътрешните работи, които могат да се извършват само със спряла машина, от външните работи, които могат да се изпълняват докато тя работи. Single minute означава едноцифрено число минути, под десет (Lean Enterprise Institute).
Методът е прост за описване: изброявате всяка задача, маркирате я като вътрешна или външна, премествате външните извън спирането, след това където можете превръщате вътрешни задачи във външни, например чрез предварително настройване на част извън линията. Контролният списък е инструментът, който прави разделението постоянно при всяка смяна. За пълния метод прочетете нашето ръководство за SMED.
Контролният списък за смяна
Използвайте това като отправна точка и адаптирайте задачите към вашата линия. Колоната тип е важна: външна задача, извършена по време на спирането, е загубено време.
| Фаза | Задача | Тип | Кой |
|---|---|---|---|
| Преди | Потвърдете следващия продукт, количество и време за смяна с планирането | Външна | Смянен ръководител |
| Преди | Сменете части за следващия формат на количка край линията, проверени за износване и етикетирани | Външна | Техник |
| Преди | Само необходимите инструменти, на количка или shadow board | Външна | Техник |
| Преди | Етикети, фолио, кутии и капачки за следващия продукт на линията, проверка на дизайн и кодове | Външна | Складов работник |
| Преди | Лист с настройки за следващия продукт готов, с маркирани позиции | Външна | Ръководител на линия |
| Преди | QC уведомен за очакваното време на първата част, лист за проверка и референтен образец готов | Външна | Смянен ръководител |
| По време | Изпразване, запис на последната добра част | Вътрешна | Оператори |
| По време | Почистване на линията: премахване на всички остатъци от стария продукт, етикети и опаковки | Вътрешна | Оператори |
| По време | Почистване според стандарта за тази смяна | Вътрешна | Оператори |
| По време | Сваляне и поставяне на части за смяна в фиксиран ред, двама души паралелно | Вътрешна | Техник, оператор |
| По време | Настройване на водачи, височини и скорости според листа с настройки | Вътрешна | Ръководител на линия |
| След | Първи части, одобрение на първата продукция | Вътрешна | Оператори, QC |
| След | Ускорение, записване на времето, когато линията достига номинална скорост | Вътрешна | Ръководител на линия |
| След | Старите части за смяна почистени, проверени и прибрани, износените части докладвани | Външна | Техник |
| След | Времена за всяка стъпка записани и сравнени със стандарта | Външна | Смянен ръководител |
Преди спирането: завършете външната работа
Правилото е, че линията не спира, докато количката не е пълна. Частите за смяна, инструментите, материалите и листът с настройки са на линията, проверени, преди последната добра част. Разходка до склада по време на спирането е най-честата загуба при смяна и най-лесната за премахване.
Два елемента често се пропускат. Опаковката за следващия продукт трябва да бъде проверена спрямо поръчката преди да стигне до линията: грешна графика открита след рестартиране означава второ спиране. И QC трябва да знае кога се очаква първата част, така че проверката да започне, когато частта съществува, а не когато някой намери техник.
По време на спирането: фиксиран ред, паралелна работа, без предположения
Запишете вътрешните задачи в реда, в който се извършват, и запазете този ред при всяка смяна. Когато двама души работят, разделете линията между тях, така че никога да не чакат един друг: например един на пълнача и капачката, един на етикетиращата машина и опаковъчната машина.
Най-големият единичен блок от вътрешно време често е 'проба и настройка': стартиране, наблюдение, преместване на водач, стартиране отново. Той намалява, когато всяка регулираща се част има маркирана или записана позиция за всеки продукт, често наричана централна линия. Тогава настройката е число за достигане, а не преценка.
Две стъпки не се скъсяват. Почистването на линията остава пълно, защото паднал етикет от последния продукт е потенциално оттегляне; вижте нашето ръководство за line clearance. Валидираната алергенна чистка остава точно както е валидирана; нашата статия за allergen changeover validation обяснява защо.
След рестартирането: първа добра част при номинална скорост
Смяната не е приключила, когато линията се движи. Тя е приключила, когато първите части са одобрени и линията работи при номинална скорост. Запишете и двата момента. Чакането за одобрение на първата партида и бавното ускорение често са по-дълги, отколкото хората очакват, и те се съкращават само когато са измерени.
След това се подготвяте за следващия път. Старите части за смяна се връщат почистени и проверени, износените части се докладват преди следващата смяна да ги поиска, и останалата опаковка се връща в склада. Последната задача е да се запишат времената на стъпките и всички проблеми, за да започне следващата смяна от факти.
Работен пример
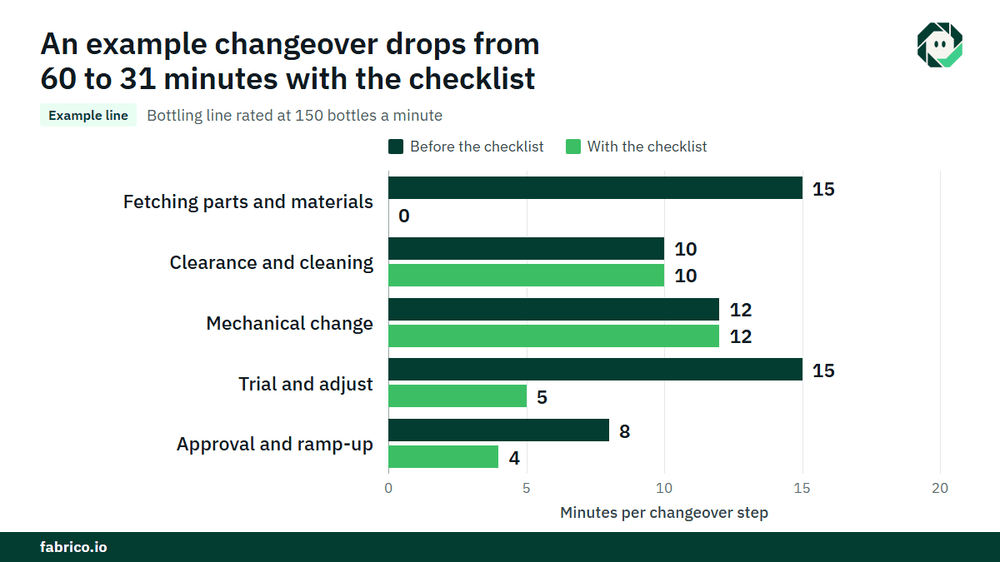
Примерна линия (илюстративни числа, не клиентски): бутилираща линия е номинална на 150 бутилки в минута. Тя е ограничението и е разпродадена, и всяка бутилка носи $0.05 принос, €0.05 в еврозонова фабрика, така че изгубена минута струва 150 x $0.05 = $7.50 (€7.50). Линията прави смяна десет пъти седмично за 48 производствени седмици, 480 смени годишно.
| Стъпка | Преди списъка | Със списъка | Какво се промени |
|---|---|---|---|
| Намиране на части и материали | 15 min | 0 min | Направено преди спирането |
| Почистване и изчистване | 10 min | 10 min | Непроменено умишлено |
| Механична смяна | 12 min | 12 min | Непроменено |
| Проба и настройка | 15 min | 5 min | Записани настройки за продукт |
| Одобрение и ускорение | 8 min | 4 min | QC уведомен предварително |
| Общо, от последна добра част до скорост | 60 min | 31 min | Спестени 29 min |
29 минути x 480 смени = 13,920 минути годишно, или 232 часа. При $7.50 на минута това е 13,920 x $7.50 = $104,400 (€104,400) годишно, без ново оборудване и без да се пипа по почистването. Ако линията имаше свободен капацитет, оценете минутите според цената за наваксване, която обикновено е много по-ниска.
Измерване на смени с данни от машините
Хартиеният контролен списък ви казва какво е направено. Данните от машината ви казват колко време е отнело. Броячът на линията дава последната добра част и връщането до скорост без никой да записва нищо, а спирането между тях се записва автоматично.
Операторът потвърждава причината като смяна, от кратък списък, и може да маркира важните стъпки, като чакане за одобрение. Когато камера наблюдава станцията, клип от спирането се запазва като доказателство. Задайте стандартно време за всеки тип смяна, третирайте стандарта като планирано ако това е вашето правило, и отчетете всяка минута над него като непланирана с причина. Повече идеи за следващия кръг съкращения има в how to reduce changeover time.
Грешки, които обезсмислят постигнатото
- SMED като по-бърза работа. Бързането увеличава грешките. Времето идва от преместване на работата извън спирането и премахване на настройването.
- Контролен списък без времена. Чекнатите полета не показват къде са отишли минутите.
- Липса на стандарт за тип смяна. Без такъв, превишението не може да се види.
- Настройките в главата на един човек. Когато този човек е в отпуск, проби и настройки се връщат.
- Скрити смени в планирано време. Загубата изчезва от OEE и остава по пода.
Къде пасва Fabrico
Fabrico е платформа за производителност с компютърно виждане. OEE и лек MES идват първи: автоматичното регистриране на престой записва всяка смяна от последната добра част до връщането на линията на скорост, а OEE в реално време по линия и смяна показва какво е направила всяка смяна на смяната.
Операторът потвърждава причината с едно докосване, а клип от камера служи като доказателство за спиране там, където камера наблюдава станцията. Загубите се оценяват финансово и се подреждат по пари, така че превишението при смяна може да се сравни директно с задръствания и повреди. Ако част за смяна провали, работна заявка отива при правилния техник с нейната стойност. Заводите с няколко обекта получават един поглед през всички, и можете да започнете от една линия.
Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Какво трябва да има в контролен списък за смяна?
Задачи за преди спирането (части, инструменти, материали, настройки, уведомление на QC), по време на спирането (изпразване, почистване, смяна на части, настройки) и след рестартирането (одобрение, ускорение, връщане на части, записване на времена), всяка маркирана като вътрешна или външна с отговорник.
Как мерите време за смяна?
От последната добра част на стария продукт до първата добра част на новия при номинална скорост. Запишете и времената на стъпките между тях, за да знаете къде да работите.
Каква е разликата между вътрешна и външна настройка?
Вътрешната настройка може да се направи само със спряла машина, като поставяне на части за смяна. Външната настройка може да се направи докато машината работи, като доставяне на частите до линията и тяхната проверка.
Как смяната влияе на OEE?
Смяната е загуба за настройване, която намалява Availability. Стартап браковете след рестартирането намаляват Quality, а бавното ускорение може да намали Performance, в зависимост от правилото на завода.
Работи ли контролен списък без софтуер?
Да, хартиен контролен списък и хронометър са добър старт. Данните от машината добавят точни времена за всяка смяна без допълнителна работа, което прави тренда надежден.
Вижте вашите смени измерени от последната част до скорост
Донесете текущия си лист за смяна на демо. Ние ще покажем същите смени измерени от данните на машината, с превишенията оценени финансово.
Свързани статии









Реални плочки на Fabrico, примерни данни.