


 Anmeldung
 Blog
OEE einer Wasserabfülllinie: vom Blow-Molder bis zur Schrumpffolie

Wesentliche Erkenntnisse
- Auf einer Hochgeschwindigkeits-Wasserlinie kippen leichte PET-Flaschen (Polyethylenterephthalat) und blockieren an Luftförderer-Ausgängen und Übergaben, meist für Sekunden.
- Die Linie ist lang, daher erscheint ein Stopp weit entfernt als verhungerte oder blockierte Zeit. Buchen Sie ihn auf die Maschine, die zuerst gestoppt hat.
- Drei Kameraperspektiven erledigen den Großteil der Arbeit: der Luftförderer-Ausgang, der Ansammeltisch und der Einlauf des Schrumpffolders.
- In einer Beispielanlage verlor der Füller 45 Minuten pro Schicht, und nur 9 davon waren eigene. Folienrisse am Wrapper kosten am meisten: $252 pro Schicht.
Eine Wasserlinie verliert die meisten Minuten durch kleine Stops. Eine Flasche kippt um, ein Übergang blockiert, der Wrapper wechselt Folie. Jeder dieser Fälle breitet sich entlang der Linie als verhungerte und blockierte Zeit aus. Kameras dort, wo Flaschen fallen und zurückstauen, liefern für jeden Stopp einen Clip, sodass die Minuten der Maschine zugeordnet werden, an der sie begonnen haben.
Fabrico ist OEE- (Overall Equipment Effectiveness) und leichtes MES-Software, mit KI-Kameras als Add-on. Die Kamera markiert jeden Stopp und speichert einen kurzen Clip, und der Bediener bestätigt die Ursache mit einem Klick. Für die eigene OEE-Berechnung des Wrappers siehe unseren Leitfaden zu shrink wrapper OEE.
Warum ist OEE auf einer Hochgeschwindigkeits-Wasserlinie schwer zu lesen?
- Geschwindigkeit. Der Füller verarbeitet Hunderte Flaschen pro Minute, daher kostet eine 20-Sekunden-Pause Hunderte Flaschen. Siemens beziffert eine verlorene Stunde ungeplanter Stillstandszeit in schnell drehenden Konsumgütern mit $36,000 (True Cost of Downtime 2024).
- Leichte Flaschen. Leere PET-Flaschen kippen an Luftförderer-Ausgängen, Totplatten und Übergaben. Eine Flasche, die vom Halsführungsstück rutscht, blockiert den Luftförderer.
- Länge. Sieben Maschinen in Reihe, vom Blow Molder bis zum Palletizer. Ein Stopp am einen Ende taucht Minuten später am anderen Ende auf.
Die meisten Wasserlinien sind in einer V-Kurve aufgebaut: Der Füller setzt das Tempo und die Nachbarn laufen etwa 10% schneller, damit die Puffer sich wieder füllen. Daher stoppen und starten die anderen Maschinen während der Schicht. Jeder PLC meldet, dass seine Maschine gewartet hat, aber nicht, worauf. Unser Leitfaden zu starvation and blocking zeigt, wie man diese Zeit zuordnet.
Wo starten Stops auf einer Wasserlinie?
Die Maschinen kennen ihre eigenen Fehler. Was sie nicht sehen ist, was dazwischen passiert.
- Gute PLC-Daten: der Blow Molder, der Füller und Verschließer, der Etikettierer und der Palettierer.
- Schlechte PLC-Daten: der Luftförderer-Ausgang, Übergaben und Totplatten, der Ansammeltisch und die Einlaufbahnen des Wrappers. Eine gekippte Flasche dort ist oft als "running", "full" oder gar nichts geloggt.
Für die Stops des Blow Molders selbst siehe unseren Leitfaden zu stretch blow molding OEE. Für eine Kamera am Füllereinlauf siehe camera on a filling line.
Wo sollten die Kameras auf einer Wasserlinie sitzen?
- Luftförderer-Ausgang. Bilden Sie die Stelle ab, an der leere Flaschen die Halsführung zum Füllereinlauf verlassen. Dort sieht man eine Flasche außerhalb der Führung, eine gekippte Flasche oder stehende Leergutflaschen.
- Ansammeltisch. Blick auf den Tisch vor dem Schrumpffolder. Ein voller Tisch bedeutet, der Wrapper hat gestoppt; ein leerer Tisch bedeutet, eine Maschine stromaufwärts hat gestoppt.
- Wrapper-Einlauf. Bilden Sie die Bahntrenner und die Packkollation ab, mit der Folienrolle im Blick, wenn möglich. Dort sieht man eine Flasche in einer Bahn, einen Rollenwechsel oder einen Folienriss.
Klare Flaschen auf glänzendem Stahl sind schwer zu erkennen, und Spülnebel befeuchtet Linsen. Testen Sie jede Ansicht bei Ihrem Licht; unser Leitfaden zu camera placement and lighting behandelt Winkel und Blendung.
Wie erreicht ein Wrapper-Stopp den Füller?
Blocking läuft rückwärts. Der Wrapper stoppt bei Folienriss und der Tisch füllt sich. Der Etikettierer kann nicht entladen und stoppt. Dann hat der Füller keinen Platz mehr für Flaschen. Starvation läuft vorwärts: Ein Stop am Blow Molder leert den Luftförderer und der Füller wartet.
Jeder Puffer kauft Minuten: sein freier Platz geteilt durch die Zuführrate. Ein Stopp, der kürzer als der Puffer ist, kostet den Füller nichts. Ein längerer kostet die Differenz. Also wirft jeder Stopp zwei Fragen auf: Wo hat er begonnen, und hat er den Puffer überdauert? Der Clip beantwortet das Erste, die Linienspur das Zweite.
Beispielrechnung: Was verliert eine Schicht auf einer Muster-Wasserlinie?
Musterlinie (illustrative Zahlen, kein Kunde): eine 0.5 Liter stille Wasserlinie mit einem Füller und Verschließer, ausgelegt auf 900 Flaschen pro Minute. Ein eigenständiger Blow Molder und ein Luftförderer versorgen sie. Danach folgen Etikettierer, Ansammeltisch und Schrumpffolder. Die geplante Produktionszeit beträgt 450 Minuten pro Schicht.
Die Puffer: Der Luftförderer fasst etwa 1 Minute Leerflaschen. Der Förderer nach dem Füller absorbiert kurze Etikettierpausen. Ein Wrapper-Stopp braucht 3 Minuten, um den Füller zu erreichen.
Das Füllerprotokoll zeigte 45 gestoppte Minuten: 9 eigene, 16 verhungert und 20 blockiert. Die Clips, vom Bedienpersonal bestätigt, zeigten, wo jede Minute begann:
| Was der Clip zeigte | Stops | Maschinenminuten | Vom Füller verlorene Minuten | Angerechnet auf | Kosten pro Schicht |
|---|---|---|---|---|---|
| Flasche außerhalb der Halsführung beim Luftförderer | 8 x 2 Minuten | 16 | 8 | Luftförderer (verhungert) | $144 |
| Zuführstau der Preform am Blow Molder | 2 x 5 Minuten | 10 | 8 | Blow Molder (verhungert) | $144 |
| Leerer Verschlusskanal beim Verschließer | 3 x 3 Minuten | 9 | 9 | Füller und Verschließer | $162 |
| Gekippte Flaschen beim Etikettier-Transfer | 30 x 20 Sekunden | 10 | 0 | Transferführungen | $0 |
| Flasche liegt in einer Wrapper-Einlaufbahn | 20 x 1 Minute | 20 | 0 | Shrink Wrapper | $0 |
| Makarentausch am Wrapper | 6 x 4 Minuten | 24 | 6 | Wrapper (blockiert) | $108 |
| Folienriss oder fehlgeschlagene Verbindungsnaht | 2 x 10 Minuten | 20 | 14 | Wrapper (blockiert) | $252 |
| Summe | 71 | 109 | 45 | $810 |
- Availability des Füllers, alle Ursachen = (450 minus 45) / 450 = 90.0%. Nur eigene Ursachen = (450 minus 9) / 450 = 98.0%.
- Jeder 2-minütige Stau am Luftförderer überdauerte den 1-Minuten-Puffer um 1: 8 Füllerminuten. Jeder 5-minütige Preform-Stau ließ den Füller 4 Minuten verhungern: weitere 8.
- Jeder Makarentausch kostete 4 minus 3 = 1 Füllerminute. Jeder Folienriss kostete 10 minus 3 = 7.
- 45 Füllerminuten x 900 = 40.500 Flaschen pro Schicht.
- Bei einem Deckungsbeitrag von $0.02 pro Flasche (oder €0.02 in einer Euro-Anlage) kostet eine Füllerminute $18. Die Schicht verlor $810, oder $607,500 über 750 Schichten im Jahr.
Nach Anzahl der Stops führen gekippte Flaschen und Bahnverstopfungen mit 50 von 71 Stops, obwohl sie den Füller nichts kosten: die Puffer absorbieren sie. Nach Geld führen Folienrisse, dann die Verschlusszufuhr, dann der Luftförderer und der Blow Molder.
Stellen Sie also die nächste Folienrolle bereit und prüfen Sie die Naht frühzeitig, damit ein Wechsel in den 3-Minuten-Puffer passt. Prüfen Sie danach die Halsführungen und die Flaschen, die der Blow Molder liefert. Geld zählt nur, wenn die Linie ausverkauft ist oder die verlorenen Flaschen Überstunden kosten, um sie nachzuholen. Stimmen Sie diese Regel zuvor mit Ihrem Controller ab.
Was können Kameras auf einer Wasserlinie nicht sehen?
- Innerhalb der Maschinen: Ofenheizung, Füllventile und Servoalarme bleiben beim jeweiligen PLC.
- Die ganze Linie: jede Kamera deckt ein Sichtfeld ab.
- Durch Sprühnebel, Blendungen und Personen: nasse Linsen, glänzende Folie und eine Person vor dem Objektiv verursachen Fehler.
- Die Ursache allein: die Kamera schlägt einen Grund vor, und der Bediener bestätigt ihn.
Wie halten Sie die Kameras bei den Flaschen, nicht bei den Personen?
Richten Sie die Kameras auf den Flaschenweg, nicht auf Gehwege. Berichten Sie OEE nach Linie und Schicht, niemals nach namentlichem Bediener. Der Clip schützt das Team: er zeigt eine Flasche außerhalb der Führung oder einen Folienriss, nicht eine "langsame" Person.
In Deutschland bestimmt der Betriebsrat mit bei jeder Ausrüstung, die Leistung überwachen könnte, sogar bei einer Kamera, die nichts aufzeichnet. Unser Leitfaden zu production line cameras without surveillance beschreibt die Schritte.
Wo passt Fabrico hin
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle, Kameras sind ein Add-on.
- Automatische Stopp-Erfassung an jeder Maschine, mit Trennung von eigenem, verhungertem und blockiertem Zeitanteil.
- Ein Kameraclip als Beleg für einen Stopp, vom Luftförderer, vom Tisch oder vom Wrapper-Einlauf.
- Der Bediener bestätigt die Ursache mit einem Klick, so erhalten Folienriss und Bahnverstopfung unterschiedliche Codes.
- Verluste in Geld bewertet und sortiert, sodass der Stopp, der den Füller erreicht, oben steht.
Beleg: ABB, ein Fabrico-Kunde, berichtet 20% weniger Stillstand. Sie starten mit einem Pilot an einer Linie, mit Basislinie und vereinbartem Entscheidungsdatum. Geräte werden in etwa einem Monat angeschlossen, die vollständige Einführung dauert 3 bis 4 Monate.
Es gibt keinen kostenlosen Plan und keine Staffelung: jede Anlage erhält ein Angebot. Siehe die computer vision OEE and MES page.
Häufig gestellte Fragen
Sollte verhungerte Zeit dem Füller angerechnet werden?
Zeigen Sie sie im vollständigen OEE des Füllers, weil die Linie diese Flaschen verloren hat. Buchen Sie sie dann auf die Maschine, die zuerst gestoppt hat: Blow Molder, Luftförderer oder ein Übergabeelement. In der Beispielanlage waren 16 von 45 verlorenen Füllerminuten verhungerte Zeit, die stromaufwärts begann.
Wie lange kann ein Shrink Wrapper stoppen, bevor der Füller stoppt?
So lange, wie die Puffer zwischen ihnen reichen: deren freier Raum geteilt durch die Zuführrate. In der Beispielanlage waren das 3 Minuten. Ein Rollenwechsel innerhalb dieses Fensters kostet den Füller nichts. Ein Folienriss, der länger dauert, kostet die Differenz.
Wo sollte die erste Kamera auf einer Wasserlinie platziert werden?
Dort, wo Stops häufig sind und der PLC am wenigsten aussagt. Auf vielen Wasserlinien ist das der Luftförderer-Ausgang oder der Wrapper-Einlauf. Die Maschinen melden ihre eigenen Fehler gut, also beginnen Sie zwischen ihnen. Fügen Sie als Nächstes den Ansammeltisch hinzu, damit ein voller oder leerer Tisch zeigt, welche Maschine zuerst stoppte.
Beobachtet eine Kamera auf der Linie die Bediener?
Sie sollte es nicht. Kadrie-ren Sie den Flaschenweg, halten Sie Gesichter aus dem Bild und berichten Sie nach Linie und Schicht. Die Kamera markiert Stops und speichert einen kurzen Clip; sie verfolgt keine Personen. Vereinbaren Sie schriftlich, wer die Clips sehen darf, bevor die erste Kamera installiert wird.
Sehen Sie die Stops Ihrer Wasserlinie in einem Demo
Bringen Sie eine Wasserlinie und eine Woche ihres Füller-Downlogs. Wir zeigen, wo jede verhungerte und blockierte Minute begann und was sie kostete.
Verwandte Artikel
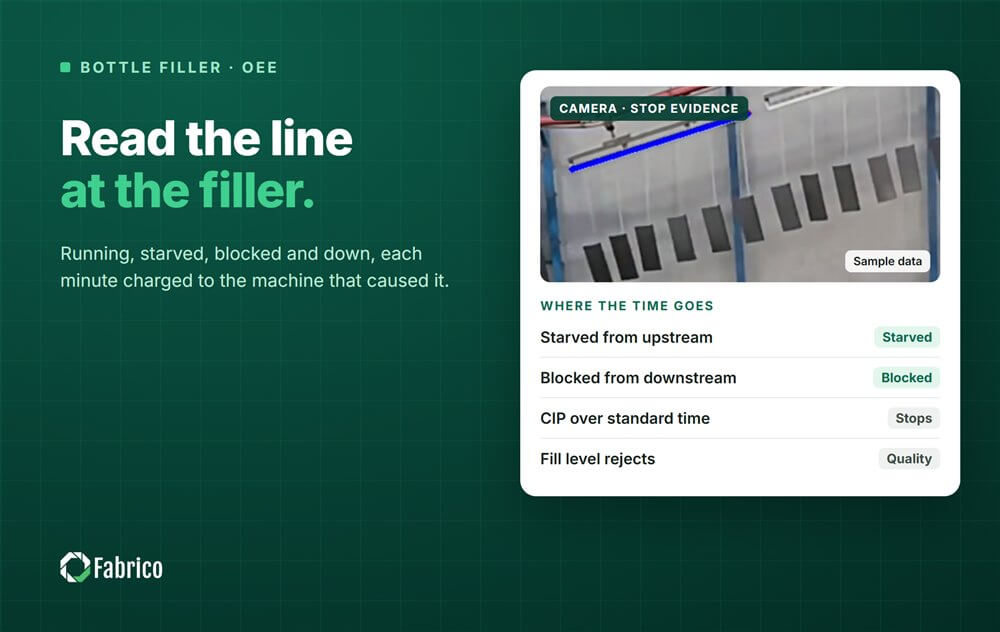
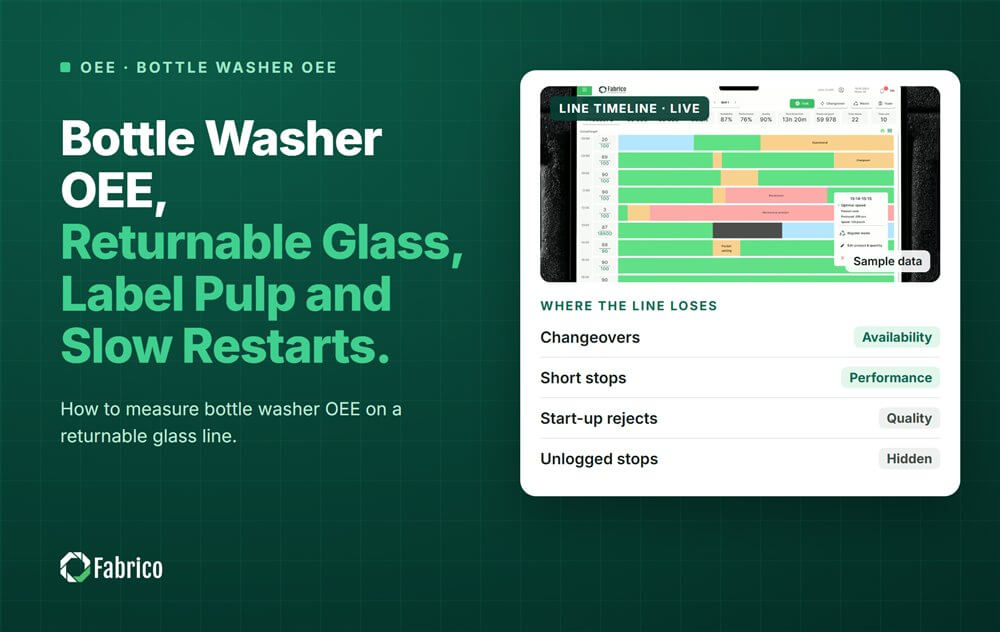









Echte Fabrico-Kacheln, Beispieldaten.