


 Connexion
 Blog
Codage et marquage sur lignes à haute cadence : choisir un codeur selon ses arrêts

En bref : la meilleure solution de codage pour une ligne de production à haute cadence est le codeur dont les arrêts et les codes erronés restent les plus faibles sur votre emballage, à votre cadence. Aucune technologie ne gagne sur toutes les lignes : choisissez d'abord la technologie selon le support, puis comparez les modèles selon les arrêts qu'ils provoquent.
- Les quatre technologies s'arrêtent pour des raisons différentes : nettoyage de tête et encre pour le CIJ, cartouches pour le TIJ, rubans pour le TTO, extraction et taille du code à pleine cadence pour le laser.
- L'événement le plus coûteux au codeur est souvent un code erroné, pas un arrêt. Selon les propres enquêtes de Videojet, l'erreur de l'opérateur représente 50 à 70 % des erreurs de codage.
- Enregistrez pendant deux à quatre semaines les arrêts du codeur avec leur motif avant de rencontrer les fabricants, puis interrogez chacun sur votre principale perte.
- Fabrico ne fabrique pas de codeurs. Fabrico enregistre leurs arrêts à partir du signal machine, l'opérateur ajoute le motif, et chaque perte est valorisée financièrement.
Votre ligne tourne à 400 emballages par minute. Le codeur s'arrête trois minutes pour nettoyer une tête, et la remplisseuse en amont se retrouve bloquée. Personne ne le note, et le vendredi venu, c'est arrivé 14 fois.
Cette page s'adresse aux directeurs d'usine, ingénieurs emballage et responsables amélioration continue qui remplacent des codeurs ou les spécifient pour une nouvelle ligne à haute cadence : les quatre grandes technologies telles que leurs fabricants les décrivent, où se cachent les arrêts du codeur, comment les mesurer et quoi demander à chaque fabricant.
Nous vendons Fabrico, un logiciel TRS (OEE) et MES léger. Nous ne fabriquons pas de codeurs, nous ne désignons donc aucun gagnant. Vérifiez ce que nous écrivons ici comme les affirmations de n'importe quel fournisseur.
Meilleures solutions de codage pour lignes à haute cadence : la réponse courte
Il n'existe pas de meilleur codeur unique. La plupart des acheteurs décident en deux étapes.
- Support et code. Ce sur quoi vous imprimez (film, verre, PET, canettes, cartons) et ce que contient le code (une date et un lot, ou un code 2D) réduisent le choix à une ou deux technologies.
- Arrêts. Parmi les modèles restants, le meilleur est celui qui s'arrête le moins et imprime le moins de codes erronés sur votre ligne. Une fiche technique ne peut pas vous le dire. Votre propre registre des arrêts et un essai, si.
C'est à la deuxième étape que la plupart des comparaisons se trompent. Un codeur est une petite machine, mais sur beaucoup de lignes il est posé sur le convoyeur avec peu ou pas d'accumulation autour de lui. Quand il s'arrête, ou arrête la ligne pour protéger le code, toute la ligne attend.
Quatre technologies de codage, telles que leurs fabricants les décrivent
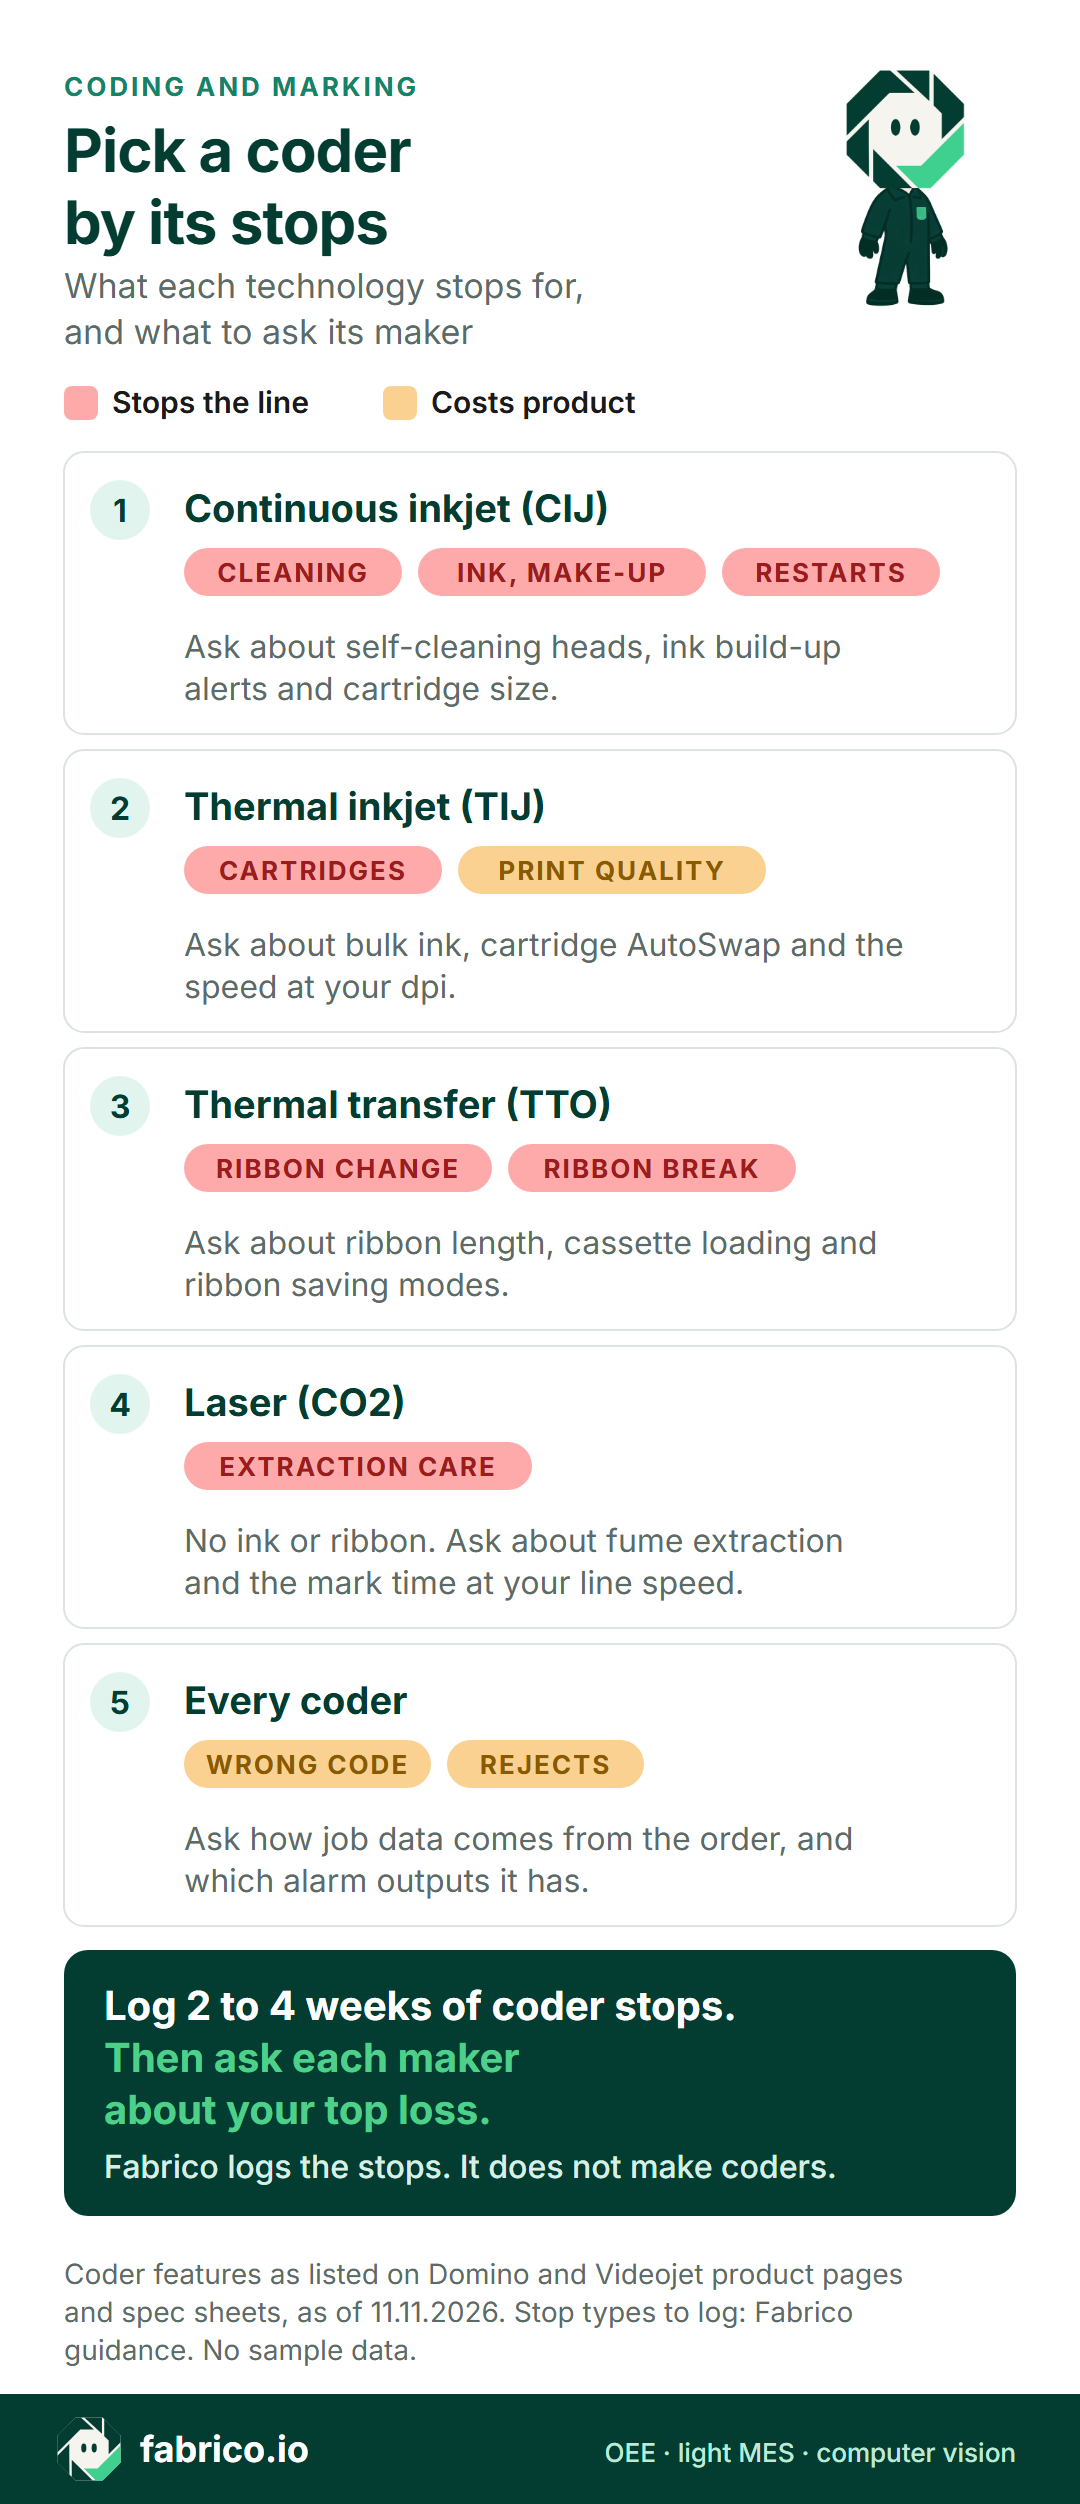
Voici ce que deux fabricants de codeurs, Domino et Videojet, indiquent sur leurs propres pages produit et fiches techniques, au 11.11.2026. La dernière colonne est notre conseil sur ce qu'il faut enregistrer, pas une affirmation de fabricant. D'autres fabricants vendent aussi ces technologies : posez à chacun les mêmes questions.
| Technologie | Imprime sur, selon le fabricant | Fonctions de disponibilité indiquées | Arrêts à enregistrer sur votre ligne |
|---|---|---|---|
| Jet d'encre continu (CIJ) | Une grande variété de supports et de vitesses | Tête autonettoyante (Ax560i) ; capteur de dépôt d'encre, rinçage automatique (Videojet 1880) | Nettoyage de tête, encre et solvant, redémarrages |
| Jet d'encre thermique (TIJ) | Papier, carton, plastique, métal et plus | Encre en vrac et AutoSwap sur Gx150i, Gx350i, Gx-OEM | Changements de cartouche, contrôles de qualité d'impression |
| Transfert thermique (TTO) | Films et étiquettes, sur ensacheuses, scelleuses, étiqueteuses | Rubans en cassette, 770 m ou 1 200 m, économie de ruban | Changements de ruban, ruptures de ruban |
| Laser (CO2) | PET, PP, papier, carton, métal revêtu, verre | Extraction DPX, diagnostic à distance | Entretien de l'extraction, taille du code à pleine cadence (ni encre ni ruban) |
Sources, au 11.11.2026 : pages Ax-Series, Gx-Series, Vx-Series et Dx-Series de Domino, et la fiche technique de la Videojet 1880 (EN, datée de 2020). Le codage des caisses et des palettes (étiqueteuses à impression-pose, jet d'encre gros caractères) est un sujet distinct ; voir le TRS des étiqueteuses.
Les fabricants indiquent leurs vitesses dans des conditions différentes : les chiffres de deux fiches techniques ne se comparent donc pas et ne forment pas un classement. Demandez à chaque fabricant la vitesse avec votre code et votre emballage. La résolution est l'une des conditions qui comptent : sur la page TIJ Gx-Series de Domino, au 11.11.2026, un type de tête d'impression atteint jusqu'à 228 m/min à 100 dpi, mais 38 m/min à 600 dpi.
Ce dernier point compte davantage chaque année. GS1 US présente Sunrise 2027 comme une transition mondiale des codes-barres UPC 1D vers les codes-barres 2D en magasin, et demande aux propriétaires de marques d'ajouter des codes-barres 2D aux emballages existants. Il s'agit d'une recommandation américaine, mais de nombreuses marques de produits de grande consommation (PGC) vendent aux États-Unis. Un code 2D exige de la résolution, et sur certains codeurs, la résolution se paie en vitesse. Demandez la vitesse à la résolution dont votre code a besoin, pas la vitesse maximale.
Où se cachent les arrêts du codeur sur une ligne rapide
Le rapport 2024 de Siemens « The True Cost of Downtime » (EN) estime une heure d'arrêt non planifié à 36 000 $ dans les produits de grande consommation, le niveau le plus bas des quatre secteurs étudiés. Ce chiffre provient de la propre enquête de Siemens auprès de 181 professionnels de la maintenance, de l'ingénierie et de l'informatique de grands groupes industriels, de 2019 à 2023. Le rapport constate aussi que les PGC sont le seul secteur où les heures perdues restaient proches de leur niveau de 2019. Votre coût sera différent : calculez celui de votre propre heure d'arrêt. La part du codeur prend cinq formes.
Consommables et nettoyage
Encre et solvant d'appoint sur le CIJ, cartouches sur le TIJ, rubans sur le TTO. Chaque changement est un arrêt court, sauf si le codeur peut remplacer ses consommables en marche. Des têtes encrassées donnent des codes pâles, et les nettoyer est un arrêt de plus. Ces arrêts figurent rarement dans un registre papier.
Redémarrages après les pauses et les changements de format
Si la ligne est prête après une pause et que le codeur ne l'est pas, ces minutes reviennent au codeur, pas au changement de format. Au 11.11.2026, la fiche technique de la Videojet 1880 (datée de 2020), par exemple, associe sa séquence de démarrage et d'arrêt à des intervalles plus longs entre deux nettoyages de la tête d'impression.
Codes erronés
Une date ou un numéro de lot erroné coûte du produit, pas des minutes. Tout ce qui a été produit depuis le dernier contrôle conforme est bloqué. Un livre blanc de Videojet (EN), copyright 2023, sans dates d'enquête et fondé sur les propres enquêtes de Videojet auprès de fabricants de PGC, attribue 50 à 70 % des erreurs de codage à l'erreur de l'opérateur. Les erreurs de saisie de données et de sélection du message à imprimer représentaient à elles seules 45 %. Près de la moitié des entreprises interrogées constataient des erreurs de codage au moins une fois par semaine, et un quart au moins une fois par jour.
Il s'agit d'une étude d'un fabricant de codeurs : lisez-la comme une tendance, pas comme une référence. Le même document indique que beaucoup d'entreprises ont tendance à ne pas faire ressortir les erreurs de codage dans leurs rapports de performance d'usine. C'est le premier écart à combler.
Contrôles de code qui arrêtent la ligne
Un lecteur de codes rejette les codes illisibles, et beaucoup de lignes s'arrêtent après quelques rejets consécutifs. Les minutes sont une perte de disponibilité et les emballages une perte de qualité : comptabilisez-les séparément. Voir contrôle des étiquettes et des codes ou caméra TRS.
Pannes du codeur
Les pannes qui exigent un technicien sont plus rares, mais longues.
Pour les causes et les codes arrêt par arrêt, lisez notre guide sur les arrêts des dateurs et imprimantes de codage, et reprenez les motifs codifiés de notre liste de codes d'arrêt pour l'emballage.
Quelles données lire sur le codeur pour le TRS (OEE)
Pour mesurer les arrêts du codeur, il vous faut quatre éléments : quand le codeur ou la ligne s'est arrêté, combien d'emballages ont été codés, combien ont été rejetés, et pourquoi il s'est arrêté.
Beaucoup de codeurs peuvent transmettre leur propre état. Au 11.11.2026, la fiche technique de la Videojet 1880 (datée de 2020) indique en standard une sortie balise (voyant d'alarme) et deux sorties relais, et la page Ax-Series de Domino indique OPC UA et EtherNet/IP sur les Ax350i, Ax550i et Ax560i. Votre équipe automatisme choisit le signal. Lisez-le, n'y écrivez jamais.
Les arrêts courts du codeur sont des micro-arrêts : fixez donc un seul seuil pour toutes les lignes (voir micro-arrêts et TRS). Sur un poste manuel en fin de ligne, ou sur une machine ancienne sans signal exploitable, un comptage par caméra est une option : voir caméra ou capteur pour le TRS, machine par machine, et pour les lignes de bouteilles et de canettes, la vision par ordinateur pour les lignes de boissons.
Exemple chiffré : mesurez votre codeur actuel avant d'acheter
Ligne d'exemple (chiffres illustratifs, pas un client). Une ligne de bouteilles PET tourne à 400 bouteilles par minute. Un codeur CIJ imprime la date et le lot sur chaque bouteille, sur le convoyeur après la remplisseuse, presque sans accumulation. Quand le codeur s'arrête, la ligne s'arrête. Chaque bouteille dégage une marge sur coûts variables (valeur d'exemple) de 0,04 $ : une minute de ligne vaut donc 400 x 0,04 $ = 16 $.
Une semaine compte 10 postes de 480 minutes, soit 4 800 minutes planifiées. Une fois les arrêts du codeur enregistrés avec un motif, la semaine ressemble à ceci :
| Motif côté codeur | Arrêts | Minutes | Coût |
|---|---|---|---|
| Nettoyage de tête, codes pâles | 14 | 42 | 672 $ |
| Panne du codeur, technicien appelé | 1 | 35 | 560 $ |
| Mauvais message chargé après un changement de format | 1 | 25 | 400 $ + 600 $ de blocage |
| Changement d'encre ou de solvant | 5 | 20 | 320 $ |
| Défaut au redémarrage après une pause | 10 | 20 | 320 $ |
| Total | 31 | 142 | 2 872 $ |
Le mauvais message a été détecté 15 minutes après le changement de format : 15 x 400 = 6 000 bouteilles portaient donc le mauvais code. Elles ont été bloquées puis retraitées à 0,10 $ pièce, soit 600 $. Ajoutez les 25 minutes de ligne à 16 $, soit 400 $, et cet événement à lui seul a coûté 1 000 $, plus que toute autre ligne du tableau.
Les 142 minutes représentent 142 / 4 800 = 3,0 % du temps planifié. Sur cette ligne, cela peut atteindre 3 points de TRS perdus au seul codeur, avant tout rejet.
La question d'achat a maintenant une réponse pour cette ligne. Les premières pertes viennent des données de codage et du nettoyage, pas de l'encre. Les questions aux fabricants portent donc sur la sélection du message à partir de l'ordre de fabrication et sur le nettoyage des têtes, et une plus grosse cartouche d'encre compte moins. Sur une ligne d'ensacheuse flow-pack équipée d'un codeur TTO, l'ordre sera différent. C'est pourquoi le registre passe en premier.
Choisir un codeur selon ses arrêts : les questions à poser à tout fabricant
Apportez votre registre des arrêts à chaque fabricant et posez les mêmes questions. Vérifiez les réponses lors d'un essai sur votre ligne, pas dans un showroom.
| À demander à chaque fabricant | Comment vérifier la réponse |
|---|---|
| À quelle fréquence faudra-t-il le nettoyer sur notre emballage et à notre cadence ? | Enregistrez chaque nettoyage lors d'un essai sur votre ligne, avec la durée de chacun en minutes. |
| Les consommables peuvent-ils être changés en marche ? | Observez un changement d'encre, de cartouche ou de ruban pendant l'essai et chronométrez l'arrêt, s'il y en a un. |
| Combien de temps entre un arrêt ou une pause et le premier code conforme ? | Chronométrez cinq redémarrages sur la machine d'essai, dont un après une longue pause. |
| D'où viennent les données du code ? | Demandez si les messages et les dates viennent de l'ordre de fabrication ou d'une base de données, et si un opérateur peut les modifier à la main. |
| Comment un code défectueux est-il intercepté ? | Demandez quel lecteur ou quel contrôle par vision le rejette, et où va le compteur de rejets. |
| Que transmet le codeur aux autres systèmes ? | Demandez ses sorties d'alarme et ses protocoles, pour que votre système TRS puisse lire son état, en lecture seule. |
| Quelle maintenance exige-t-il, et qui la fait ? | Demandez les tâches planifiées et les minutes par an, réparties entre opérateur et technicien. |
| Quelle vitesse à notre résolution ? | Demandez la vitesse avec votre vrai code, codes 2D compris, pas la vitesse maximale. |
Lors d'une démo, nous montrons comment un arrêt du codeur apparaît sur la chronologie du poste, avec son motif et son coût. Apportez une semaine de fiches d'arrêt et vos questions.
Mener un essai de codeur qui mesure les arrêts
- D'abord la situation de référence. Deux à quatre semaines sur votre codeur actuel : arrêts avec motifs, plus blocages et rejets.
- Mêmes motifs d'arrêt pour les deux. Utilisez une seule liste de motifs pour l'ancien codeur et la machine d'essai, sinon la comparaison ne veut rien dire.
- Par volume produit, pas par semaine. Comparez les arrêts et les minutes pour 100 000 emballages, pour qu'une semaine lente ne flatte pas le nouveau codeur.
- Mêmes références (SKU). Passez les mêmes supports et les mêmes codes, y compris votre emballage le plus difficile.
- Comptez les blocages. Un code erroné détecté tard peut coûter plus qu'une semaine d'arrêts.
- Fixez d'abord la règle de décision. Notez avant le début de l'essai quel résultat déclenche l'achat du codeur.
La même méthode vaut pour les logiciels. Voir notre guide pour évaluer un logiciel TRS (OEE) sur une ligne avant de le déployer.
La place de Fabrico
Fabrico est une plateforme cloud de TRS (OEE) et de MES léger. Fabrico ne fabrique, ne vend ni n'entretient de codeurs. Voici ce que fait Fabrico autour d'un codeur.
- Arrêts et comptages : à partir du signal machine : l'automate (PLC) de la ligne sur les lignes automatisées, ou un boîtier IoT Fabrico avec capteurs externes sur les machines plus anciennes. L'option adaptée à chaque machine est convenue avec l'équipe Fabrico avant l'installation.
- Motifs d'arrêt : l'opérateur les ajoute sur la ligne, sur tablette ou téléphone, pour que nettoyage de tête, fin de ruban et mauvais message aient chacun leur code.
- TRS et pertes : par ligne et par poste, avec les pertes valorisées financièrement, pour qu'un blocage qualité et un arrêt court figurent sur une même liste. Sur le web, iOS et Android.
- Rejets : le compteur ou le signal de rejet d'un lecteur de codes peut alimenter la composante qualité du TRS, pour que chaque rejet soit compté une seule fois.
- Caméras, sur demande : l'option caméra IA compte la production, y compris sur des postes manuels ou des machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste, par exemple pour voir ce qui s'est passé au codeur avant un arrêt. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico.
- Vos données : elles sortent par une API REST, des webhooks et des exports Excel ou CSV.
Feuille de route, pas encore disponible : arrêts détectés par la caméra, et suggestion du motif d'arrêt par la caméra.
Ce que Fabrico ne fait pas : fabriquer des codeurs ou contrôler les codes. Le contrôle des codes et des étiquettes relève de l'inspection, assurée par des lecteurs et des systèmes de vision qui se placent à côté du TRS, pas à l'intérieur.
Voir le MES léger et le TRS dans Fabrico et l'option caméra Fabrico pour le TRS. Pour les lignes d'emballage rapides, comparez les logiciels TRS pour lignes d'emballage à haute cadence, et pour les caméras sur plusieurs usines, lisez la vision par ordinateur dans les produits de grande consommation. Les règles d'essai ci-dessus valent aussi pour les logiciels TRS, nous compris.
Questions fréquentes
Quelle est la meilleure technologie de codage pour une ligne à haute cadence ?
Il n'y en a pas une seule. Le support et le code réduisent le choix à une ou deux technologies. Ensuite, le meilleur modèle est celui qui s'arrête le moins et imprime le moins de codes erronés sur votre emballage, ce que vous ne pouvez mesurer que lors d'un essai sur la ligne où il tournera.
Le marquage laser est-il l'option la moins sujette aux arrêts parce qu'il n'utilise pas d'encre ?
Il n'a ni encre ni ruban à changer : ces arrêts disparaissent. Il exige toutefois une extraction des fumées, et le code doit être marqué pendant le passage de l'emballage : vérifiez donc la taille de code dont vous avez besoin à votre cadence. Comparez-le sur votre emballage, comme n'importe quel codeur.
Comment coder sans ralentir la ligne de production ?
Demandez la vitesse du codeur à la résolution dont votre code a besoin, pas sa vitesse maximale. Réduisez ensuite les arrêts : changement des consommables en marche quand le codeur le permet, nettoyage avant que la qualité d'impression ne baisse, et données du message issues de l'ordre de fabrication plutôt que saisies à la main.
Les arrêts du codeur sont-ils une perte de disponibilité ou de performance ?
Les arrêts au-dessus de votre seuil d'arrêt court sont une perte de disponibilité, et ceux en dessous sont souvent comptés en perte de performance. Aucune norme ne fixe le seuil : choisissez-en un et appliquez-le à toutes les lignes. Les emballages rejetés sont une perte de qualité dans les deux cas.
Un logiciel TRS peut-il lire directement le codeur ?
Oui, quand le codeur expose un signal. Au 11.11.2026, la fiche technique de la Videojet 1880 indique une sortie balise et deux sorties relais, et la page Ax-Series de Domino indique OPC UA et EtherNet/IP sur les Ax350i, Ax550i et Ax560i. Votre équipe automatisme choisit le signal, en lecture seule. Là où rien ne peut être lu, le signal de la ligne et le motif saisi par l'opérateur montrent quand même les arrêts du codeur.
Fabrico contrôle-t-il les codes de date ?
Non. Le contrôle des codes et des étiquettes relève de l'inspection, assurée par des lecteurs de codes et des systèmes de vision. Fabrico peut intégrer leur compteur de rejets dans la composante qualité du TRS, et enregistrer avec un motif les arrêts qu'ils provoquent.
Envie de voir les arrêts du codeur traduits en coûts ? Réservez une démo et apportez une semaine de fiches d'arrêt.
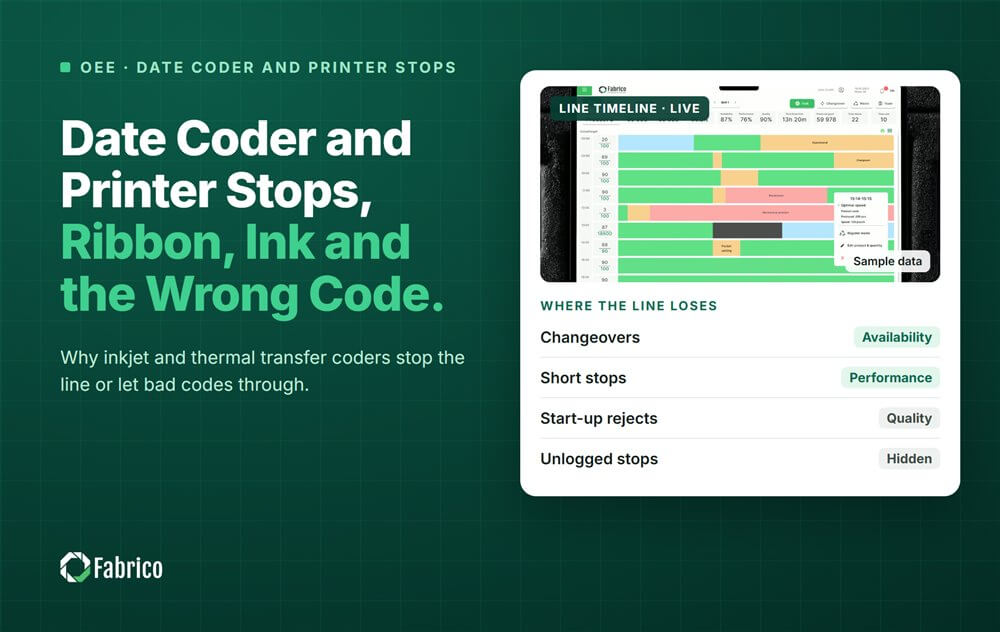
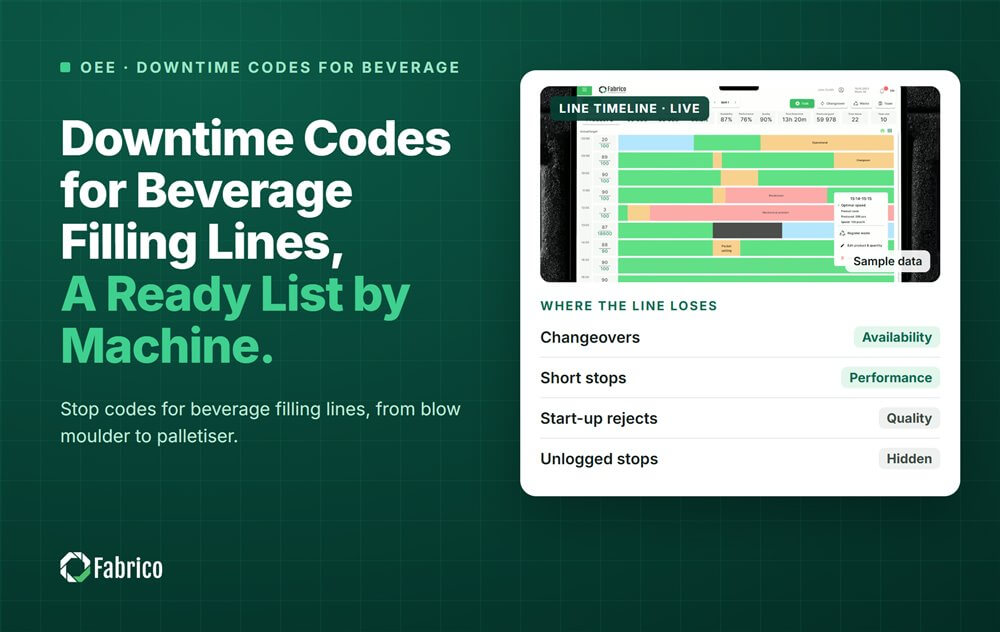
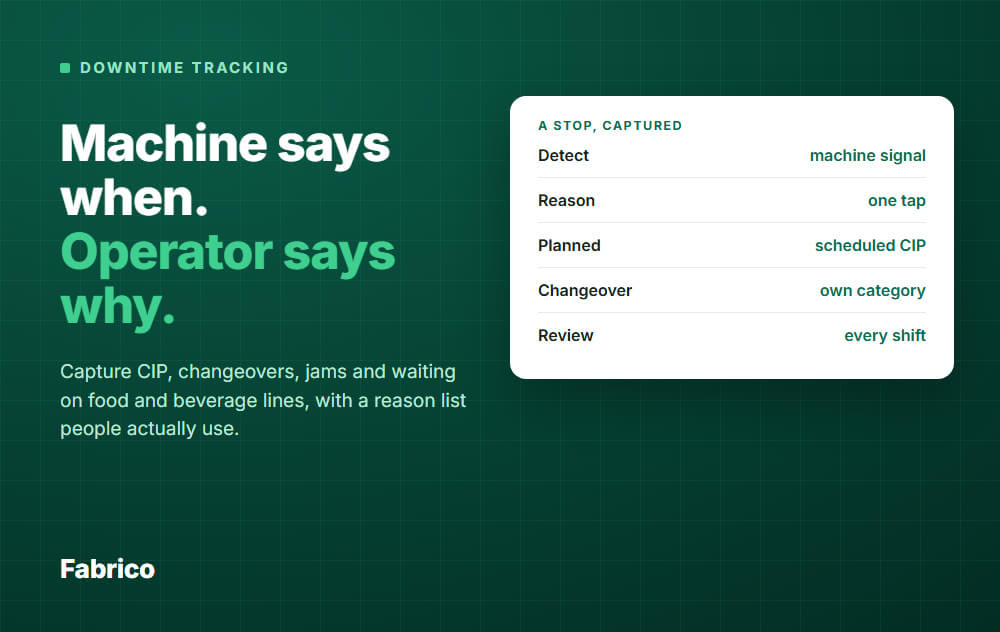






Tuiles Fabrico réelles, données d'exemple.