


 Zaloguj
 Blog
Kodowanie i znakowanie na szybkich liniach: jak wybrać znakowarkę według przestojów

W skrócie: najlepsze rozwiązanie do znakowania na szybkiej linii produkcyjnej to znakowarka, która na Państwa opakowaniu i przy Państwa prędkości powoduje najmniej postojów i błędnych kodów. Żadna technologia nie wygrywa na każdej linii, dlatego technologię wybiera się najpierw według podłoża, a potem porównuje modele według przestojów, które powodują.
- Cztery technologie zatrzymują się z różnych powodów: CIJ przez czyszczenie głowicy i tusz, TIJ przez wkłady, TTO przez taśmy, laser przez odciąg oparów i wielkość kodu przy dużej prędkości.
- Najdroższym zdarzeniem na znakowarce jest często błędny kod, a nie postój. Według ankiet samego Videojet błąd operatora odpowiada za 50 do 70% błędów znakowania.
- Przed rozmową z producentami znakowarek warto przez dwa do czterech tygodni rejestrować postoje znakowarki z przyczynami, a potem zapytać każdego producenta o największą stratę.
- Fabrico nie produkuje znakowarek. Rejestruje ich postoje na podstawie sygnału maszyny, operator dodaje przyczynę, a każda strata jest wyceniana w pieniądzu.
Państwa linia pracuje z wydajnością 400 opakowań na minutę. Znakowarka staje na trzy minuty, żeby wyczyścić głowicę, a napełniarka przed nią się blokuje. Nikt tego nie zapisuje, a do piątku zdarza się to 14 razy.
Ten poradnik jest dla kierowników zakładów, inżynierów pakowania i liderów ciągłego doskonalenia (CI), którzy wymieniają znakowarki lub dobierają je do nowej szybkiej linii: cztery główne technologie w opisie ich producentów, gdzie kryją się przestoje znakowarek, jak je mierzyć i o co pytać każdego producenta.
Sprzedajemy Fabrico, oprogramowanie OEE i lekki MES. Nie produkujemy znakowarek, więc nie wskazujemy zwycięzcy. Prosimy weryfikować to, co tu piszemy, jak deklaracje każdego dostawcy.
Najlepsze rozwiązania do znakowania na szybkich liniach produkcyjnych: krótka odpowiedź
Nie ma jednej najlepszej znakowarki. Większość kupujących decyduje w dwóch krokach.
- Podłoże i kod. To, na czym się drukuje (folia, szkło, PET, puszki, kartony), i to, co zawiera kod (data i numer partii albo kod 2D), zawęża wybór do jednej lub dwóch technologii.
- Przestoje. Spośród pozostałych modeli najlepszy jest ten, który na Państwa linii najrzadziej staje i najrzadziej drukuje błędny kod. Karta katalogowa tego nie powie. Powie to własny rejestr postojów i test na linii.
Na drugim kroku myli się większość porównań. Znakowarka to mała maszyna, ale na wielu liniach stoi na przenośniku z niewielkim buforem albo bez niego. Kiedy staje albo zatrzymuje linię, żeby chronić kod, czeka cała linia.
Cztery technologie znakowania w opisie ich producentów
Poniżej to, co dwaj producenci znakowarek, Domino i Videojet, podają na własnych stronach produktowych i w kartach katalogowych, stan na 11.11.2026. Ostatnia kolumna to nasza wskazówka, co rejestrować, a nie deklaracja producenta. Te technologie sprzedają też inni producenci, więc warto zadać każdemu te same pytania.
| Technologia | Drukuje na (wg producenta) | Podane funkcje zwiększające dostępność | Postoje do rejestrowania na linii |
|---|---|---|---|
| Ciągły druk atramentowy (CIJ) | Szeroki wybór podłoży i prędkości | Samoczyszcząca głowica (Ax560i); czujnik osadów, automatyczne płukanie (Videojet 1880) | Czyszczenie głowicy, tusz i make-up, ponowne uruchomienia |
| Termiczny druk atramentowy (TIJ) | Papier, karton, tworzywa sztuczne, metal i inne | Zasilanie tuszem z dużego zbiornika (bulk ink) i AutoSwap w Gx150i, Gx350i, Gx-OEM | Wymiana wkładów, kontrola jakości druku |
| Druk termotransferowy (TTO) | Folie i etykiety, na pakowaczkach, zgrzewarkach, etykieciarkach | Taśmy w kasetach, 770 m lub 1 200 m, oszczędzanie taśmy | Wymiana taśmy, zerwanie taśmy |
| Laser (CO2) | PET, PP, papier, tektura, metal powlekany, szkło | Odciąg DPX, zdalna diagnostyka | Obsługa odciągu, wielkość kodu przy danej prędkości (bez tuszu i taśmy) |
Źródła, stan na 11.11.2026: strony Domino Ax-Series, Gx-Series, Vx-Series i Dx-Series oraz karta katalogowa Videojet 1880 (z 2020 r.), wszystkie po angielsku. Znakowanie kartonów zbiorczych i palet (aplikatory etykiet, drukarki wielkoznakowe) to osobne zadanie; zob. OEE etykieciarki.
Producenci podają prędkości w różnych warunkach, więc wartości z dwóch kart katalogowych nie są porównywalne i nie tworzą rankingu. Warto prosić każdego producenta o prędkość dla Państwa kodu i opakowania. Jednym z ważnych warunków jest rozdzielczość: na stronie Domino Gx-Series (TIJ), stan na 11.11.2026, jeden typ głowicy drukuje z prędkością do 228 m/min przy 100 dpi, ale tylko 38 m/min przy 600 dpi.
Ten ostatni punkt z roku na rok zyskuje na znaczeniu. GS1 US opisuje Sunrise 2027 jako globalne przejście od kodów kreskowych 1D UPC do kodów 2D w handlu detalicznym i zaleca właścicielom marek dodawanie kodów 2D do istniejących opakowań. To wytyczne amerykańskie, ale wiele marek FMCG sprzedaje w USA. Kod 2D wymaga rozdzielczości, a w niektórych znakowarkach wyższa rozdzielczość odbywa się kosztem prędkości. Warto pytać o prędkość przy rozdzielczości, której wymaga Państwa kod, a nie o prędkość maksymalną.
Gdzie kryją się przestoje znakowarki na szybkiej linii
Raport Siemensa True Cost of Downtime 2024 wycenia godzinę nieplanowanego przestoju w branży FMCG (dóbr szybkozbywalnych) na 36 000 USD, najniżej spośród czterech opisanych sektorów. Dane pochodzą z własnej ankiety Siemensa wśród 181 pracowników utrzymania ruchu, inżynierii i IT w dużych firmach przemysłowych, z lat 2019 do 2023. Według raportu FMCG był też jedynym sektorem, w którym liczba utraconych godzin była zbliżona do 2019 r. Państwa wartość będzie inna, więc warto wycenić własną godzinę. Udział znakowarki przybiera pięć form.
Materiały eksploatacyjne i czyszczenie
Tusz i płyn make-up w CIJ, wkłady w TIJ, taśmy w TTO. Każda wymiana to krótki postój, chyba że znakowarka pozwala wymieniać materiały w trakcie pracy. Zabrudzone głowice dają blade kody, a ich czyszczenie to kolejny postój. Takie zdarzenia rzadko trafiają do papierowego rejestru.
Ponowne uruchomienia po przerwach i przezbrojeniach
Jeśli po przerwie linia jest gotowa, a znakowarka nie, te minuty należą do znakowarki, a nie do przezbrojenia. Przykładowo karta katalogowa Videojet 1880 (z 2020 r.), stan na 11.11.2026, wiąże sekwencję startu i zatrzymania z dłuższymi odstępami między czyszczeniami głowicy.
Błędne kody
Błędna data lub numer partii kosztuje produkt, nie minuty. Wszystko, co wyprodukowano od ostatniej poprawnej kontroli, zostaje wstrzymane. Biała księga Videojet (oznaczona rokiem 2023, bez podanych dat ankiet), oparta na własnych ankietach Videojet wśród producentów FMCG, przypisuje błędom operatora 50 do 70% błędów znakowania. Same błędy we wprowadzaniu danych i wybór złego zadania druku odpowiadały za 45%. Prawie połowa ankietowanych firm miała błędy znakowania co najmniej raz w tygodniu, a co czwarta co najmniej raz dziennie.
To badanie producenta znakowarek, więc należy traktować je jako kierunek, a nie benchmark. Ten sam dokument podaje, że wiele firm nie eksponuje błędów znakowania w raportach efektywności zakładu. Tę lukę warto zamknąć w pierwszej kolejności.
Kontrole kodu, które zatrzymują linię
Czytnik kodów odrzuca nieczytelne kody, a wiele linii staje po kilku odrzutach z rzędu. Minuty to strata dostępności, a opakowania to strata jakości, więc księguje się je osobno. Zob. kontrola etykiet i kodów a kamera OEE.
Awarie znakowarki
Awarie wymagające technika zdarzają się rzadziej, ale trwają długo.
Przyczyny i kody dla każdego rodzaju postoju opisuje nasz poradnik o postojach drukarek dat i znakowarek, a kody przyczyn można skopiować z naszej listy kodów przestojów w pakowaniu.
Co odczytać ze znakowarki na potrzeby OEE
Do pomiaru przestojów znakowarki potrzebne są cztery informacje: kiedy stanęła znakowarka lub linia, ile opakowań oznakowano, ile odrzucono i dlaczego nastąpił postój.
Wiele znakowarek potrafi raportować własny stan. Stan na 11.11.2026: karta katalogowa Videojet 1880 (z 2020 r.) wymienia w standardzie wyjście sygnalizatora (lampy alarmowej) i dwa wyjścia przekaźnikowe, a strona Domino Ax-Series podaje OPC UA i EtherNet/IP w modelach Ax350i, Ax550i i Ax560i. Sygnał wybiera zespół automatyki. Należy go tylko odczytywać, nigdy do niego nie zapisywać.
Krótkie postoje znakowarki to mikroprzestoje, więc warto ustalić jeden próg dla wszystkich linii (zob. mikroprzestoje i OEE). Na ręcznym stanowisku na końcu linii albo na starej maszynie bez użytecznego sygnału opcją jest zliczanie kamerą: zob. kamera czy czujnik do OEE, maszyna po maszynie, a dla linii butelek i puszek computer vision na liniach napojów.
Przykład: zmierzyć obecną znakowarkę przed zakupem nowej
Przykładowa linia (liczby poglądowe, nie klient). Linia butelek PET pracuje z wydajnością 400 butelek na minutę. Znakowarka CIJ drukuje datę i numer partii na każdej butelce, na przenośniku za napełniarką, prawie bez bufora. Kiedy znakowarka staje, staje linia. Każda butelka wnosi przykładową marżę 0,04 USD, więc minuta linii jest warta 400 × 0,04 USD = 16 USD.
Tydzień to 10 zmian po 480 minut, czyli 4 800 minut planowanych. Po zarejestrowaniu postojów znakowarki z przyczynami tydzień wygląda tak:
| Przyczyna (znakowarka) | Postoje | Minuty | Koszt |
|---|---|---|---|
| Czyszczenie głowicy, blade kody | 14 | 42 | 672 USD |
| Awaria znakowarki, wezwany technik | 1 | 35 | 560 USD |
| Złe zadanie druku załadowane po przezbrojeniu | 1 | 25 | 400 USD + 600 USD za wstrzymanie |
| Wymiana tuszu lub make-up | 5 | 20 | 320 USD |
| Błąd przy ponownym uruchomieniu po przerwie | 10 | 20 | 320 USD |
| Razem | 31 | 142 | 2 872 USD |
Złe zadanie druku wykryto 15 minut po przezbrojeniu, więc 15 × 400 = 6 000 butelek otrzymało błędny kod. Wstrzymano je i poprawiono kosztem 0,10 USD za sztukę, czyli łącznie 600 USD. Po doliczeniu 25 minut linii po 16 USD, czyli 400 USD, to jedno zdarzenie kosztowało 1 000 USD, więcej niż jakikolwiek inny wiersz.
142 minuty to 142 / 4 800 = 3,0% czasu planowanego. Na tej linii oznacza to do 3 punktów procentowych OEE straconych na samej znakowarce, jeszcze przed odrzutami.
Teraz na pytanie zakupowe dla tej linii jest już odpowiedź. Największe straty to dane kodu i czyszczenie, a nie tusz. Pytania do producentów znakowarek dotyczą więc wyboru zadania druku na podstawie zlecenia produkcyjnego i czyszczenia głowicy, a większy wkład z tuszem ma mniejsze znaczenie. Na linii z pakowaczką flow-pack i znakowarką TTO kolejność będzie inna. Dlatego rejestr postojów jest pierwszym krokiem.
Jak wybrać znakowarkę według przestojów: pytania do każdego producenta
Warto przynieść rejestr postojów do każdego producenta i zadać te same pytania. Odpowiedzi należy sprawdzić w teście na własnej linii, a nie w showroomie.
| Pytanie do producenta znakowarki | Jak sprawdzić odpowiedź |
|---|---|
| Jak często będzie wymagać czyszczenia przy naszym opakowaniu i prędkości? | Rejestrować każde czyszczenie w teście na własnej linii, z czasem trwania w minutach. |
| Czy materiały eksploatacyjne można wymieniać w trakcie pracy? | Obserwować wymianę tuszu, wkładu lub taśmy w teście i zmierzyć postój, jeśli wystąpi. |
| Ile czasu mija od postoju lub przerwy do pierwszego poprawnego kodu? | Zmierzyć pięć ponownych uruchomień na urządzeniu testowym, w tym jedno po długiej przerwie. |
| Skąd pochodzą dane kodu? | Zapytać, czy zadania druku i daty pochodzą ze zlecenia produkcyjnego lub z bazy danych i czy operator może je nadpisać ręcznie. |
| Jak wychwytywany jest błędny kod? | Zapytać, który czytnik lub system wizyjny go odrzuca i dokąd trafia liczba odrzutów. |
| Co znakowarka przekazuje innym systemom? | Poprosić o listę wyjść alarmowych i protokołów, żeby system OEE mógł odczytywać jej stan (wyłącznie odczyt). |
| Jakiej konserwacji wymaga i kto ją wykonuje? | Poprosić o listę czynności planowych i liczbę minut rocznie, z podziałem na operatora i technika. |
| Jaka prędkość przy naszej rozdzielczości? | Poprosić o prędkość dla rzeczywistego kodu, w tym kodów 2D, a nie o prędkość maksymalną. |
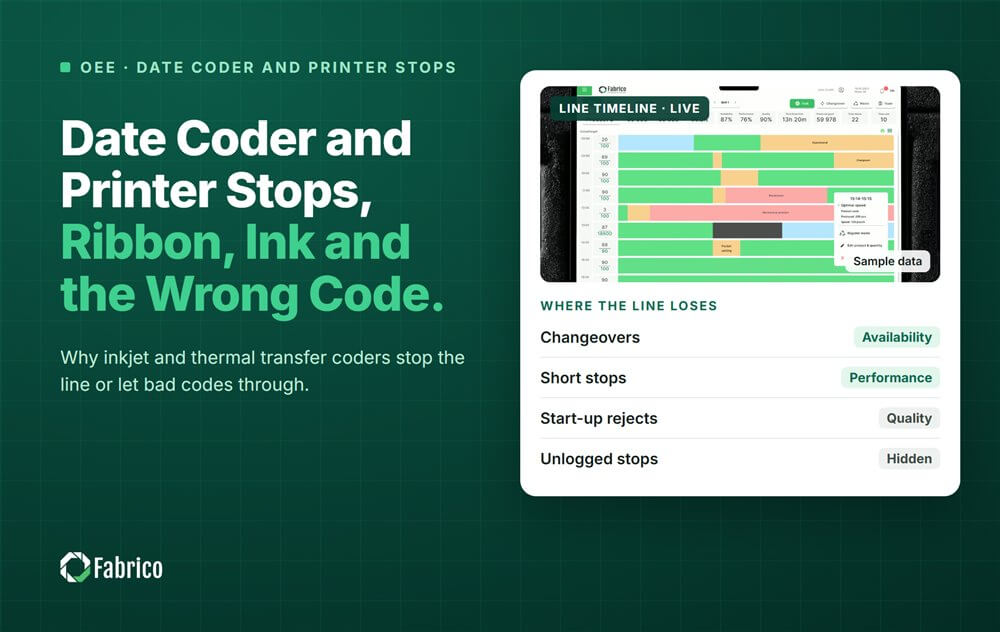
Podczas demo pokazujemy, jak postój znakowarki wygląda na osi czasu zmiany, z przyczyną i kosztem. Prosimy przynieść tydzień kart postojów i swoje pytania.
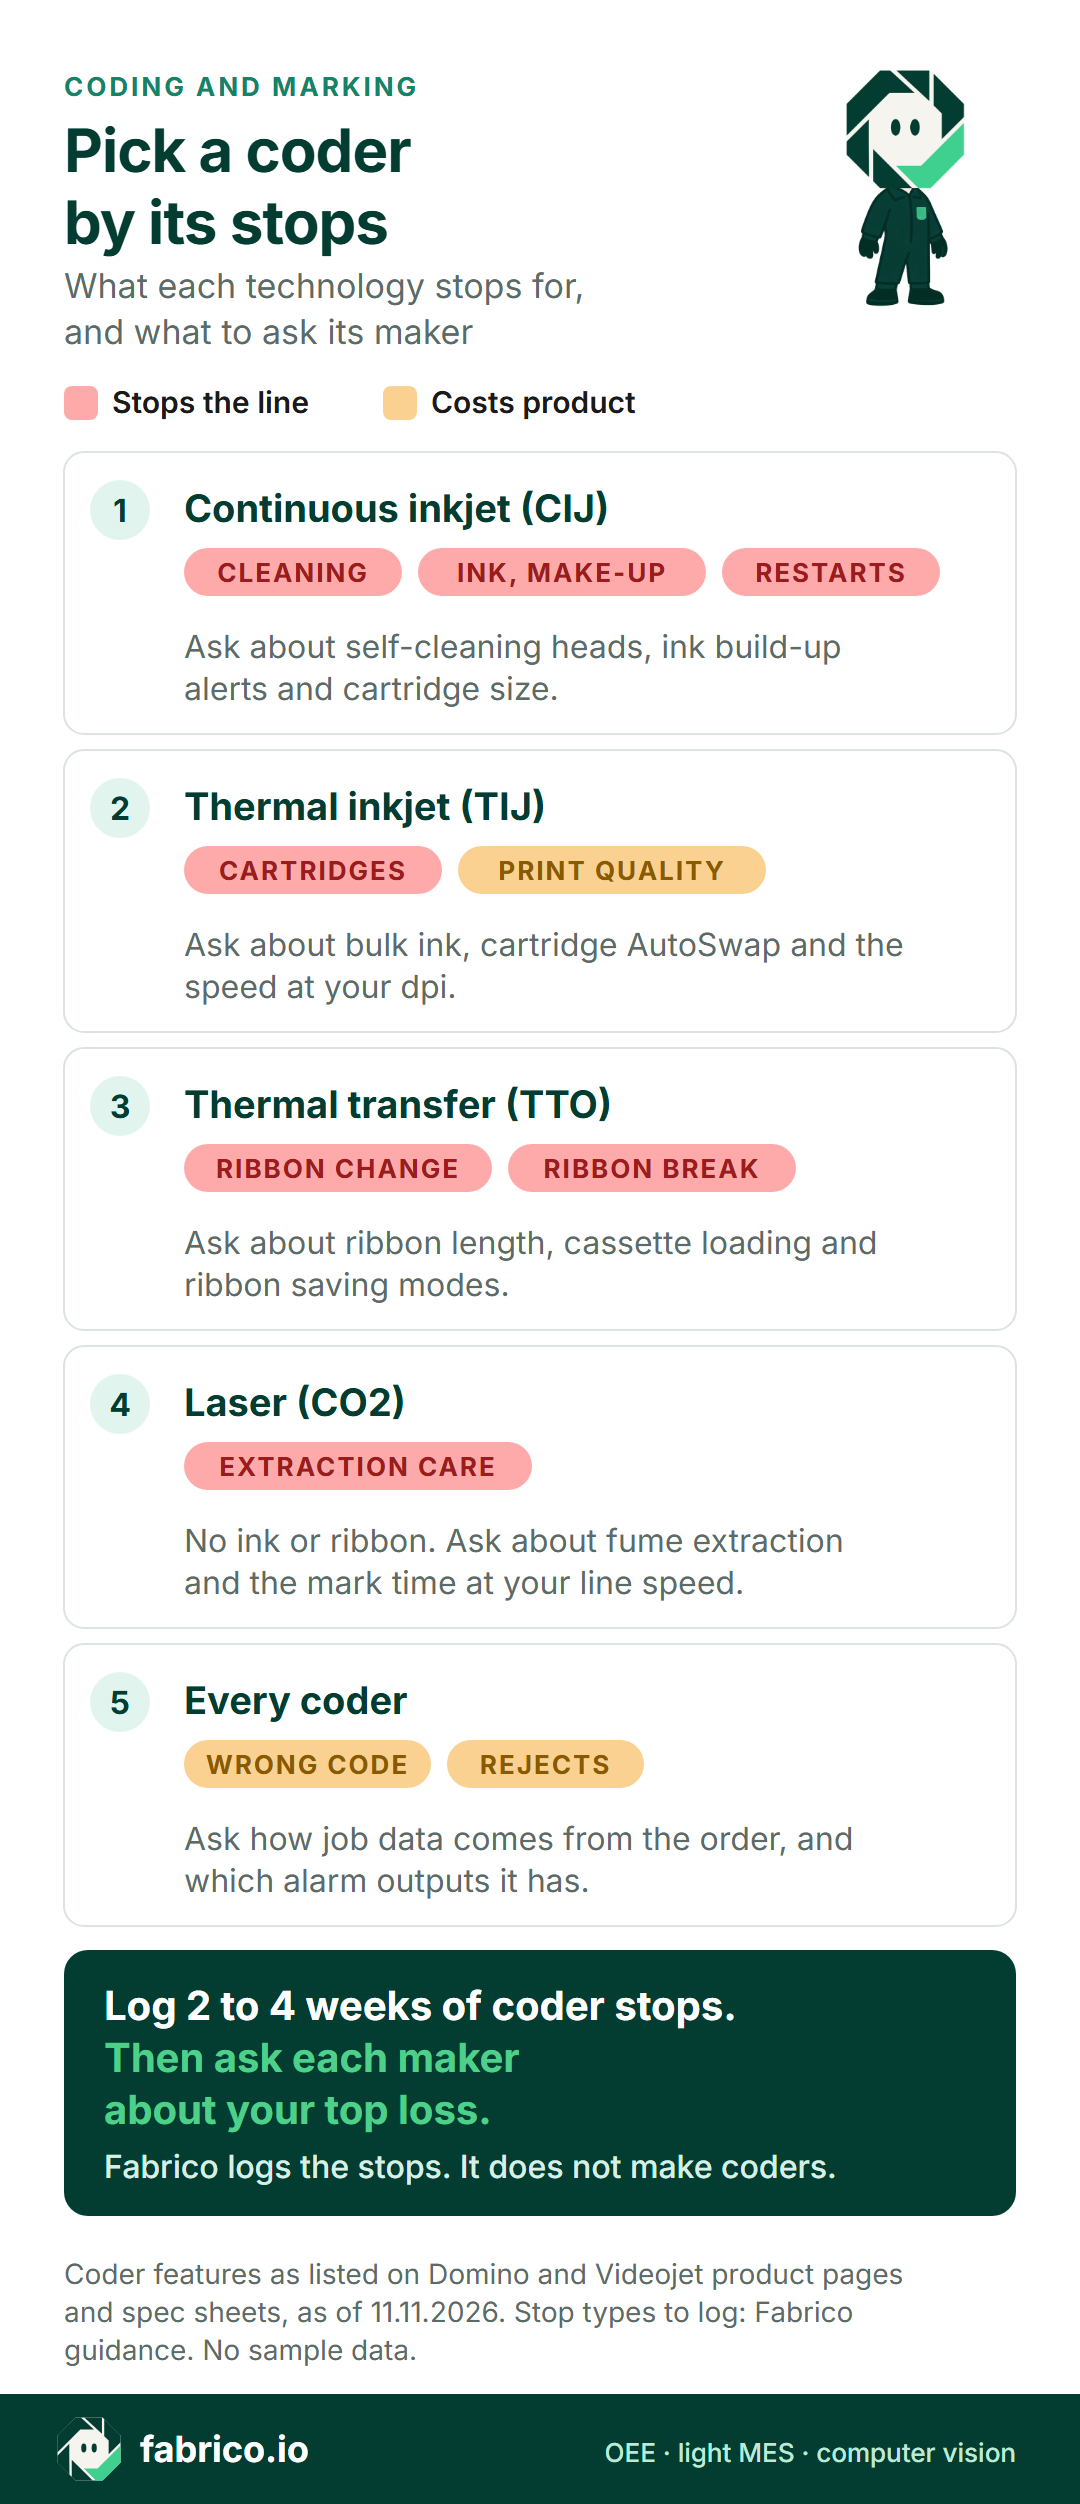
Infografika (po angielsku): CIJ staje przez czyszczenie, tusz i make-up oraz ponowne uruchomienia, TIJ przez wkłady, TTO przez taśmy, laser przez obsługę odciągu, a każdą znakowarkę dotyczą błędne kody i odrzuty.
Test znakowarki, który mierzy przestoje
- Najpierw punkt odniesienia. Dwa do czterech tygodni na obecnej znakowarce: postoje z przyczynami oraz wstrzymania i odrzuty.
- Te same kody przyczyn dla obu. Jedna lista przyczyn dla starej znakowarki i urządzenia testowego, inaczej porównanie nic nie znaczy.
- Na wielkość produkcji, nie na tydzień. Porównywać postoje i minuty na 100 000 opakowań, żeby słabszy tydzień nie poprawiał wyniku nowej znakowarki.
- Te same SKU. Te same podłoża i kody, łącznie z najtrudniejszym opakowaniem.
- Liczyć wstrzymania. Błędny kod wykryty późno może kosztować więcej niż tydzień postojów.
- Najpierw ustalić regułę decyzji. Przed startem testu zapisać, jaki wynik przesądza o zakupie znakowarki.
Ta sama metoda działa przy oprogramowaniu. Zob. nasz poradnik o ocenie oprogramowania OEE na jednej linii przed wdrożeniem na kolejnych.
Gdzie jest miejsce Fabrico
Fabrico to chmurowa platforma do OEE i lekkiego MES. Nie produkuje, nie sprzedaje i nie serwisuje znakowarek. Oto, co robi wokół znakowarki.
- Postoje i liczba sztuk: z sygnału maszyny: ze sterownika PLC linii na liniach zautomatyzowanych albo z urządzenia IoT Fabrico z zewnętrznymi czujnikami na starszych maszynach. Wariant dla każdej maszyny uzgadnia się z zespołem Fabrico przed instalacją.
- Przyczyny postojów: operator dodaje je przy linii, na tablecie lub telefonie, więc czyszczenie głowicy, koniec taśmy i złe zadanie druku dostają własne kody.
- OEE i straty: według linii i zmiany, ze stratami wyrażonymi w pieniądzu, więc wstrzymanie jakościowe i krótki postój są na jednej liście. W przeglądarce, na iOS i Androidzie.
- Odrzuty: liczba odrzutów lub sygnał z czytnika kodów może zasilać składową jakości OEE, więc każdy odrzut jest liczony raz.
- Kamery, na życzenie: dodatek z kamerą AI liczy produkcję, także na stanowiskach ręcznych i na maszynach bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnego momentu na osi czasu zmiany, na przykład żeby zobaczyć, co działo się przy znakowarce przed postojem. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie, a nie przechowywane w Fabrico.
- Państwa dane: można je pobrać przez REST API, webhooki oraz eksport do Excela lub CSV.
W planach rozwoju, jeszcze niedostępne: wykrywanie postojów przez kamerę oraz podpowiadanie przyczyny postoju przez kamerę.
Czego Fabrico nie robi: nie produkuje znakowarek i nie sprawdza kodów. Kontrola kodów i etykiet to inspekcja, wykonywana przez czytniki i systemy wizyjne, które działają obok OEE, a nie w nim.
Zob. lekki MES i OEE w Fabrico oraz dodatek z kamerą Fabrico do OEE. Dla szybkich linii pakujących warto porównać oprogramowanie OEE dla szybkich linii pakujących, a o kamerach w wielu zakładach można przeczytać w artykule computer vision w produkcji FMCG. Opisane wyżej zasady testu sprawdzają się też przy oprogramowaniu OEE, również naszym.
Częste pytania
Jaka technologia znakowania jest najlepsza dla szybkiej linii produkcyjnej?
Nie ma jednej najlepszej. Podłoże i kod zawężają wybór do jednej lub dwóch technologii. Następnie najlepszym modelem jest ten, który najrzadziej staje i najrzadziej drukuje błędny kod na Państwa opakowaniu, a to można zmierzyć tylko w teście na linii, na której będzie pracować.
Czy znakowanie laserowe daje najmniej przestojów, bo nie używa tuszu?
Laser nie ma tuszu ani taśmy do wymiany, więc te postoje znikają. Nadal potrzebuje odciągu oparów, a kod musi zostać naniesiony w czasie przejazdu opakowania, więc warto sprawdzić potrzebną wielkość kodu przy prędkości linii. Laser należy porównać na własnym opakowaniu, jak każdą znakowarkę.
Jak znakować bez spowalniania linii produkcyjnej?
Warto pytać o prędkość znakowarki przy rozdzielczości, której wymaga kod, a nie o prędkość maksymalną. Potem trzeba ograniczyć postoje: wymiana materiałów w trakcie pracy, jeśli znakowarka na to pozwala, czyszczenie, zanim spadnie jakość druku, i dane zadania druku pobierane ze zlecenia zamiast wpisywanych ręcznie.
Czy postoje znakowarki należy liczyć jako stratę dostępności czy wydajności?
Postoje powyżej progu mikroprzestoju to strata dostępności, a te poniżej progu często księguje się jako stratę wydajności. Żadna norma nie ustala tej granicy, więc warto wybrać jeden próg i stosować go na każdej linii. Odrzucone opakowania to w każdym przypadku strata jakości.
Czy oprogramowanie OEE może odczytywać dane bezpośrednio ze znakowarki?
Tak, jeśli znakowarka udostępnia sygnał. Stan na 11.11.2026: karta katalogowa Videojet 1880 wymienia wyjście sygnalizatora i dwa wyjścia przekaźnikowe, a strona Domino Ax-Series podaje OPC UA i EtherNet/IP w modelach Ax350i, Ax550i i Ax560i. Sygnał wybiera zespół automatyki, a dostęp jest wyłącznie do odczytu. Tam, gdzie nic nie da się odczytać, postoje znakowarki i tak widać dzięki sygnałowi linii i przyczynie podanej przez operatora.
Czy Fabrico sprawdza kody dat?
Nie. Kontrola kodów i etykiet to inspekcja, wykonywana przez czytniki kodów i systemy wizyjne. Fabrico może uwzględnić liczbę ich odrzutów w składowej jakości OEE i rejestrować z przyczyną postoje, które te systemy powodują.
Chcą Państwo zobaczyć postoje znakowarki wycenione w pieniądzu? Zapraszamy na demo, prosimy przynieść tydzień kart postojów.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga





Prawdziwe kafelki Fabrico, dane przykładowe.