


 Connexion
 Blog
OEE pour machines de découpe laser : changement de tôles, imbrication et cadence idéale

Points clés
- Une machine de découpe laser n'a pas de temps de cycle unique - utilisez le temps de coupe planifié par programme fourni par le logiciel d'imbrication comme idéal.
- Attendre que la table extérieure soit chargée ou déchargée est une perte réelle, même si la commande n'affiche que "idle".
- Les problèmes de buse, de fenêtre de protection et de tête se répartissent entre arrêts courts et arrêts longs, donc définissez un seul seuil d'arrêt.
- Comptez la Qualité en temps planifié lorsque un nest contient différents types de pièces.
- L'utilisation du matériau et les restes sont une donnée matière, pas une perte de Qualité OEE.
Le laser fibre termine son nest et la table navette bascule. Sur la table extérieure, le squelette de la dernière feuille est toujours présent, la moitié des pièces n'ayant pas encore été dégagées, car l'opérateur trie encore le nest précédent. Le laser attend. La commande affiche idle, pas d'alarme, et un rapport basé sur le temps de faisceau le remarquerait à peine. L'OEE sur une machine de découpe laser prend en compte cette attente, lui attribue un coût et une raison.
Ce guide s'adresse aux responsables d'usine, responsables de production et ingénieurs de fabrication dans les ateliers de tôle. Il couvre comment définir le rythme idéal quand chaque programme est différent, comment enregistrer le chargement et le déchargement des feuilles, le nesting et les changements de programme, les problèmes de buse et d'optique, et comment compter la Qualité sur un nest mixte.
Où passe le temps sur une machine laser
Une feuille est chargée par grue et ventouse, à la main ou par une tour automatisée. La machine perce et découpe le nest, puis les tables navette basculent. Les pièces sont retirées du squelette, triées et ébavurées, le squelette et les restes sont évacués, et la feuille suivante est mise en place. Autour de cela se déroulent le chargement des programmes, les changements de matériau et de gaz, le changement de buse et l'étalonnage de la tête.
| Source de perte | Événements typiques | Facteur OEE |
|---|---|---|
| Chargement et déchargement | Table extérieure non prête, grue occupée, défaillance de la tour, double feuille prélevée | Disponibilité ou Performance |
| Programmes et imbrication | Attente d'un programme, programme non libéré, nest modifié | Disponibilité |
| Matériau et gaz | Mauvaise feuille sur la table, changement d'épaisseur, changement de gaz, alimentation en gaz vide | Disponibilité |
| Buse et optique | Buse endommagée, centrage, fenêtre de protection sale, étalonnage du capteur de hauteur | Performance ou Disponibilité |
| Collision de tête | Pièce relevée frappe la tête, récupération après crash, réparation de la tête | Disponibilité |
| Qualité de coupe | Précipité, bavure, pièce non découpée, dimension hors tolérance, coins brûlés | Qualité |

Le rythme idéal pour des travaux mixtes
Une presse ou une plieuse a une vitesse nominale. Un laser de découpe n'en a pas : chaque programme a son propre mélange de perçages, de longueur de contour, de matériau et d'épaisseur. L'idéal est donc défini par programme, à partir du temps de coupe planifié que le logiciel d'imbrication ou CAM calcule pour lui.
Ajoutez le temps de changement de palette prévu de la machine à chaque feuille, de sorte que l'idéal par feuille soit le temps de coupe planifié plus le basculement de table. Ensuite, la Performance est la somme des temps planifiés pour les programmes complétés, divisée par le temps de fonctionnement. Tout temps au‑delà, dû aux arrêts courts, à la coupe lente ou aux overrides de vitesse, est une perte de Performance. Notre guide sur le temps de cycle idéal couvre les règles générales.
Vérifiez les estimations. Comparez les temps prévus et réels sur des programmes répétés. Si le logiciel sous‑estime de façon systématique pour un matériau et une épaisseur, corrigez l'estimation pour ce groupe, pas job par job. Si la machine coupe parfois plus vite que prévu, le plan est faux, pas la machine.
Chargement et déchargement des feuilles
Sur une machine à table navette, le chargement et le déchargement ont lieu sur la table extérieure tandis que la machine découpe l'intérieur. C'est un travail externe, comme il se doit. La perte apparaît lorsque la coupe se termine et que la table extérieure n'est pas prête : la machine attend et rien n'est cassé.
Attribuez à cette attente son propre code de raison, comme attente de déchargement ou attente de feuille. Si elle est plus courte que votre seuil d'arrêt elle relève de la Performance ; si plus longue, de la Disponibilité. Dans les deux cas elle apparaît, et souvent elle pointe vers la zone de tri, la grue ou les effectifs à la machine, pas vers le laser.
Sur une machine à table unique, le chargement est interne : le laser reste immobile pendant le changement de feuille. Dans une cellule automatisée, les pannes de tour, les problèmes d'aspiration et les doubles feuilles deviennent des pertes de chargement. Lorsqu'une caméra surveille les tables, le clip de l'attente montre l'état de la table extérieure à ce moment précis. Il ne mesure pas combien de temps les opérateurs mettent à trier les pièces, et il ne devrait pas le faire.
Imbrication, programmes et changements de matériau
Un atelier laser perd du temps à la paperasserie autant qu'à la machine. Le programme n'est pas libéré, le nest a été modifié après libération, la feuille sur la table est de la mauvaise nuance, ou le travail suivant nécessite une autre épaisseur avec un changement de gaz, une nouvelle buse et de nouveaux réglages.
Codez ces éléments séparément : attente du programme, attente de matériau, changement de matériau. Ce sont des pertes de Disponibilité, et elles appartiennent à l'ingénierie, à la planification et au magasin autant qu'à l'opérateur. Un atelier qui ne code que les pannes machines verra un laser fiable avec un OEE bas et sans explication.
Problèmes de buse, lentille et tête
La tête de coupe provoque à la fois des arrêts courts et longs. Nettoyer une buse, recentrer ou remplacer une buse endommagée prend quelques minutes. Une fenêtre de protection sale ou endommagée nuit à la qualité de coupe et doit être remplacée. Le capteur de hauteur nécessite une calibration après un changement de buse.
Les collisions de tête sont les arrêts longs. Une pièce qui bascule après découpe peut accrocher la tête, et la récupération ou la réparation immobilise la machine beaucoup plus longtemps. Codez les collisions séparément du travail de maintenance de routine sur la buse, car les correctifs diffèrent : micro‑liaisons, séquence de coupe et placement des pièces dans le nest versus stock de buses et routine de nettoyage. Notre article sur la disponibilité OEE montre comment répartir les arrêts longs par cause.
Qualité sur un nest mixte
Les pièces défectueuses sur un laser proviennent de bavures, d'entailles, de pièces non traversées, de cotes hors tolérance, de coins brûlés et de pièces endommagées lors d'un basculement. Les compter est simple ; les pondérer est la question. Une bride défectueuse et un grand panneau défectueux ne représentent pas la même perte.
Lorsque le logiciel d'imbrication fournit le temps planifié par pièce, comptez la Qualité en temps : le temps planifié des pièces bonnes sur le temps planifié de toutes les pièces découpées. S'il ne donne que le temps par programme, utilisez les décomptes de pièces par programme comme approximation. Les deux correspondent à la vérification en une ligne, temps de production bon sur temps idéal sur temps de production planifié.
L'utilisation du matériau est une mesure séparée. Le squelette et les restes relèvent de l'imbrication et du matériau et sont valorisés comme matière, pas comme perte de Qualité OEE. Un nest avec une mauvaise utilisation peut néanmoins produire uniquement des bonnes pièces.
Une équipe travaillée sur un laser
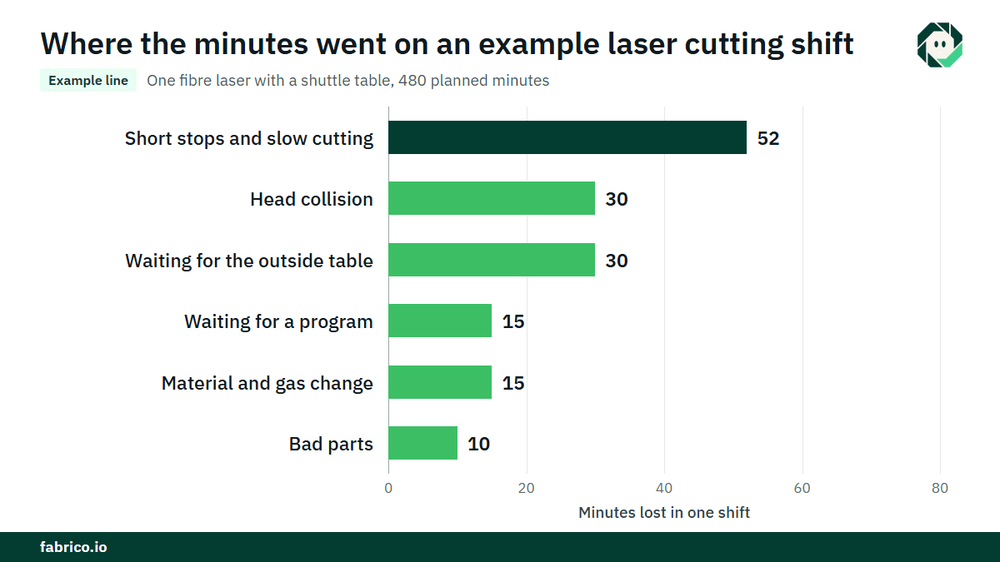
Sample line (chiffres à titre d'illustration, pas client) : un laser fibre avec table navette réalise une équipe de programmes mixtes. Le temps de production planifié est de 480 minutes.
- Arrêts : une collision de tête 30 minutes, attente d'un programme 15, un changement de matériau et de gaz 15, et attente de la table extérieure 30, enregistrés au‑dessus du seuil. Ce sont 90 minutes. Le temps de fonctionnement est 390. Disponibilité 390 / 480 = 81,3 %.
- La machine a complété 26 feuilles avec un temps planifié total de 338 minutes, coupe plus changements de table. Performance 338 / 390 = 86,7 %. Les 52 minutes perdues sont des arrêts courts et une coupe lente.
- Les pièces avec bavure ou dommages par basculement avaient un temps planifié de 10 minutes, donc la production bonne vaut 328 minutes planifiées. Qualité 328 / 338 = 97,0 %.
- L'OEE est 0,8125 x 0,8667 x 0,9704 = 68,3 %. Vérification : 328 / 480 = 68,3 %.
- Avec une contribution de $4.00 par minute de coupe planifiée, €4.00 dans une usine en euro, les 152 minutes perdues coûtent $608 (€608). L'attente de la table extérieure a coûté $120 (€120), autant que la collision de tête. Les arrêts courts et la coupe lente coûtent $208 (€208), l'attente de programme et le changement de matériau $60 (€60) chacun, et les mauvaises pièces $40 (€40).
L'attente de la table extérieure n'apparaît jamais comme une panne, pourtant elle a coûté autant que le crash. C'est la raison de la coder. L'argent devient réel seulement si la capacité supplémentaire est vendue ou permet d'économiser des heures supplémentaires, donc convenez de cette règle avec votre contrôleur.
Ce que voit chaque source de données
| Source | Ce qu'elle vous dit | Ce qu'elle manque |
|---|---|---|
| États de la commande | Coupe, idle, alarme, programme en cours | Pourquoi la machine est idle |
| Journal du programme | Quel programme a tourné, début et fin | Les attentes entre programmes et leur raison |
| Logiciel d'imbrication | Temps planifié par programme et par pièce | Ce qui s'est réellement passé sur la machine |
| Saisie opérateur | Raisons d'arrêt, pièces défectueuses | Courtes attentes que personne ne saisit |
| Caméra au‑dessus des tables | Une séquence comme preuve de l'état de la table lors d'un arrêt | Ce qui se passe dans la zone de coupe sous la protection |
Le temps de faisceau ou le temps de coupe est une donnée utile, mais ce n'est pas l'OEE : il omet le temps planifié que chaque programme devrait prendre et toutes les raisons d'attente. Le même piège existe sur les machines CNC, comme l'explique notre article sur aller au‑delà du temps de broche. Erreurs courantes : une vitesse idéale pour tous les travaux, du temps idle laissé sans raison, l'utilisation du matériau comptée comme Qualité et des temps planifiés que personne ne vérifie.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. Sur un laser, elle démarre avec l'OEE et un MES léger : enregistrement automatique des arrêts depuis le signal machine, OEE en temps réel par ligne et par équipe, et pertes valorisées en argent, ainsi les attentes de table, attentes de programme, arrêts de buse et pièces défectueuses figurent sur une seule liste.
- L'opérateur confirme la raison d'un arrêt en une seule tape.
- Un clip caméra comme preuve d'un arrêt, là où une caméra surveille les tables navette.
- Les pertes classées par coût, donc l'attente ou la panne la plus coûteuse remonte en premier.
- Une vue agrégée des usines si vous découpez sur plus d'un site.
- Quand un arrêt est une panne, un ordre de travail envoyé au bon technicien avec son coût.
Vous commencez sur une machine ou une ligne, avec une baseline et une date de décision convenues à l'avance. Chaque usine reçoit un devis après revue de ses lignes. Voyez comment les caméras fonctionnent avec les données OEE sur notre page computer vision for OEE, et comment la même méthode s'applique à l'atelier dans OEE pour la fabrication métallique.
Questions fréquentes
Comment calculez‑vous l'OEE d'une machine de découpe laser ?
La Disponibilité est le temps de fonctionnement sur le temps de production planifié. La Performance est le temps planifié des programmes complétés sur le temps de fonctionnement. La Qualité est le temps planifié des bonnes pièces sur le temps planifié de toutes les pièces découpées. Multipliez les trois.
Quelle est la durée de cycle idéale pour un laser avec travaux mixtes ?
Utilisez le temps de coupe planifié par programme fourni par le logiciel d'imbrication, plus le temps prévu pour le basculement de table par feuille. Vérifiez‑le par rapport aux temps réels sur des programmes répétés et corrigez‑le selon le matériau et l'épaisseur.
Le temps de faisceau est‑il identique à l'OEE ?
Non. Le temps de faisceau montre combien de temps le laser a découpé. L'OEE demande aussi combien de temps cela aurait dû prendre, pourquoi la machine a attendu et combien de pièces étaient conformes.
Le chargement des feuilles compte‑t‑il comme temps d'arrêt ?
Sur une machine navette, le chargement pendant la coupe est externe et ne coûte rien. L'attente quand la table extérieure n'est pas prête est une perte avec un code de raison propre. Sur une machine à table unique, le temps de chargement est interne et compte comme perte.
L'utilisation du matériau compte‑t‑elle dans la Qualité OEE ?
Non. Les squelettes et les restes sont une donnée matière. La Qualité OEE compte les pièces qui sont sorties défectueuses.
Voyez vos pertes de découpe laser lors d'une démo
Apportez une machine, quelques programmes et votre rapport de poste actuel. Nous montrerons où vont les minutes et ce qu'elles coûtent.
Articles connexes
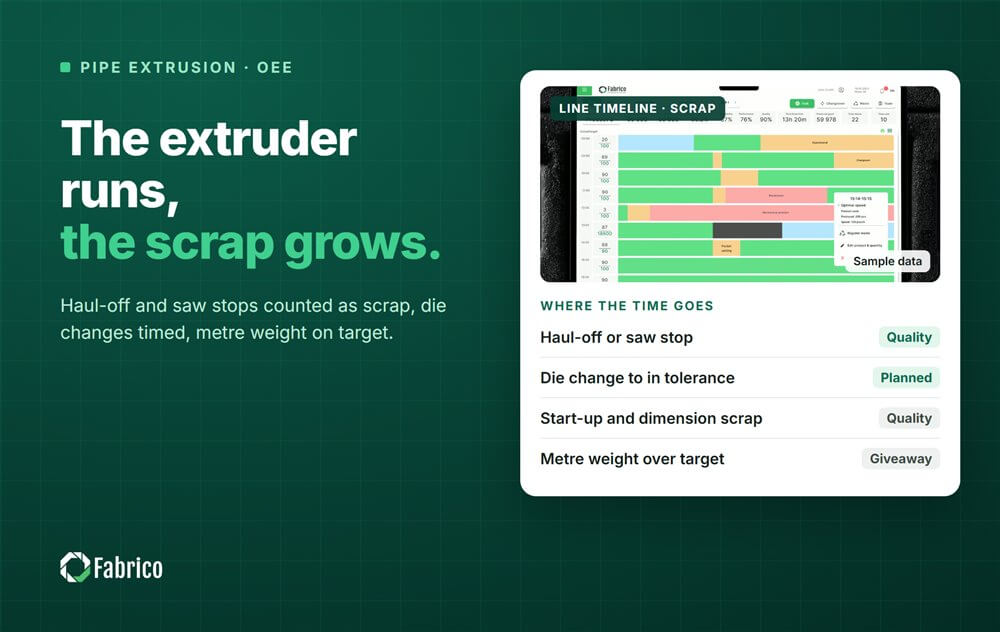








Tuiles Fabrico réelles, données d'exemple.