


 Zaloguj
 Blog
OEE dla maszyn do cięcia laserowego: wymiana arkuszy, gniazdowanie i idealna wydajność

Kluczowe wnioski
- Maszyna do cięcia laserowego nie ma jednego czasu cyklu - użyj planowanego czasu cięcia na program z oprogramowania do nesting jako wartości idealnej.
- Czekanie na załadowanie lub rozładowanie zewnętrznego stołu to realna strata, nawet gdy sterownik pokazuje tylko "idle".
- Problemy z dyszą, szybą ochronną i głowicą dzielą się na krótkie i długie zatrzymania, więc ustaw jeden próg zatrzymania.
- Liczenie Jakości w czasie planowanym, gdy jedno gniazdo miesza różne części.
- Wykorzystanie materiału i resztki to wskaźnik materiałowy, a nie Jakość OEE.
Laser włóknowy kończy swoje gniazdo i stół przesuwny się wymienia. Na stole zewnętrznym szkielet z ostatniej blachy nadal tam jest, połowa jego części nie została jeszcze wysiana, ponieważ operator nadal sortuje poprzednie gniazdo. Laser czeka. Sterownik pokazuje idle, nie alarm, a raport oparty na czasie promienia ledwo to zauważy. OEE na maszynie do cięcia laserowego uwzględnia to oczekiwanie, wycenia je i przypisuje przyczynę.
Ten przewodnik jest dla kierowników zakładów, kierowników produkcji i inżynierów produkcji w warsztatach blacharskich. Omawia jak ustawić idealną wydajność, gdy każdy program jest inny, jak rejestrować załadunek i rozładunek blach, nesting i zmiany programów, problemy z dyszami i soczewkami oraz jak liczyć Jakość przy mieszanym gnieździe.
Dokąd ucieka czas na maszynie laserowej
Blacha jest załadowywana dźwigiem i chwytakiem próżniowym, ręcznie lub przez wieżę automatyczną. Maszyna przebija i tnie gniazdo, potem stoły przesuwny się wymieniają. Części są usuwane z szkieletu, sortowane i odgradzane, szkielet i resztki zabierane, a następna blacha nakładana. Dookoła tego występują ładowanie programów, zmiana materiału i gazu, wymiana dyszy i kalibracja głowicy.
| Źródło straty | Typowe zdarzenia | Czynnik OEE |
|---|---|---|
| Załadunek i rozładunek | Zewnętrzny stół niegotowy, dźwig zajęty, błąd wieży, pobranie podwójnej blachy | Dostępność lub Wydajność |
| Programy i nesting | Czekanie na program, program niezwolniony, gniazdo zmienione | Dostępność |
| Materiał i gaz | Zła blacha na stole, zmiana grubości, zmiana gazu, pusty zasobnik gazu | Dostępność |
| Dysza i optyka | Uszkodzona dysza, centrowanie, brudne okno ochronne, kalibracja czujnika wysokości | Wydajność lub Dostępność |
| Kolidacja głowicy | Podniesiona część uderza w głowicę, odzyskiwanie po kolizji, naprawa głowicy | Dostępność |
| Jakość cięcia | Osady, zadziory, część nieprzecięta, wymiary poza tolerancją, przypalone narożniki | Jakość |

Idealna wydajność dla zadań mieszanych
Prasa lub wtryskarka mają jedną prędkość znamionową. Laser tnący jej nie ma: każdy program ma własny miks przebijań, długości konturu, materiału i grubości. Dlatego ideal ustawia się dla każdego programu z planowanego czasu cięcia, który oblicza oprogramowanie do nestingu lub CAM.
Dodaj zaprojektowany czas wymiany palet maszyny do każdej blachy, więc ideal na blachę to planowany czas cięcia plus wymiana stołu. Wtedy Wydajność to suma planowanych czasów dla ukończonych programów podzielona przez czas pracy. Każdy czas ponad to, z krótkich przestojów, wolnego cięcia lub nadpisania prędkości, to strata Wydajności. Nasz przewodnik po idealnym czasie cyklu omawia ogólne zasady.
Sprawdzaj szacunki. Porównuj planowane i rzeczywiste czasy przy powtarzalnych programach. Jeśli oprogramowanie systematycznie myli się dla jednego materiału i grubości, popraw szacunek dla tej grupy, nie zadanie po zadaniu. Jeśli maszyna kiedykolwiek tnie szybciej niż plan, plan jest błędny, nie maszyna.
Załadunek i rozładunek blach
W maszynie z stołem przesuwnym załadunek i rozładunek odbywają się na stole zewnętrznym, podczas gdy maszyna tnie na wewnętrznym. To praca zewnętrzna, jak być powinno. Strata pojawia się, gdy cięcie kończy się a stół zewnętrzny nie jest gotowy: maszyna czeka i nic się nie zepsuło.
Nadaj temu oczekiwaniu własny kod przyczyny, np. oczekiwanie na rozładunek lub oczekiwanie na blachę. Jeśli jest krótsze niż próg zatrzymania, trafia do Wydajności; jeśli dłuższe - do Dostępności. W każdym razie się pokaże i często wskaże na obszar sortowania, dźwig lub obsadę przy maszynie, a nie na laser.
W maszynie z jednym stołem załadunek jest wewnętrzny: laser stoi w miejscu podczas zmiany blachy. W zautomatyzowanej komórce usterki wieży, problemy z przyssawkami i podwójne blachy stają się stratami załadunku. Tam, gdzie kamera obserwuje stoły, klip z oczekiwania pokazuje stan zewnętrznego stołu w danym momencie. Nie mierzy on, ile czasu zajmuje ludziom sortowanie części i nie powinien tego robić.
Nesting, programy i zmiany materiału
Zakład laserowy traci czas na papierologię tak samo jak na maszynę. Program nie jest zwolniony, gniazdo zostało zmienione po zwolnieniu, blacha na stole to zła gatunkowość, albo następne zlecenie wymaga innej grubości z wymianą gazu, nową dyszą i nowymi ustawieniami.
Koduj te przyczyny oddzielnie: oczekiwanie na program, oczekiwanie na materiał, zmiana materiału. To są straty Dostępności i należą do inżynierii, planowania i magazynu tak samo jak do operatora. Zakład, który koduje tylko awarie maszyn, zobaczy niezawodny laser z niskim OEE i bez wyjaśnienia.
Problemy z dyszą, soczewką i głowicą
Głowica tnąca powoduje zarówno krótkie jak i długie zatrzymania. Czyszczenie dyszy, ponowne centrowanie lub wymiana uszkodzonej trwa kilka minut. Brudne lub uszkodzone okno ochronne psuje jakość cięcia i trzeba je wymienić. Czujnik wysokości wymaga kalibracji po wymianie dyszy.
Kolidacje głowicy to długie zatrzymania. Część, która podniesie się po cięciu, może zahaczyć głowicę, a odzyskiwanie lub naprawa zatrzymuje maszynę na znacznie dłużej. Koduj kolizje oddzielnie od rutynowych prac przy dyszy, ponieważ sposoby naprawy się różnią: mikrozłącza, sekwencja cięcia i rozmieszczenie części w gnieździe kontra zapas dysz i procedura czyszczenia. Nasz artykuł o Dostępności OEE pokazuje jak rozdzielić długie zatrzymania według przyczyny.
Jakość przy mieszanym gnieździe
Brakujące części przy laserze wynikają z osadu, zadziorów, nieprzeciętych części, wymiarów poza tolerancją, przypalonych narożników i uszkodzeń przy podniesieniu. Ich policzenie jest łatwe; ich ważenie to kwestia. Jeden wadliwy wspornik i jedna wadliwa duża płyta to nie ta sama strata.
Gdy oprogramowanie do nestingu podaje planowany czas na część, licz Jakość w czasie: planowany czas dobrych części nad planowany czas wszystkich pociętych części. Jeśli daje tylko czas na program, użyj liczby części na program jako przybliżenia. Obie metody zgadzają się z jednowierszową kontrolą, czas dobrego wyjścia nad czasem idealnym nad planowanym czasem produkcji.
Wykorzystanie materiału to odrębna miara. Szkielet i resztki to kwestia nestingu i materiału i są wyceniane jako materiał, a nie jako strata Jakości OEE. Gniazdo ze słabym wykorzystaniem materiału nadal może wyprodukować tylko dobre części.
Przepracowana zmiana na jednym laserze
Sample line (liczby poglądowe, nie klienta): jeden laser włóknowy z stołem przesuwnym obsługuje zmianę programów mieszanych. Planowany czas produkcji to 480 minut.
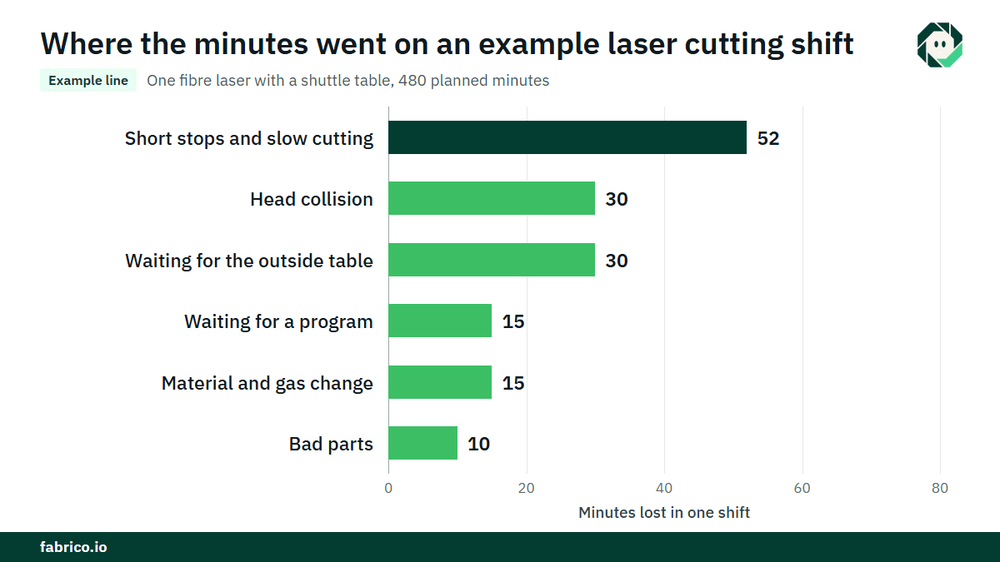
- Przestoje: kolizja głowicy 30 minut, oczekiwanie na program 15, zmiana materiału i gazu 15 oraz oczekiwanie na stół zewnętrzny 30, zalogowane powyżej progu. To 90 minut. Czas pracy 390. Dostępność 390 / 480 = 81,3%.
- Maszyna ukończyła 26 blach z łącznym planowanym czasem 338 minut, cięcie plus wymiany stołów. Wydajność 338 / 390 = 86,7%. Utracone 52 minuty to krótkie przestoje i wolne cięcie.
- Części z osadem lub uszkodzeniem przy podnoszeniu miały planowany czas 10 minut, więc dobry wynik to 328 planowanych minut. Jakość 328 / 338 = 97,0%.
- OEE to 0,8125 x 0,8667 x 0,9704 = 68,3%. Sprawdzenie: 328 / 480 = 68,3%.
- Przy marży $4.00 za planowaną minutę cięcia, €4.00 w zakładzie euro, 152 utracone minuty kosztują $608 (€608). Oczekiwanie na stół zewnętrzny kosztowało $120 (€120), tyle samo co kolizja głowicy. Krótkie przestoje i wolne cięcie kosztowały $208 (€208), oczekiwanie na program i zmiana materiału po $60 (€60) każdy, a wadliwe części $40 (€40).
Oczekiwanie na stół zewnętrzny nigdy nie pojawia się jako błąd, a mimo to kosztowało tyle samo co kolizja. To powód, by je kodyfikować. Pieniądze stają się gotówką tylko wtedy, gdy dodatkowa pojemność zostanie sprzedana lub zaoszczędzi nadgodziny, więc uzgodnij tę zasadę ze swoim kontrolerem.
Co widzi każde źródło danych
| Źródło | Co mówi | Co pomija |
|---|---|---|
| Stany sterownika | Cięcie, idle, alarm, program w trakcie | Dlaczego maszyna jest idle |
| Log programu | Jaki program działał, start i koniec | Oczekiwanie między programami i jego powód |
| Oprogramowanie do nestingu | Planowany czas na program i na część | Co faktycznie działo się na maszynie |
| Wejście operatora | Powody zatrzymania, wadliwe części | Krótkie oczekiwania, których nikt nie rejestruje |
| Kamera nad stołami | Klip jako dowód stanu stołu przy zatrzymaniu | Co dzieje się wewnątrz obszaru cięcia pod osłoną |
Czas promienia lub czas cięcia to przydatna wartość, ale to nie jest OEE: pomija planowany czas, jaki każdy program powinien zająć, i wszystkie powody oczekiwania. Ta sama pułapka istnieje na maszynach CNC, jak wyjaśnia nasz artykuł o wykraczaniu poza czas wrzeciona. Częste błędy: jedna idealna prędkość dla wszystkich zadań, pozostawione bez powodu czasy idle, wykorzystanie materiału liczone jako Jakość i planowane czasy, których nikt nie sprawdza.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji z funkcją komputerowego widzenia. Na laserze zaczyna się od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału maszyny, OEE na żywo według linii i zmiany oraz straty wycenione w pieniądzu, tak że oczekiwania stołu, oczekiwania programu, zatrzymania dyszy i wadliwe części znajdują się na jednej liście.
- Operator potwierdza powód zatrzymania jednym tapnięciem.
- Klip z kamery jako dowód zatrzymania, tam gdzie kamera obserwuje stoły przesuwny.
- Straty uszeregowane według wartości pieniężnej, więc najkosztowniejsze oczekiwanie lub usterka pojawia się na górze.
- Jedno widok przez zakłady, jeśli tną Państwo w więcej niż jednym miejscu.
- Gdy zatrzymanie jest awarią, zlecenie pracy do właściwego technika z jego kosztem.
Zaczynasz na jednej maszynie lub jednej linii, z bazą odniesienia i datą decyzji uzgodnioną z góry. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii. Zobacz jak kamery współpracują z danymi OEE na naszej stronie computer vision for OEE, i jak ta sama metoda stosuje się w warsztacie w OEE dla obróbki metalu.
Najczęściej zadawane pytania
Jak obliczyć OEE dla maszyny do cięcia laserowego?
Dostępność to czas pracy podzielony przez planowany czas produkcji. Wydajność to planowany czas ukończonych programów podzielony przez czas pracy. Jakość to planowany czas dobrych części podzielony przez planowany czas wszystkich pociętych części. Pomnóż te trzy wskaźniki.
Jaki jest idealny czas cyklu dla lasera z mieszanymi zleceniami?
Użyj planowanego czasu cięcia na program z oprogramowania do nestingu plus zaprojektowanego czasu zmiany stołu na blachę. Sprawdź go względem rzeczywistych czasów przy powtarzalnych programach i skoryguj według materiału i grubości.
Czy czas promienia jest tym samym co OEE?
Nie. Czas promienia pokazuje jak długo laser ciął. OEE pyta też, ile powinno to zająć, dlaczego maszyna czekała i ile części było dobrych.
Czy załadunek blach liczy się jako przestój?
W maszynie z przesuwnym stołem załadunek podczas cięcia to praca zewnętrzna i nic nie kosztuje. Oczekiwanie gdy stół zewnętrzny nie jest gotowy to strata z własnym kodem przyczyny. W maszynie z jednym stołem czas załadunku jest wewnętrzny i liczy się jako strata.
Czy wykorzystanie materiału liczy się do Jakości OEE?
Nie. Szkielety i resztki to wskaźnik materiałowy. Jakość OEE liczy części, które wyszły wadliwe.
Zobacz swoje straty cięcia laserowego w demo
Przynieś jedną maszynę, kilka programów i aktualny raport zmianowy. Pokażemy, dokąd idą minuty i ile kosztują.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.