


 Anmeldung
 Blog
OEE für Laserschneidmaschinen: Blechwechsel, Nesting und ideale Zykluszeit

Wichtigste Erkenntnisse
- Ein Laserschneider hat keine einheitliche Zykluszeit - verwenden Sie die geplante Schnittzeit pro Programm aus der Nesting-Software als Ideal.
- Das Warten darauf, dass der externe Tisch be- oder entladen ist, ist ein echter Verlust, auch wenn die Steuerung nur "idle" anzeigt.
- Düsen-, Schutzfenster- und Kopfprobleme teilen sich in kurze und lange Stopps auf, deshalb legen Sie eine einzige Stopp-Schwelle fest.
- Zählen Sie die Qualität in geplanten Zeiten, wenn ein Nest verschiedene Teile mischt.
- Materialausnutzung und Reste sind materielle Kennzahlen, nicht OEE-Qualität.
Der Faserlaser beendet sein Nest und der Shuttletisch wechselt. Auf dem Außentisch liegt noch das Skelett vom letzten Blech, die Hälfte der Teile ist noch nicht ausgeschlagen, weil der Bediener das vorherige Nest noch sortiert. Der Laser wartet. Die Steuerung zeigt Idle, kein Alarm, und ein Bericht, der auf Strahl‑auf-Zeit basiert, merkt das kaum. OEE an einer Laserschneidmaschine zählt dieses Warten, bewertet es und gibt ihm eine Ursache.
Dieser Leitfaden richtet sich an Werksleiter, Produktionsleiter und Fertigungsingenieure in Blechbetrieben. Er behandelt, wie man die ideale Rate festlegt, wenn jedes Programm anders ist, wie man Blechlade- und Entladevorgänge, Nesting- und Programmwechsel, Düsen- und Linsenprobleme und die Erfassung von Qualität bei einem gemischten Nest bucht.
Wohin die Zeit an einem Laserschneider geht
Ein Blech wird mit Kran und Vakuumheber, von Hand oder per Automatisierungsturm geladen. Die Maschine pierct und schneidet das Nest, danach wechseln die Shuttletische. Teile werden aus dem Skelett entfernt, sortiert und entgratet, das Skelett und Reste werden entfernt und das nächste Blech aufgelegt. Dazu kommen Programmladen, Material- und Gaswechsel, Düsenwechsel und Kopfkalibrierung.
| Ursache des Verlusts | Typische Ereignisse | OEE-Faktor |
|---|---|---|
| Beladen und Entladen | Außentisch nicht bereit, Kran beschäftigt, Turmfehler, Doppelblech gepickt | Verfügbarkeit oder Leistung |
| Programme und Nesting | Warten auf ein Programm, Programm nicht freigegeben, Nest verändert | Verfügbarkeit |
| Material und Gas | Falsches Blech auf dem Tisch, Dickenwechsel, Gaswechsel, Gasvorrat leer | Verfügbarkeit |
| Düse und Optik | Beschädigte Düse, Zentrierung, verschmutztes Schutzfenster, Kalibrierung des Höhensensors | Leistung oder Verfügbarkeit |
| Kopfkollision | Aufgerichtetes Teil trifft den Kopf, Crash‑Recovery, Kopfreparatur | Verfügbarkeit |
| Schnittqualität | Grat, Ausbrüche, nicht durchgeschnittene Teile, Maßabweichung, verbrannte Ecken | Qualität |

Die ideale Rate für gemischte Aufträge
Eine Presse oder ein Füller hat eine Nenngeschwindigkeit. Ein Laserschneider hat sie nicht: Jedes Programm hat seine eigene Mischung aus Piercings, Konturlänge, Material und Dicke. Daher wird das Ideal pro Programm aus der geplanten Schnittzeit gesetzt, die die Nesting- oder CAM‑Software berechnet.
Fügen Sie die konstruktiv vorgesehene Palettenwechselzeit der Maschine zu jedem Blech hinzu, sodass das Ideal pro Blech geplante Schnittzeit plus Tischwechsel ist. Dann ist die Leistung die Summe der geplanten Zeiten der fertiggestellten Programme geteilt durch die Laufzeit. Jede Zeit darüber hinaus, durch Kurzstopps, langsames Schneiden oder Vorschubübersteuerungen, ist Leistungsverlust. Unser Leitfaden zum idealen Zykluszeit behandelt die allgemeinen Regeln.
Überprüfen Sie die Schätzungen. Vergleichen Sie geplante und tatsächliche Zeiten bei wiederkehrenden Programmen. Wenn die Software bei einem Material und einer Dicke konstant danebenliegt, korrigieren Sie die Schätzung für diese Gruppe, nicht auf Job‑Basis. Wenn die Maschine jemals schneller schneidet als geplant, ist der Plan falsch, nicht die Maschine.
Blechbeladung und -entladung
Bei einer Shuttle‑Tisch‑Maschine erfolgen Beladen und Entladen am Außentisch, während die Maschine am Innentisch schneidet. Das ist externe Arbeit, wie es sein soll. Der Verlust entsteht, wenn der Schnitt endet und der Außentisch nicht bereit ist: die Maschine wartet und nichts ist defekt.
Geben Sie diesem Warten einen eigenen Grundcode, z. B. Warten auf Entladung oder Warten auf Blech. Ist es kürzer als Ihre Stopp‑Schwelle, fällt es in die Leistung; ist es länger, in die Verfügbarkeit. So oder so zeigt es sich, und oft weist es auf den Sortierbereich, den Kran oder die Personaldecke an der Maschine hin, nicht auf den Laser.
Bei einer Einzel‑Tisch‑Maschine ist das Beladen intern: der Laser steht still, während das Blech gewechselt wird. In einer automatisierten Zelle werden Turmfehler, Saugnapfprobleme und Doppelbleche zu Ladeverlusten. Wo eine Kamera die Tische überwacht, zeigt der Clip aus dem Warten den Zustand des Außentisches in diesem Moment. Er misst nicht, wie lange Menschen zum Sortieren der Teile brauchen, und sollte es auch nicht.
Nesting, Programme und Materialwechsel
Ein Lasershop verliert Zeit durch Papierkram ebenso wie durch die Maschine. Das Programm ist nicht freigegeben, das Nest wurde nach der Freigabe geändert, das Blech auf dem Tisch ist die falsche Sorte, oder der nächste Job benötigt eine andere Dicke mit Gaswechsel, neuer Düse und neuen Einstellungen.
Kodieren Sie diese separat: Warten auf Programm, Warten auf Material, Materialwechsel. Das sind Verfügbarkeitsverluste und sie gehören genauso zu Engineering, Planung und Lager wie zum Bediener. Ein Betrieb, der nur Maschinenfehler kodiert, wird einen zuverlässigen Laser mit niedrigem OEE und keiner Erklärung sehen.
Düsen-, Linsen‑ und Kopfprobleme
Der Schneidkopf verursacht sowohl kurze als auch lange Stopps. Reinigung einer Düse, Neuzentrieren oder Wechsel einer beschädigten Düse dauert wenige Minuten. Ein verschmutztes oder beschädigtes Schutzfenster verschlechtert die Schnittqualität und muss getauscht werden. Der Höhensensor muss nach Düsenwechsel kalibriert werden.
Kopfkollisionen sind die langen Stopps. Ein Teil, das nach dem Schneiden hochklappt, kann den Kopf erwischen, und Wiederherstellung oder Reparatur halten die Maschine deutlich länger an. Kodieren Sie Kollisionen getrennt von Routinetätigkeiten an der Düse, da die Abhilfemaßnahmen unterschiedlich sind: Mikronähte, Schnittreihenfolge und Teileplatzierung im Nest versus Düsenvorrat und Reinigungsroutine. Unser Artikel zu OEE Verfügbarkeit zeigt, wie man lange Stopps nach Ursache aufschlüsselt.
Qualität bei einem gemischten Nest
Fehlerhafte Teile beim Laser entstehen durch Grat, Ausbrüche, nicht durchgeschnittene Teile, Maßabweichungen, verbrannte Ecken und Teile, die beim Hochklappen beschädigt werden. Sie zu zählen ist einfach; sie zu gewichten ist die Frage. Eine defekte Klammer und eine defekte große Platte sind nicht derselbe Verlust.
Wenn die Nesting‑Software geplante Zeit pro Teil liefert, zählen Sie Qualität in Zeit: die geplante Zeit der guten Teile über die geplante Zeit aller geschnittenen Teile. Wenn sie nur Zeit pro Programm angibt, verwenden Sie Teileanzahlen pro Programm als Näherung. Beides stimmt mit der Ein‑Zeilen‑Überprüfung überein: gute Ausstoßzeit über Idealzeit über geplante Produktionszeit.
Materialausnutzung ist eine separate Kennzahl. Skelett und Reste sind eine Nesting‑ und Materialfrage und werden als Material bewertet, nicht als OEE‑Qualitätsverlust. Ein Nest mit schlechter Ausnutzung kann trotzdem nur gute Teile produzieren.
Eine durchgearbeitete Schicht auf einem Laser
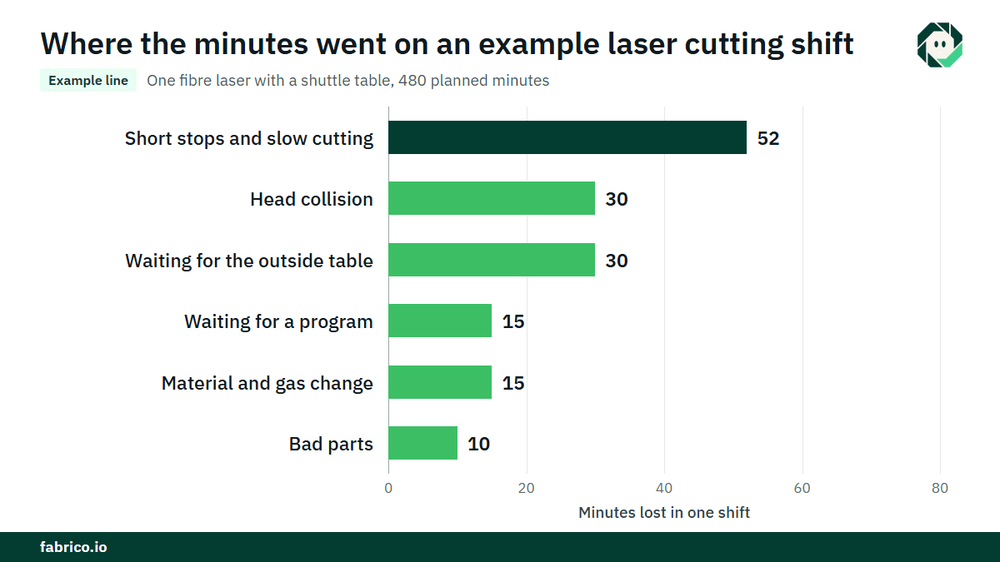
Sample line (illustrative Zahlen, kein Kunde): ein Faserlaser mit Shuttletisch läuft eine Schicht mit gemischten Programmen. Die geplante Produktionszeit beträgt 480 Minuten.
- Stopps: eine Kopfkollision 30 Minuten, Warten auf ein Programm 15, ein Material‑ und Gaswechsel 15 und Warten auf den Außentisch 30, über der Schwelle protokolliert. Das sind 90 Minuten. Laufzeit ist 390. Verfügbarkeit ist 390 / 480 = 81,3%.
- Die Maschine fertigte 26 Bleche mit einer Gesamt‑Planzeit von 338 Minuten, Schneiden plus Tischwechsel. Leistung ist 338 / 390 = 86,7%. Die verlorenen 52 Minuten sind Kurzstopps und langsames Schneiden.
- Teile mit Grat oder Hochklappschäden hatten eine geplante Zeit von 10 Minuten, also ist guter Output 328 geplante Minuten wert. Qualität ist 328 / 338 = 97,0%.
- OEE ist 0,8125 x 0,8667 x 0,9704 = 68,3%. Kontrolle: 328 / 480 = 68,3%.
- Bei einem Deckungsbeitrag von $4.00 pro geplanter Schneidminute, €4.00 in einem Euro‑Werk, kosten die 152 verlorenen Minuten $608 (€608). Das Warten auf den Außentisch kostete $120 (€120), genauso viel wie die Kopfkollision. Kurzstopps und langsames Schneiden kosteten $208 (€208), das Programmwart und der Materialwechsel je $60 (€60), und die schlechten Teile $40 (€40).
Das Warten auf den Außentisch erscheint nie als Fehler, kostete aber genauso viel wie der Crash. Daher sollte es kodiert werden. Das Geld wird erst zu Bargeld, wenn die zusätzliche Kapazität verkauft wird oder Überstunden spart, stimmen Sie diese Regel also mit Ihrem Controller ab.
Was jede Datenquelle sieht
| Quelle | Was sie Ihnen sagt | Was sie verpasst |
|---|---|---|
| Steuerungszustände | Schneiden, Idle, Alarm, Programm läuft | Warum die Maschine idle ist |
| Programmprotokoll | Welches Programm lief, Start und Ende | Warten zwischen Programmen und dessen Grund |
| Nesting‑Software | Geplante Zeit pro Programm und pro Teil | Was tatsächlich an der Maschine passiert ist |
| Operator‑Eingabe | Stoppgründe, fehlerhafte Teile | Kurzwarte, die niemand einträgt |
| Kamera über den Tischen | Ein Clip als Beweis für den Zustand des Tisches bei einem Stopp | Was unter der Abdeckung im Schneidbereich passiert |
Strahl‑an‑Zeit oder Schneidzeit ist eine nützliche Kennzahl, aber sie ist nicht OEE: sie lässt die geplante Zeit, die jedes Programm dauern sollte, und alle Gründe für Wartezeiten außen vor. Dieselbe Falle gibt es bei CNC‑Maschinen, wie unser Beitrag zu über die Spindelzeit hinausgehen erklärt. Häufige Fehler: eine ideale Geschwindigkeit für alle Aufträge, Idle‑Zeit ohne Grund, Materialausnutzung als Qualität gezählt und geplante Zeiten, die niemand überprüft.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. An einem Laser beginnt es mit OEE und leichtem MES: automatische Stillstandsprotokollierung aus dem Maschinensignal, Live‑OEE pro Linie und Schicht und Verluste in Geld bewertet, sodass Tischwartezeiten, Programmwartezeiten, Düsenstopps und fehlerhafte Teile in einer Liste stehen.
- Der Bediener bestätigt den Stoppgrund mit einem Tipp.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera die Shuttletische überwacht.
- Verluste nach Geld sortiert, sodass die teuerste Wartezeit oder der teuerste Fehler zuerst kommt.
- Eine Ansicht über Werke hinweg, wenn Sie an mehr als einem Standort schneiden.
- Wenn ein Stopp ein Ausfall ist, eine Arbeitsorder an den richtigen Techniker mit den Kosten.
Sie starten an einer Maschine oder einer Linie, mit einer Baseline und einem Entscheidungstermin, die im Voraus vereinbart sind. Jedes Werk erhält nach Überprüfung seiner Linien ein Angebot. Sehen Sie, wie die Kameras mit OEE‑Daten auf unserer Seite für computer vision for OEE zusammenarbeiten, und wie dieselbe Methode im Betrieb angewendet wird in OEE für Metallverarbeitung.
Häufig gestellte Fragen
Wie berechnen Sie OEE für eine Laserschneidmaschine?
Verfügbarkeit ist Laufzeit über geplante Produktionszeit. Leistung ist die geplante Zeit der fertiggestellten Programme über die Laufzeit. Qualität ist die geplante Zeit der guten Teile über die geplante Zeit aller geschnittenen Teile. Multiplizieren Sie die drei Werte.
Was ist die ideale Zykluszeit für einen Laserschneider mit gemischten Aufträgen?
Verwenden Sie die geplante Schnittzeit pro Programm aus der Nesting‑Software plus die ausgelegte Tischwechselzeit pro Blech. Prüfen Sie sie an tatsächlichen Zeiten bei wiederkehrenden Programmen und korrigieren Sie nach Material und Dicke.
Ist Strahl‑an‑Zeit dasselbe wie OEE?
Nein. Strahl‑an‑Zeit zeigt, wie lange der Laser geschnitten hat. OEE fragt außerdem, wie lange es hätte dauern sollen, warum die Maschine gewartet hat und wie viele Teile gut waren.
Zählt das Laden von Blechen als Stillstand?
Bei einer Shuttle‑Maschine ist Laden während des Schneidens externe Arbeit und kostet nichts. Das Warten, wenn der Außentisch nicht bereit ist, ist ein Verlust mit eigenem Grundcode. Bei einer Einzel‑Tisch‑Maschine zählt die Ladezeit als interner Verlust.
Zählt Materialausnutzung zur OEE‑Qualität?
Nein. Skelette und Reste sind eine Materialkennzahl. OEE‑Qualität zählt Teile, die fehlerhaft waren.
Sehen Sie Ihre Laserschneidverluste in einer Demo
Bringen Sie eine Maschine, ein paar Programme und Ihren aktuellen Schichtbericht mit. Wir zeigen, wohin die Minuten gehen und was sie kosten.
Verwandte Artikel








Echte Fabrico-Kacheln, Beispieldaten.