


 Вход
 Блог
OEE за лазерни режещи машини: смяна на листи, разположение и идеален темп

Ключови изводи
- Лазерната режеща машина няма едно универсално време на цикъл - използвайте планираното време за рязане за всяка програма от nesting софтуера като идеал.
- Очакването външната маса да бъде заредена или разтоварена е реална загуба, дори когато контролерът показва само неактивност.
- Проблемите с дюзата, защитното прозорче и главата се разделят на кратки и дълги спирания, така че задайте един праг за спиране.
- Отнасяйте Качество към планираното време, когато едно гнездо съдържа различни детайли.
- Използването на материала и остатъците са въпрос на материални показатели, а не OEE Качество.
Фибърният лазер завършва своето гнездене и шатъл масата се сменя. На външната маса скелетът от последния лист все още е там, половината от детайлите не са изтръскани, защото операторът все още сортира гнездото пред него. Лазерът чака. Контролерът показва неактивност, не аларма, и отчет, базиран на времето на лъч, почти няма да го забележи. OEE при лазерна режеща машина отчита това чакане, оценява го и дава причина.
Това ръководство е за ръководители на заводи, производствени мениджъри и инженери в работилници за ламарина. Обхваща как да зададете идеалния темп, когато всяка програма е различна, как да записвате зареждането и разтоварването на листи, гнезденето и смяната на програми, проблемите с дюзите и лещите и как да броите Качество при смесено гнездо.
Къде отива времето при лазерно рязане
Листът се товари с кран и вакуумно устройство, ръчно или с автоматична кула. Машината пробива и реже гнездото, след което шатъл масите се сменят. Частите се отстраняват от скелета, сортират се и се фасетират, скелетът и остатъците се махат и следващият лист се поставя. Около това стоят зареждане на програми, промяна на материал и газ, смяна на дюза и калибрация на главата.
| Източник на загуба | Типични събития | OEE фактор |
|---|---|---|
| Зареждане и разтоварване | Външната маса не е готова, кранът е зает, грешка в кулата, хванат двойно лист | Наличност или Производителност |
| Програми и гнездене | Чакане за програма, програмата не е освободена, гнездото е променено | Наличност |
| Материал и газ | Неправилен лист на масата, смяна на дебелина, смяна на газ, празен газов резервоар | Наличност |
| Дюза и оптика | Повредена дюза, центриране, замърсен защитен прозорец, калибрация на височинен сензор | Производителност или Наличност |
| Сблъсък на главата | Вдигната част удря главата, възстановяване след авария, ремонт на главата | Наличност |
| Качество на рязане | Задръстване с шлака, фасет, част не е прорязана, отклонение в размерите, изгорели ъгли | Качество |

Идеалният темп при смесени поръчки
Преса или щприц машина имат една номинална скорост. Лазерната режеща машина няма такава - всяка програма има собствен микс от пробивания, дължина на контурите, материал и дебелина. Затова идеалното се задава за всяка програма от планираното време за рязане, което nesting или CAM софтуерът изчислява за нея.
Добавете проектираното време за смяна на палета на машината към всеки лист, така че идеалното на лист да е планираното време за рязане плюс смяната на масата. След това Производителността е сумата от планираните времена за завършените програми, поделена на времето на работа. Всяко време над това — от кратки спирания, бавно рязане или презаписване на скоростта — е загуба в Производителността. Нашето ръководство за идеалното циклово време обхваща общите правила.
Проверявайте оценките. Сравнявайте планираните и действителните времена при повтарящи се програми. Ако софтуерът системно греши за един материал и дебелина, коригирайте оценката за тази група, не за всяка поръчка отделно. Ако машината някога реже по-бързо от плана, планът е грешен, не машината.
Зареждане и разтоварване на листове
При машина с шатъл маса зареждането и разтоварването се случват на външната маса, докато машината реже вътрешната. Това е външна работа, както трябва да бъде. Загубата се появява когато рязането свърши и външната маса не е готова: машината чака и нищо не се е счупило.
Дайте на това чакане собствен код за причина, например чакане за разтоварване или чакане за лист. Ако е по-кратко от прага за спиране, попада в Производителността; ако е по-дълго, в Наличността. По който и да е начин се показва, и често сочи към зоната за сортиране, крана или персонала на машината, а не към лазера.
При машина с една маса зареждането е вътрешно: лазерът стои неподвижно докато листът се сменя. В автоматизирана клетка грешки в кулата, проблеми със захващането и двоен лист стават загуби при зареждане. Където камера наблюдава масите, клипът от чакането показва състоянието на външната маса в този момент. Той не измерва колко време отнема на хората да сортират детайлите и не трябва да го прави.
Гнездене, програми и смени на материал
Лазерно ателие губи време и заради бумащина, както и заради машината. Програмата не е освободена, гнездото е променено след освобождаване, листът на масата е грешната марка, или следващата поръчка изисква друга дебелина с промяна на газ, нова дюза и нови настройки.
Кодирайте тези причини отделно: чакане за програма, чакане за материал, смяна на материал. Това са загуби в Наличността и принадлежат на инженерството, планирането и склада толкова, колкото и на оператора. Ателиe, което кодира само машинни повреди, ще вижда надежден лазер с ниско OEE и без обяснение.
Проблеми с дюзата, лещата и главата
Главата за рязане причинява както кратки, така и дълги спирания. Почистване на дюза, повторно центриране или смяна на повредена дюза отнема няколко минути. Замърсен или повреден защитен прозорец разваля качеството на рязане и трябва да бъде сменен. Височинен сензор се нуждае от калибрация след смяна на дюза.
Сблъсъците на главата са дългите спирания. Част, която се вдигне след рязане, може да улови главата и възстановяването или ремонта спират машината за много повече време. Кодовайте сблъсъците отделно от рутинната работа по дюзите, защото поправките са различни: микрошини, последователност на рязане и разполагане на частите в гнездото срещу наличност на дюзи и рутинно почистване. Нашата статия за OEE Наличност показва как да разделите дългите спирания по причина.
Качество при смесено гнездо
Лошите части при лазера произхождат от шлака, фасет, недорязване, отклонение в размерите, изгорели ъгли и части повредени при вдигане. Броенето им е лесно; тежестта им е въпросът. Един лош скоба и една лоша голяма плоча не са една и съща загуба.
Когато nesting софтуерът дава планирано време за част, отнасяйте Качество във време: планираното време на добрите части върху планираното време на всички издържани части. Ако софтуерът дава само време за програма, използвайте брой части на програма като приближение. И двете съвпадат с едноредовата проверка - време на добър изход върху идеално време върху планираното производствено време.
Използването на материала е отделна цифра. Скелетът и остатъците са въпрос на гнездене и материал и се оценяват като материал, а не като OEE Качество. Гнездо с лошо използване на материала може все пак да произведе само добри части.
Една изработена смяна на един лазер
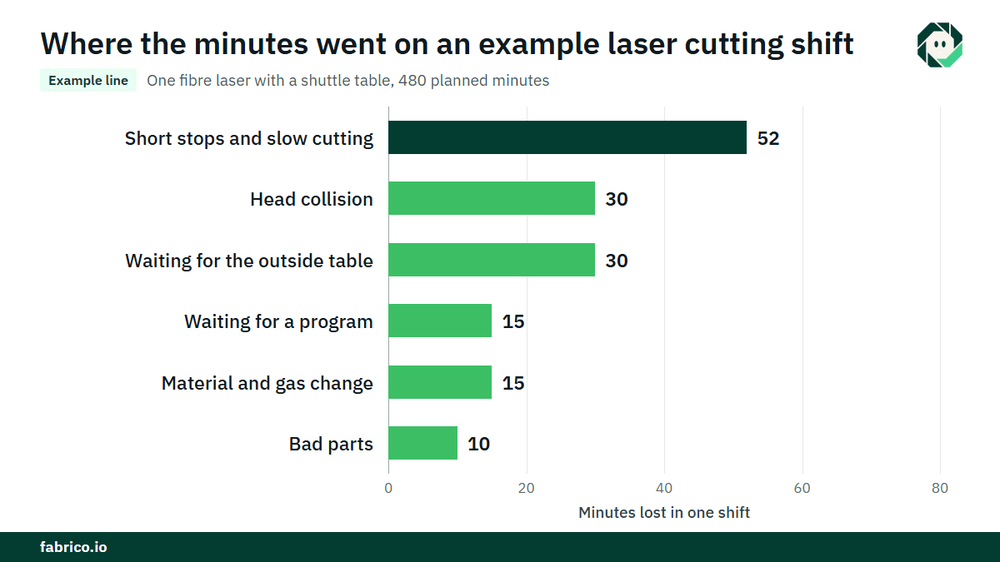
Sample line (илюстративни числа, не клиентски): един фибърен лазер с шатъл маса работи смяна със смесени програми. Планираното производствено време е 480 минути.
- Спирания: сблъсък на главата 30 минути, чакане за програма 15, смяна на материал и газ 15 и чакане за външната маса 30, регистрирани над прага. Това са 90 минути. Време на работа е 390. Наличност 390 / 480 = 81.3%.
- Машината завърши 26 листа с общо планирано време 338 минути, рязане плюс смяна на маси. Производителност 338 / 390 = 86.7%. Загубените 52 минути са кратки спирания и бавно рязане.
- Частите със шлака или повреди при вдигане имаха планирано време 10 минути, така че добрият изход струва 328 планирани минути. Качество 328 / 338 = 97.0%.
- OEE е 0.8125 x 0.8667 x 0.9704 = 68.3%. Проверка: 328 / 480 = 68.3%.
- При принос от $4.00 на планирана минута рязане, €4.00 в евро завод, загубените 152 минути струват $608 (€608). Чакането на външната маса струва $120 (€120), колкото и сблъсъкът. Кратките спирания и бавното рязане струват $208 (€208), чакането на програма и смяната на материала по $60 (€60) всяко, а лошите части $40 (€40).
Чакането за външната маса никога не се появява като грешка, но струва колкото ударът. Това е причината да го кодирате. Парите стават кеш само ако допълнителният капацитет се продава или пести извънреден труд, така че уговорете това правило с вашия контролър.
Какво вижда всеки източник на данни
| Източник | Какво казва | Какво пропуска |
|---|---|---|
| Състояния на контролера | Рязане, неактивност, аларма, програма в изпълнение | Защо машината е неактивна |
| Лог на програмата | Коя програма е работила, начало и край | Чакане между програмите и причината за него |
| Nesting софтуер | Планирано време на програма и на част | Какво всъщност се е случило на машината |
| Въвеждане от оператора | Причини за спиране, дефектни части | Кратки чакания, за които никой не записва |
| Камера над масите | Клип като доказателство за състоянието на масата при спиране | Какво се случва вътре в рязателната зона под капака |
Времето с включен лъч или време на рязане е полезна цифра, но то не е OEE: пропуска планираното време, което всяка програма трябва да отнеме и всяка причина за чакане. Същата капан стои и при CNC машините, както нашата статия за надхвърляне на времето на шпиндела обяснява. Общи грешки: една идеална скорост за всички поръчки, оставено без причина време на неактивност, използването на материал, броено като Качество и непроверени планирани времена.
Къде се вписва Fabrico
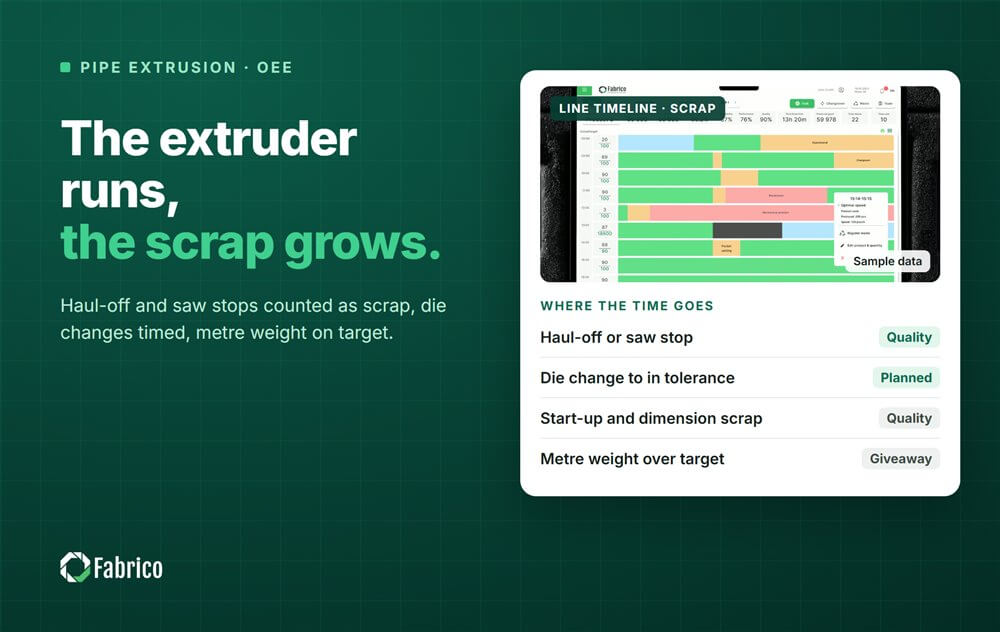
Fabrico е платформа за управление на производствено представяне с компютърно зрение. На лазер тя започва с OEE и лек MES: автоматично регистриране на престой от сигнала на машината, OEE в реално време по линия и смяна и оценка на загубите в пари, така че чаканията на масата, чаканията за програма, спирането на дюзата и лошите части стоят в един списък.
- Операторът потвърждава причината за спиране с едно докосване.
- Клип от камера като доказателство за спиране, когато камера наблюдава шатъл масите.
- Загубите класирани по пари, така че най-скъпото чакане или повреда идва първо.
- Един изглед за множество заводи, ако режете на повече от едно място.
- Когато спирането е повреда, заявка за ремонт до правилния техник с нейната цена.
Започвате на една машина или една линия, с базова стойност и дата за решение, уговорени предварително. Всеки завод получава оферта след преглед на линиите си. Вижте как камерите работят с OEE данни на нашата страница за computer vision for OEE, и как същият метод се прилага в цех в OEE за метални изделия.
Често задавани въпроси
Как изчислявате OEE за лазерна режеща машина?
Наличност е време на работа върху планираното производствено време. Производителност е планираното време на завършените програми върху времето на работа. Качество е планираното време на добрите части върху планираното време на всички изрязани части. Умножете трите.
Какво е идеалното циклово време за лазер с смесени поръчки?
Използвайте планираното време за рязане на програма от nesting софтуера, плюс проектираното време за смяна на масите на лист. Проверявайте го спрямо действителните времена при повтарящи се програми и го коригирайте по материал и дебелина.
Дали времето на лъча е същото като OEE?
Не. Времето на лъча показва колко дълго е реязан лъчът. OEE също пита колко време е трябвало да отнеме, защо машината е чакала и колко части са добри.
Дали зареждането на листове се брои като престой?
При машина с шатъл, зареждането по време на рязане е външна работа и не струва нищо. Чакането, когато външната маса не е готова, е загуба с собствен код за причина. При машина с една маса времето за зареждане е вътрешно и се брои като загуба.
Дали използването на материала се брои в OEE Качество?
Не. Скелети и остатъци са материална цифра. OEE Качество брои частите, които излязоха лоши.
Вижте загубите си при лазерно рязане в демо
Донесете една машина, няколко програми и текущия си отчeт за смяна. Ще покажем къде отиват минутите и колко струват.
Свързани статии








Реални плочки на Fabrico, примерни данни.