


 Iniciar sesión
 Blog
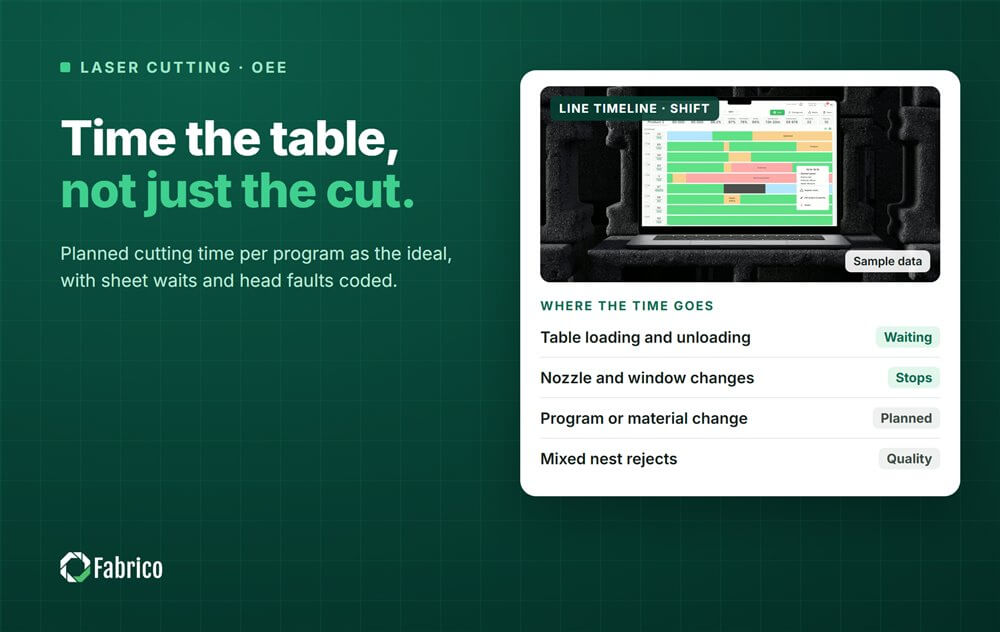
OEE para máquinas de corte por láser: cambios de chapa, anidado y ritmo ideal

Conclusiones clave
- Un cortador láser no tiene un tiempo de ciclo único - use el tiempo de corte planificado por programa del software de anidado como el ideal.
- Esperar a que la mesa exterior esté cargada o descargada es una pérdida real, incluso cuando el controlador solo muestra "idle".
- Los problemas de boquilla, ventana protectora y cabeza se dividen entre paradas cortas y largas, así que fije un único umbral de parada.
- Cuente Calidad en tiempo planificado cuando un anidado mezcla diferentes piezas.
- La utilización del material y los remanentes son una cifra de material, no Calidad OEE.
El láser de fibra termina su anidado y la mesa lanzadera cambia. En la mesa exterior el esqueleto de la última chapa sigue ahí, la mitad de sus piezas aún no han sido soltadas porque el operario sigue ordenando el anidado anterior. El láser espera. El controlador muestra idle, no alarma, y un informe basado en tiempo de haz apenas lo notará. El OEE en una máquina de corte láser contabiliza esa espera, la valora y le da una causa.
Esta guía es para gerentes de planta, gerentes de producción e ingenieros de fabricación en talleres de chapa. Cubre cómo establecer la tasa ideal cuando cada programa es distinto, cómo registrar la carga y descarga de chapas, el anidado y cambios de programa, problemas de boquilla y óptica, y cómo contar Calidad en un anidado mixto.
A dónde va el tiempo en un cortador láser
Una chapa se carga con grúa y ventosa, a mano o por una torre automática. La máquina perfora y corta el anidado, luego las mesas lanzadera se intercambian. Se retiran las piezas del esqueleto, se clasifican y desbarban, el esqueleto y los remanentes se llevan y se pone la siguiente chapa. Alrededor de esto están la carga de programas, cambio de material y gas, cambio de boquilla y calibración de la cabeza.
| Fuente de la pérdida | Eventos típicos | Factor OEE |
|---|---|---|
| Carga y descarga | Mesa exterior no lista, grúa ocupada, fallo de la torre, chapa doble recogida | Disponibilidad o Rendimiento |
| Programas y anidado | Esperando un programa, programa no liberado, anidado cambiado | Disponibilidad |
| Material y gas | Chapa equivocada en la mesa, cambio de espesor, cambio de gas, suministro de gas vacío | Disponibilidad |
| Boquilla y óptica | Boquilla dañada, centrado, ventana protectora sucia, calibración del sensor de altura | Rendimiento o Disponibilidad |
| Colisión de cabeza | Pieza levantada golpea la cabeza, recuperación tras choque, reparación de la cabeza | Disponibilidad |
| Calidad de corte | Burr, rebaba, pieza no cortada, dimensión fuera de tolerancia, esquinas quemadas | Calidad |

La tasa ideal para trabajos mixtos
Una prensa o una máquina de inyección tiene una velocidad nominal. Un cortador láser no: cada programa tiene su propia mezcla de perforaciones, longitud de contorno, material y espesor. Así que el ideal se fija por programa, a partir del tiempo de corte planificado que el software de anidado o CAM calcula para él.
Añada el tiempo de cambio de palet previsto de la máquina a cada chapa, de modo que el ideal por chapa sea tiempo de corte planificado más el cambio de mesa. Entonces el Rendimiento es la suma de los tiempos planificados de los programas completados, dividida por el tiempo en marcha. Cualquier tiempo por encima de eso, por paradas cortas, corte lento o anulación de avance, es pérdida de Rendimiento. Nuestra guía sobre el tiempo de ciclo ideal cubre las reglas generales.
Compruebe las estimaciones. Compare tiempos planificados y reales en programas repetidos. Si el software falla consistentemente para un material y espesor, corrija la estimación para ese grupo, no trabajo por trabajo. Si la máquina alguna vez corta más rápido que su plan, el plan está mal, no la máquina.
Carga y descarga de chapas
En una máquina con mesa lanzadera, la carga y descarga ocurren en la mesa exterior mientras la máquina corta la interior. Eso es trabajo externo, como debe ser. La pérdida aparece cuando el corte termina y la mesa exterior no está lista: la máquina espera y no se ha roto nada.
Asigne a esa espera su propio código de motivo, por ejemplo esperando descarga o esperando chapa. Si es más corta que su umbral de parada entra en Rendimiento; si es más larga, en Disponibilidad. En cualquier caso se refleja, y a menudo apunta al área de clasificación, la grúa o la dotación en la máquina, no al láser.
En una máquina de mesa única, la carga es interna: el láser se detiene mientras se cambia la chapa. En una célula automatizada, fallos de la torre, problemas de ventosas y chapas dobles se convierten en pérdidas de carga. Donde una cámara vigila las mesas, el clip de la espera muestra el estado de la mesa exterior en ese momento. No mide cuánto tardan las personas en ordenar las piezas, y no debe hacerlo.
Anidado, programas y cambios de material
Un taller láser pierde tiempo por papeleo además de por la máquina. El programa no está liberado, el anidado se cambió tras la liberación, la chapa en la mesa es de la calidad equivocada, o el siguiente trabajo necesita otra espesor con cambio de gas, una boquilla nueva y nuevos ajustes.
Codifique estos por separado: esperando programa, esperando material, cambio de material. Son pérdidas de Disponibilidad, y pertenecen a ingeniería, planificación y almacén tanto como al operario. Un taller que solo codifica fallos de máquina verá un láser fiable con bajo OEE y sin explicación.
Problemas de boquilla, lente y cabeza
La cabeza de corte provoca tanto paradas cortas como largas. Limpiar una boquilla, recentrarla o cambiar una dañada lleva unos minutos. Una ventana protectora sucia o dañada estropea la calidad de corte y debe cambiarse. El sensor de altura necesita calibración tras un cambio de boquilla.
Las colisiones de cabeza son las largas. Una pieza que se levanta tras cortarse puede atrapar la cabeza, y la recuperación o la reparación paran la máquina mucho más tiempo. Codifique las colisiones separadamente del trabajo rutinario de boquilla, porque las soluciones difieren: micro‑puntos, secuencia de corte y colocación de piezas en el nido frente a stock de boquillas y rutina de limpieza. Nuestro artículo sobre Disponibilidad OEE muestra cómo dividir las paradas largas por causa.
Calidad en un anidado mixto
Las piezas malas en un láser provienen de burr, rebaba, piezas no atravesadas, dimensiones fuera de tolerancia, esquinas quemadas y piezas dañadas en un volteo. Contarlas es sencillo; ponderarlas es la cuestión. Un soporte malo y un panel grande malo no son la misma pérdida.
Cuando el software de anidado da tiempo planificado por pieza, cuente la Calidad en tiempo: el tiempo planificado de las piezas buenas sobre el tiempo planificado de todas las piezas cortadas. Si solo da tiempo por programa, use recuentos de piezas por programa como aproximación. Ambos coinciden con la verificación en una línea: tiempo de salida bueno sobre tiempo ideal sobre tiempo de producción planificado.
La utilización del material es una cifra separada. El esqueleto y los remanentes son una cuestión de anidado y material y se valoran como material, no como pérdida de Calidad OEE. Un anidado con mala utilización puede aún así producir solo piezas buenas.
Un turno trabajado en un láser
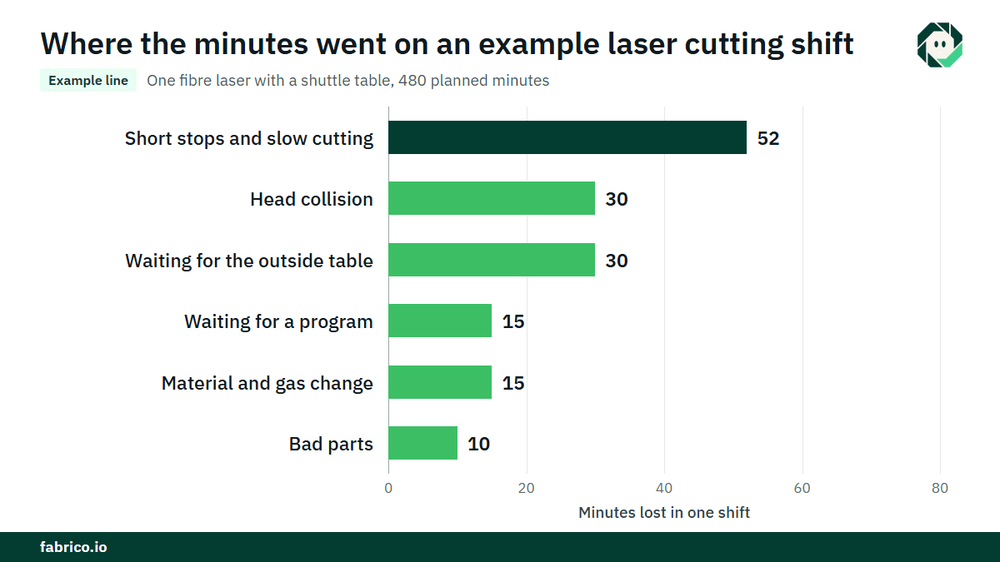
Sample line (números ilustrativos, no de cliente): un láser de fibra con mesa lanzadera hace un turno de programas mixtos. El tiempo de producción planificado es de 480 minutos.
- Paradas: una colisión de cabeza 30 minutos, espera de programa 15, un cambio de material y gas 15, y espera de la mesa exterior 30, registrados por encima del umbral. Eso son 90 minutos. Tiempo de marcha 390. Disponibilidad 390 / 480 = 81,3%.
- La máquina completó 26 chapas con un tiempo planificado total de 338 minutos, corte más cambios de mesa. Rendimiento 338 / 390 = 86,7%. Los 52 minutos perdidos son paradas cortas y corte lento.
- Las piezas con burr o daños por volteo tuvieron un tiempo planificado de 10 minutos, por lo que la producción buena vale 328 minutos planificados. Calidad 328 / 338 = 97,0%.
- OEE es 0.8125 x 0.8667 x 0.9704 = 68,3%. Comprobación: 328 / 480 = 68,3%.
- Con una contribución de $4.00 por minuto de corte planificado, €4.00 en una planta en euros, los 152 minutos perdidos cuestan $608 (€608). La espera de la mesa exterior costó $120 (€120), tanto como la colisión de cabeza. Las paradas cortas y el corte lento costaron $208 (€208), la espera de programa y el cambio de material $60 (€60) cada uno, y las piezas malas $40 (€40).
La espera de la mesa exterior nunca aparece como una falla, sin embargo costó tanto como el choque. Por eso debe codificarse. El dinero se convierte en efectivo solo si la capacidad extra se vende o ahorra horas extras, así que acuerde esa regla con su controller.
Qué ve cada fuente de datos
| Fuente | Qué le dice | Qué se pierde |
|---|---|---|
| Estados del controlador | Corte, idle, alarma, programa en ejecución | Por qué la máquina está idle |
| Registro del programa | Qué programa se ejecutó, inicio y fin | Espera entre programas y su motivo |
| Software de anidado | Tiempo planificado por programa y por pieza | Lo que realmente ocurrió en la máquina |
| Entrada del operador | Razones de parada, piezas malas | Esperas cortas que nadie anota |
| Cámara sobre las mesas | Un clip como evidencia del estado de la mesa en una parada | Lo que ocurre dentro del área de corte bajo la cubierta |
El tiempo de haz o tiempo de corte es una cifra útil, pero no es OEE: deja fuera el tiempo planificado que cada programa debería llevar y todas las razones de espera. La misma trampa existe en máquinas CNC, como explica nuestro artículo sobre ir más allá del tiempo de husillo. Errores comunes: una velocidad ideal para todos los trabajos, tiempo idle sin motivo, utilización del material contada como Calidad y tiempos planificados que nadie comprueba.
Dónde encaja Fabrico
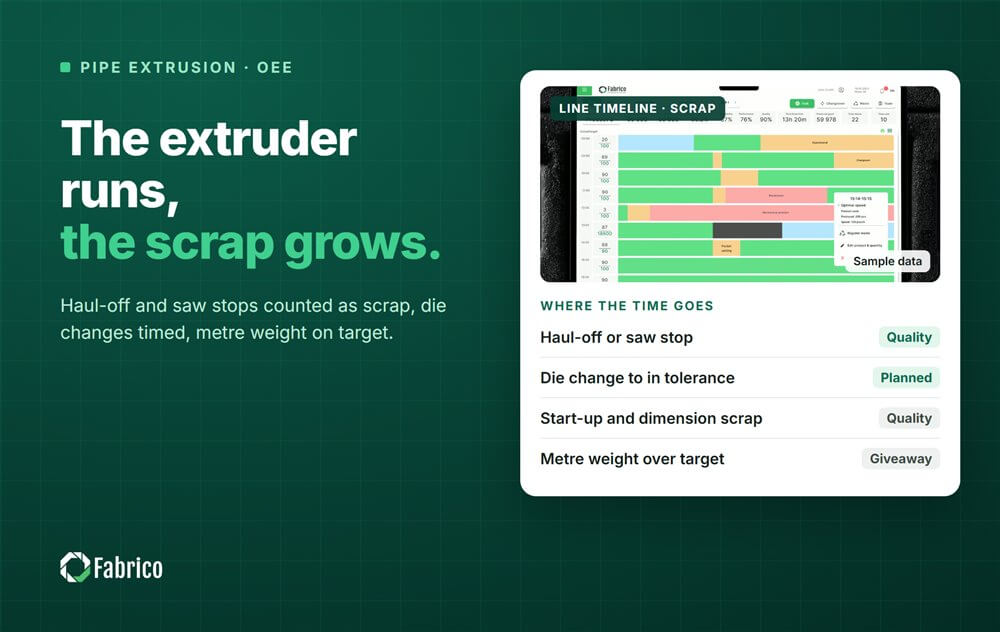
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por computadora. En un láser comienza con OEE y MES ligero: registro automático de tiempos de inactividad desde la señal de la máquina, OEE en vivo por línea y turno, y pérdidas valoradas en dinero, de modo que las esperas de mesa, las esperas de programa, las paradas de boquilla y las piezas malas aparecen en una misma lista.
- El operario confirma la razón de una parada con un solo toque.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila las mesas lanzadera.
- Pérdidas ordenadas por coste, para que la espera o fallo más caro aparezca primero.
- Una vista unificada entre plantas si corta en más de una.
- Cuando una parada es una avería, una orden de trabajo al técnico adecuado con su coste.
Comienza en una máquina o una línea, con una línea base y una fecha de decisión acordadas de antemano. Cada planta recibe una cotización tras revisar sus líneas. Vea cómo las cámaras trabajan con datos OEE en nuestra página de computer vision for OEE, y cómo el mismo método se aplica en un taller en OEE para fabricación metálica.
Preguntas frecuentes
¿Cómo se calcula el OEE de una máquina de corte láser?
Disponibilidad es tiempo de marcha sobre tiempo de producción planificado. Rendimiento es el tiempo planificado de los programas completados sobre el tiempo de marcha. Calidad es el tiempo planificado de las piezas buenas sobre el tiempo planificado de todas las piezas cortadas. Multiplique los tres.
¿Cuál es el tiempo de ciclo ideal para un cortador láser con trabajos mixtos?
Use el tiempo de corte planificado por programa del software de anidado, más el tiempo previsto de cambio de mesa por chapa. Compruébelo frente a los tiempos reales en programas repetidos y corríjalo por material y espesor.
¿Es el tiempo de haz lo mismo que OEE?
No. El tiempo de haz muestra cuánto tiempo cortó el láser. OEE también pregunta cuánto debería haber tardado, por qué la máquina esperó y cuántas piezas fueron buenas.
¿La carga de chapas cuenta como tiempo de inactividad?
En una máquina lanzadera, la carga durante el corte es trabajo externo y no cuesta. La espera cuando la mesa exterior no está lista es una pérdida con su propio código de motivo. En una máquina de mesa única, el tiempo de carga es interno y cuenta como pérdida.
¿La utilización del material cuenta en la Calidad OEE?
No. Esqueletos y remanentes son una cifra de material. La Calidad OEE cuenta las piezas que salieron malas.
Vea sus pérdidas de corte láser en una demo
Traiga una máquina, algunos programas y su informe de turno actual. Mostraremos a dónde van los minutos y cuánto cuestan.
Artículos relacionados








Tarjetas reales de Fabrico, datos de ejemplo.