Connexion
 Blog
Modèle de données de l'étude des temps : de la feuille au temps standard

Points clés
- Une étude des temps produit un chiffre défendable : le temps standard par pièce. Les gammes, le calcul des coûts, l'équilibrage des lignes et la capacité reposent tous sur lui.
- La chaîne est temps observé × jugement d'allure ÷ 100 = temps de base, puis temps de base plus majorations = temps standard.
- Deux choix à l'intérieur de cette chaîne modifient le résultat, notez donc les deux : quel temps de base porte la majoration, et si le pourcentage s'applique au temps de base ou au temps total.
- Le jugement d'allure est une appréciation, pas une mesure. Stockez-le dans sa propre colonne pour qu'un relecteur puisse le contester seul.
- Le nombre de cycles dépend de la variabilité, pas de l'habitude. Plus bas, une seule interruption non exclue transforme une étude de 9 cycles en étude de 382 cycles.
- N'injectez jamais un temps standard gonflé dans l'OEE comme temps de cycle idéal. La même équipe affiche 86,6 % de performance sur le temps standard et 76,0 % sur le temps de base, et encore moins face à un vrai temps de cycle idéal.
Ce que produit une étude des temps
Une étude des temps est l'observation directe d'un opérateur réalisant une opération, découpée en éléments, chronométrée cycle par cycle et convertie en temps standard.
Le résultat n'est pas « combien de temps cela a pris ». C'est combien de temps le travail devrait prendre, à une allure définie, avec un temps de récupération défini.
Ce chiffre pilote la gamme (temps d'exécution par pièce, réglage par ordre), le calcul des coûts, la capacité, l'équilibrage des lignes et l'effectif dont une cellule a besoin pour tenir le takt time.
Il alimente aussi le facteur performance de l'OEE, mais seulement après une correction que la plupart des usines font mal.
Un standard ne vaut que la méthode sur laquelle il a été chronométré, il doit donc pointer vers une révision précise du travail standardisé.
La feuille d'observation comme modèle de données
La plupart des usines mènent leurs études sur papier, puis saisissent le résultat dans l'ERP. Les relevés bruts sont perdus, et personne ne peut recalculer le standard deux ans plus tard.
Divisez la feuille en trois tables : l'étude, les définitions des éléments, les relevés individuels.
1. En-tête de l'étude
Une ligne par étude, et la partie qu'un auditeur lit en premier.
| Champ | Ce qu'il contient |
|---|---|
| study_ | Numéro d'étude unique, par ex. TS-2026-0184 |
| part_ | Pièce ou produit couvert par l'étude |
| operation_ | Opération dans la gamme, par ex. 030 Presse et ébavurage |
| work_ | Machine, cellule ou poste |
| method_ | Instruction de travail et révision. Sans elles, l'étude ne veut rien dire |
| operator_ | Qui a été observé, et son niveau d'expérience |
| observer_ | Qui a mené l'étude, et sa qualification |
| study_ | Date, heure de début et de fin, équipe |
| timing_ | Chronométrage avec remise à zéro ou continu |
| rating_ | Quelle échelle, par ex. 100 comme performance standard |
| uom_ | Minutes décimales, secondes ou TMU. Une seule par usine |
| conditions | Matière, outillage, tout ce qui était inhabituel ce jour-là |
Enregistrez les conditions. Une étude sur une matrice neuve et une étude sur une matrice usée sont deux études différentes, et seul ce champ dit laquelle est laquelle.
2. Définition des éléments
Une ligne par élément et par étude. Les éléments sont les unités que vous réutilisez, comparez et déplacez entre les postes.
| Champ | Ce qu'il contient |
|---|---|
| element_ | Ordre dans l'opération |
| element_ | Verbe plus objet, par ex. « Charger le flan dans le montage » |
| break_ | Le son ou le signe visuel exact qui termine l'élément |
| element_ | Répétitif, occasionnel, contrôlé par la machine ou étranger (hors méthode, donc chronométré puis exclu du standard) |
| frequency | Occurrences par cycle, par ex. 1 ou 1/20 |
| ratable | Oui pour un travail à l'allure de l'opérateur, non pour un travail contrôlé par la machine |
| mean_ | Moyenne des relevés valides |
| rating_ | Le jugement d'allure utilisé pour cet élément |
| basic_ | Dérivé : moyenne de (temps observé × jugement d'allure ÷ 100) sur les cycles valides |
Le point de coupure est le champ qu'on saute et celui qui ruine la comparabilité. « Jusqu'au coup de presse » et « jusqu'à ce que la pièce soit sortie de la matrice » sont des éléments différents.
3. Relevés d'observation
Une ligne par élément et par cycle. C'est la preuve, et c'est ce que les tableurs jettent généralement.
| Champ | Ce qu'il contient |
|---|---|
| study_ | Quel élément de quelle étude |
| cycle_ | 1, 2, 3 et ainsi de suite |
| watch_ | Ce que le chronomètre affichait au point de coupure |
| observed_ | Temps écoulé pour cet élément dans ce cycle |
| rating | Jugement d'allure pour ce cycle, s'il est jugé cycle par cycle |
| is_ | Vrai ou faux. Ne supprimez jamais un relevé |
| exclusion_ | Obligatoire quand is_ |
is_valid plus exclusion_reason est le mécanisme d'honnêteté du modèle. Un relevé retiré sans motif écrit est un chiffre dont quelqu'un a décidé que vous ne deviez pas le voir.
Chronométrage avec remise à zéro ou continu
Les deux méthodes au chronomètre stockent des choses différentes, et la conversion de l'une à l'autre ne fonctionne que dans un sens.
| Méthode | Ce que vous relevez | Ce que contient la table |
|---|---|---|
| Remise à zéro | Chronomètre remis à zéro à chaque point de coupure | watch_ |
| Continu | Le chronomètre tourne depuis le début de l'étude | watch_ |
En chronométrage continu, le temps observé est ce point de coupure moins le précédent : des relevés de 0,15, 0,55 et 0,77 donnent des temps d'élément de 0,15, 0,40 et 0,22 min.
C'est important pour l'audit : chaque seconde est comptabilisée, interruptions comprises, parce que les relevés doivent toujours augmenter.
Le chronométrage avec remise à zéro ne peut pas être reconstitué en chronologie, parce qu'il n'enregistre jamais d'horloge cumulée et que chaque remise à zéro perd discrètement une fraction de seconde. Chronométrez en continu dès que l'étude doit être auditable, et gardez la remise à zéro pour les vérifications rapides où la chronologie importe peu.
Du temps observé au temps standard
Cinq étapes, dans cet ordre. Chacune a sa propre colonne stockée pour que le calcul puisse être vérifié.
1. Temps observé et jugement d'allure
Le temps observé est le temps brut écoulé pour un élément dans un cycle. Le jugement d'allure est l'appréciation par l'observateur de l'allure par rapport à une performance standard définie.
L'échelle courante fixe 100 comme performance standard, un jugement de 110 signifie donc une allure 10 % au-dessus. La performance standard est le rythme qu'un travailleur qualifié et motivé peut tenir pendant toute une équipe sans effort excessif, et cette phrase doit figurer dans l'étude, sinon le chiffre ne veut rien dire.
Notez quelle échelle vous avez utilisée, car il en circule plusieurs et elles ne sont pas interchangeables. Un jugement de 80 est au-dessus du standard sur une échelle et nettement en dessous sur une autre.
2. Temps de base
Temps de base = temps observé × jugement d'allure ÷ 100. Un jugement supérieur à 100 augmente le temps observé, inférieur à 100 il le diminue.
Appliquez-le cycle par cycle, puis faites la moyenne. Juger chaque relevé et faire la moyenne des résultats n'est pas le même calcul que multiplier un temps observé moyen par un jugement moyen, et seul le premier résiste à une revue.
3. Fréquence
Les éléments occasionnels n'ont pas lieu à chaque cycle, multipliez donc leur temps de base par la fréquence.
Changer un bac toutes les 20 pièces à 0,500 min apporte 0,500 × 1/20 = 0,025 min par pièce.
4. Majorations
Les majorations sont du temps ajouté pour des choses réelles qui ne sont pas le travail lui-même.
| Majoration | Ce qu'elle couvre |
|---|---|
| Repos, besoins personnels | Boissons, toilettes, besoins personnels |
| Repos, fatigue | Récupération après l'effort, la posture, la chaleur, le bruit, l'attention |
| Aléas | Petits travaux ou retards irréguliers et inévitables, trop courts pour être chronométrés |
| Accord ou spéciale | Ajoutée par accord, pas par mesure. Gardez-la dans sa propre colonne et hors du temps standard mesuré |
Les pourcentages de majoration sont fixés par chaque usine, pas par cette page. Les tables de majoration de repos qui circulent dans les manuels d'étude du travail sont des exemples illustratifs, pas une norme publiée, et aucun organisme ne certifie leurs chiffres.
Traitez toute table publiée comme la position de départ d'un accord local. Les valeurs que vous appliquez sont les vôtres, et elles doivent être convenues, datées et documentées.
Les pourcentages ci-dessous ne sont que des exemples de données, pas des normes.
5. Temps standard
Temps standard = temps de base total × (1 + fraction de majoration). Stockez le pourcentage de majoration à côté du résultat, jamais intégré à celui-ci.
Vérifiez de quoi le pourcentage est un pourcentage. La formule ci-dessus lit 14 % comme 14 % du temps de base, mais beaucoup d'accords expriment le repos comme une part du temps de travail total.
Dans cette seconde lecture, le diviseur change : temps standard = temps de base ÷ (1 moins 0,14), ce qui transforme 0,8095 min en 0,9413 min au lieu de 0,9228 min. Stockez la base dans son propre champ à côté du pourcentage, car les deux lectures diffèrent d'environ 2 % sur chaque pièce.
Un exemple chiffré à vérifier
Une opération de presse, quatre éléments, minutes décimales. Cette usine a convenu de 12 % de repos et 2 % d'aléas, soit 14 % au total.
| Élément | Observé × allure | Temps de base (min) |
|---|---|---|
| 1. Charger le flan (répétitif) | 0,150 × 95 | 0,1425 |
| 2. Cycle de presse (machine) | 0,400, non jugé | 0,4000 |
| 3. Décharger et ébavurer (répétitif) | 0,220 × 110 | 0,2420 |
| 4. Changer de bac, 1/20 (occasionnel) | 0,500 × 100, ÷ 20 | 0,0250 |
| Temps de base total | 0,8095 |
Vérification de l'élément 1 : 0,150 × 0,95 = 0,1425. Vérification de l'élément 3 : 0,220 × 1,10 = 0,2420.
Puis les majorations. 0,8095 × 1,14 = 0,9228 min, soit 55,4 secondes par pièce, ou 65 pièces par heure.
La décision qui change le résultat
Beaucoup d'usines n'appliquent la majoration de repos qu'au temps de base manuel, parce que l'opérateur ne travaille pas pendant l'élément machine.
Le temps de base manuel est ici de 0,1425 + 0,2420 + 0,0250 = 0,4095 min.
Alors 0,4095 × 1,14 = 0,4668, plus le temps machine de 0,4000, donne 0,8668 min : 52,0 secondes et 69 pièces par heure.
Deux méthodes, 65 et 69 pièces par heure, et elles ne sont pas également défendables. La majoration de repos rémunère la récupération après l'effort, l'appliquer au temps où l'opérateur regarde une presse est donc une convention de commodité plutôt qu'un besoin de repos.
Notez celle que votre usine utilise, car les mélanger rend les postes de travail impossibles à comparer. Si l'opérateur est vraiment inactif pendant l'élément machine, ce temps inoccupé a sa place dans sa propre colonne, pas dans un pourcentage de repos.
Le jugement d'allure est une appréciation, les machines ne sont pas jugées
Le jugement d'allure est la seule étape de la chaîne qui n'est pas une mesure. Deux observateurs formés qui regardent le même opérateur n'écriront pas toujours le même chiffre.
Un jugement d'allure corrige l'allure, jamais la méthode. Si l'opérateur fait trois pas dont l'implantation n'a pas besoin, un jugement de 100 intègre ces pas au standard pour toute sa durée de vie.
Donc stockez-le séparément au lieu de le cacher, et un relecteur pourra accepter les temps tout en contestant seulement l'appréciation.
Deux contrôles ne coûtent rien : jugez par élément et par cycle plutôt qu'une fois pour l'étude, et faites juger chaque trimestre les mêmes cycles enregistrés par deux observateurs.
Les éléments contrôlés par la machine ne doivent jamais être jugés. La presse prend 0,400 min quelle que soit la personne devant elle, un jugement de 95 ramènerait donc le temps de base à 0,380 min et supprimerait 0,020 min de vrai temps machine.
Un jugement de 110 fait l'inverse et invente 0,040 min que personne n'a passées. Dans les deux cas l'erreur est silencieuse, parce que l'élément machine ressemble à toutes les autres lignes.
Réglez ratable = no pour que le système refuse tout jugement autre que 100, et appliquez la même règle aux éléments dont l'allure dépend d'un convoyeur, d'un four ou d'un durcissement.
Combien de cycles faut-il observer ?
La réponse honnête est que la variabilité décide, pas un chiffre rond. La formule de taille d'échantillon pour un niveau de confiance et une précision donnés est :
n = ( z × s ÷ (a × moyenne) )²
Ici z est le facteur de confiance (1,96 pour 95 % de confiance), s l'écart type de l'échantillon, a la précision relative (0,05 signifie plus ou moins 5 % de la moyenne, pas 0,05 min) et moyenne le temps observé moyen.
Trois hypothèses s'y cachent. Les relevés doivent être des tirages indépendants d'une population à peu près normale, le z de la loi normale est utilisé alors que s vient d'une petite pré-étude, et la réponse dimensionne un élément, pas l'étude.
Faites donc le calcul élément par élément et prenez la plus grande réponse. Recalculez ensuite s une fois les cycles supplémentaires obtenus, car une pré-étude de dix relevés peut fortement sous-estimer le besoin.
Exemple chiffré de taille d'échantillon
Dix relevés de l'élément 3, décharger et ébavurer, en minutes décimales : 0,21, 0,23, 0,20, 0,22, 0,24, 0,21, 0,25, 0,22, 0,20, 0,22.
Leur somme est 2,20, la moyenne est donc de 0,220 min, et la somme des carrés des écarts vaut 0,0024.
L'écart type de l'échantillon est la racine carrée de 0,0024 ÷ 9, soit 0,0163 min.
Puis la formule : 1,96 × 0,0163 = 0,03195, et 0,05 × 0,220 = 0,01100.
0,03195 ÷ 0,01100 = 2,905, et 2,905² = 8,4, donc 9 cycles. Les dix déjà relevés suffisent.
Notez la force de l'effet. Doublez l'écart type et le nombre de cycles nécessaires quadruple, de 8,4 à 33,8, donc 34 cycles.
Les tables empiriques, honnêtement
Beaucoup d'usines ne font jamais ce calcul. Elles utilisent une table publiée qui dit à peu près « cycle de moins de 0,10 min, prendre 40 relevés ; cycle de plus de 2 min, en prendre 10 ».
Ces tables sont un raccourci utilisé tous les jours dans de vraies usines, et aussi une supposition sur votre variabilité faite par quelqu'un qui n'a jamais vu votre ligne. Prenez le chiffre de la table, puis calculez s et n'ajoutez des cycles que si la formule l'exige.
Moyenne, médiane, écart type et exclusions
Stockez les trois statistiques par élément. Elles répondent à des questions différentes, et l'écart entre elles est un signal.
| Statistique | Ce qu'elle vous dit |
|---|---|
| Moyenne | La valeur qui entre dans le standard. Sensible à un seul mauvais relevé |
| Médiane | Le cycle typique. Bouge à peine quand un relevé est extrême |
| Écart type | La constance de la méthode, et c'est lui qui fixe la taille d'échantillon |
Quand la moyenne et la médiane s'écartent, il s'est passé quelque chose qui ne fait pas partie du travail. Prenez les mêmes dix relevés, mais le cycle 7 affiche maintenant 0,62 min parce que l'opérateur a attendu un bac manquant.
La médiane reste à 0,220 min. La moyenne saute à 2,57 ÷ 10 = 0,257 min, soit 16,8 % de plus à cause d'un seul relevé.
L'écart type saute à 0,128 min, et la taille d'échantillon devient (1,96 × 0,128) ÷ (0,05 × 0,257) = 19,53, au carré = 381,2, donc 382 cycles.
C'est l'argument en faveur des exclusions. Une seule interruption non traitée a transformé une étude de 9 cycles en étude de 382 cycles, et aurait gonflé chaque pièce pendant des années.
N'allez pas chronométrer 382 cycles. L'échantillon n'est plus une seule population, la formule dimensionne donc des données mélangées, et 382 est une alerte sur votre feuille plutôt qu'un ordre de travail pour l'observateur.
Comment exclure correctement un relevé
- Gardez la ligne. Mettez is_valid = false, ne supprimez jamais.
- Écrivez l'exclusion_reason en toutes lettres : « attendu 25 s un bac, approvisionnement matière ».
- Demandez-vous si la cause relève plutôt d'une majoration pour aléas. Si cela arrive chaque jour, ce n'est pas une valeur aberrante, c'est le travail.
- Recalculez à partir des seules lignes valides, et stockez le nombre de relevés valides et exclus à côté du résultat.
« Moyenne 0,220 min, 10 relevés » et « moyenne 0,220 min, 9 valides, 1 exclu, motif enregistré » ne sont pas la même étude.
Temps standard, temps de cycle idéal et le piège du gonflement
Un temps standard et un temps de cycle idéal sont des chiffres différents avec des rôles différents, et les usines utilisent régulièrement l'un là où l'autre a sa place.
| Chiffre | Contient | À utiliser pour |
|---|---|---|
| Temps standard | Jugement d'allure et majorations | Gammes, calcul des coûts, effectifs, capacité |
| Temps de cycle idéal | Ni l'un ni l'autre. Le temps par pièce le plus rapide tenable dans la durée | Le facteur performance de l'OEE |
Notre guide du temps de cycle définit les versions réelle et idéale. Le piège apparaît quand le standard gonflé est chargé dans l'OEE comme référence.
La même équipe, deux réponses
Un poste de travail tourne 405 minutes et produit 380 pièces.
Sur le temps standard de 0,9228 min : 380 × 0,9228 = 350,7 min gagnées, et 350,7 ÷ 405 = 86,6 % de performance.
Sur le temps de base non gonflé de 0,8095 min : 380 × 0,8095 = 307,6 min, et 307,6 ÷ 405 = 76,0 % de performance.
Le temps de base n'est toujours pas le temps de cycle idéal. C'est le temps à l'allure standard, alors que la référence OEE est le temps le plus rapide tenable dans la durée, le chiffre de performance honnête est donc encore plus bas.
La référence gonflée cache 10,6 points de pourcentage de perte de vitesse, environ 43 minutes de production par équipe que personne ne cherche.
Gardez les deux champs : le temps standard pour l'argent et les personnes, le temps de cycle idéal pour la performance OEE. Le même avertissement s'applique à l'efficacité de production, où un standard trop large donne un pourcentage flatteur et aucune action.
Étude des temps, PMTS, observations instantanées et données machine
L'étude des temps au chronomètre est l'une des quatre façons d'obtenir un temps, et chacune a sa place quelque part.
| Méthode | Ce qu'elle donne | Quand elle convient |
|---|---|---|
| Étude des temps | Temps d'éléments issus de votre propre opération, avec jugement d'allure et majorations | Travail répétitif existant, quand il vous faut un standard défendable tout de suite |
| PMTS (par exemple MTM, MOST) | Temps issus de tables de mouvements et d'activités sous licence, fixés à un niveau de performance défini, donc sans jugement d'allure. Les majorations s'appliquent toujours | Fixer un temps avant que le travail n'existe, et la cohérence entre sites. Exige un analyste formé et certifié |
| Observations instantanées | Part du temps passée dans chaque activité, à partir de nombreuses observations aléatoires | Études de majorations et d'utilisation, travail long ou irrégulier |
| Cycle mesuré par la machine | Temps de cycle et arrêts réels, à chaque cycle, sans observateur | Travail cadencé par la machine, et vérification d'un standard face à la réalité |
Ces méthodes sont complémentaires, pas rivales. Le PMTS ou l'étude des temps fixe le standard, et la collecte des données machine vérifie chaque semaine s'il décrit encore la réalité.
Stocker les révisions pour qu'un standard puisse être audité
Quelqu'un finira par demander pourquoi une pièce est calculée à 0,92 min et qui l'a approuvé. Ne modifiez jamais un standard sur place : insérez une nouvelle version et clôturez l'ancienne.
| Champ | Ce qu'il contient |
|---|---|
| standard_ | Pièce plus opération plus version |
| version / status | Brouillon, Approuvé, Remplacé, Retiré |
| effective_ | La période sur laquelle cette version a servi aux coûts et à la planification |
| source_ | L'étude qui le fonde, pour que les relevés restent accessibles |
| method_ | La révision de l'instruction de travail sur laquelle il a été chronométré |
| basic_ | Avant majorations |
| allowance_ | Réparti par type, jamais intégré au temps de base |
| standard_ | Dérivé, pas saisi |
| approved_ | Nom et date, dans l'enregistrement |
| change_ | Changement de méthode, nouvel outillage, nouvelle étude, correction d'erreur |
| review_ | Quand le standard doit être revérifié |
Deux règles font fonctionner le système. Un changement de method_rev impose une nouvelle version du standard, et un standard dont la date review_due est dépassée a sa place dans un rapport plutôt que dans une confiance silencieuse.
Le même versionnage s'applique aux temps portés par les ordres de fabrication, traités dans notre modèle de données de l'ordre de fabrication.
Erreurs fréquentes
- Chronométrer l'opérateur le plus rapide et appeler cela le standard. Le jugement d'allure traite déjà l'allure, cela fait donc le travail deux fois.
- Faire la moyenne de relevés bruts qui incluent des interruptions. C'est le 0,257 au lieu de 0,220 vu plus haut.
- Juger un élément machine. Cela invente ou supprime du temps que la machine contrôle.
- Perdre les relevés bruts. Si seul le standard survit, personne ne peut l'auditer ni le défendre.
- Une seule majoration pour toute l'usine. Une chambre froide et un poste d'inspection assis ne portent pas la même fatigue.
- Pas de référence de méthode. Le montage change, le standard reste, et le chiffre dérive en silence.
- Injecter le standard gonflé dans l'OEE. La performance semble bonne pendant que les micro-arrêts se cachent dans une référence trop large.
- Ne refaire l'étude qu'après des plaintes. Les revues déclenchées ainsi ne font jamais qu'assouplir les standards.
Comment Fabrico aide
Fabrico n'est pas un outil d'étude des temps ou de mesure du travail. Il ne contient pas de feuilles d'observation, ne calcule ni jugements d'allure ni majorations et ne produit pas de temps standard.
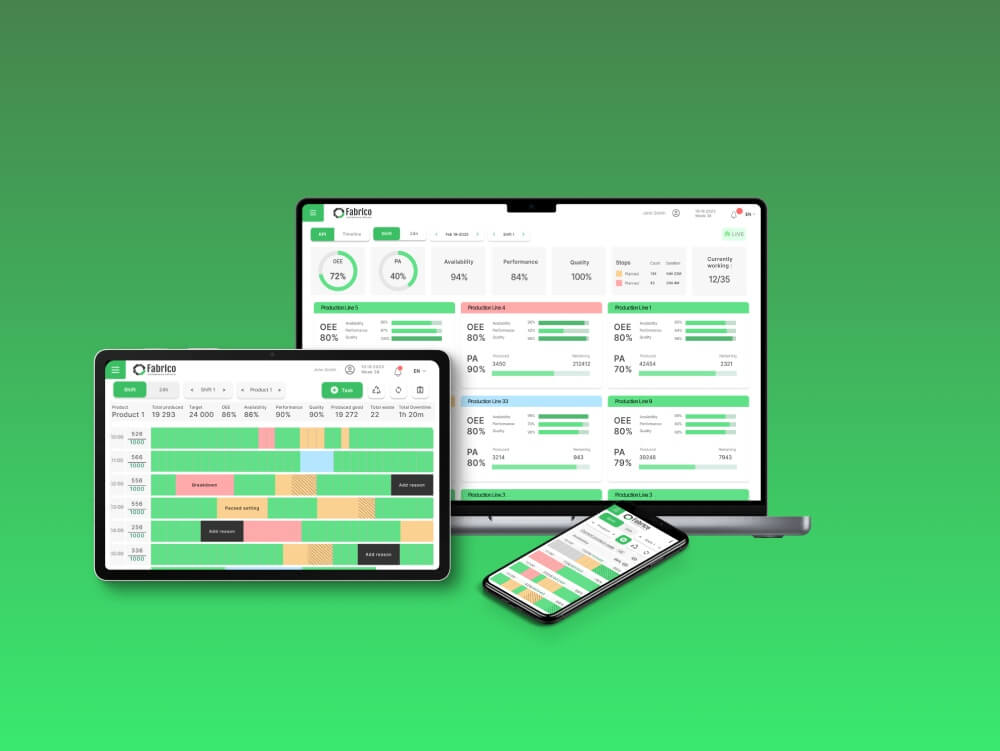
Fabrico est une plateforme OEE avec une GMAO complète. Il mesure les temps de cycle réels, les arrêts courts et les arrêts grâce à la connectivité automate, aux capteurs IoT et aux caméras de vision par ordinateur, les options comparées dans notre guide des systèmes de surveillance des machines.
C'est la vérification dont votre standard a besoin, et la comparaison reste entre vos mains. Le champ que Fabrico utilise comme référence OEE est le temps de cycle idéal, chargez donc celui-ci et gardez le standard gonflé à l'écart.
Mettez ensuite vous-même votre standard calculé à côté des temps de cycle mesurés, équipe après équipe. Quand la machine bat discrètement le standard depuis un mois, c'est que le standard a dérivé.
Les données des ordres, y compris le produit et son temps de cycle idéal, peuvent être importées depuis votre ERP, pour que la référence OEE soit celle que vos ingénieurs ont approuvée plutôt qu'un chiffre ressaisi à la main.
Côté maintenance, votre équipe crée des ordres de travail, exécute des plans préventifs et enregistre les pièces de rechange utilisées par ordre de travail sur le web ou sur mobile. L'assistant IA répond en langage simple aux questions sur l'historique d'une machine.
Vous voulez voir comment vos standards approuvés se comparent à ce que font réellement vos machines ? Réservez une démo de 30 minutes avec un consultant Fabrico, sans engagement, ou contactez-nous pour vos questions.
Questions fréquentes
Quels champs doivent figurer sur une feuille d'observation d'étude des temps ?
Un en-tête d'étude (study_id, part_no, operation_no, poste de travail, opérateur, observateur, date, révision de méthode, méthode de chronométrage, échelle de jugement), une table des éléments (element_no, description, point de coupure, type d'élément, fréquence, jugement d'allure, temps de base) et une table des relevés avec une ligne par élément et par cycle.
Gardez les relevés bruts avec un indicateur is_valid et un motif d'exclusion, car une étude que vous ne pouvez pas recalculer ne peut pas être auditée.
Comment calcule-t-on le temps standard à partir du temps observé ?
Multipliez le temps observé moyen par le jugement d'allure divisé par 100 pour obtenir le temps de base, multipliez les éléments occasionnels par leur fréquence par cycle, additionnez les temps de base, puis multipliez le total par 1 plus la fraction de majoration.
Dans l'exemple ci-dessus, 0,8095 min de temps de base avec 14 % de majorations donnent 0,8095 × 1,14 = 0,9228 min par pièce.
Combien de cycles une étude des temps doit-elle observer ?
Utilisez n = (z × s ÷ (a × moyenne))², où z vaut 1,96 pour 95 % de confiance et a est votre précision, par exemple 0,05 pour plus ou moins 5 %.
Beaucoup d'usines utilisent à la place des tables empiriques basées sur la durée du cycle, un raccourci praticable mais une supposition sur votre variabilité plutôt qu'une mesure.
Faut-il juger l'allure des éléments contrôlés par la machine ?
Non. Une presse, un four ou un convoyeur tourne à sa propre allure, le juger ajouterait ou retirerait donc du temps qu'aucun opérateur ne contrôle.
Un temps standard peut-il servir de temps de cycle idéal dans l'OEE ?
Non, pas sans retirer les majorations et l'effet du jugement d'allure, car un temps standard est délibérément gonflé pour la récupération et les aléas.
L'utiliser comme référence OEE fait paraître le facteur performance meilleur que la réalité, et c'est exactement là que se cache la perte de vitesse.
Découvrez comment Fabrico réunit l'OEE et la maintenance sur une seule plateforme.
Demander une démoArticles connexes