
Das Wichtigste in Kürze
Eine Zeitstudie ist die direkte Beobachtung eines Mitarbeiters bei einem Arbeitsgang, zerlegt in Ablaufabschnitte, Zyklus für Zyklus gemessen und in eine Vorgabezeit umgerechnet.
Das Ergebnis ist nicht, „wie lange es gedauert hat“. Es ist, wie lange die Arbeit dauern sollte, bei einem definierten Tempo und mit definierter Erholungszeit.
Diese Zahl steuert den Arbeitsplan (Ausführungszeit pro Stück, Rüstzeit pro Auftrag), die Kalkulation, die Kapazität, die Austaktung und die Besetzung, die eine Zelle braucht, um die Taktzeit zu halten.
Sie fließt auch in den Leistungsfaktor der OEE ein, aber erst nach einer Korrektur, die die meisten Werke falsch machen.
Eine Vorgabezeit ist nur so gut wie die Methode, gegen die sie gemessen wurde, deshalb muss sie auf eine bestimmte Revision der Standardarbeit verweisen.
Die meisten Werke führen Studien auf Papier durch und tippen das Ergebnis dann ins ERP. Die Rohmesswerte gehen verloren, und niemand kann die Vorgabezeit zwei Jahre später nachrechnen.
Teilen Sie den Bogen in drei Tabellen: Studie, Definitionen der Ablaufabschnitte, einzelne Messwerte.
Eine Zeile pro Studie, und der Teil, den ein Prüfer zuerst liest.
| Feld | Was es enthält |
|---|---|
| study_ | Eindeutige Studiennummer, z. B. TS-2026-0184 |
| part_ | Teil oder Produkt, das die Studie abdeckt |
| operation_ | Arbeitsgang im Arbeitsplan, z. B. 030 Pressen und Entgraten |
| work_ | Maschine, Zelle oder Station |
| method_ | Arbeitsanweisung und Revision. Ohne sie bedeutet die Studie nichts |
| operator_ | Wer beobachtet wurde und mit welcher Erfahrung |
| observer_ | Wer die Studie durchgeführt hat und mit welcher Qualifikation |
| study_ | Datum, Start- und Endzeit, Schicht |
| timing_ | Einzelzeitmessung oder Fortschrittszeitmessung |
| rating_ | Welche Skala, z. B. 100 als Normalleistung |
| uom_ | Dezimalminuten, Sekunden oder TMU. Eine Einheit pro Werk |
| conditions | Material, Werkzeuge, alles Ungewöhnliche an diesem Tag |
Halten Sie die Bedingungen fest. Eine Studie an einem neuen Werkzeug und eine an einem verschlissenen sind zwei verschiedene Studien, und nur dieses Feld sagt, welche welche ist.
Eine Zeile pro Ablaufabschnitt und Studie. Ablaufabschnitte sind die Einheiten, die Sie wiederverwenden, vergleichen und zwischen Stationen verschieben.
| Feld | Was es enthält |
|---|---|
| element_ | Reihenfolge innerhalb des Arbeitsgangs |
| element_ | Verb plus Objekt, z. B. „Rohling in die Vorrichtung einlegen“ |
| break_ | Das genaue Geräusch oder Bild, das den Ablaufabschnitt beendet |
| element_ | Wiederkehrend, gelegentlich, maschinengesteuert oder fremd (nicht Teil der Methode, also gemessen und dann aus der Vorgabezeit herausgehalten) |
| frequency | Häufigkeit pro Zyklus, z. B. 1 oder 1/20 |
| ratable | Ja bei vom Mitarbeiter bestimmtem Tempo, nein bei maschinengesteuerter Arbeit |
| mean_ | Mittelwert der gültigen Messwerte |
| rating_ | Der für diesen Ablaufabschnitt verwendete Leistungsgrad |
| basic_ | Abgeleitet: Mittelwert von (beobachtete Zeit × Leistungsgrad ÷ 100) über die gültigen Zyklen |
Der Messpunkt ist das Feld, das man gern überspringt, und das, das die Vergleichbarkeit zerstört. „Bis zum Pressenschlag“ und „bis das Teil aus dem Werkzeug ist“ sind verschiedene Ablaufabschnitte.
Eine Zeile pro Ablaufabschnitt und Zyklus. Das ist der Nachweis, und genau den werfen Tabellenkalkulationen meist weg.
| Feld | Was es enthält |
|---|---|
| study_ | Welcher Ablaufabschnitt welcher Studie |
| cycle_ | 1, 2, 3 und so weiter |
| watch_ | Was die Uhr am Messpunkt angezeigt hat |
| observed_ | Verstrichene Zeit für diesen Ablaufabschnitt in diesem Zyklus |
| rating | Leistungsgrad für diesen Zyklus, falls pro Zyklus beurteilt |
| is_ | Wahr oder falsch. Löschen Sie nie einen Messwert |
| exclusion_ | Pflichtfeld, wenn is_ |
is_valid plus exclusion_reason ist der Ehrlichkeitsmechanismus des Modells. Ein Messwert, der ohne schriftlichen Grund entfernt wird, ist eine Zahl, bei der jemand entschieden hat, dass Sie sie nicht sehen sollen.
Die beiden Stoppuhrverfahren speichern Unterschiedliches, und die Umrechnung zwischen ihnen funktioniert nur in eine Richtung.
| Verfahren | Was Sie erfassen | Was die Tabelle enthält |
|---|---|---|
| Einzelzeitmessung | Uhr an jedem Messpunkt auf null zurückgesetzt | watch_ |
| Fortschrittszeitmessung | Uhr läuft ab dem Beginn der Studie | watch_ |
Bei der Fortschrittszeitmessung ist die beobachtete Zeit dieser Messpunkt minus der vorherige: Ablesungen von 0,15, 0,55 und 0,77 ergeben Abschnittszeiten von 0,15, 0,40 und 0,22 min.
Das ist für die Prüfung wichtig: Jede Sekunde ist erfasst, Unterbrechungen eingeschlossen, weil die Ablesungen immer steigen müssen.
Eine Einzelzeitmessung lässt sich nicht zu einer Zeitachse zusammensetzen, weil sie nie eine kumulierte Uhrzeit erfasst und jedes Zurücksetzen unbemerkt einen Bruchteil einer Sekunde verliert. Messen Sie fortlaufend, wann immer die Studie prüfbar sein muss, und nutzen Sie die Einzelzeitmessung für schnelle Kontrollen, bei denen die Zeitachse keine Rolle spielt.
Fünf Schritte in dieser Reihenfolge. Jeder bekommt eine eigene gespeicherte Spalte, damit die Rechnung geprüft werden kann.
Die beobachtete Zeit ist die rohe verstrichene Zeit für einen Ablaufabschnitt in einem Zyklus. Der Leistungsgrad ist die Beurteilung des Tempos durch den Beobachter gegenüber einer definierten Normalleistung.
Die gängige Skala setzt 100 als Normalleistung, ein Leistungsgrad von 110 bedeutet also ein Tempo 10% darüber. Normalleistung ist das Tempo, das ein qualifizierter, motivierter Mitarbeiter eine ganze Schicht lang ohne Überanstrengung halten kann, und dieser Satz muss in der Studie stehen, sonst bedeutet die Zahl nichts.
Halten Sie fest, welche Skala Sie verwendet haben, denn es ist mehr als eine im Umlauf, und sie sind nicht austauschbar. Ein Leistungsgrad von 80 liegt auf der einen Skala über der Normalleistung und auf einer anderen deutlich darunter.
Grundzeit = beobachtete Zeit × Leistungsgrad ÷ 100. Ein Leistungsgrad über 100 erhöht die beobachtete Zeit, unter 100 senkt er sie.
Wenden Sie ihn Zyklus für Zyklus an und bilden Sie dann den Mittelwert. Jeden Messwert zu beurteilen und die Ergebnisse zu mitteln ist nicht dieselbe Rechnung wie eine mittlere beobachtete Zeit mit einem mittleren Leistungsgrad zu multiplizieren, und nur die erste übersteht eine Prüfung.
Gelegentliche Ablaufabschnitte kommen nicht in jedem Zyklus vor, multiplizieren Sie ihre Grundzeit also mit der Häufigkeit.
Ein Behälterwechsel alle 20 Stück mit 0,500 min trägt 0,500 × 1/20 = 0,025 min pro Stück bei.
Zuschläge sind zusätzliche Zeit für Dinge, die real sind, aber nicht die Arbeit selbst.
| Zuschlag | Was er abdeckt |
|---|---|
| Erholung, persönlich | Trinken, Toilette, persönliche Bedürfnisse |
| Erholung, Ermüdung | Erholung von Anstrengung, Körperhaltung, Hitze, Lärm, Aufmerksamkeit |
| Verteilzeit | Kleine, unregelmäßige, unvermeidbare Arbeit oder Verzögerung, zu kurz zum Messen |
| Vereinbart oder besonders | Durch Vereinbarung hinzugefügt, nicht durch Messung. Halten Sie ihn in einer eigenen Spalte und außerhalb der gemessenen Vorgabezeit |
Zuschlagsprozentsätze legt jedes Werk selbst fest, nicht diese Seite. Die Erholungszuschlagstabellen, die in Lehrbüchern der Arbeitswissenschaft kursieren, sind veranschaulichende Beispiele, keine herausgegebene Norm, und keine Stelle zertifiziert die Zahlen darin.
Behandeln Sie jede veröffentlichte Tabelle als Ausgangsposition für eine örtliche Vereinbarung. Die Werte, die Sie anwenden, sind Ihre eigenen, und sie müssen vereinbart, datiert und dokumentiert sein.
Die Prozentsätze unten sind nur Beispieleingaben, keine Normen.
Vorgabezeit = gesamte Grundzeit × (1 + Zuschlagsanteil). Speichern Sie den Zuschlagsprozentsatz neben dem Ergebnis, nie in es eingerechnet.
Prüfen Sie, worauf sich der Prozentsatz bezieht. Die Formel oben liest 14% als 14% der Grundzeit, viele Vereinbarungen drücken die Erholung aber als Anteil an der gesamten Arbeitszeit aus.
Bei dieser zweiten Lesart ändert sich der Divisor: Vorgabezeit = Grundzeit ÷ (1 minus 0,14), was aus 0,8095 min 0,9413 min statt 0,9228 min macht. Speichern Sie die Bezugsgröße in einem eigenen Feld neben dem Prozentsatz, denn die beiden Lesarten unterscheiden sich bei jedem Stück um etwa 2%.
Ein Pressenarbeitsgang, vier Ablaufabschnitte, Dezimalminuten. Dieses Werk hat 12% Erholung und 2% Verteilzeit vereinbart, insgesamt 14%.
| Ablaufabschnitt | Beobachtet × Leistungsgrad | Grundzeit (min) |
|---|---|---|
| 1. Rohling einlegen (wiederkehrend) | 0,150 × 95 | 0,1425 |
| 2. Pressenhub (Maschine) | 0,400, nicht beurteilt | 0,4000 |
| 3. Entnehmen und entgraten (wiederkehrend) | 0,220 × 110 | 0,2420 |
| 4. Behälter wechseln, 1/20 (gelegentlich) | 0,500 × 100, ÷ 20 | 0,0250 |
| Gesamte Grundzeit | 0,8095 |
Prüfung Abschnitt 1: 0,150 × 0,95 = 0,1425. Prüfung Abschnitt 3: 0,220 × 1,10 = 0,2420.
Nun die Zuschläge. 0,8095 × 1,14 = 0,9228 min, das sind 55,4 Sekunden pro Stück oder 65 Stück pro Stunde.
Viele Werke wenden den Erholungszuschlag nur auf die manuelle Grundzeit an, weil der Mitarbeiter während des Maschinenabschnitts nicht arbeitet.
Die manuelle Grundzeit beträgt hier 0,1425 + 0,2420 + 0,0250 = 0,4095 min.
Dann ergibt 0,4095 × 1,14 = 0,4668 plus die Maschinenzeit 0,4000 0,8668 min: 52,0 Sekunden und 69 Stück pro Stunde.
Zwei Methoden, 65 und 69 Stück pro Stunde, und sie sind nicht gleich gut zu begründen. Der Erholungszuschlag vergütet die Erholung von Anstrengung, ihn auf Zeit zu legen, in der der Mitarbeiter einer Presse zusieht, ist also eine Konvention der Bequemlichkeit statt eines Erholungsbedarfs.
Schreiben Sie auf, welche Ihr Werk verwendet, denn wer sie mischt, macht Arbeitsplätze unvergleichbar. Ist der Mitarbeiter während des Maschinenabschnitts tatsächlich unbeschäftigt, gehört diese unbesetzte Zeit in eine eigene Spalte, nicht in einen Erholungsprozentsatz.
Die Leistungsgradbeurteilung ist der einzige Schritt der Kette, der keine Messung ist. Zwei geschulte Beobachter, die denselben Mitarbeiter beobachten, schreiben nicht immer dieselbe Zahl auf.
Ein Leistungsgrad korrigiert das Tempo, nie die Methode. Geht der Mitarbeiter drei Schritte, die das Layout nicht braucht, preist ein Leistungsgrad von 100 diese Schritte für die gesamte Lebensdauer der Vorgabezeit ein.
Also speichern Sie ihn getrennt, statt ihn zu verstecken, dann kann ein Prüfer die Zeiten akzeptieren und nur die Beurteilung anfechten.
Zwei Kontrollen kosten nichts: Beurteilen Sie pro Ablaufabschnitt und Zyklus statt einmal für die ganze Studie, und lassen Sie jedes Quartal zwei Beobachter dieselben aufgezeichneten Zyklen beurteilen.
Maschinengesteuerte Ablaufabschnitte dürfen nie beurteilt werden. Die Presse braucht 0,400 min, egal wer davor steht, ein Leistungsgrad von 95 würde die Grundzeit also auf 0,380 min senken und 0,020 min echte Maschinenzeit löschen.
Ein Leistungsgrad von 110 bewirkt das Gegenteil und erfindet 0,040 min, die niemand gebraucht hat. So oder so bleibt der Fehler unbemerkt, weil der Maschinenabschnitt aussieht wie jede andere Zeile.
Setzen Sie ratable = no, damit das System jeden Leistungsgrad außer 100 ablehnt, und wenden Sie dieselbe Regel auf Abschnitte an, deren Tempo ein Förderband, ein Ofen oder eine Aushärtung bestimmt.
Die ehrliche Antwort ist, dass die Streuung entscheidet, nicht eine runde Zahl. Die Formel für einen Stichprobenumfang bei einer angegebenen Vertrauenswahrscheinlichkeit und Genauigkeit lautet:
n = ( z × s ÷ (a × Mittelwert) )²
Dabei ist z der Vertrauensfaktor (1,96 für 95% Vertrauenswahrscheinlichkeit), s die Standardabweichung der Stichprobe, a die relative Genauigkeit (0,05 bedeutet plus oder minus 5% des Mittelwerts, nicht 0,05 min) und Mittelwert die mittlere beobachtete Zeit.
Drei Annahmen stecken darin. Die Messwerte müssen unabhängige Ziehungen aus einer annähernd normalverteilten Grundgesamtheit sein, das normale z wird verwendet, obwohl s aus einer kleinen Vorstudie stammt, und das Ergebnis bemisst einen Ablaufabschnitt, nicht die Studie.
Rechnen Sie also Abschnitt für Abschnitt und nehmen Sie das größte Ergebnis. Berechnen Sie s dann neu, sobald die zusätzlichen Zyklen vorliegen, denn eine Vorstudie mit zehn Messwerten kann den Bedarf stark unterschätzen.
Zehn Messwerte von Abschnitt 3, Entnehmen und Entgraten, in Dezimalminuten: 0,21, 0,23, 0,20, 0,22, 0,24, 0,21, 0,25, 0,22, 0,20, 0,22.
Ihre Summe ist 2,20, der Mittelwert also 0,220 min, und die quadrierten Abweichungen ergeben zusammen 0,0024.
Die Standardabweichung der Stichprobe ist die Quadratwurzel aus 0,0024 ÷ 9, also 0,0163 min.
Nun die Formel: 1,96 × 0,0163 = 0,03195 und 0,05 × 0,220 = 0,01100.
0,03195 ÷ 0,01100 = 2,905 und 2,905² = 8,4, also 9 Zyklen. Die bereits gemessenen zehn reichen aus.
Beachten Sie, wie stark das wirkt. Verdoppelt sich die Standardabweichung, vervierfacht sich die Zahl der nötigen Zyklen, von 8,4 auf 33,8, also 34 Zyklen.
Viele Werke rechnen das nie aus. Sie verwenden eine veröffentlichte Tabelle, die etwa sagt: „Zyklus unter 0,10 min, 40 Messwerte nehmen; Zyklus über 2 min, 10 nehmen“.
Diese Tabellen sind eine Abkürzung, die in echten Fabriken jeden Tag genutzt wird, und zugleich eine Vermutung über Ihre Streuung von jemandem, der Ihre Linie nie gesehen hat. Nehmen Sie die Zahl der Tabelle, berechnen Sie dann s und fügen Sie nur Zyklen hinzu, wenn die Formel es verlangt.
Speichern Sie alle drei Kennzahlen pro Ablaufabschnitt. Sie beantworten verschiedene Fragen, und der Abstand zwischen ihnen ist ein Signal.
| Kennzahl | Was sie Ihnen sagt |
|---|---|
| Mittelwert | Der Wert, der in die Vorgabezeit eingeht. Empfindlich gegenüber einem schlechten Messwert |
| Median | Der typische Zyklus. Bewegt sich kaum, wenn ein Messwert extrem ist |
| Standardabweichung | Wie konstant die Methode ist, und sie bestimmt den Stichprobenumfang |
Wenn Mittelwert und Median auseinanderlaufen, ist etwas passiert, das nicht zur Arbeit gehört. Nehmen Sie dieselben zehn Messwerte, aber Zyklus 7 zeigt jetzt 0,62 min, weil der Mitarbeiter auf einen fehlenden Behälter gewartet hat.
Der Median liegt weiter bei 0,220 min. Der Mittelwert springt auf 2,57 ÷ 10 = 0,257 min, also 16,8% höher durch einen einzigen Messwert.
Die Standardabweichung springt auf 0,128 min, und der Stichprobenumfang wird (1,96 × 0,128) ÷ (0,05 × 0,257) = 19,53, quadriert = 381,2, also 382 Zyklen.
Das ist das Argument für Ausschlüsse. Eine nicht behandelte Unterbrechung hat aus einer Studie mit 9 Zyklen eine mit 382 Zyklen gemacht und hätte jedes Stück über Jahre aufgepolstert.
Gehen Sie nicht los und messen 382 Zyklen. Die Stichprobe ist keine einheitliche Grundgesamtheit mehr, die Formel bemisst also vermischte Daten, und 382 ist eine Warnung auf Ihrem Bogen statt eines Arbeitsauftrags für den Beobachter.
„Mittelwert 0,220 min, 10 Messwerte“ und „Mittelwert 0,220 min, 9 gültig, 1 ausgeschlossen, Grund erfasst“ sind nicht dieselbe Studie.
Eine Vorgabezeit und eine ideale Zykluszeit sind verschiedene Zahlen mit verschiedenen Aufgaben, und Werke verwenden regelmäßig die eine, wo die andere hingehört.
| Zahl | Enthält | Verwenden für |
|---|---|---|
| Vorgabezeit | Leistungsgrad und Zuschläge | Arbeitspläne, Kalkulation, Personalbesetzung, Kapazität |
| Ideale Zykluszeit | Keins von beiden. Schnellste dauerhaft haltbare Zeit pro Stück | Den Leistungsfaktor der OEE |
Unser Leitfaden zur Zykluszeit definiert die tatsächliche und die ideale Variante. Die Falle entsteht, wenn die aufgepolsterte Vorgabezeit als Referenz in die OEE geladen wird.
Ein Arbeitsplatz läuft 405 Minuten und produziert 380 Stück.
Auf Basis der Vorgabezeit von 0,9228 min: 380 × 0,9228 = 350,7 min verdient, und 350,7 ÷ 405 = 86,6% Leistung.
Auf Basis der ungepolsterten Grundzeit von 0,8095 min: 380 × 0,8095 = 307,6 min, und 307,6 ÷ 405 = 76,0% Leistung.
Die Grundzeit ist immer noch nicht die ideale Zykluszeit. Sie ist die Zeit bei Normalleistung, während die OEE-Referenz die schnellste dauerhaft haltbare Zeit ist, die ehrliche Leistungszahl liegt also noch tiefer.
Die aufgepolsterte Referenz verdeckt 10,6 Prozentpunkte Geschwindigkeitsverlust, grob 43 Minuten Ausbringung pro Schicht, nach denen niemand sucht.
Behalten Sie beide Felder: die Vorgabezeit für Geld und Personal, die ideale Zykluszeit für die OEE-Leistung. Dieselbe Warnung gilt für die Produktionseffizienz, wo eine lockere Vorgabe einen schmeichelhaften Prozentsatz und keine Maßnahme liefert.
Die Zeitstudie mit Stoppuhr ist einer von vier Wegen zu einer Zeit, und jeder ist irgendwo richtig.
| Verfahren | Was es liefert | Wann es passt |
|---|---|---|
| Zeitstudie | Abschnittszeiten aus Ihrem eigenen Arbeitsgang, mit Leistungsgrad und Zuschlägen | Bestehende wiederkehrende Arbeit, wenn Sie jetzt eine belastbare Vorgabezeit brauchen |
| PMTS (zum Beispiel MTM, MOST) | Zeiten aus lizenzierten Bewegungs- und Tätigkeitstabellen, auf ein definiertes Leistungsniveau festgelegt, also ohne Leistungsgradbeurteilung. Zuschläge kommen weiterhin hinzu | Eine Zeit festlegen, bevor die Arbeit existiert, und Einheitlichkeit über Standorte. Erfordert einen geschulten und zertifizierten Analysten |
| Multimomentaufnahme | Anteil der Zeit pro Tätigkeit, aus vielen zufälligen Beobachtungen | Zuschlags- und Auslastungsstudien, lange oder unregelmäßige Arbeit |
| Maschinell gemessener Zyklus | Tatsächliche Zykluszeiten und Stopps, jeder Zyklus, ohne Beobachter | Maschinengetaktete Arbeit und die Prüfung einer Vorgabezeit gegen die Realität |
Sie ergänzen sich, statt zu konkurrieren. PMTS oder eine Zeitstudie legt die Vorgabezeit fest, und die Maschinendatenerfassung prüft jede Woche, ob sie die Realität noch beschreibt.
Irgendwann fragt jemand, warum ein Teil mit 0,92 min kalkuliert ist und wer das freigegeben hat. Ändern Sie eine Vorgabezeit nie direkt: Legen Sie eine neue Version an und schließen Sie die alte.
| Feld | Was es enthält |
|---|---|
| standard_ | Teil plus Arbeitsgang plus Version |
| version / status | Entwurf, Freigegeben, Ersetzt, Außer Kraft |
| effective_ | Das Zeitfenster, das diese Version kalkuliert und geplant hat |
| source_ | Die zugrunde liegende Studie, damit die Messwerte erreichbar bleiben |
| method_ | Die Revision der Arbeitsanweisung, gegen die gemessen wurde |
| basic_ | Vor den Zuschlägen |
| allowance_ | Nach Art aufgeteilt, nie in die Grundzeit eingerechnet |
| standard_ | Abgeleitet, nicht getippt |
| approved_ | Name und Datum, im Datensatz |
| change_ | Methodenänderung, neues Werkzeug, erneute Studie, Fehlerkorrektur |
| review_ | Wann die Vorgabezeit erneut geprüft werden muss |
Zwei Regeln lassen das funktionieren. Eine Änderung von method_rev erzwingt eine neue Version der Vorgabezeit, und eine Vorgabezeit nach ihrem review_due gehört auf einen Bericht, statt stillschweigend vertraut zu werden.
Dieselbe Versionierung gilt für Zeiten auf Fertigungsaufträgen, behandelt in unserem Datenmodell für Fertigungsaufträge.
Fabrico ist kein Werkzeug für Zeitstudien oder Arbeitsmessung. Es enthält keine Beobachtungsbögen, berechnet keine Leistungsgrade oder Zuschläge und erzeugt keine Vorgabezeit.
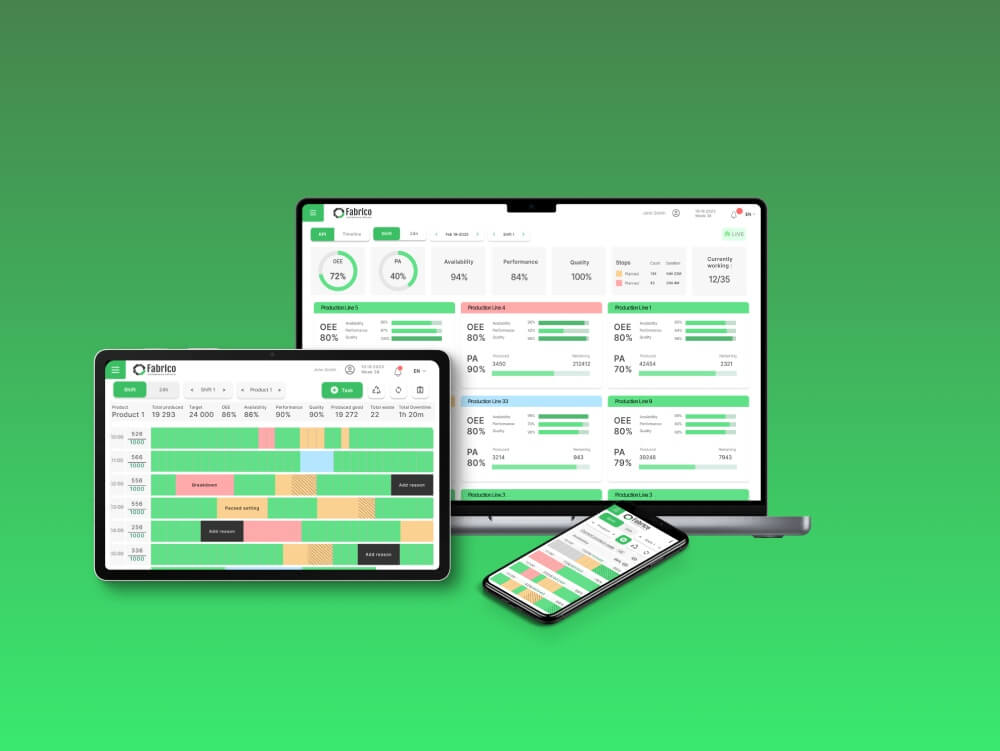
Fabrico ist eine OEE-Plattform mit vollständigem CMMS. Es misst tatsächliche Zykluszeiten, Kurzstopps und Stillstände über SPS-Anbindung, IoT-Sensoren und Computer-Vision-Kameras, die Optionen, die unser Leitfaden zu Systemen zur Maschinenüberwachung vergleicht.
Das ist die Prüfung, die Ihre Vorgabezeit braucht, und der Vergleich bleibt in Ihrer Hand. Das Feld, das Fabrico als OEE-Referenz nutzt, ist die ideale Zykluszeit, laden Sie also diese und halten Sie die aufgepolsterte Vorgabezeit heraus.
Stellen Sie Ihre berechnete Vorgabezeit dann selbst den gemessenen Zykluszeiten gegenüber, Schicht für Schicht. Wenn die Maschine die Vorgabezeit einen Monat lang unbemerkt unterboten hat, ist die Vorgabezeit gedriftet.
Auftragsdaten, einschließlich des Produkts und seiner idealen Zykluszeit, lassen sich aus Ihrem ERP importieren, sodass die OEE-Referenz die ist, die Ihre Ingenieure freigegeben haben, statt einer von Hand abgetippten Zahl.
Auf der Instandhaltungsseite legt Ihr Team Arbeitsaufträge an, führt vorbeugende Pläne aus und erfasst die pro Arbeitsauftrag verbrauchten Ersatzteile im Web oder mobil. Der KI-Assistent beantwortet Fragen zur Historie einer Maschine in einfacher Sprache.
Möchten Sie sehen, wie Ihre freigegebenen Vorgabezeiten im Vergleich zu dem abschneiden, was Ihre Maschinen tatsächlich tun? Buchen Sie eine 30-minütige Demo mit einem Fabrico Berater, unverbindlich, oder kontaktieren Sie uns mit Ihren Fragen.
Ein Studienkopf (study_id, part_no, operation_no, Arbeitsplatz, Mitarbeiter, Beobachter, Datum, Methodenrevision, Messverfahren, Leistungsgradskala), eine Tabelle der Ablaufabschnitte (element_no, Beschreibung, Messpunkt, Abschnittsart, Häufigkeit, Leistungsgrad, Grundzeit) und eine Tabelle der Messwerte mit einer Zeile pro Ablaufabschnitt und Zyklus.
Behalten Sie die Rohmesswerte mit einem is_valid-Kennzeichen und einem Ausschlussgrund, denn eine Studie, die Sie nicht nachrechnen können, kann nicht geprüft werden.
Multiplizieren Sie die mittlere beobachtete Zeit mit dem Leistungsgrad geteilt durch 100, um die Grundzeit zu erhalten, multiplizieren Sie gelegentliche Ablaufabschnitte mit ihrer Häufigkeit pro Zyklus, addieren Sie die Grundzeiten und multiplizieren Sie die Summe dann mit 1 plus dem Zuschlagsanteil.
Im Beispiel oben ergeben 0,8095 min Grundzeit mit 14% Zuschlägen 0,8095 × 1,14 = 0,9228 min pro Stück.
Verwenden Sie n = (z × s ÷ (a × Mittelwert))², wobei z für 95% Vertrauenswahrscheinlichkeit 1,96 ist und a Ihre Genauigkeit, etwa 0,05 für plus oder minus 5%.
Viele Werke verwenden stattdessen Faustregeltabellen nach Zykluslänge, eine brauchbare Abkürzung, aber eine Vermutung über Ihre Streuung statt einer Messung.
Nein. Eine Presse, ein Ofen oder ein Förderband läuft in seinem eigenen Tempo, eine Beurteilung würde also Zeit hinzufügen oder entfernen, die kein Mitarbeiter steuert.
Nein, nicht ohne die Zuschläge und den Effekt des Leistungsgrads herauszunehmen, denn eine Vorgabezeit ist bewusst für Erholung und Verteilzeiten aufgepolstert.
Sie als OEE-Referenz zu verwenden, lässt den Leistungsfaktor besser aussehen als die Realität, und genau dort versteckt sich der Geschwindigkeitsverlust.
Sehen Sie, wie Fabrico OEE und Instandhaltung auf einer Plattform vereint.
Demo anfragen




 Anmeldung
 Blog