







 Zaloguj
 Blog
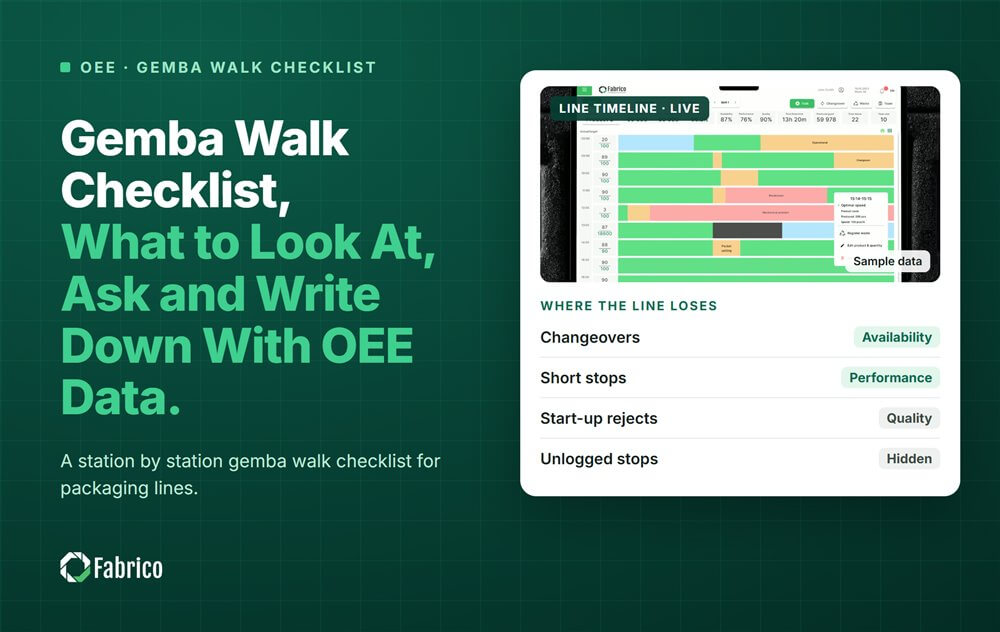
Lista kontrolna gemba walk: na co patrzeć, o co pytać i co zapisywać z danymi OEE

Najważniejsze wnioski
- Wybieraj miejsce obchodu na podstawie strat z ostatniej zmiany uszeregowanych według pieniędzy, a nie według procentu OEE.
- Przy każdej maszynie porównaj to, co widzisz, z tym, co pokazują dane: prędkość, postoje, bufory i materiał.
- Zadawaj otwarte pytania o proces. Nigdy nie oceniaj ludzi i nie wskazuj ich z nazwiska.
- Zapisuj fakty: maszynę, liczbę, nagranie lub zdjęcie, jednego właściciela i datę weryfikacji.
- W przykładzie wolna praca i krótkie postoje okazały się tym samym problemem z folią, a wolną pracę pokazały dopiero dane.
Dobry gemba walk zaczyna się od strat OEE z ostatniej zmiany, uszeregowanych według pieniędzy, i prowadzi do maszyny, na której wystąpiła największa strata. Tam oglądasz maszynę, pytasz załogę o proces i zapisujesz fakty, liczby oraz jednego właściciela dla każdego ustalenia.
Ta lista kontrolna pochodzi od Fabrico, platformy OEE i light MES. Powstała z myślą o liniach pakujących w branży FMCG, a każde pytanie dotyczy procesu, nigdy człowieka.
Czym jest gemba walk i po co zabierać dane OEE?
Gemba oznacza "prawdziwe miejsce": halę produkcyjną, na której powstaje wyrób. Gemba walk to wyjście lidera na halę, aby zobaczyć proces razem z ludźmi, którzy go prowadzą.
Masaaki Imai w książce Gemba Kaizen (1997) podaje pięć zasad:
- Gdy pojawia się problem, najpierw idź do gemba.
- Sprawdź rzeczywistą maszynę, część lub narzędzie.
- Na miejscu wprowadź tymczasowe działanie zaradcze.
- Znajdź przyczynę źródłową.
- Ustandaryzuj rozwiązanie, aby problem nie wrócił.
Zasady Imaia zaczynają działać, gdy problem jest już znany. Dane OEE mówią, który problem wybrać: stratę, która kosztowała najwięcej na ostatniej zmianie, a nie to, co jest najgłośniejsze lub najświeższe.
Co przygotować przed obchodem?
- Pobierz straty z ostatniej zmiany dla jednej linii, uszeregowane według pieniędzy.
- Wybierz trzy największe. Zanotuj maszynę, minuty, liczbę zdarzeń i kod przyczyny.
- Sprawdź stratę prędkości. Wolna praca kryje się w Wydajności i nigdy nie pojawia się jako postój.
- Obejrzyj nagranie typowego postoju, jeśli kamera obejmuje tę maszynę.
- Przeczytaj otwarte działania z poprzedniego obchodu na tej linii.
- Uprzedź lidera zespołu, że przychodzisz i którą stratę chcesz zobaczyć.
Zabierz listę strat, a nie podkładkę do oceniania ludzi. Nasz poradnik o diagnozowaniu strat prędkości na szybkich liniach wyjaśnia, dlaczego wolną pracę tak łatwo przeoczyć.
Na co patrzeć na linii?
Przy każdej maszynie z listy porównaj to, co widzisz, z tym, co mówią dane. Różnica między nimi to ustalenie.
| Na co patrzeć | Z czym porównać |
|---|---|
| Czy maszyna pracuje, stoi czy czeka? | Stan na ekranie lub tablicy linii |
| Prędkość ustawiona na panelu maszyny | Prędkość nominalna dla tego wyrobu |
| Przenośnik lub stół przed maszyną i za nią | Minuty głodzenia i blokady |
| Folia, etykiety, kartony i klej przy linii | Postoje zakodowane jako oczekiwanie na materiał |
| Narzędzia i części do usuwania zacięć | Liczba krótkich postojów |
| Standard wywieszony przy maszynie | To, co załoga faktycznie robi |
| Kody przyczyn na ekranie operatora | Największa strata z Twojej listy |
Zostań na tyle długo, by zobaczyć, jak problem się pojawia. Krótki postój, który powtarza się 40 razy na zmianę, wydarzy się na Twoich oczach. Nasz poradnik o sześciu wielkich stratach pomoże nazwać to, co widzisz.
Jakie pytania zadawać podczas gemba walk?
Zadawaj otwarte pytania o proces, a potem słuchaj. Załoga wie rzeczy, których nie pokazuje żaden raport.
- Co ostatnio zatrzymało tę maszynę i co zrobiliście, żeby ją uruchomić?
- Który postój zdarza się najczęściej? Który najbardziej Was irytuje?
- Co robi maszyna tuż przed zatrzymaniem?
- Z jaką prędkością produkujecie ten wyrób i dlaczego właśnie z taką?
- Czy czegoś brakuje lub coś się spóźnia: folia, etykiety, kartony, narzędzia?
- Gdzie czekacie na coś lub na kogoś?
- Czy jest standard dla tej pracy? Czy się sprawdza?
- Jak kodujecie postój, gdy przyczyna nie jest jasna?
- Gdybyście mogli zmienić jedną rzecz w tej maszynie, co by to było?
- Co obiecaliśmy ostatnio i czy to się stało?
Unikaj pytań "kto". "Kto to spowodował?" kończy rozmowę. "Co się stało?" ją zaczyna. Jeśli kody na ekranie nie zgadzają się z tym, co mówi załoga, zajrzyj do naszego poradnika o kodach przyczyn, z których operatorzy potrafią korzystać.
Co zapisywać?
Jedna linijka na ustalenie, zawsze w tej samej kolejności:
- Gdzie: linia i maszyna.
- Co widziałeś: fakt, nie opinia.
- Liczba: minuty, liczba zdarzeń lub sztuk z listy strat.
- Dowód: nagranie lub zdjęcie.
- Rozwiązanie tymczasowe: co zrobiono na miejscu.
- Właściciel: jedna rola, na przykład inżynier procesu.
- Weryfikacja: kiedy to sprawdzisz, zwykle przy następnym obchodzie.
Potem przejrzyj listę strat z kolejnych zmian. Jeśli strata spadła, poprawka zadziałała. Jeśli nie, przyczyna źródłowa wciąż jest otwarta.
Jak wygląda przykładowy gemba walk na linii pakującej?
Przykładowa linia (liczby poglądowe, nie dane klienta): linia pakowania przekąsek, na której wąskim gardłem jest pakowaczka o wydajności nominalnej 80 torebek na minutę. Zmiana ma 450 minut planowanego czasu produkcji. Każda torebka przynosi marżę $0,25, czyli €0,25 w zakładzie rozliczanym w euro, więc każda minuta pakowaczki jest warta $20.
OEE z ostatniej zmiany wyniosło 68,7%: Dostępność 84,4%, Wydajność 84,3% i Jakość 96,5%. Sama ta liczba nie mówi, dokąd iść. Mówi to lista strat.
| Strata, ostatnia zmiana | Minuty pakowaczki | Utracone torebki | Koszt |
|---|---|---|---|
| Wolna praca, 72 zamiast 80 na minutę | 35.6 | 2 848 | $712 |
| Awaria grzałki szczęk zgrzewających | 25 | 2 000 | $500 |
| 40 krótkich postojów, zejście folii z toru | 24 | 1 920 | $480 |
| Pusty bęben z przyprawą | 20 | 1 600 | $400 |
| 900 braków z niedowagą po $0,40 | 11.25 | 900 | $360 |
| Przekroczenie czasu przezbrojenia | 15 | 1 200 | $300 |
| Oczekiwanie na rolę folii | 10 | 800 | $200 |
| Razem | 140.85 | 11 268 | $2 952 |
- Pakowaczka mogła wyprodukować 450 x 80 = 36 000 torebek. Wyprodukowała 24 732 dobrych, więc 11 268 utracono.
- Kontrola OEE: 24 732 / 80 / 450 = 68,7%.
- Braki wyceniono na $0,40, a nie $0,25, bo traci się także folię i produkt.
- Wolna praca i krótkie postoje to $1 192 z $2 952. Oba problemy występują na torze folii.
- Papierowy dziennik pokazałby na pierwszym miejscu 25-minutową awarię grzałki, a wolnej pracy wcale.
Dlatego przykładowy obchód zaczął się od toru folii w pakowaczce. Do notatek trafiły trzy linijki:
- Tor folii: załoga pracuje na 72 na minutę, bo przy 80 folia zbacza po każdym klejeniu. Nagranie trzech krótkich postojów pokazuje, jak folia schodzi ze znacznika. Rozwiązanie tymczasowe: sprawdzenie prowadnicy po każdym klejeniu. Właściciel: inżynier procesu.
- Role folii: nowe role leżą w magazynie, a nie przy linii, więc pakowaczka czekała 10 minut. Rozwiązanie: dwie role przygotowane przy linii. Właściciel: logistyka linii.
- Bęben z przyprawą: nie ma ostrzeżenia o niskim poziomie, więc się opróżnił. Właściciel: dział techniczny.
Przy następnym obchodzie pierwsze pytanie jest proste: czy wolna praca i postoje folii spadły na liście strat?
Jakie błędy zamieniają gemba walk w wycieczkę po zakładzie?
- Obchód bez danych, przez co widzisz to, co głośne, a nie to, co kosztuje najwięcej.
- Obchody tylko na zmianie dziennej, choć straty na nocnej wyglądają inaczej.
- Pytanie "kto" zamiast "co" i "dlaczego".
- Ocenianie ludzi według listy kontrolnej. To jest audyt i załoga tak go potraktuje.
- Niezapisywanie niczego albo notatki, na podstawie których nikt nie może działać.
- Brak powrotu. Jeśli nic się nie dzieje, załoga przestaje Ci cokolwiek mówić.
Kamery na linii słusznie budzą pytania załóg. Nasz poradnik o kamerach na linii produkcyjnej bez inwigilacji pokazuje, jak obserwować maszynę, a nie człowieka.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Daje obchodowi punkt wyjścia: postoje rejestrowane automatycznie i OEE na żywo dla każdej linii i zmiany.
- Straty wycenione w pieniądzach i uszeregowane dla ostatniej zmiany, na dowolnej linii.
- Operator potwierdza przyczynę jednym dotknięciem, więc kody zgadzają się z tym, co widzisz.
- Nagranie z kamery jako dowód postoju, do obejrzenia przed obchodem.
- Jeden widok dla wszystkich zakładów, aby porównać ten sam typ maszyny w różnych lokalizacjach.
Fabrico mierzy straty. Twój zespół prowadzi gemba walk i wdraża poprawki. Nie ma darmowego planu ani pakietów: każdy zakład dostaje indywidualną wycenę. Przeczytaj, jak light MES stawia OEE i przestoje na pierwszym miejscu.
Najczęściej zadawane pytania
Czym jest gemba walk?
Gemba walk to wyjście liderów tam, gdzie wykonywana jest praca, aby samodzielnie zobaczyć proces. Gemba oznacza "prawdziwe miejsce". Celem jest zrozumienie problemów i wsparcie zespołu, a nie kontrolowanie ludzi.
Jakie pytania zadawać podczas gemba walk?
Zadawaj otwarte pytania o proces. Co ostatnio zatrzymało maszynę? Z jaką prędkością pracuje i dlaczego? Czego brakuje lub co się spóźnia i czy standard działa? Unikaj pytań, które szukają winnego.
Jak często robić gemba walk?
Wielu dyrektorów zakładów chodzi codziennie, a liderzy linii jeszcze częściej. Chodź na różnych zmianach, zaczynaj od listy strat i wracaj, aby sprawdzić każde działanie. Obchód bez weryfikacji uczy załogę, że rozmowa nie ma sensu.
Ile powinien trwać gemba walk?
Na tyle długo, aby porządnie zobaczyć jeden lub dwa problemy. Na linii pakującej to często 20 do 30 minut przy jednej lub dwóch maszynach. Dokładne zrozumienie jednej straty jest lepsze niż szybka wycieczka po całym zakładzie.
Czy nagrania z kamer zastępują gemba walk?
Nie. Nagranie pokazuje, jak wyglądał postój, co pomaga wybrać, dokąd iść i na co zwrócić uwagę. Obchód dodaje to, czego nagranie nie pokaże: wiedzę załogi, materiał przy linii i stosowany standard. Używaj nagrań do przygotowania, a potem idź i zobacz.
Zobacz listę strat na następny obchód podczas demo
Przynieś jedną linię i dziennik przestojów z ostatniej zmiany. Pokażemy straty uszeregowane według pieniędzy i postoje warte obchodu.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.