







 Вход
 Блог
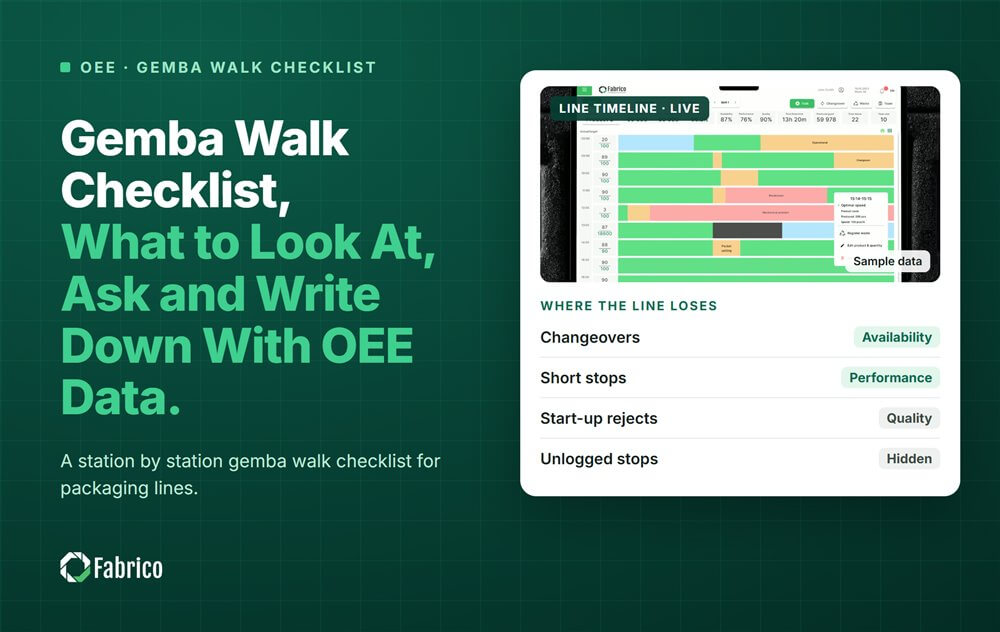
Чеклист за гемба обиколка: какво да гледате, питате и записвате с OEE данни

Основни изводи
- Избирайте къде да отидете по загубите на последната смяна, подредени по пари, а не по процента OEE.
- При всяка машина сравнете това, което виждате, с това, което казват данните: скорост, спирания, буфери и материали.
- Задавайте отворени въпроси за процеса. Никога не оценявайте и не посочвайте хора.
- Записвайте факти: машината, числото, клип или снимка, един отговорник и дата за проверка.
- В разгледания пример бавната работа и кратките спирания бяха един и същ проблем с фолиото, а бавната работа се видя само от данните.
Полезната гемба обиколка започва от OEE загубите на последната смяна, подредени по пари, и отива при машината, където е най-голямата загуба. Там гледате машината, питате екипа за процеса и записвате факти, числа и по един отговорник за всяка находка.
Този чеклист е от Fabrico, OEE и light MES платформата. Направен е за опаковъчни линии във FMCG и всеки въпрос е за процеса, никога за човека.
Какво е гемба обиколка и защо да носите OEE данни?
Гемба означава „истинското място“: цехът, където се прави продуктът. Гемба обиколката е, когато ръководителят отиде там, за да види процеса заедно с хората, които го управляват.
В „Гемба Кайзен“ (1997) Масааки Имаи дава пет правила за нея:
- Когато възникне проблем, първо отидете в гемба.
- Проверете реалната машина, детайл или инструмент.
- Вземете временна мярка на място.
- Намерете първопричината.
- Стандартизирайте, за да не се повтори.
Правилата на Имаи започват, след като проблемът е известен. OEE данните ви казват кой проблем да изберете: загубата, която е струвала най-много през последната смяна, а не това, което е шумно или скорошно.
Какво да подготвите преди обиколката?
- Извадете загубите от последната смяна за една линия, подредени по пари.
- Изберете първите три. Запишете машината, минутите, броя и кода на причината.
- Проверете загубата от скорост. Бавната работа се крие в Performance и никога не излиза като спиране.
- Изгледайте клипа на типично спиране, ако има камера над тази машина.
- Прочетете отворените действия от последната обиколка на тази линия.
- Кажете на ръководителя на екипа, че идвате и коя загуба искате да видите.
Носете списъка със загубите, а не клипборд за оценяване на хора. Нашето ръководство за диагностика на загубата от скорост при високоскоростни линии обяснява защо бавната работа се пропуска толкова лесно.
Какво да гледате на линията?
При всяка машина от списъка сверете това, което виждате, с това, което казват данните. Разликата между двете е находка.
| Гледайте | Сравнете с |
|---|---|
| Машината работи ли, спряла ли е или чака? | Състоянието на екрана или таблото на линията |
| Скоростта, зададена на екрана на машината | Номиналната скорост за този продукт |
| Конвейера или масата преди и след нея | Минутите без подаване и с блокиран изход |
| Фолио, етикети, кашони и лепило на линията | Спиранията с код „чакане на материал“ |
| Инструменти и резервни части за отстраняване на задръствания | Броя на кратките спирания |
| Стандарта, поставен при машината | Това, което екипът реално прави |
| Кодовете на причините на екрана на оператора | Най-голямата загуба в списъка ви |
Останете достатъчно дълго, за да видите как проблемът се случва. Кратко спиране, което се повтаря 40 пъти на смяна, ще се случи, докато гледате. Нашето ръководство за шестте големи загуби ви помага да назовете това, което виждате.
Какви въпроси да задавате по време на гемба обиколката?
Задавайте отворени въпроси за процеса и слушайте. Екипът знае неща, които никой отчет не показва.
- Какво спря тази машина последно и какво направихте, за да я пуснете отново?
- Кое спиране става най-често? Кое ви дразни най-много?
- Какво прави машината точно преди да спре?
- На каква скорост пускате този продукт и защо точно на нея?
- Липсва ли нещо или идва ли късно: фолио, етикети, кашони, инструменти?
- Къде чакате нещо или някого?
- Има ли стандарт за тази работа? Работи ли?
- Как кодирате спиране, когато причината не е ясна?
- Ако можехте да промените едно нещо по тази машина, какво би било то?
- Какво обещахме миналия път и стана ли?
Избягвайте въпроси с „кой“. „Кой е виновен?“ приключва разговора. „Какво се случи?“ го започва. Ако кодовете на екрана не съвпадат с това, което казва екипът, вижте нашето ръководство за кодове на причини, които операторите могат да ползват.
Какво да записвате?
По един ред на находка, всеки път в същия ред:
- Къде: линията и машината.
- Какво видяхте: факт, не мнение.
- Числото: минути, брой или единици от списъка със загуби.
- Доказателство: клипът или снимка.
- Временна мярка: какво е направено на място.
- Отговорник: една роля, например процесният инженер.
- Проверка: кога ще я проверите, обикновено на следващата обиколка.
След това прочетете списъка със загуби от следващите смени. Ако загубата е паднала, мярката е проработила. Ако не, първопричината все още е отворена.
Как изглежда пример за гемба обиколка на опаковъчна линия?
Примерна линия (илюстративни числа, не клиент): линия за пакетиране на снаксове, където пакетиращата машина е тясното място, с номинална скорост 80 пакета в минута. Смяната има 450 минути планирано производствено време. Всеки пакет носи принос от $0,25, или €0,25 в завод в еврозоната, така че всяка минута на пакетиращата машина струва $20.
OEE на последната смяна беше 68,7%: Availability 84,4%, Performance 84,3% и Quality 96,5%. Само това число не казва къде да отидете. Списъкът със загуби казва.
| Загуба, последна смяна | Минути на пакетиращата машина | Изгубени пакети | Цена |
|---|---|---|---|
| Бавна работа, 72 вместо 80 в минута | 35.6 | 2 848 | $712 |
| Повреда на нагревателя на запечатващите челюсти | 25 | 2 000 | $500 |
| 40 кратки спирания, фолиото излиза от пътя си | 24 | 1 920 | $480 |
| Празен барабан за подправки | 20 | 1 600 | $400 |
| 900 брака с поднормено тегло по $0,40 | 11.25 | 900 | $360 |
| Просрочено пренастройване | 15 | 1 200 | $300 |
| Чакане на ролка фолио | 10 | 800 | $200 |
| Общо | 140.85 | 11 268 | $2 952 |
- Пакетиращата машина можеше да направи 450 x 80 = 36 000 пакета. Направи 24 732 годни, значи 11 268 са изгубени.
- Проверка на OEE: 24 732 / 80 / 450 = 68,7%.
- Бракът е оценен по $0,40, а не по $0,25, защото се губят и фолиото, и продуктът.
- Бавната работа и кратките спирания са $1 192 от $2 952. И двете стават в пътя на фолиото.
- Хартиеният дневник би показал първо 25-минутната повреда на нагревателя, а бавна работа изобщо не би показал.
Затова примерната обиколка отиде първо при пътя на фолиото на пакетиращата машина. В бележките влязоха три реда:
- Път на фолиото: екипът работи на 72 в минута, защото на 80 фолиото се изнася след всяко снаждане. Клипът с три кратки спирания показва как фолиото излиза от маркера. Временна мярка: проверка на водача след всяко снаждане. Отговорник: процесен инженер.
- Ролки фолио: новите ролки стоят в склада, а не на линията, затова пакетиращата машина чака 10 минути. Мярка: две ролки, подготвени на линията. Отговорник: логистика на линията.
- Барабан за подправки: няма сигнал за ниско ниво, затова се изпразни. Отговорник: инженеринг.
На следващата обиколка първият въпрос е прост: паднаха ли бавната работа и спиранията заради фолиото в списъка със загуби?
Кои грешки превръщат гемба обиколката в екскурзия из завода?
- Обиколка без данни, при която виждате шумното, а не най-скъпото.
- Обиколки само през дневната смяна, когато загубите през нощната изглеждат различно.
- Питане „кой“ вместо „какво“ и „защо“.
- Оценяване на хора по чеклист. Това е одит и екипът ще се отнесе към него като към одит.
- Нищо записано или бележки, по които никой не може да действа.
- Никакво връщане. Ако нищо не се случва, екипът спира да ви казва неща.
Камерите на линията пораждат основателни въпроси у екипите. Нашето ръководство за камери на производствената линия без наблюдение на хора обяснява как се гледа машината, а не човекът.
Къде е мястото на Fabrico
Fabrico е платформа за производствена ефективност (Manufacturing Performance Platform) с компютърно зрение. Тя дава на обиколката отправната точка: спиранията се записват автоматично, а OEE е на живо по линия и смяна.
- Загуби, оценени в пари и подредени за последната смяна, на всяка линия.
- Операторът потвърждава причината с едно докосване, така че кодовете съвпадат с това, което виждате.
- Клип от камерата като доказателство за спиране, който да изгледате преди обиколката.
- Един изглед за всички заводи, за сравнение на един и същ тип машина в различни обекти.
Fabrico измерва загубите. Вашият екип прави гемба обиколката и поправката. Няма безплатен план и няма нива: всеки завод получава оферта. Прочетете как light MES поставя OEE и престоите на първо място.
Често задавани въпроси
Какво е гемба обиколка?
Гемба обиколката е, когато ръководителите отиват на мястото, където се върши работата, за да видят процеса със собствените си очи. Гемба означава „истинското място“. Целта е да разберете проблемите и да подкрепите екипа, а не да проверявате хората.
Какви въпроси да задавате по време на гемба обиколка?
Задавайте отворени въпроси за процеса. Какво спря машината последно? На каква скорост работи и защо? Какво липсва или идва късно и работи ли стандартът? Избягвайте въпроси, които търсят виновник.
Колко често да правите гемба обиколка?
Много директори на заводи обикалят всеки ден, а ръководителите на линии и по-често. Обикаляйте в различни смени, започвайте от списъка със загуби и се връщайте да проверите всяко действие. Обиколка без последваща проверка учи екипа, че няма смисъл да говори.
Колко време да отнема гемба обиколката?
Достатъчно, за да видите добре един или два проблема. На опаковъчна линия това често са 20 до 30 минути при една или две машини. Да видите една загуба в дълбочина е по-добре от бърза разходка из целия завод.
Заменят ли клиповете от камерите гемба обиколката?
Не. Клипът показва как е изглеждало спирането, което ви помага да изберете къде да отидете и за какво да внимавате. Обиколката добавя това, което клипът не може: знанието на екипа, материала на линията и стандарта, който се ползва. Използвайте клиповете за подготовка, после идете и вижте.
Вижте списъка със загуби за следващата си обиколка в демо
Донесете една линия и дневника на престоите от последната смяна. Ще ви покажем загубите, подредени по пари, и спиранията, за които си струва обиколка.
Свързани статии
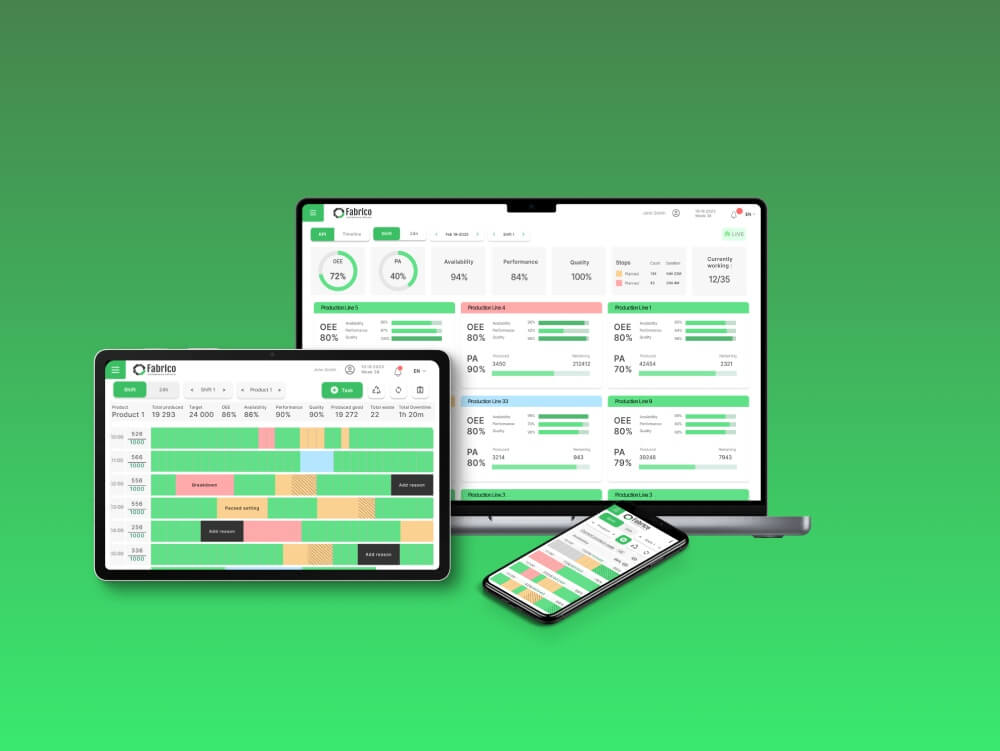
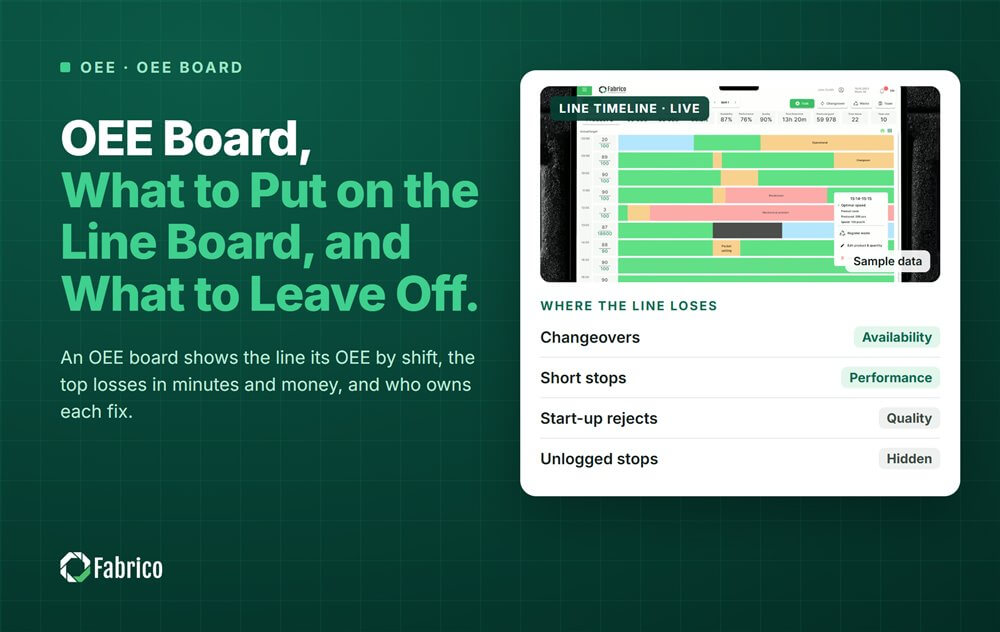









Реални плочки на Fabrico, примерни данни.