


 Вход
 Блог
OEE срещу производителност: защо производителността обикновено е скритата загуба

 Ключови изводи - Производителността е един от трите фактора на OEE, тя измерва действителната скорост спрямо идеалното време на цикъла. - Това е факторът, който повечето заводи не измерват достатъчно прецизно, защото изисква надеждно идеално време на цикъла за всеки SKU.
- Микро-спирания (пауза под прага за престой) и бавни цикли са двете най-големи скрити загуби в Производителността. - Линия с 95% Наличност и 95% Качество и 70% Производителност дава 63% OEE, и загубата е невидима за всеки, който наблюдава само времето на работа.
- Решението обикновено изисква оборудване за броене на цикли на линията, а не само отчети от цеха. Кратък отговор: Производителността е факторът в OEE, който измерва дали машината работи с проектната скорост.
Повечето заводи грешат при измерването на Производителността, защото нямат надеждно идеално време на цикъла за всеки SKU или не могат да засекат микро-спирания по-малки от прага за престой. Загубата в Производителността обикновено е най-големият слабо измерван компонент на OEE и мястото, където се крие най-много незадействан капацитет. Вижте също OEE срещу Utilization.
Какво измерва Производителността Производителността е съотношението между теоретичното максимално производство и действителното производство по време на работно време.
Производителност = (Идеално време на цикъла x Общо произведени части) / Работно време Ако идеалното време на цикъла е 30 с, произвели сте 600 части за 432 минути работно време, тогава Производителност = (30 x 600) / (432 x 60) = 18000 / 25920 = 69.4%.
Друг еквивалентен вид: Производителност = Фактическа работна скорост / Идеална работна скорост. Защо Производителността е най-трудният фактор за измерване Трябва да са верни три неща: - Идеално време на цикъла за всеки SKU. Проектната скорост за частта, която се произвежда, а не обща скорост на линията.
Много заводи не поддържат тази стойност per SKU и използват средна за линията, което прави измерването на Производителността шумно. - Точни броя на частите. От PLC, визуална система или въвеждане от оператор. Въвеждането от оператор е най-малко точно. - Честно работно време. Всичко, което не се отчита като престой, става работно време в знаменателя.
Заводи, които не регистрират микро-спирания, надценяват работното време и сриват Производителността. Заводите, които отчитат Наличност и Качество, но пропускат Производителността, обикновено го правят, защото някое от тези три неща е нарушено. Двете големи скрити загуби в Производителността - Микро-спирания.
Пауза от 1 до 60 секунди, която е твърде кратка, за да бъде записана от системата за престои. Те се проявяват като загуба в Производителността, защото работното време остава, но пропускът намалява. - Бавни цикли. Машината работи, но не с проектната скорост.
Износени инструменти, неоптимални параметри на рецептата или просто навици на оператора могат да отнемат 10 до 20% от проектната скорост без никой да забележи. Линия с 95% Наличност и чести микро-спирания и бавни цикли може да работи с 70% Производителност. Това са 25 пункта загуба в OEE, невидими за система, която отчита само престои.
Какво крие загубата в Производителността - Брой части, отчитани от оператор. Операторите закръглят и въвеждат на парчета, което размазва сигнала за време на цикъла. - Общи идеални времена на цикъла. Използването на една стойност за цялата линия, вместо per SKU, прави Производителността ненадеждна. - Праг за престой, който е твърде висок.
Ако се игнорират всички паузи под 60 секунди, всички микро-спирания се губят в работното време. Как да разкриете загубата в Производителността 1. Записвайте броя на циклите от PLC или визуална система. Въвеждането от оператор е твърде грубо. 2. Поддържайте идеално време на цикъла per SKU.
Една стойност за всяка част, актуална при промяна на инструменти и рецепти. 3. Намалете прага за микро-спирания. Записвайте паузи до 5 до 10 секунди, така че микро-спиранията да се показват като престой, а не като призрак на Производителността. 4. Сверявайте всеки ръб/смяна.
Ако отчетените части и PLC броячът на циклите се различават с повече от няколко процента, данните са некоректни някъде. Защо Производителността има голям ефект Загубите от Наличност обикновено са известни, линията е била спряна, всички са го видели. Загубите от Качество също в по-голямата си част са известни, бракуваното отива в коша.
Производителността е единственият фактор на OEE, чиято загуба може да бъде невидима за всички в цеха. Да направите Производителността видима обикновено е най-високо ефективната промяна, която една OEE платформа може да донесе.
OEE модулът на Fabrico записва броя на циклите от PLC и ви позволява да зададете идеално време на цикъла за всеки SKU, така че Производителността да отчита вярно. Изходът е списък с линии, където Производителността е доминиращата загуба, а не агрегатна средна, която крие коя линия се нуждае от работа.
Вижте как Fabrico записва това автоматично, разгледайте OEE за производство или запазете демонстрация. Свързано четиво - OEE срещу Utilization - OEE и ISO 22400 - OEE за партидно производство - OEE срещу Наличност Често задавани въпроси Производителността ли е същото като скоростта? - Приблизително да. Производителността е фактическата скорост като процент от проектната скорост.
„Загуба на скорост“ е често използваният цехов термин за същото. Каква е добра цел за Производителността? - Световният клас е около 95%. Бенчмаркът за световен клас OEE от 85% предполага Производителност ~95%, Наличност ~90%, Качество ~99%. Може ли Производителността да бъде над 100%? - Да, ако идеалното време на цикъла е зададено твърде голямо (т.е.
твърде бавно). Това е сигнал да се актуализира идеалното време на цикъла, а не за празнуване. Защо моята Производителност винаги е ниска? - Или идеалното време на цикъла е грешно (често твърде амбициозно), или микро-спиранията и бавните цикли изяждат реалния капацитет. Вижте разпределението на времето на цикъла per SKU, за да разберете кое е причината.
Чем се различава Производителността от използваемостта (utilization)? - Използваемостта е работно време спрямо планирано време (близко до Наличност). Производителността е фактическата скорост спрямо проектната скорост по време на работното време.
Вижте как Fabrico обединява OEE и поддръжката в една платформа.
Насрочете демоСвързани статии
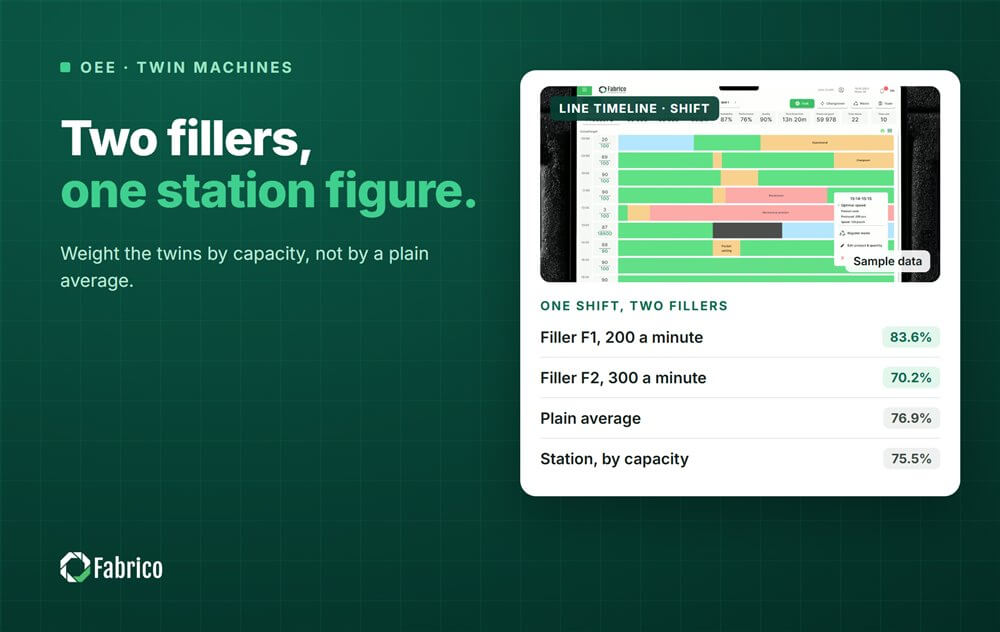



Реални плочки на Fabrico, примерни данни.