


 Anmeldung
 Blog
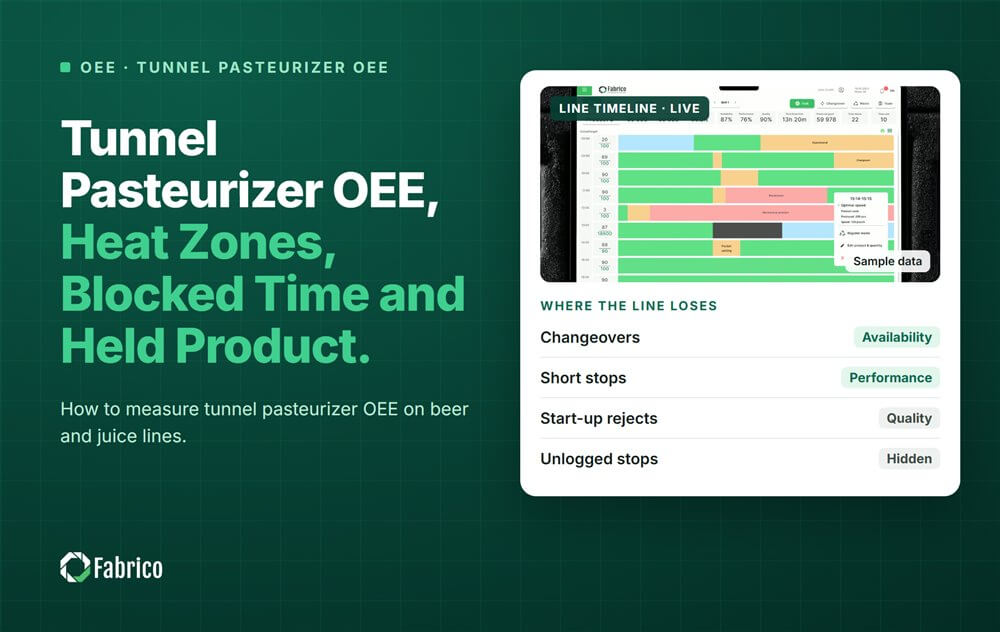
Tunnelpasteurisierer OEE: Heizzonen, blockierte Zeit und zurückgehaltenes Produkt

Wichtigste Erkenntnisse
- Der größte Verlust eines Tunnelpasteurisierers ist oft nicht sein eigener: es ist blockierte Zeit durch den Etikettierer und den Verpacker dahinter.
- Seine eigenen Stillstände sind Einlaufverstopfungen, Deck- oder Bandstörungen und Wartezeiten, bis Zonen die Temperatur erreichen.
- Er hält viel Produkt im Inneren, sodass eine einzige Abweichung viele Behälter in Wartestellung bringen kann.
- Codieren Sie blockierte Zeit, eigene Fehler und Temperaturwartezeiten getrennt.
- Pasteurisierungseinheiten sind eine Grenze für Produktsicherheit und -qualität; opfern Sie sie niemals zugunsten der OEE.
Das OEE eines Tunnelpasteurisierers misst die lange Maschine zwischen Abfüller und Etikettierer auf vielen Bier- und Saftlinien: wie lange sie läuft, wie nahe sie an ihrer Nennleistung ist und wie viel Produkt innerhalb des Pasteurisierungsziels herauskommt. Zu seinen Verlusten gehören Einlaufverstopfungen, Bandstörungen, Temperaturwartezeiten nach Stillständen, zurückgehaltenes Produkt und vor allem durch nachgelagerte Maschinen verursachte blockierte Zeit.
Fabrico, eine OEE- und leichte MES-Plattform, protokolliert jeden Stillstand mit dessen Grund und trennt eigene Stillstände von blockierter Zeit, sodass der Pasteurisierer nicht für die Fehler des Etikettierers verantwortlich gemacht wird. Dieser Leitfaden behandelt, wohin die Zeit des Pasteurisierers geht, wie man sie misst, warum zurückgehaltenes Produkt wichtig ist und eine durchgerechnete Schicht.
Wohin geht die Zeit des Tunnelpasteurisierers?
Gefüllte und verschlossene Gebinde treten am Einlauf ein, fahren auf einem Band oder Deck durch Heiz-, Halte- und Kühlzonen, in denen Wasser über sie gesprüht wird, und verlassen die Maschine in Richtung Etikettierer. Der Pasteurisierer zählt die Hitze, die jeder Behälter in Pasteurisierungseinheiten erhält; unser Leitfaden zu Pasteurisierungseinheiten erklärt die Berechnung.
| Station oder Zustand | Typische Stillstände | In der Regel wessen Verlust |
|---|---|---|
| Einlauf | Umgestürzte oder verstopfte Behälter, Einlauf-Sensorfehler | Linienpersonal |
| Deck oder Band | Antriebs- oder Kettenfehler, Behälter, die hineinfallen | Pasteurisierer |
| Heizzonen | Warten, bis eine Zone nach einem Stopp oder Start die Temperatur erreicht | Pasteurisierer oder Versorgungsanlagen |
| Auslauf gestaut | Etikettierer oder Verpacker nehmen keine Behälter an | Nachgelagert (blockiert) |
| Einlauf leer | Keine Behälter vom Abfüller | Vorgelagert (unterversorgt) |
Wie misst man Verfügbarkeit, Leistung und Qualität bei einem Tunnelpasteurisierer?
- Verfügbarkeit = Laufzeit / geplante Produktionszeit. Eigene Fehler und Temperaturwartezeiten verringern sie; in der Gesamtbetrachtung tun dies auch blockierte und unterversorgte Zeiten.
- Leistung = ausgehende Behälter / (Laufzeit x nominelle Behälter pro Minute). Die Bandgeschwindigkeit ist normalerweise an die Linie gekoppelt, daher folgt die Leistung dem Abfüller.
- Qualität = freigegebene Behälter / verarbeitete Behälter. Zurückgehaltenes oder verworfenes Produkt, weil es außerhalb des Pasteurisierungsziels lag, zählt dagegen.
Pasteurisierer regeln Stillstände normalerweise durch Anpassung der Zonentemperaturen, sodass das Produkt im Inneren nicht über- oder unterbehandelt wird. Wenn das nicht ausreicht, kann das Produkt zur Qualitätsentscheidung zurückgehalten werden. Folgen Sie den Qualitätsregeln Ihres Werks; verkürzen Sie niemals die Behandlung, um die Kennzahl zu verbessern.
Warum hält der Pasteurisierer so viel Produkt auf einmal?
Das Little-Gesetz liefert die Antwort: Einheiten innen = Rate x Zeit innen. Ein Pasteurisierer, der 50 Minuten vom Einlauf bis zum Auslauf braucht auf einer Linie mit 400 Flaschen pro Minute, hält 400 x 50 = 20.000 Flaschen zu jedem Zeitpunkt.
Das hat zwei Effekte. Ein Stopp stromabwärts staut sich in einer Maschine voller Produkt auf, und die Zonen müssen damit umgehen. Und eine Qualitätsabweichung kann Tausende von Behältern betreffen, nicht Dutzende. Deshalb verdient zurückgehaltenes Produkt eigenen Code und eigenen Preis, neben den Minuten.
Wie trennt man eigene Stillstände des Pasteurisierers von Linieneffekten?
- Lesen Sie den Auslauf ab, wenn das Band stoppt: aufgestaute Behälter bedeuten blockiert, an den Etikettierer oder Verpacker zu belasten.
- Codieren Sie Temperaturwartezeiten getrennt von mechanischen Fehlern.
- Berichten Sie die Verfügbarkeit zweimal: alle Ursachen und nur eigene Ursachen.
- Verfolgen Sie zurückgehaltenes Produkt pro Ereignis mit Grund und Menge.
Unser Leitfaden zu Unterversorgung und Blockierung zeigt, wie man blockierte Minuten anrechnet, und OEE des Etikettierers behandelt die Maschine, die am häufigsten einen Pasteurisierer blockiert.
Eine durchgerechnete Schicht an einem Tunnelpasteurisierer
Beispiellinie (illustrative Zahlen, kein Kunde): eine Bierabfülllinie mit 400 Flaschen pro Minute durch einen Tunnelpasteurisierer, mit einem 2-Minuten-Puffer zwischen dem Abfüller und dem Einlauf des Pasteurisierers. Die Schicht hat 450 Minuten geplante Produktionszeit und der Deckungsbeitrag beträgt $0.10 pro Flasche, bzw. €0.10 in einem Euro-Werk.
| Zustand | Minuten | Anlastung |
|---|---|---|
| Laufend | 398 | Keine |
| Vom Etikettierer blockiert, 5 x 6 Minuten | 30 | Etikettierer |
| Einlaufverstopfungen, 9 x 1 Minute | 9 | Pasteurisierer |
| Bandstörung, 1 x 8 Minuten | 8 | Pasteurisierer |
| Warten auf Zonentemperatur nach der Bandstörung | 5 | Pasteurisierer |
| Summe | 450 |
- Verfügbarkeit, alle Ursachen = 398 / 450 = 88.4%.
- Verfügbarkeit, nur eigene Ursachen = (450 minus 30) / 450 = 420 / 450 = 93.3%. Der größte einzelne Verlust gehört dem Etikettierer.
- Qualität: 159.200 Flaschen verarbeitet, 1.200 nach der Bandstörung zurückgehalten und später verschrottet: 158.000 / 159.200 = 99.2%.
- Welche eigenen Stillstände erreichten den Abfüller: die Einlaufverstopfungen endeten innerhalb des 2-Minuten-Puffers; die Bandstörung blockierte den Abfüller für 8 minus 2 = 6 Minuten und das Temperaturwarten für 5 minus 2 = 3. Das sind 9 Abfüllminuten x 400 = 3.600 Flaschen, bei $0.10 = $360.
- Die zurückgehaltenen Flaschen: 1.200 x $0.10 Deckungsbeitrag = $120 Deckungsbeitrag, plus Produkt- und Verpackungskosten der 1.200 verschrotteten Flaschen.
Zusammengefasst als ein Ereignis ist die Bandstörung (Stopp, Temperaturwartezeit und zurückgehaltenes Produkt) der größte eigene Verlust des Pasteurisierers. Aber die 30 blockierten Minuten des Etikettierers sind noch größer und gehören in die Liste des Etikettierers.
Welche Fehler machen Betriebe beim Pasteurisierer-OEE?
- Blockierte Zeit dem Pasteurisierer zuzurechnen, sodass die Fehler des Etikettierers nie behoben werden.
- Kein Code für Temperaturwartezeiten, sodass Neustartverluste in "Pasteurizer gestoppt" verborgen bleiben.
- Zurückgehaltenes Produkt nur in Qualitätsberichten zu zählen, nie in direkter Verbindung mit dem Stopp, der es verursachte.
- Das Pasteurisierungsziel als etwas zu behandeln, das man gegen Geschwindigkeit eintauschen kann. Es ist eine Grenze für Produktsicherheit und -qualität.
- Das OEE des Pasteurisierers mit kurzen Maschinen zu vergleichen, ohne festzustellen, wie viel Produkt er hält.
Wo Fabrico einordnet
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. OEE und ein leichtes MES stehen im Vordergrund: automatische Downtime-Logbuchführung, die eigene Stopps und blockierte Zeit trennt, und OEE live nach Linie und Schicht.
- Der Bediener bestätigt den Grund mit einem Tipp, sodass eine Bandstörung und ein Temperaturwarten unterschiedliche Codes erhalten.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera den Einlauf oder den Auslauf überwacht.
- Verluste in Geld bewertet und gerankt, einschließlich zurückgehaltenem Produkt.
- Eine Ansicht über mehrere Werke für pasteurisierte Linien an verschiedenen Standorten.
Sie beginnen mit einem Pilot auf einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungstermin. Es gibt keinen Gratisplan und keine Stufen: jedes Werk erhält ein Angebot. Sehen Sie, wie Stopps auf unserer Seite Computer Vision OEE erfasst werden.
Häufig gestellte Fragen
Wie berechnet man das OEE eines Tunnelpasteurisierers?
Verfügbarkeit ist Laufzeit über geplante Produktionszeit, Leistung ist ausgehende Behälter über die Menge, die er bei Nennleistung verarbeiten könnte, und Qualität ist freigegebene Behälter über verarbeitete Behälter. Multiplizieren Sie die drei Werte.
Warum ist die Verfügbarkeit meines Pasteurisierers niedrig?
Oft wegen blockierter Zeit durch den Etikettierer oder Verpacker dahinter. Trennen Sie blockierte Zeit von eigenen Stopps, bevor Sie den Pasteurisierer beurteilen.
Was passiert mit dem Produkt im Pasteurisierer während eines Stopps?
Die meisten Pasteurisierer passen die Zonentemperaturen an, um es zu schützen. Wenn das Produkt außerhalb des Ziels liegt, wird es zur Qualitätsentscheidung zurückgehalten.
Sollte zurückgehaltenes Produkt im OEE zählen?
Ja, als Qualitätsverlust, wenn es verschrottet wird. Erfassen Sie es auch neben dem Stopp, der es verursacht hat, damit das Ereignis als Ganzes bewertet werden kann.
Kann ich die Pasteurisierung verkürzen, um das OEE zu verbessern?
Nein. Das Pasteurisierungsziel ist eine Grenze für Produktsicherheit und -qualität. Verbessern Sie stattdessen die Stopps drumherum.
Sehen Sie die Verluste Ihres Pasteurisierers in einer Demo
Bringen Sie eine Linie und ihr aktuelles Downtime-Log mit. Wir zeigen die eigenen Stopps des Pasteurisierers, seine blockierte Zeit und die Kosten jedes einzelnen.
Verwandte Artikel









Echte Fabrico-Kacheln, Beispieldaten.