


 Iniciar sesión
 Blog
Tablero SQDC: seguridad, calidad, entrega y coste en la línea

Puntos clave
- Un tablero SQDC coloca cuatro filas en la línea: seguridad, calidad, entrega y coste, cada una con el resultado de ayer frente a un objetivo.
- Cada fila muestra un estado, una tendencia corta y las acciones abiertas, nada más.
- La fila de entrega proviene de la producción frente al plan y del OEE; la fila de costes proviene de las pérdidas valoradas en dinero.
- La reunión de nivel 1 junto al tablero dura unos diez minutos: revisar, elegir los problemas, asignar responsables, escalar el resto.
- Una marca roja sin propietario y sin fecha es decoración.
Son las 07:30 en la línea 5. El líder de equipo y cuatro operarios están junto al tablero. Seguridad está en verde. Calidad está en rojo, con la etiqueta «reclamación de cliente». Entrega indica que la línea no alcanzó el plan, y la fila de costes contiene una cifra de OEE que nadie en el grupo puede convertir en una tarea. Ocho minutos después la reunión termina y nadie se hace cargo del fallo.
Un tablero SQDC debe hacer lo contrario: poner los pocos números que importan donde se hace el trabajo, cada mañana, y convertir cada marca roja en una acción. El tablero en sí es simple. La parte difícil es alimentar las filas de entrega y costes con números en los que la gente confíe.
Esta guía cubre qué va en cada fila, cómo OEE y los tiempos de parada alimentan entrega y coste, un día trabajado en el tablero, cómo dirigir la reunión de nivel 1 y los errores que convierten el tablero en papel pintado.
Qué es un tablero SQDC
SQDC significa Safety, Quality, Delivery and Cost. Es un tablero de gestión visual en la línea, usado en la gestión diaria lean para la reunión de nivel 1: operarios y el líder de equipo, unos minutos al comienzo del turno, revisando ayer y decidiendo qué hacer hoy. Los problemas que la línea no puede resolver suben a nivel 2 — supervisores y funciones de soporte — normalmente poco después.
Las plantas añaden letras para ajustarse a sus prioridades: SQCDP añade People, SQDCM añade Morale. El principio se mantiene: pocas filas, en un orden fijo, con seguridad primero. Nuestra guía sobre el daily OEE meeting explica cómo se conectan las reuniones de niveles 1, 2 y 3.

Qué va en cada fila
| Fila | Métricas típicas | De dónde viene el número | Acción típica |
|---|---|---|---|
| Seguridad | Incidentes, cuasi accidentes reportados, acciones de seguridad abiertas | El propio reporte de seguridad de la planta | Arreglar el peligro, cerrar la acción |
| Calidad | Rechazos internos, rechazos de arranque, retenciones, quejas de clientes, first pass yield | Contadores de rechazo, registros de QC, registro de quejas | Contención, comprobar ajustes, causa raíz |
| Entrega | Producción buena frente al plan por turno, OEE, brecha en unidades y en minutos | Recuento de línea y el sistema OEE | Atacar la principal razón de parada tras la brecha |
| Coste | Pérdidas valoradas en dinero: paradas, funcionamiento lento, scrap, horas extra | Minutos perdidos por el valor acordado por minuto, scrap al coste de material | Elegir la pérdida más cara para una acción |
Cada fila necesita un objetivo, el resultado de ayer, un color y espacio para una o dos acciones. Una pequeña tendencia de los últimos días ayuda al equipo a ver si un rojo es puntual o un patrón.
Las filas de seguridad y calidad
La seguridad va primero en el tablero y primero en la reunión, a propósito. Muestra que la planta pone a las personas antes que la producción. La mayoría de tableros usan un calendario simple del mes, coloreado por día, más una lista de cuasi accidentes reportados y las acciones sobre ellos.
Esta fila pertenece al propio proceso y personal de seguridad de la planta. Se alimenta del reporting de seguridad de la planta, no del software de producción, y nada en este artículo cambia eso. Lo que importa para la reunión es que cada peligro reportado tenga un responsable y que reportar un cuasi accidente sea agradecido, nunca castigado.
La calidad en el tablero cubre lo que la línea hizo mal ayer y lo que volvió de los clientes. Cuente los rechazos internos y los rechazos de arranque después de los cambios por separado: el primero apunta al proceso, el segundo al cambio. El first pass yield son las piezas buenas hechas bien a la primera divididas por el total de piezas, con retrabajo contado como no bueno.
Una queja de cliente va al tablero el día que llega, con contención como primera acción. El detalle de la causa raíz vive en otro lugar, pero el tablero muestra que alguien es el responsable.
Cómo OEE y las paradas alimentan la fila entrega
La fila entrega responde a una pregunta: ¿la línea produjo lo planeado? Muestre la producción buena frente al plan por turno, la brecha en unidades y la misma brecha en minutos a ritmo ideal. Luego muestre la razón detrás de la brecha, tomada del registro de paradas, para que la discusión comience desde un hecho.
El OEE pertenece aquí como explicación, no como titular. Una línea que falla el plan con Disponibilidad baja apunta a paradas. Una línea que falla con Performance baja apunta a microparadas y funcionamiento lento. Si la línea tiene un hour by hour production board, la fila entrega es su resumen diario.
Cómo las pérdidas en dinero alimentan la fila coste
Una fila coste que muestra una variación presupuestaria de finanzas con un mes de retraso no sirve en una reunión de nivel 1. En lo que el equipo puede actuar son las pérdidas de ayer valoradas en dinero: minutos perdidos por el valor acordado por minuto, más scrap al coste de material. El valor de la minuto se acuerda una vez con el controller, normalmente el margen de contribución en la restricción cuando la planta puede vender lo que produce.
Las pérdidas valoradas convierten la fila coste en un ranking. El equipo ve qué pérdida costó más ayer, lo que no siempre es la más larga. Nuestra guía sobre el value of one OEE point muestra cómo acordar los números.
Un día en el tablero: ejemplo trabajado
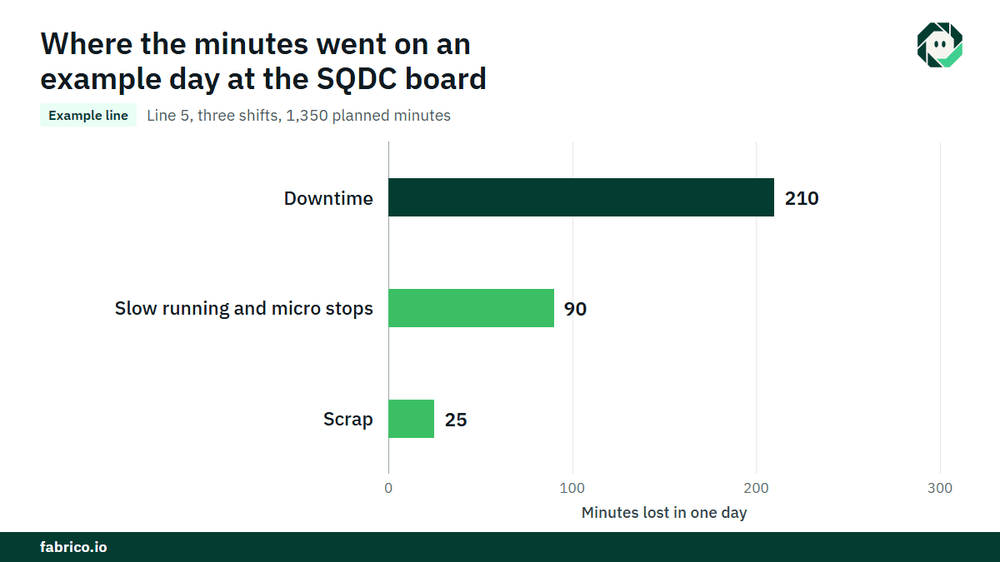
Línea de ejemplo (números ilustrativos, no un cliente): la línea 5 opera tres turnos con 450 minutos planificados cada uno, 1.350 minutos al día. La tasa ideal es 60 unidades por minuto y el plan se fija en un OEE planificado del 80%: 1.350 x 60 x 0.80 = 64.800 unidades buenas. Cada unidad aporta $0.25 de contribución, €0.25 en una planta en euros, así que un minuto perdido vale 60 x $0.25 = $15 (€15). Material en una unidad desechada cuesta $0.20 (€0.20).
- Paradas: 210 minutos, de los cuales 120 fueron atascos del llenador. Tiempo de funcionamiento = 1.350 menos 210 = 1.140 minutos.
- Conteo total 63.000 unidades, lo que necesita 63.000 / 60 = 1.050 minutos a ritmo ideal, así que el funcionamiento lento y los microparos cuestan 1.140 menos 1.050 = 90 minutos.
- Scrap 1.500 unidades, que son 1.500 / 60 = 25 minutos. Producción buena = 61.500 unidades.
- OEE = 61.500 / 60 = 1.025 minutos productivos, y 1.025 / 1.350 = 75.9%.
La fila entrega muestra 61.500 frente a un plan de 64.800, una brecha de 3.300 unidades, que son 55 minutos a ritmo ideal, con atascos del llenador nombrados como la razón principal. La fila coste muestra las pérdidas del día: paro 210 x $15 = $3.150, funcionamiento lento 90 x $15 = $1.350, y scrap 25 x $15 = $375 más 1.500 x $0.20 = $300 de material, $675 en total. El día costó $5.175 (€5.175), y solo los atascos del llenador fueron 120 x $15 = $1.800 (€1.800). Esa es la acción para hoy.
Dirigir la reunión de nivel 1 en el tablero
Manténgala de pie, a una hora fija, en el tablero, y corta, unos diez minutos. El orden nunca cambia: seguridad, calidad, entrega, coste, luego acciones abiertas.
- Cada fila a su vez. El verde recibe un gesto de asentimiento. El rojo recibe tres preguntas: qué pasó, qué ya hicimos, qué hacemos hoy.
- Responsables y fechas. Cada acción recibe un nombre y una fecha en el tablero, no en el cuaderno de alguien.
- Escale lo que la línea no puede arreglar. Material de un proveedor, una avería recurrente, un conflicto de planificación van a nivel 2 la misma mañana. Una escalation matrix for downtime escrita dice quién se encarga de qué.
- Cierre el circuito. Revise las acciones abiertas, las más antiguas primero, y retire las cerradas.
El líder de equipo dirige la reunión, pero los operarios deben hacer la mayor parte de la explicación sobre su línea. Las preguntas son sobre el proceso, nunca sobre quién estaba de turno.
Tablero en papel, pantalla o ambos
Un tablero de papel es difícil de ignorar y fácil de escribir. Su debilidad son los números: alguien tiene que recoger la producción, las paradas y los rechazos antes de la reunión, a menudo desde varios sitios, y la fila de costes rara vez se rellena.
La respuesta práctica es ambos. Rellene las filas de entrega y costes desde datos de la línea automáticamente, en una pantalla en el tablero o en una impresión, y mantenga la discusión, las acciones y los colores en el propio tablero. La pantalla aporta los hechos. El tablero retiene las decisiones. Para problemas que no pueden esperar hasta la mañana siguiente, un digital andon with escalation and response times cubre las horas entre medias.
Errores que convierten el tablero en papel pintado
- Demasiadas medidas. Una o dos por fila. Doce gráficos son un póster, no un tablero.
- Rojo sin acción. Una marca roja sin propietario enseña a la gente que el rojo es normal.
- Números rellenados por la oficina. Si el equipo no confía en los números o no los reconoce, no actuará sobre ellos.
- Coste en porcentaje. Un equipo puede actuar sobre el precio de los atascos del llenador de ayer. No puede actuar sobre una variación porcentual.
- El tablero como tribunal. Úselo para encontrar problemas de proceso, nunca para culpar a un turno o a una persona.
Dónde encaja Fabrico
Fabrico es una Manufacturing Performance Platform con visión por ordenador. En un tablero SQDC alimenta las filas de entrega y coste: OEE y light MES primero, con OEE en vivo por línea y turno y registro automático de paradas que nombra los paros detrás de un plan fallido.
El operario confirma la razón con un toque, y donde una cámara vigila la estación, se guarda un clip de cámara como evidencia de un paro, de modo que el equipo en el tablero pueda ver el atasco en vez de discutir sobre él. Las pérdidas se valoran en dinero y se ordenan por dinero, que es exactamente lo que necesita la fila coste. Cuando una acción es una reparación, una orden de trabajo va al técnico correcto con su coste. Los grupos obtienen una vista entre plantas, y se puede empezar por una línea.
La fila de seguridad sigue siendo responsabilidad de la planta: Fabrico no es un sistema de seguridad y no alimenta esa fila. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Qué significa SQDC?
Safety, Quality, Delivery and Cost. Algunas plantas añaden P por People o M por Morale, como SQCDP o SQDCM.
¿Qué debe haber en un tablero SQDC?
Para cada fila, un objetivo, el resultado de ayer, un color, una corta tendencia y las acciones abiertas con responsables y fechas. Manténgalo en una o dos medidas por fila.
¿Cuánto debe durar una reunión SQDC de nivel 1?
Unos diez minutos, de pie junto al tablero al comienzo del turno. Cualquier cosa que requiera más tiempo se escala a nivel 2 o se gestiona después de la reunión.
¿Cómo se mide la entrega en un tablero SQDC?
Producción buena frente al plan por turno, con la brecha en unidades y en minutos, y la principal razón de parada detrás. El OEE explica si la brecha vino de paradas, velocidad o rechazos.
¿Qué va en la fila coste de un tablero SQDC?
Las pérdidas de ayer valoradas en dinero: minutos perdidos por el valor acordado por minuto, más scrap al coste de material, con la pérdida más cara destacada para acción.
Vea sus filas de entrega y coste rellenadas desde datos de línea
Traiga una foto de su tablero actual a una demo. Mostraremos la misma línea con entrega y coste rellenados desde datos de máquina, valorados en dinero.
Artículos relacionados









Tarjetas reales de Fabrico, datos de ejemplo.