


 Anmeldung
 Blog
SQDC-Board: Sicherheit, Qualität, Lieferung und Kosten an der Linie

Wichtige Erkenntnisse
- Ein SQDC-Board stellt vier Reihen an der Linie dar: Sicherheit, Qualität, Lieferung und Kosten, jeweils mit dem Ergebnis von gestern gegen ein Ziel.
- Jede Reihe zeigt einen Status, einen kurzen Trend und die offenen Maßnahmen, nicht mehr.
- Die Lieferungsreihe kommt von Output gegen Plan und OEE; die Kostenreihe kommt von in Geld bewerteten Verlusten.
- Das Tier-1-Meeting am Board dauert etwa zehn Minuten: prüfen, die Probleme auswählen, Verantwortliche benennen, den Rest eskalieren.
- Eine rote Markierung ohne Verantwortlichen und Datum ist Dekoration.
Es ist 07:30 an Linie 5. Der Teamleiter und vier Bediener stehen am Board. Sicherheit ist grün. Qualität ist rot, mit der Kennzeichnung Beschwerde eines Kunden. Lieferung zeigt, dass die Linie den Plan verfehlt hat, und die Kostenreihe enthält einen OEE-Wert, den niemand in der Gruppe in eine Aufgabe übersetzen kann. Acht Minuten später endet das Meeting, und niemand übernimmt die Verantwortung für das Missen.
Ein SQDC-Board soll genau das Gegenteil bewirken: die wenigen relevanten Zahlen dort platzieren, wo die Arbeit stattfindet, jeden Morgen, und jede rote Markierung in eine Maßnahme umwandeln. Das Board selbst ist einfach. Die schwierige Aufgabe ist, die Liefer- und Kostenreihen mit Zahlen zu füttern, denen die Leute vertrauen.
Dieser Leitfaden behandelt, was in jede Reihe kommt, wie OEE und Stillstand die Reihen Lieferung und Kosten speisen, einen durchgearbeiteten Tag am Board, wie man das Tier-1-Meeting durchführt und welche Fehler das Board zur Tapete machen.
Was ein SQDC-Board ist
SQDC steht für Safety, Quality, Delivery and Cost. Es ist ein visuelles Management-Board an der Linie, das im Lean Daily Management für das Tier-1-Meeting verwendet wird: Bediener und Teamleiter, ein paar Minuten zu Beginn der Schicht, prüfen gestern und entscheiden, was heute zu tun ist. Probleme, die die Linie nicht lösen kann, gehen an Tier 2 — die Supervisoren und Unterstützungsfunktionen — in der Regel kurz danach.
Werke fügen Buchstaben hinzu, um ihre Prioritäten widerzuspiegeln: SQCDP fügt People hinzu, SQDCM fügt Morale hinzu. Das Prinzip bleibt gleich: wenige Reihen, in fester Reihenfolge, mit Sicherheit zuerst. Unser Leitfaden zum daily OEE meeting erläutert, wie sich Tier-1-, Tier-2- und Tier-3-Meetings verbinden.

Was in jede Reihe kommt
| Reihe | Typische Kennzahlen | Woher die Zahl kommt | Typische Maßnahme |
|---|---|---|---|
| Sicherheit | Unfälle, gemeldete Beinaheunfälle, offene Sicherheitsmaßnahmen | Das eigene Sicherheitsmeldesystem des Werks | Gefahr beseitigen, Maßnahme schließen |
| Qualität | Interne Ausschüsse, Ausschüsse beim Anlauf, Halte, Kundenbeschwerden, First Pass Yield | Ausschusszähler, QC-Aufzeichnungen, Beschwerdeprotokoll | Eindämmung, Einstellungen prüfen, Ursachenanalyse |
| Lieferung | Guter Output gegen Plan pro Schicht, OEE, Lücke in Stück und Minuten | Linienzählungen und das OEE-System | Den Haupt-Stillstandsgrund hinter der Lücke angehen |
| Kosten | In Geld bewertete Verluste: Stillstand, langsamer Lauf, Ausschuss, Überstunden | Verlorene Minuten mal vereinbarter Wert pro Minute, Ausschuss zum Materialpreis | Die teuerste Verlustursache für eine Maßnahme wählen |
Jede Reihe braucht ein Ziel, das Ergebnis von gestern, eine Farbe und Platz für eine oder zwei Maßnahmen. Ein kleiner Trend der letzten Tage hilft dem Team zu erkennen, ob ein Rot ein Einzelfall oder ein Muster ist.
Die Reihen Sicherheit und Qualität
Sicherheit steht absichtlich zuerst auf dem Board und zuerst im Meeting. Das zeigt, dass das Werk Menschen vor Output stellt. Die meisten Boards verwenden einen einfachen Monatskalender, nach Tagen farbig markiert, plus eine Liste gemeldeter Beinaheunfälle und der dazugehörigen Maßnahmen.
Diese Reihe gehört zum eigenen Sicherheitsprozess und den Mitarbeitern des Werks. Sie wird vom werkseigenen Sicherheitsreporting gespeist, nicht von Produktionssoftware, und nichts in diesem Artikel ändert das. Wichtig für das Meeting ist, dass jede gemeldete Gefahr einen Verantwortlichen bekommt und dass das Melden eines Beinaheunfalls anerkannt und nicht bestraft wird.
Qualität auf dem Board umfasst, was die Linie gestern falsch gemacht hat und was von Kunden zurückkam. Zählen Sie interne Ausschüsse und Anlauf-Ausschüsse nach Umrüstungen separat: Das erste weist auf den Prozess, das zweite auf den Umrüstvorgang. First Pass Yield sind gute Teile, die beim ersten Durchlauf richtig produziert wurden, geteilt durch die Gesamtteile, wobei Nacharbeit als nicht gut gezählt wird.
Eine Kundenbeschwerde kommt am Tag ihres Eingangs auf das Board, mit Eindämmung als erster Maßnahme. Die Details der Ursachenanalyse stehen woanders, aber das Board zeigt, dass jemand dafür verantwortlich ist.
Wie OEE und Stillstand die Lieferungsreihe speisen
Die Lieferungsreihe beantwortet eine Frage: Hat die Linie das geplant Produzierte hergestellt? Zeigen Sie guten Output gegen Plan pro Schicht, die Lücke in Stück und dieselbe Lücke in Minuten bei Idealrate. Dann zeigen Sie den Grund hinter der Lücke, entnommen dem Stillstandsprotokoll, damit die Diskussion von einer Tatsache ausgeht.
OEE gehört hier als Erklärung, nicht als Überschrift. Eine Linie, die den Plan verfehlt wegen schlechter Verfügbarkeit, weist auf Stopps hin. Eine Linie, die mit Performance-Verlust verfehlt, weist auf Mikrostops und langsamen Lauf hin. Wenn die Linie ein hour by hour production board betreibt, ist die Lieferungsreihe seine tägliche Zusammenfassung.
Wie Verluste in Geld die Kostenreihe speisen
Eine Kostenreihe, die einen Budgetabweichung von der Finanzabteilung einen Monat zu spät zeigt, nützt im Tier-1-Meeting nichts. Woran das Team handeln kann, sind die gestrigen Verluste in Geld: verlorene Minuten mal dem vereinbarten Wert pro Minute, plus Ausschuss zum Materialpreis. Der Minutenwert wird einmal mit dem Controller vereinbart, üblicherweise die Deckungsbeitragsmarge an der Engpassstelle, wenn das Werk verkaufen kann, was es produziert.
Bewertete Verluste machen die Kostenreihe zu einem Ranking. Das Team sieht, welcher Verlust gestern am meisten gekostet hat, was nicht immer der längste ist. Unser Leitfaden zum value of one OEE point zeigt, wie man die Zahlen vereinbart.
Ein Tag am Board: Beispiel
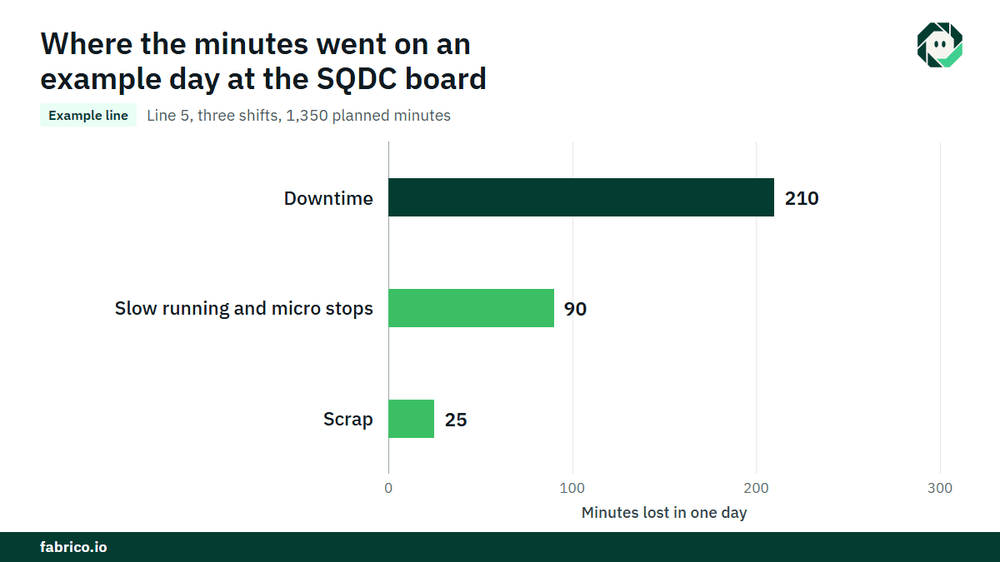
Beispiellinie (illustrierende Zahlen, kein Kunde): Linie 5 läuft drei Schichten mit je 450 geplanten Minuten, 1.350 Minuten am Tag. Die Idealrate ist 60 Einheiten pro Minute und der Plan ist bei einer geplanten OEE von 80 % gesetzt: 1.350 x 60 x 0.80 = 64.800 gute Einheiten. Jede Einheit trägt $0.25 Beitrag, €0.25 in einem Euro-Werk, also ist eine verlorene Minute 60 x $0.25 = $15 (€15) wert. Material in einer verschrotteten Einheit kostet $0.20 (€0.20).
- Stillstand: 210 Minuten, davon 120 Füllerstau. Laufzeit = 1.350 minus 210 = 1.140 Minuten.
- Gesamtstückzahl 63.000 Einheiten, das benötigt 63.000 / 60 = 1.050 Minuten bei Idealrate, also kosten langsamer Lauf und Mikrostops 1.140 minus 1.050 = 90 Minuten.
- Ausschuss 1.500 Einheiten, das sind 1.500 / 60 = 25 Minuten. Guter Output = 61.500 Einheiten.
- OEE = 61.500 / 60 = 1.025 produktive Minuten, und 1.025 / 1.350 = 75.9%.
Die Lieferungsreihe zeigt 61.500 gegenüber einem Plan von 64.800, eine Lücke von 3.300 Einheiten, das sind 55 Minuten bei Idealrate, mit Füllerstau als Hauptgrund. Die Kostenreihe zeigt die Tagesverluste: Stillstand 210 x $15 = $3.150, langsamer Lauf 90 x $15 = $1.350, und Ausschuss 25 x $15 = $375 plus 1.500 x $0.20 = $300 Material, zusammen $675. Der Tag kostete $5.175 (€5.175), und allein die Füllerstaus waren 120 x $15 = $1.800 (€1.800). Das ist die Maßnahme für heute.
Das Tier-1-Meeting am Board durchführen
Halten Sie es im Stehen, zu einer festen Zeit, am Board, und kurz, etwa zehn Minuten. Die Reihenfolge ändert sich nie: Sicherheit, Qualität, Lieferung, Kosten, dann offene Maßnahmen.
- Jede Reihe der Reihe nach. Grün bekommt ein Nicken. Rot bekommt drei Fragen: Was ist passiert, was haben wir bereits getan, was tun wir heute.
- Verantwortliche und Termine. Jede Maßnahme bekommt einen Namen und ein Datum am Board, nicht in jemandes Notizbuch.
- Eskalieren Sie, was die Linie nicht lösen kann. Material vom Lieferanten, wiederkehrender Ausfall, Planungs-konflikt gehen noch am selben Morgen an Tier 2. Eine schriftliche escalation matrix for downtime sagt, wer was übernimmt.
- Schließen Sie den Kreis. Prüfen Sie offene Maßnahmen, die ältesten zuerst, und entfernen Sie geschlossene.
Der Teamleiter führt das Meeting, aber die Bediener sollten den Großteil des Sprechens über ihre Linie übernehmen. Die Fragen betreffen den Prozess, nie wer auf Schicht war.
Papierboard, Bildschirm oder beides
Ein Papierboard ist schwer zu ignorieren und leicht zu beschreiben. Seine Schwäche sind die Zahlen: Jemand muss Output, Stopps und Ausschuss vor dem Meeting sammeln, oft aus mehreren Quellen, und die Kostenreihe ist selten überhaupt ausgefüllt.
Die praktische Antwort ist beides. Füllen Sie die Liefer- und Kostenreihen automatisch aus Liniendaten, auf einem Bildschirm am Board oder per Ausdruck, und behalten Sie die Diskussion, die Maßnahmen und die Farben auf dem Board selbst. Der Bildschirm liefert die Fakten. Das Board hält die Entscheidungen. Für Probleme, die nicht bis zum nächsten Morgen warten können, deckt ein digital andon with escalation and response times die Stunden dazwischen ab.
Fehler, die das Board zur Tapete machen
- Zu viele Kennzahlen. Eine oder zwei pro Reihe. Zwölf Diagramme sind ein Poster, kein Board.
- Rot ohne Maßnahme. Eine rote Markierung ohne Verantwortlichen lehrt die Leute, dass Rot normal ist.
- Zahlen vom Büro eingetragen. Wenn das Team den Zahlen nicht vertraut oder sie nicht erkennt, wird es nicht darauf reagieren.
- Kosten als Prozentangabe. Ein Team kann auf den Preis der gestrigen Füllerstaus reagieren. Es kann nicht auf eine Varianz reagieren.
- Das Board als Gericht. Nutzen Sie es, um Prozessprobleme zu finden, niemals um eine Schicht oder eine Person zu beschuldigen.
Wo Fabrico passt
Fabrico ist eine mit Computer Vision ausgestattete Manufacturing Performance Platform. Auf einem SQDC-Board speist sie die Reihen Lieferung und Kosten: OEE und Light MES zuerst, mit OEE live nach Linie und Schicht und automatischer Stillstandsprotokollierung, die die Stopps hinter einem verfehlten Plan benennt.
Der Bediener bestätigt den Grund mit einem Tippen, und wo eine Kamera die Station überwacht, wird ein Kameraclip als Beleg für einen Stopp gespeichert, sodass das Team am Board das Stauvideo ansehen kann, statt darüber zu streiten. Verluste werden in Geld bewertet und nach Geld sortiert, genau das, was die Kostenreihe braucht. Wenn eine Maßnahme eine Reparatur ist, geht ein Arbeitsauftrag an den richtigen Techniker mit seinen Kosten. Gruppen erhalten eine konsolidierte Ansicht über Werke, und man kann an einer Linie anfangen.
Die Sicherheitsreihe bleibt im Verantwortungsbereich des Werks: Fabrico ist kein Sicherheitssystem und speist diese Reihe nicht. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien.
Häufig gestellte Fragen
Wofür steht SQDC?
Safety, Quality, Delivery and Cost. Manche Werke fügen ein P für People oder ein M für Morale hinzu, als SQCDP oder SQDCM.
Was sollte auf einem SQDC-Board stehen?
Für jede Reihe ein Ziel, das Ergebnis von gestern, eine Farbe, ein kurzer Trend und die offenen Maßnahmen mit Verantwortlichen und Terminen. Beschränken Sie sich auf ein oder zwei Kennzahlen pro Reihe.
Wie lange sollte ein Tier-1-SQDC-Meeting dauern?
Etwa zehn Minuten, im Stehen am Board zu Beginn der Schicht. Alles, was längere Zeit benötigt, wird an Tier 2 eskaliert oder nach dem Meeting behandelt.
Wie misst man Lieferung auf einem SQDC-Board?
Guter Output gegenüber dem Plan pro Schicht, mit der Lücke in Stück und in Minuten, und dem wichtigsten Stillstandsgrund dahinter. OEE erklärt, ob die Lücke von Stopps, Geschwindigkeit oder Ausschuss kam.
Was gehört in die Kostenreihe eines SQDC-Boards?
Die gestrigen Verluste in Geld: verlorene Minuten mal vereinbarter Wert pro Minute, plus Ausschuss zum Materialpreis, wobei die kostspieligste Verlustursache für Maßnahmen hervorgehoben wird.
Sehen Sie Ihre Liefer- und Kostenreihen aus Liniendaten gefüllt
Bringen Sie ein Foto Ihres aktuellen Boards zu einer Demo mit. Wir zeigen dieselbe Linie mit Lieferung und Kosten, automatisch aus Maschinendaten gefüllt, in Geld bewertet.
Verwandte Artikel









Echte Fabrico-Kacheln, Beispieldaten.