


 Connexion
 Blog
OEE pour lignes de mise en conserve alimentaire : sertisseuse, autoclave et étiquetage

Points clés
- Mesurez l'OEE de la ligne à la sertisseuse, la machine qui impose le rythme, en boîtes par minute à sa vitesse nominale pour cette taille de boîte.
- Donnez aux autoclaves en lot leur propre OEE ; quand ils sont pleins, la sertisseuse est bloquée et cette perte appartient à la zone des autoclaves.
- Les tailles de boîte et les changements de produit ont leurs propres codes et temps standards ; le nettoyage des lignes se mesure, on ne le raccourcit jamais.
- Défauts de sertissage, erreurs de remplissage, boîtes bosselées et arrêts liés à l'autoclave sont des pertes qualité.
- Lorsque l'automate de la sertisseuse indique seulement « stopped », une caméra à l'entrée montre ce qui s'est passé et l'opérateur indique la raison.
À 14h20 le chargeur de caisses devant les autoclaves est plein. Les quatre autoclaves sont au milieu d'un cycle, donc la sertisseuse s'arrête, puis le remplisseuse, et les vingt minutes suivantes sont notées dans le journal de poste comme « seamer stopped ». Le rapport OEE impute l'arrêt à la sertisseuse. La cause réelle est dans la salle des autoclaves et personne ne la résout là-bas.
Une ligne de mise en conserve est une ligne continue avec une étape en lot au milieu. Ce guide explique comment mesurer l'OEE : pourquoi la sertisseuse impose le rythme, les arrêts usuels par poste, comment traiter l'autoclave, les changements, les pertes qualité du sertissage à l'étiquette, et une fiche de poste travaillée avec valorisation des pertes.
La ligne de mise en conserve et où passe le temps
Les boîtes vides sortent d'un dépallettiseur, sont rincées à l'envers et alimentées vers le remplisseur, qui remplit le produit et ajoute souvent de la saumure, une sauce ou du sirop. La sertisseuse double pose le couvercle et ferme la boîte. Un codeur la marque, un chargeur de caisses emballe les boîtes dans des paniers pour autoclave, et les autoclaves en lot chauffent, maintiennent et refroidissent chaque charge. Après le déchargement et le séchage, les boîtes sont étiquetées, emballées en barquettes ou cartons et palettisées.
Beaucoup d'usines stockent des boîtes non étiquetées et les étiquettent plus tard selon la commande. Dans ce cas l'étiquetage est une ligne séparée avec sa propre OEE. Le temps sur la ligne principale se répartit en quatre postes : arrêts de la sertisseuse et du remplisseur, capacité de l'autoclave, changements entre tailles de boîtes ou produits, et dommages de manutention en cours de route.
La sertisseuse impose le rythme
Le remplisseur et la sertisseuse fonctionnent généralement comme une unité synchronisée, et la vitesse nominale de la sertisseuse pour une taille de boîte est le rythme de la ligne. Utilisez-la comme taux idéal : boîtes par minute pour cette taille, d'après la cote de la machine ou un maximum testé, pas une moyenne sur une bonne semaine. Les boîtes plus petites roulent souvent plus vite, donc chaque taille a son idéal propre.
Mesurez l'OEE de la ligne à la sertisseuse, en boîtes. Comptez une boîte comme bonne quand elle a passé les contrôles de sertissage et de remplissage et que sa charge d'autoclave est libérée ; si la charge n'est pas libérée, la boîte est rejet. Notre guide pour trouver la véritable contrainte sur des lignes liées explique pourquoi le chiffre de ligne appartient à la machine qui impose le rythme.
Arrêts par poste
| Poste | Arrêts typiques | Facteur OEE |
|---|---|---|
| Dépallettiseur et rinceur | Coussin de couche non retiré, boîtes tombées sur la table, bourrage du rinceur | Disponibilité, ou asphyxie du remplisseur |
| Remplisseur | Approvisionnement produit depuis la cuisine, défauts de poche ou piston, éclaboussures sur la bride | Disponibilité ; erreurs de poids de remplissage sont qualité |
| Sertisseuse | Bourrage de boîte à l'entrée, magasin de couvercles vide, doubles couvercles, joint hors spécification lors d'un contrôle | Disponibilité pour arrêts longs, Performance pour arrêts courts |
| Chargeur de caisses et autoclaves | Paniers pleins, pas d'autoclave libre, bourrage du chargeur de caisses | Bloquent la sertisseuse |
| Étiqueteuse | Magasin d'étiquettes vide, problèmes de colle, étiquette mal positionnée | Disponibilité sur la ligne d'étiquetage |
| Formeuse d'étuis ou emballeuse | Magasin de cartons vide, pistolet à colle bouché, jonction de film sur l'enrubanneuse | Disponibilité, ou blocage en amont |
Les arrêts courts de la sertisseuse sont ceux que personne ne note : une boîte tombée à l'entrée, un couvercle qui n'est pas tombé. Fixez un seuil, beaucoup d'usines utilisent entre deux et cinq minutes, gardez-le identique sur toutes les lignes et attribuez une raison aux arrêts au-delà de ce seuil à partir d'une liste courte. Notre guide sur la conception des codes de raison d'arrêt montre comment maintenir cette liste utilisable.
L'autoclave : une étape batch à l'intérieur d'une ligne continue
Un autoclave en lot exécute un cycle : chargement, montée en température, maintien à la température de procédé, refroidissement, déchargement. Le cycle pour chaque produit et taille de boîte est défini par le procédé thermique validé, et ce n'est pas un endroit pour gagner des minutes. Ce que l'OEE peut montrer, c'est à quel point la salle d'autoclaves suit la sertisseuse.
Donnez aux autoclaves leur propre OEE. La disponibilité est le temps pendant lequel les autoclaves traitent par rapport au temps planifié. La performance est les charges complétées par rapport aux charges que le temps de cycle validé permet. La qualité est les charges libérées sans déviation. Notre guide sur OEE en fabrication par lot couvre la méthode.
Puis reliez les deux. Quand tous les autoclaves sont occupés et que le chargeur de caisses est plein, la sertisseuse doit s'arrêter, et de nombreux processus fixent aussi un temps d'attente maximal entre le sertissage et l'autoclave. Codez cet arrêt « blocked by retort », imputez-le à la zone des autoclaves et regardez ce qui l'a causé : déchargement lent, autoclave hors service, paniers pas revenus à temps. Accélérer la sertisseuse ne sert à rien tant que les autoclaves sont la limite.
Changements : format de boîte et produit
Un changement de format nécessite de changer des pièces sur la sertisseuse et le remplisseur, des étoiles et guides, un nouveau stock de couvercles, de nouveaux réglages du chargeur de caisses et de l'étiqueteuse, et souvent un processus différent en autoclave. Enregistrez chaque pièce, consignez un temps standard et donnez une raison pour chaque minute au-delà. Beaucoup se prête au SMED : préparez et pré-réglez les pièces de changement pendant que la ligne tourne encore.
Un changement de produit peut ajouter le nettoyage du remplisseur et des lignes produit depuis la cuisine. Ce nettoyage, et tout nettoyage allergène, est un contrôle de sécurité alimentaire : mesurez-le, donnez-lui son code, séparez-le des pannes et ne le raccourcissez jamais pour améliorer l'OEE.
Qualité : sertissages, remplissage, bosses et étiquettes
La qualité est les boîtes bonnes sur les boîtes produites. Les pertes usuelles sur une ligne de mise en conserve :
- Défauts de sertissage trouvés lors d'une vérification du joint ou d'une dépose, et boîtes retirées après un réglage de la sertisseuse.
- Erreur de poids de remplissage ou d'espace de tête hors tolérance, détectées par la peseuse de contrôle ou la vérification du niveau de remplissage.
- Boîtes bosselées par des impacts sur le convoyeur, le chargement en caisses et le déchargement des paniers.
- Boîtes gondolées ou panneaux déformés par des différences de pression dans l'autoclave, et charges retenues après une déviation de procédé.
- Étiquettes et codes manquants ou mal placés.
Comptez chaque perte là où elle est trouvée, mais imputez-la à la station qui l'a causée : une bosse causée au déchargeur n'est pas un problème d'étiqueteuse. Un remplissage au-dessus du poids déclaré ne réduit pas le nombre de boîtes bonnes, mais c'est du produit donné. Plus d'informations sur ce facteur dans notre guide sur la qualité OEE.
Sources de données et la caméra
L'automate de la sertisseuse fournit l'état, la vitesse et le comptage ; le remplisseur fournit des échantillons de remplissage ; le contrôle de niveau et la peseuse de contrôle fournissent les rejets. Le contrôleur d'autoclave enregistre le démarrage, les étapes et la fin de chaque cycle, de sorte que l'OEE de l'autoclave peut être calculée à partir du journal de cycle. L'étiqueteuse et les packers fournissent leurs propres états. L'opérateur donne la raison en une seule pression.
Là où l'automate de la sertisseuse dit seulement "stopped", une caméra à l'entrée de la sertisseuse ou au chargeur de caisses montre ce qui s'est passé : boîte tombée, bourrage de couvercle, panier non dégagé. L'opérateur indique la raison, et la vidéo de cette minute peut être ouverte à la demande (diffusée, non stockée). Les raisons suggérées par la caméra figurent sur la feuille de route.
Une plage de travail illustrée sur une ligne de mise en conserve
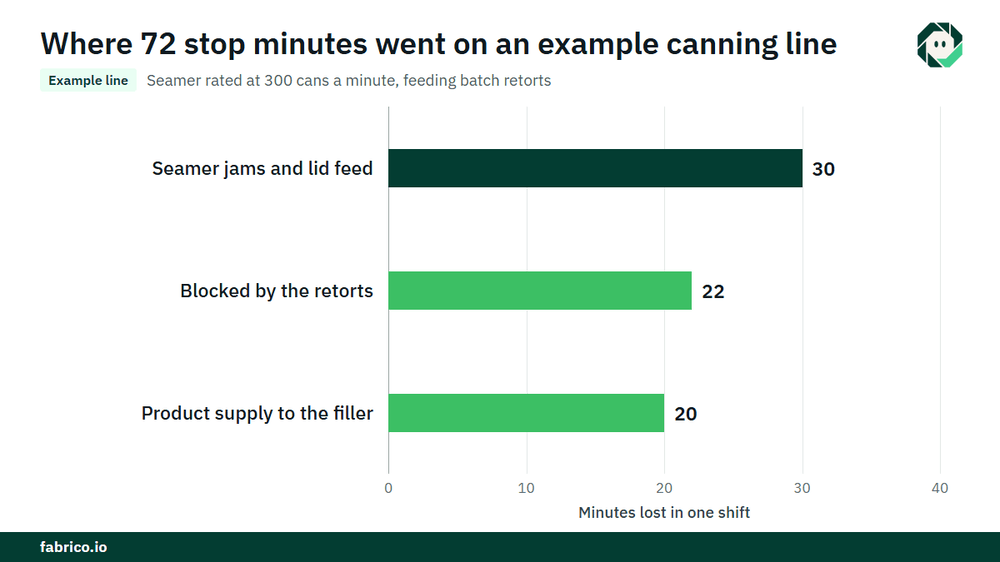
Ligne exemple (chiffres illustratifs, pas un client) : une sertisseuse nominale à 300 boîtes par minute pour ce format, alimentant des autoclaves en lot. Temps de production planifié 480 minutes.
- Arrêts : bloqué par l'autoclave 22 minutes, bourrages de sertisseuse et alimentation des couvercles 30, approvisionnement produit au remplisseur 20. Total 72 minutes.
- Temps de fonctionnement = 480 moins 72 = 408 minutes. Disponibilité = 408 / 480 = 85,0%.
- Production idéale : 408 x 300 = 122 400 boîtes. Produites : 110 160. Performance = 110 160 / 122 400 = 90,0%.
- Rejets de joint, remplissage et bosses : 1 160. Boîtes bonnes : 109 000. Qualité = 109 000 / 110 160 = 98,9%.
- OEE = 0,850 x 0,900 x 0,989 = 75,7%. Vérification : 109 000 / 300 = 363,3 minutes à la cadence idéale, et 363,3 / 480 = 75,7%.
Valorisons maintenant. La perte de vitesse est 122 400 moins 110 160 = 12 240 boîtes. Bloqué par l'autoclave coûte 22 x 300 = 6 600 boîtes. Si la ligne est en rupture de stock et qu'une boîte apporte 0,15 $ de contribution (0,15 € dans une usine euro), la perte de vitesse coûte 1 836 $ par poste et le blocage d'autoclave 990 $. Sur 500 postes par an, cela fait 918 000 $ et 495 000 $, soit 918 000 € et 495 000 €. Le second chiffre est un argument pour regarder la salle des autoclaves, pas la sertisseuse.
Erreurs commises par les usines sur les lignes de mise en conserve
- Imputer les arrêts « blocked by retort » à la sertisseuse.
- Utiliser un seul taux idéal pour toutes les tailles de boîtes.
- Compter les boîtes comme bonnes avant la libération de leur charge d'autoclave.
- Imputer les bosses à la station qui les trouve, pas à celle qui les a causées.
- Tenter de gagner des minutes sur le procédé thermique ou le nettoyage des lignes produit.
Où Fabrico s'insère
Fabrico est une plateforme de performances de fabrication avec vision par ordinateur. Sur une ligne de mise en conserve, elle commence par l'OEE et un MES léger : enregistrement automatique des arrêts à la sertisseuse, au remplisseur, à la zone des autoclaves et aux packers, et OEE en direct par ligne et par poste.
- L'opérateur confirme la raison en une pression, ainsi « blocked by retort » et « seamer jam » restent distincts.
- Vidéo caméra de chaque arrêt, diffusée à la demande, quand une caméra surveille la station, par exemple l'entrée de la sertisseuse ou le chargeur de caisses.
- Les pertes valorisées en argent et classées par valeur, de sorte que le blocage d'autoclave et la perte de vitesse de la sertisseuse se comparent en dollars ou euros.
- Une vue unique sur plusieurs usines pour les groupes exploitant plusieurs lignes de mise en conserve.
- Pour une panne, un ordre de travail vers le bon technicien avec son coût.
Le procédé thermique, ses enregistrements et la libération de chaque charge restent dans les systèmes et procédures propres à l'usine. Vous commencez sur une ligne, avec une base mesurée et une date de décision convenue à l'avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquemment posées
Comment calcule-t-on l'OEE sur une ligne de mise en conserve ?
Utilisez la sertisseuse comme machine qui impose le rythme. La disponibilité est le temps de fonctionnement divisé par le temps de production planifié, la performance est les boîtes produites divisées par ce que permet la vitesse nominale de la sertisseuse durant ce temps, et la qualité est les boîtes bonnes divisées par les boîtes produites. Multipliez les trois.
La sertisseuse ou l'autoclave est-il le goulot d'étranglement ?
Ça dépend du produit et de la taille de la boîte. Si la sertisseuse s'arrête souvent pour raison « blocked by retort », les autoclaves sont la limite pour ce produit. Enregistrez cette raison séparément et la réponse apparaîtra dans les données.
Comment mesure-t-on l'OEE pour un autoclave en lot ?
Traitez-le comme un équipement batch : temps de traitement par rapport au temps planifié, charges complétées par rapport à ce que permet le temps de cycle validé, et charges libérées sans déviation. Le journal de cycle du contrôleur d'autoclave fournit la plupart des données.
Les boîtes bosselées sont-elles une perte qualité ?
Oui. Une boîte bosselée ou endommagée qui est rejetée n'était pas bonne lors du premier passage. Imputez-la à la station qui l'a causée, afin que la correction aille au bon endroit.
L'étiquetage doit-il avoir sa propre OEE ?
Oui, lorsque des boîtes non étiquetées sont stockées et étiquetées plus tard. La ligne d'étiquetage a alors son propre temps planifié, son taux et ses arrêts, séparés du remplissage et du sertissage.
Voyez les pertes de votre ligne de mise en conserve en démo
Apportez les arrêts et les cadences d'une sertisseuse et de ses autoclaves, et nous montrerons les pertes valorisées en argent, par poste et par poste de travail.




Tuiles Fabrico réelles, données d'exemple.