


 Вход
 Блог
OEE за линии за консервиране на храна: зашивач, реторта и етикетиране

Ключови изводи
- Измервайте OEE на линията при зашивача, машината, която задава темпото, в броя кутии в минута при номиналната скорост за този размер кутия.
- Дайте на партидните реторти собствен OEE; когато са пълни, зашивачът е блокиран и тази загуба принадлежи на зоната на ретортата.
- Размерът на кутията и смяната на продукта трябва да имат собствени кодове и стандартни времена; почистването на линията се измерва, никога не се съкращава.
- Дефекти на шева, грешки при пълненето, вдлъбнати кутии и задържания в ретортата са загуби по качеството.
- Когато PLC-то на зашивача казва само „спряно“, камерата на входа показва какво се е случило и операторът посочва причината.
В 14:20 пълнителят на касетите пред ретортите е пълен. Всички четири реторти са в средата на цикъл, така че зашивачът спира, после пълначът, и следващите двадесет минути влизат в дневника за смяна като "зашивачът спря". OEE отчетът отговаря за зашивача. Истинската причина е в ретортната стая и никой не я решава там.
Линията за консервиране е непрекъсната линия с партиден етап в средата. Това ръководство обхваща как да измервате OEE на нея: защо зашивачът задава темпото, обичайните спирания по станции, как да третирате ретортата, смяните, загубите по качеството от шева до етикета и разгледана смяна със стойност на загубите.
Линията за консервиране и къде отива времето
Празните кутии излизат от депалетизатор, измиват се с дъното нагоре и се подават към пълнача, който пълни продукта и често добавя саламура, сос или сироп. Двойният зашивач поставя капака и затваря кутията. Кодер я маркира, палетник опакова кутиите в кошове за ретортата, а партийните реторти нагряват, задържат и охлаждат всеки товар. След разтоварване и изсушаване кутиите се етикетират, опаковат в тави или кашони и се палетират.
Много заводи складират неетицирани кутии и ги етикетират по-късно за всяка поръчка. Тогава етикетирането е отделна линия със собствен OEE. Времето на основната линия влиза в четири места: спирания на зашивача и пълнача, капацитет на ретортата, смени между размери кутии или продукти и повреди при манипулация по пътя.
Зашивачът задава темпото
Пълначът и зашивачът обикновено работят като синхронизирана единица, а номиналната скорост на зашивача за даден размер кутия е темпото на линията. Използвайте я като идеална норма: кутии в минута за този размер, от рейтинга на машината или от тестван максимум, не от добър седмичен среден. По-малките кутии често работят по-бързо, затова всеки размер има собствена норма.
Измервайте OEE на линията при зашивача, в кутии. Бройте кутията като добра, когато е преминала проверките на шева и пълненето и товарът ѝ за ретортата е освободен; ако товарът не е освободен, кутията е брак. Нашето ръководство за намиране на реалния ограничител по свързани линии обяснява защо общият показател принадлежи на машината, която задава темпото.
Спирания по станции
| Станция | Типични спирания | OEE фактор |
|---|---|---|
| Депалетизатор и изплаквач | Слоят не е премахнат, кутии паднали на масата, задръстване в изплаквача | Наличност, или глад за пълнача |
| Пълнач | Доставка на продукт от кухнята, повреди в джобове или бутални механизми, разливи на фланеца | Наличност; грешки в теглото на пълненето са качество |
| Зашивач | Задръстване на кутия при входа, празен магазин за капачки, двойни капачки, шев извън спецификация при проверка | Наличност при дълги спирания, Производителност при кратки |
| Палетник и реторти | Кошовете пълни, няма свободна реторта, задръстване на палетника | Блокиране на зашивача |
| Етикетировач | Празен магазин с етикети, проблеми с лепилото, етикет поставен не на място | Наличност на линия за етикетиране |
| Опаковач за тави или кашони | Празен магазин за кашони, запушване на пистолет за лепило, рязане на филм на термоусуквач | Наличност, или блокиране нагоре по потока |
Кратките спирания на зашивача са тези, които никой не записва: кутия паднала на входа, капак, който не е паднал. Задайте праг, много заводи използват от два до пет минути, дръжте го еднакъв на всички линии и дайте причина за спиранията над него от кратък списък. Нашето ръководство за проектиране на кодове за причина за престой показва как да държите този списък използваем.
Ретортата: партиден етап в непрекъсната линия
Партидната реторта изпълнява цикъл: зареждане, нагряване, задържане на процесната температура, охлаждане, разтоварване. Цикълът за всеки продукт и размер кутия се определя от валидиран термичен процес и това не е място за спечелване на минути. Това, което OEE може да покаже, е колко добре ретортната зона успява да следва зашивача.
Дайте на ретортите собствен OEE. Наличност е времето, в което ретортите обработват спрямо планираното време за обработка. Производителност е броят изпълнени товари спрямо това, което позволява валидираното време на цикъла. Качество е броят освободени товари без отклонение. Нашето ръководство за OEE в партидното производство обяснява метода.
След това свържете двете. Когато всички реторти са заети и палетникът е пълен, зашивачът трябва да спре и много процеси също задават максимално време за изчакване между зашиване и реторта. Кодирайте това спиране като "блокиран от реторта", запишете го към зоната на ретортата и разгледайте какво го е причинило: бавно разтоварване, реторта извън сервиз, кошове, които не се върнаха навреме. Ускоряването на зашивача не помага, докато ретортите са лимитиращи.
Смени: размер на кутия и продукт
Смяната на размер кутия означава смяна на части на зашивача и пълнача, звездни колела и водачи, нови ролки за капаци, нови настройки на палетника и етикетировача и често различен процес на ретортата. Логвайте всяка част, запишете стандартно време и дайте причина за всяка минута над него. Много от това подлежи на SMED: подгответе и предварително настройте частите за смяна, докато линията още работи.
Смяната на продукта може да добави почистване на пълнача и продуктопроводите от кухнята. Това почистване, както и почистване за алергени, е контрол за хранителна безопасност: измервайте го, дайте му собствен код, дръжте го отделно от повреди и никога не го съкращавайте, за да вдигнете OEE.
Качество: шевове, пълнене, вдлъбнатини и етикети
Качеството е добри кутии над произведените кутии. Обичайните загуби на линия за консервиране:
- Дефекти на шева, намерени при проверка на шева или разглобяване, и кутиите, изтеглени след настройка на зашивача.
- Грешки в теглото или въздушното пространство извън обхвата, намерени от чеквейъра или проверката на нивото на пълнене.
- Вдлъбнати кутии от удари по конвейера, палетиране и разтоварване на кошове.
- Кутии със сплескани панели от налягания в ретортата и товари задържани след процесно отклонение.
- Липсващи или неправилно поставени етикети и кодове.
Бройте всяка загуба там, където е открита, но я класифицирайте към станцията, която я е причинила: вдлъбнатина, направена при разтоварване, не е проблем на етикетировача. Пълнене над декларираното тегло не намалява броя добри кутии, но е даден продукт. Повече за този фактор в нашето ръководство за OEE качество.
Източници на данни и камерата
PLC-то на зашивача дава състояние, скорост и брой; пълначът дава проби за пълнене; проверката на нивото и чеквейърът дават бракове. Контролерът на ретортата записва началото на цикъла, стъпките и края му, така че OEE на ретортата може да се изчисли от логовете на цикъла. Етикетировачът и опаковачите дават собствените си състояния. Операторът дава причината с един тап.
Когато PLC-то на зашивача казва само "спряно", камера на входа на зашивача или на палетника показва какво се е случило: кутия паднала, задръстване на капак, кош не е изчистен. Операторът посочва причината, а видеото за тази минута може да се отвори при поискване (предавано, несъхранявано). Предложените от камерата причини са в пътната карта.
Разгледана смяна на линия за консервиране
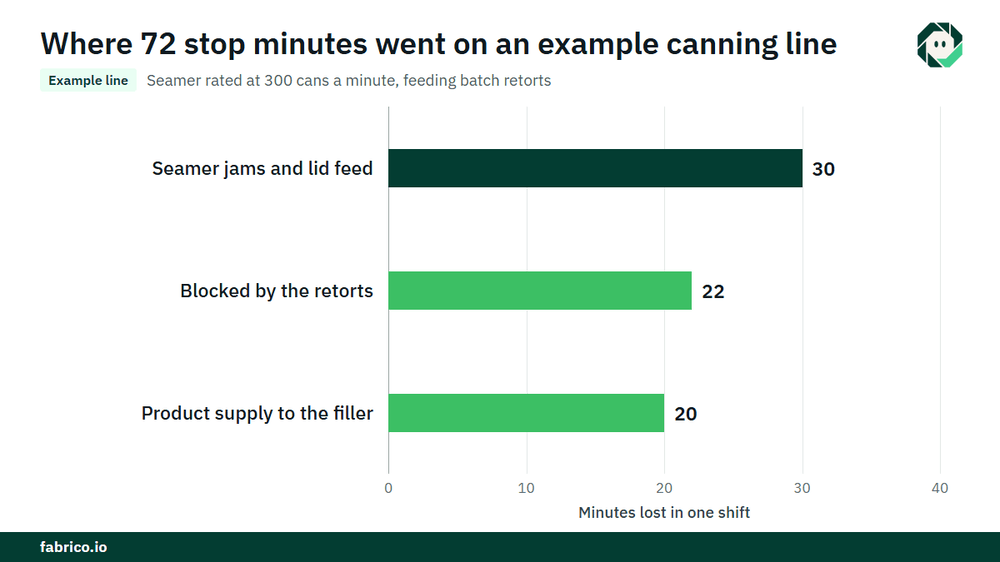
Примерна линия (илюстративни числа, не клиентски): зашивач с номинал 300 кутии в минута за този размер, хранещ партидни реторти. Планирано производствено време 480 минути.
- Спирания: блокиран от реторта 22 минути, задръствания на зашивача и подаване на капаци 30, доставка на продукт до пълнача 20. Общо 72 минути.
- Работно време = 480 минути минус 72 = 408 минути. Наличност = 408 / 480 = 85.0%.
- Идеален добив: 408 x 300 = 122 400 кутии. Произведени: 110 160. Производителност = 110 160 / 122 400 = 90.0%.
- Отпадъци от шев, пълнене и вдлъбнатини: 1 160. Добри кутии: 109 000. Качество = 109 000 / 110 160 = 98.9%.
- OEE = 0.850 x 0.900 x 0.989 = 75.7%. Проверка: 109 000 / 300 = 363.3 минути при идеалната норма, и 363.3 / 480 = 75.7%.
Сега го оценете в пари. Загубата от скорост е 122 400 минус 110 160 = 12 240 кутии. Блокиране от реторта коства 22 x 300 = 6 600 кутии. Ако линията е разпродадена и една кутия носи $0.15 принос (€0.15 в еврозона), загубата от скорост струва $1 836 на смяна, а блокирането от ретортата $990. За 500 смени годишно това е $918 000 и $495 000, или €918 000 и €495 000. Второто число е аргумент да се разгледа ретортната стая, а не зашивачът.
Грешки, които заводите допускат при линии за консервиране
- Прехвърляне на спирания "блокиран от реторта" към зашивача.
- Използване на една идеална скорост за всички размери кутии.
- Броене на кутии за добри преди освобождаването на товара за ретортата.
- Класифициране на вдлъбнатини към станцията, която ги открива, а не към тази, която ги е причинила.
- Опити да се спечелят минути от термичния процес или почистването на продуктопровода.
Къде пасва Fabrico
Fabrico е платформа за производителност, базирана на компютърно зрение. На линия за консервиране тя започва с OEE и лека MES функционалност: автоматично логване на престои при зашивача, пълнача, зоната на ретортите и опаковачите, и OEE в реално време по линия и смяна.
- Операторът потвърждава причината с един тап, така че "блокиран от реторта" и "задръстване на зашивача" остават отделни.
- Видео от камера за всеки престой, предавано при поискване, където камера наблюдава станцията, като входа на зашивача или палетника.
- Загубите оценени в пари и подредени по стойност, така че блокирането от реторта и загубата на скорост на зашивача се сравняват в долари или евро.
- Една визия за няколко завода за групи, които управляват няколко линии за консервиране.
- При повреда, работна поръчка към правилния техник с нейната стойност.
Термичният процес, записите му и освобождаването на всеки товар остават в собствените системи и процедури на завода. Започвате на една линия, със стойностна базова линия и дата за решение, уговорена предварително. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Как се изчислява OEE на линия за консервиране?
Използвайте зашивача като машина, задаваща темпото. Наличност е работно време над планираното производствено време, Производителност е произведени кутии над това, което позволява номиналната скорост на зашивача за това работно време, а Качество е добри кутии над произведените кутии. Умножете трите.
Зашивачът или ретортата са ли тясното място?
Зависи от продукта и размера на кутията. Ако зашивачът често спира с причина "блокиран от реторта", ретортите са лимитът за този продукт. Логнете тази причина отделно и отговорът ще се появи в данните.
Как се измерва OEE за партидна реторта?
Третирайте я като партидно оборудване: време на обработка спрямо планираното време, изпълнени товари спрямо това, което позволява валидираното време на цикъла, и товари, освободени без отклонение. Логът на цикъла от контролера на ретортата дава повечето данни.
Дали вдлъбнатите кутии са загуба по качеството?
Да. Вдлъбната или повредена кутия, която е отхвърлена, не е била добра при първото производство. Класифицирайте я към станцията, която я е причинила, за да стигне поправката до правилното място.
Трябва ли етикирането да има собствен OEE?
Да, когато неетицираните кутии се складират и етикетират по-късно. Тогава линията за етикетиране има собствено планирано време, норма и спирания, отделно от пълненето и зашиването.
Вижте загубите на своята линия за консервиране в демонстрация
Дайте спиранията и скоростите от един зашивач и неговите реторти и ние ще покажем загубите оценени в пари, по станции и по смени.
Свързани статии




Реални плочки на Fabrico, примерни данни.