


 Zaloguj
 Blog
OEE dla linii konserwowania żywności: zamykarka, retorta i etykietowanie

Kluczowe wnioski
- Mierz OEE linii przy zamykarce, maszynie wyznaczającej tempo, w puszkach na minutę przy jej nominalnej prędkości dla danego rozmiaru puszki.
- Daj retortom wsadowym własne OEE; gdy są pełne, zamykarka jest zablokowana i ta strata należy do strefy retort.
- Rozmiar puszki i zmiany produktu powinny mieć własne kody i czasy standardowe; czyszczenie linii produktu jest mierzone, nigdy skracane.
- Wady szwu, błędy napełniania, wgniecenia puszek i zatrzymania retorty to straty jakościowe.
- Tam, gdzie sterownik PLC zamykarki pokazuje tylko „stopped”, kamera przy wejściu pokazuje, co się stało, a przyczynę podaje operator.
O 14:20 podajnik skrzyń przed retortami jest pełny. Wszystkie cztery retorty są w połowie cyklu, więc zamykarka się zatrzymuje, potem napełniarka, i następne dwadzieścia minut trafia do dziennika zmiany jako "seamer stopped". Raport OEE obciąża zamykarkę. Prawdziwa przyczyna leży w pomieszczeniu retort i nikt tam jej nie naprawia.
Linia konserwowa to linia ciągła z krokiem wsadowym pośrodku. Ten przewodnik obejmuje, jak mierzyć OEE na takiej linii: dlaczego zamykarka narzuca tempo, zwykłe postoje wg stanowisk, jak traktować retortę, przezbrojenia, straty jakości od szwu po etykietę oraz przepracowaną zmianę z wyceną strat.
Linia konserwowa i gdzie trafia czas
Puste puszki schodzą z depaletyzatora, są płukane do góry dnem i podawane do napełniarki, która napełnia produkt i często dolewa roztwór soli, sos lub syrop. Podwójna zamykarka nakłada wieczko i zamyka puszkę. Koder ją znakuję, ładowarka skrzyń pakuje puszki do koszy retorty, a retorty wsadowe podgrzewają, utrzymują i chłodzą każdy ładunek. Po rozładunku i wysuszeniu puszki są etykietowane, pakowane do tacek lub kartonów i paletyzowane.
Wiele zakładów magazynuje nieetykietowane puszki i etykietuje je później pod konkretne zamówienia. Wtedy etykietowanie to osobna linia z własnym OEE. Czas na linii głównej trafia do czterech miejsc: przestoje zamykarki i napełniarki, przepustowość retort, przezbrojenia między rozmiarami puszek lub produktami oraz uszkodzenia przy manipulacji w trakcie.
Zamykarka narzuca tempo
Napełniarka i zamykarka zwykle pracują jako zsynchronizowana jednostka, a nominalna prędkość zamykarki dla danego rozmiaru puszki to tempo linii. Użyj jej jako wartości idealnej: puszki na minutę dla tego rozmiaru, według danych maszyny lub przetestowanego maksimum, nie średniej z dobrej tygodniowej pracy. Mniejsze puszki często biegną szybciej, więc każdy rozmiar ma swoją idealną wydajność.
Mierz OEE linii przy zamykarce, w puszkach. Licz puszkę jako dobrą gdy przeszła kontrole szwu i napełnienia i gdy jej ładunek retorty został zwolniony; jeśli ładunek nie jest zwolniony, puszka jest odrzutem. Nasz przewodnik po znajdowaniu rzeczywistego ograniczenia na powiązanych liniach wyjaśnia, dlaczego wskaźnik linii należy przypisać maszynie wyznaczającej tempo.
Przestoje wg stanowisk
| Stanowisko | Typowe przestoje | Czynnik OEE |
|---|---|---|
| Depaletyzator i płuczka | Podkład warstwy nie usunięty, puszki leżą na stole, zacięcie płuczki | Dostępność, lub pozbawienie napełniarki |
| Napełniarka | Dostawa produktu z kuchni, awarie kieszeni lub tłoka, wycieki na kołnierzu | Dostępność; błędy w masie napełnienia to jakość |
| Zamykarka | Zator puszki przy wlocie, pusty magazyn wieczek, podwójne wieczka, szew poza specyfikacją przy kontroli | Dostępność dla długich postojów, Wydajność dla krótkich |
| Ładowarka skrzyń i retorty | Kosze pełne, brak wolnej retorty, zator ładowarki skrzyń | Blokowanie zamykarki |
| Etykieciarka | Pusty magazyn etykiet, problemy z klejem, etykieta poza położeniem | Dostępność na linii etykietowania |
| Pakowarka tacek lub kartonów | Pusty magazyn kartonów, zatkany pistolet do kleju, łączenie folii na owijarce kurczliwej | Dostępność, lub blokowanie w górę linii |
Krótkie przestoje zamykarki to te, których nikt nie zapisuje: puszka leżąca przy wlocie, wieczko, które nie opadło. Ustaw próg, wiele zakładów używa od dwóch do pięciu minut, trzymaj go jednakowo na wszystkich liniach i nadaj powody przestojom powyżej progu z krótkiej listy. Nasz przewodnik po projektowaniu kodów przyczyn przestojów pokazuje, jak utrzymać listę użyteczną.
Retorta: krok wsadowy w ciągłej linii
Retorta wsadowa wykonuje cykl: załadunek, nagrzewanie, utrzymanie w temperaturze procesu, chłodzenie, rozładunek. Cykl dla każdego produktu i rozmiaru puszki jest ustalony przez zwalidowany proces termiczny i to nie jest miejsce na wygrywanie minut. To, co OEE może pokazać, to jak dobrze pomieszczenie retort nadąża za zamykarką.
Przyznaj retortom własne OEE. Dostępność to czas, w którym retorty przetwarzają w stosunku do czasu, w którym były zaplanowane do przetwarzania. Wydajność to liczba zakończonych ładunków w stosunku do tego, co pozwala zwalidowany czas cyklu. Jakość to ładunki zwolnione bez odchylenia. Nasz przewodnik po OEE w produkcji wsadowej omawia metodę.
Następnie powiąż obie części. Gdy wszystkie retorty są zajęte, a ładowarka skrzyń jest pełna, zamykarka musi się zatrzymać, i wiele procesów ustawia też maksymalny czas oczekiwania między zamykaniem a retortą. Zakoduj ten postój jako "blocked by retort", obciąż go strefie retort i sprawdź, co go spowodowało: wolne rozładunki, retorta wyłączona z eksploatacji, kosze nie wróciły na czas. Przyspieszanie zamykarki nic nie da, dopóki retorty są ograniczeniem.
Przezbrojenia: rozmiar puszki i produkt
Zamiana rozmiaru puszki oznacza wymianę części na zamykarce i napełniarce, koła gwiazdowe i prowadnice, nowy zapas wieczek, nowe ustawienia ładowarki skrzyń i etykieciarki, oraz często inny proces retorty. Zaloguj każdą część, zarejestruj czas standardowy i nadaj powód każdej minucie ponad ten czas. Wiele z tego nadaje się do SMED: przygotuj i wstępnie ustaw części wymienne, gdy linia jeszcze pracuje.
Zmiana produktu może dodać czyszczenie napełniarki i przewodów produktu z kuchni. To czyszczenie, oraz każde czyszczenie przeciwalergenowe, to kontrola bezpieczeństwa żywności: mierz je, nadaj im własny kod, trzymaj je oddzielnie od awarii i nigdy ich nie skracaj, żeby podnieść OEE.
Jakość: szwy, napełnienie, wgniecenia i etykiety
Jakość to dobre puszki w stosunku do wyprodukowanych puszek. Typowe straty na linii konserwowej:
- Wady szwów znalezione przy kontroli szwu lub rozbiórce, oraz puszki wyjęte po regulacji zamykarki.
- Błąd w masie napełnienia lub luzie głowy poza zakresem, wykryte przez wagi kontrolne lub kontrolę poziomu napełnienia.
- Wgniecenia puszek od uderzeń na przenośniku, przy ładowaniu do skrzyń i rozładunku koszy.
- Puszki ze zgniotami panelowymi z powodu różnic ciśnienia w retorcie oraz ładunki wstrzymane po odchyleniu procesu.
- Brakujące lub źle umieszczone etykiety i kody.
Licząc każdą stratę tam, gdzie jest wykryta, zapisz ją jednak na stanowisku, które ją spowodowało: wgniecenie powstałe przy wyładunku nie jest problemem etykieciarki. Napełnienie powyżej deklarowanej masy nie zmniejsza liczby dobrych puszek, ale oznacza rozdanie produktu. Więcej na ten temat w naszym przewodniku o OEE jakości.
Źródła danych i kamera
Sterownik PLC zamykarki dostarcza stan, prędkość i licznik; napełniarka dostarcza próbki napełnienia; kontrola poziomu i waga kontrolna podają odrzuty. Kontroler retorty rejestruje start, kroki i koniec każdego cyklu, więc OEE retorty można obliczyć z logu cyklu. Etykieciarka i pakowarki podają swoje stany. Operator wskazuje przyczynę jednym stuknięciem.
Gdzie sterownik zamykarki mówi tylko "stopped", kamera przy wejściu zamykarki lub przy ładowarce skrzyń pokazuje, co się stało: puszka leżąca, zator wieczek, kosz nieuprzątnięty. Przyczynę podaje operator, a wideo z tej minuty można otworzyć na żądanie (przesyłane, nieprzechowywane). Przyczyny sugerowane przez kamerę są w planach rozwoju.
Przepracowana zmiana na linii konserwowej
Przykładowa linia (liczby poglądowe, nie klient): zamykarka o nominalnej wydajności 300 puszek na minutę dla tego rozmiaru, zasilająca retorty wsadowe. Zaplanowany czas produkcji 480 minut.
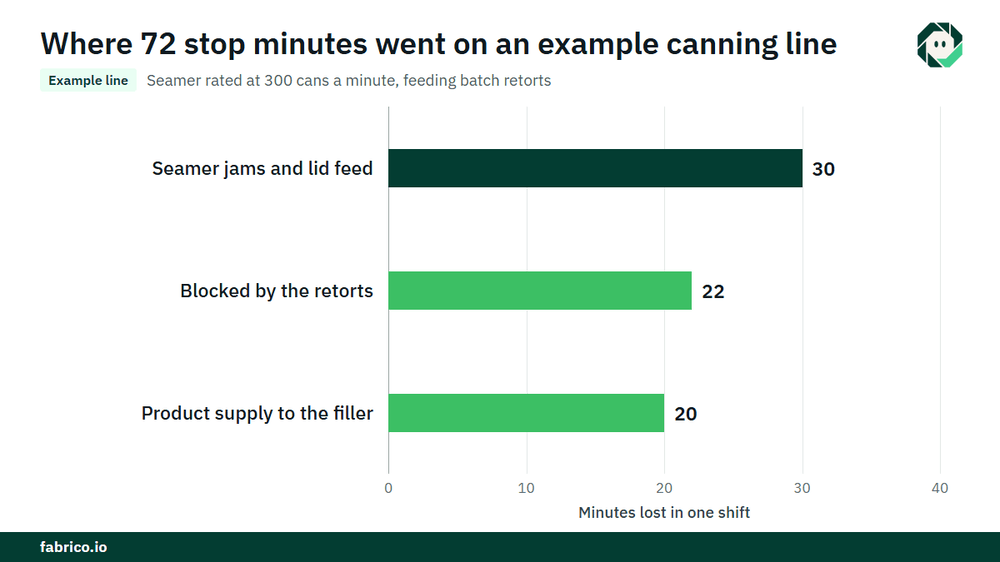
- Przestoje: zablokowane przez retortę 22 minuty, zatory zamykarki i podawanie wieczek 30, dostawa produktu do napełniarki 20. Razem 72 minuty.
- Czas pracy = 480 minus 72 = 408 minut. Dostępność = 408 / 480 = 85,0%.
- Idealna produkcja: 408 x 300 = 122 400 puszek. Wyprodukowano: 110 160. Wydajność = 110 160 / 122 400 = 90,0%.
- Odrzuty szwu, napełnienia i wgnieceń: 1 160. Dobre puszki: 109 000. Jakość = 109 000 / 110 160 = 98,9%.
- OEE = 0,850 x 0,900 x 0,989 = 75,7%. Sprawdzenie: 109 000 / 300 = 363,3 minuty przy idealnej stawce, i 363,3 / 480 = 75,7%.
Teraz wyceń to w pieniądzu. Utrata prędkości to 122 400 minus 110 160 = 12 240 puszek. Blokada przez retortę kosztuje 22 x 300 = 6 600 puszek. Jeśli linia jest wyprzedana i jedna puszka przynosi 0,15 $ wkładu (0,15 € w zakładzie euro), utrata prędkości kosztuje 1 836 $ na zmianę, a blokada retorty 990 $. Przy 500 zmianach rocznie to 918 000 $ i 495 000 $, czyli 918 000 € i 495 000 €. Druga liczba jest argumentem, by zajrzeć do pomieszczenia retort, a nie do zamykarki.
Błędy, które popełniają zakłady na liniach konserwowych
- Obciążanie zamykarki postojami "blocked by retort".
- Używanie jednej idealnej prędkości dla wszystkich rozmiarów puszek.
- Liczenie puszek jako dobrych zanim ich ładunek retorty zostanie zwolniony.
- Księgowanie wgnieceń na stanowisku, które je znalazło, a nie na tym, które je spowodowało.
- Próby zdobycia minut z procesu termicznego lub czyszczenia linii produktowej.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wykorzystaniem computer vision. Na linii konserwowej zaczyna się od OEE i lekkiego MES: automatyczne rejestrowanie przestojów przy zamykarce, napełniarce, obszarze retort i pakowaczach oraz OEE na żywo dla linii i zmiany.
- Operator potwierdza przyczynę jednym stuknięciem, więc "blocked by retort" i "seamer jam" pozostają rozdzielone.
- Wideo z kamery dla każdego postoju, przesyłane na żądanie, tam, gdzie kamera obserwuje stanowisko, np. wejście zamykarki lub ładowarka skrzyń.
- Straty wycenione w pieniądzu i posortowane według wartości, tak żeby blokada retort i utrata prędkości zamykarki dało się porównać w dolarach lub euro.
- Jedne widok przez zakłady dla grup prowadzących kilka linii konserwowych.
- W przypadku awarii zlecenie pracy do właściwego technika z jego kosztem.
Proces termiczny, jego zapisy i zwolnienie każdego ładunku pozostają w własnych systemach i procedurach zakładu. Zaczynasz na jednej linii, z zmierzoną linią bazową i datą decyzji uzgodnioną z wyprzedzeniem. Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak obliczyć OEE na linii konserwowej?
Użyj zamykarki jako maszyny wyznaczającej tempo. Dostępność to czas pracy podzielony przez planowany czas produkcji, Wydajność to wyprodukowane puszki podzielone przez to, co pozwala nominalna prędkość zamykarki w tym czasie pracy, a Jakość to dobre puszki podzielone przez wyprodukowane puszki. Pomnóż te trzy.
Czy zamykarka czy retorta to wąskie gardło?
To zależy od produktu i rozmiaru puszki. Jeśli zamykarka często zatrzymuje się z powodem "blocked by retort", retorty są ograniczeniem dla tego produktu. Zaloguj ten powód oddzielnie, a odpowiedź pokaże się w danych.
Jak mierzyć OEE dla retorty wsadowej?
Traktuj ją jak urządzenie wsadowe: czas przetwarzania wobec czasu planowanego, zakończone ładunki wobec tego, co pozwala zwalidowany czas cyklu, oraz ładunki zwolnione bez odchylenia. Log cyklu kontrolera retorty dostarcza większości danych.
Czy wgniecenia puszek to strata jakości?
Tak. Wgnieciona lub uszkodzona puszka, która zostaje odrzucona, nie była dobra przy pierwszym przebiegu. Zaksięguj ją na stanowisku, które ją spowodowało, aby naprawa trafiła we właściwe miejsce.
Czy etykietowanie powinno mieć własne OEE?
Tak, gdy nieetykietowane puszki są magazynowane i etykietowane później. Linia etykietowania ma wtedy własny planowany czas, wskaźnik i postoje, oddzielnie od napełniania i zamykania.
Zobacz straty swojej linii konserwowej na demo
Przynieś przestoje i prędkości z jednej zamykarki i jej retort, a pokażemy straty wycenione w pieniądzu, wg stanowisk i wg zmian.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga




Prawdziwe kafelki Fabrico, dane przykładowe.