


 Iniciar sesión
 Blog
OEE para líneas de enlatado de alimentos: cerradora, retorta y etiquetado

Puntos clave
- Mida el OEE de la línea en la cerradora, la máquina que marca el ritmo, en latas por minuto a su velocidad nominal para ese tamaño de lata.
- Dé a las retortas por lotes su propio OEE; cuando están llenas la cerradora queda bloqueada y esa pérdida pertenece al área de las retortas.
- El tamaño de lata y los cambios de producto deben tener sus propios códigos y tiempos estándar; la limpieza de la línea se mide, nunca se acorta.
- Defectos del sellado, errores de llenado, latas abolladas y esperas en retorta son pérdidas de calidad.
- Donde el PLC de la cerradora sólo dice "stopped", una cámara en la entrada muestra lo que pasó y el operario indica la causa.
A las 14:20 el cargador de cajas frente a las retortas está lleno. Las cuatro retortas están a mitad de ciclo, por lo que la cerradora para, luego la llenadora, y los siguientes veinte minutos se registran en el diario de turno como "seamer stopped". El informe de OEE carga la pérdida a la cerradora. La causa real está en la sala de retortas y nadie la arregla allí.
Una línea de enlatado es una línea continua con un paso por lotes en el medio. Esta guía cubre cómo medir el OEE en ella: por qué la cerradora marca el ritmo, las paradas habituales por estación, cómo tratar la retorta, los cambios, las pérdidas de calidad desde la costura hasta la etiqueta y una jornada de turno resuelta con las pérdidas valoradas.
La línea de enlatado y adónde va el tiempo
Las latas vacías salen de un despaleetizador, se enjuagan boca abajo y se alimentan al llenador, que rellena el producto y a menudo añade salmuera, salsa o jarabe. La cerradora doble pone la tapa y cierra la lata. Un codificador la marca, un cargador de cajas empaqueta latas en cestas para la retorta, y las retortas por lotes calientan, mantienen y enfrían cada carga. Tras descargar y secar, las latas se etiquetan, se empaquetan en bandejas o cajas y se paletizan.
Muchas plantas almacenan latas sin etiquetar y las etiquetan luego según el pedido. Entonces el etiquetado es una línea separada con su propio OEE. El tiempo en la línea principal va a cuatro sitios: paradas de cerradora y llenadora, capacidad de la retorta, cambios entre tamaños de lata o productos, y daños por manipulación en el trayecto.
La cerradora marca el ritmo
El llenador y la cerradora normalmente funcionan como una unidad sincronizada, y la velocidad nominal de la cerradora para un tamaño de lata es el ritmo de la línea. Úsela como la tasa ideal: latas por minuto para ese tamaño, según la clasificación de la máquina o un máximo probado, no una media de una buena semana. Las latas más pequeñas suelen correr más rápido, así que cada tamaño tiene su ideal propio.
Mida el OEE de la línea en la cerradora, en latas. Cuente una lata como buena cuando ha pasado las comprobaciones del cierre y del llenado y su carga de retorta está liberada; si la carga no está liberada, la lata es rechazo. Nuestra guía para encontrar la verdadera restricción en líneas enlazadas explica por qué el dato de línea pertenece a la máquina que marca el ritmo.
Paradas por estación
| Estación | Paradas típicas | Factor OEE |
|---|---|---|
| Despaletizador y enjuagador | Almohadilla de capa no retirada, latas caídas en la mesa, atasco en el enjuagador | Disponibilidad, o dejar al llenador sin producto |
| Llenadora | Abastecimiento de producto desde la cocina, fallos de bolsillo o émbolo, derrames en la brida | Disponibilidad; errores de peso de llenado son calidad |
| Cerradora | Atasco de lata en la entrada, revista de tapas vacía, tapas dobles, costura fuera de especificación en una comprobación | Disponibilidad para paradas largas, Rendimiento para las cortas |
| Cargador de cajas y retortas | Cestas llenas, no hay retorta libre, atasco en el cargador | Bloqueo de la cerradora |
| Etiquetadora | Revista de etiquetas vacía, problemas de pegamento, etiqueta descentrada | Disponibilidad en la línea de etiquetado |
| Empaquetadora de bandejas o cajas | Revista de cajas vacía, pistola de pegamento atascada, empalme de film en la termorretráctil | Disponibilidad, o bloqueo aguas arriba |
Las paradas cortas de la cerradora son las que nadie anota: una lata caída en la entrada, una tapa que no cayó. Establezca un umbral, muchas plantas usan de dos a cinco minutos, manténgalo igual en todas las líneas y dé a las paradas por encima de él una razón de una lista corta. Nuestra guía sobre diseño de códigos de razón de tiempo muerto muestra cómo mantener esa lista usable.
La retorta: un paso por lotes dentro de una línea continua
Una retorta por lotes ejecuta un ciclo: carga, subida en temperatura, mantenimiento a la temperatura de proceso, enfriamiento, descarga. El ciclo para cada producto y tamaño de lata está fijado por el proceso térmico validado y no es un lugar para ganar minutos. Lo que el OEE puede mostrar es qué tan bien la sala de retortas sigue a la cerradora.
Dé a las retortas su propio OEE. Disponibilidad es el tiempo que las retortas están procesando frente al tiempo que estaban planeadas para procesar. Rendimiento es cargas completadas frente a las cargas que permite el tiempo de ciclo validado. Calidad es las cargas liberadas sin desviación. Nuestra guía sobre OEE en fabricación por lotes cubre el método.
Luego enlace los dos. Cuando todas las retortas están ocupadas y el cargador de cajas está lleno, la cerradora tiene que pararse, y muchos procesos también fijan un tiempo máximo de espera entre el cierre y la retorta. Codifique esa parada como "blocked by retort", cárguela al área de retortas y analice qué la causó: descarga lenta, retorta fuera de servicio, cestas que no volvieron a tiempo. Acelerar la cerradora no sirve mientras las retortas sean el límite.
Cambios: tamaño de lata y producto
Un cambio de tamaño de lata implica cambiar piezas en la cerradora y la llenadora, estrellas y guías, nuevo stock de tapas, nuevos ajustes del cargador de cajas y de la etiquetadora, y a menudo un proceso de retorta distinto. Registre cada pieza, anote un tiempo estándar y dé a cada minuto por encima de él una razón. Gran parte es susceptible de SMED: prepare y preajuste las piezas de cambio mientras la línea todavía funciona.
Un cambio de producto puede añadir la limpieza del llenador y de las tuberías de producto de la cocina. Esa limpieza, y cualquier limpieza por alérgenos, es un control de seguridad alimentaria: mídala, asígnele su propio código, sepárela de las averías y nunca la acorte para subir el OEE.
Calidad: costuras, llenado, abolladuras y etiquetas
La calidad es latas buenas sobre latas fabricadas. Las pérdidas habituales en una línea de enlatado:
- Defectos de costura detectados en una comprobación o desmontaje, y latas retiradas tras un ajuste de la cerradora.
- Peso de llenado o espacio de cabeza fuera de rango, detectado por la báscula de control o la comprobación del nivel de llenado.
- Latas abolladas por impactos en el transportador, carga en cajas y descarga de cestas.
- Latas abarquilladas o con paneles deformados por diferencias de presión en la retorta, y cargas retenidas tras una desviación de proceso.
- Etiquetas y códigos faltantes o mal colocados.
Cuente cada pérdida donde se encuentre, pero regístrela a la estación que la causó: una abolladura hecha en el descargador no es problema del etiquetador. El llenado por encima del peso declarado no reduce el conteo de latas buenas, pero es producto regalado. Más sobre este factor en nuestra guía sobre OEE calidad.
Fuentes de datos y la cámara
El PLC de la cerradora da estado, velocidad y contador; la llenadora da muestras de llenado; el control de nivel y la báscula de control dan rechazos. El controlador de la retorta registra el inicio del ciclo, los pasos y el final, por lo que se puede calcular el OEE de la retorta a partir del registro de ciclos. La etiquetadora y los empaquetadores dan sus propios estados. El operario da la razón con un toque.
Donde el PLC de la cerradora dice sólo "stopped", una cámara en la entrada de la cerradora o en el cargador de cajas muestra lo que pasó: lata caída, atasco de tapa, cesta no retirada. El operario indica la razón, y el vídeo de ese minuto se puede abrir bajo demanda (transmitido, no almacenado). Las razones sugeridas por la cámara están en la hoja de ruta.
Un turno trabajado en una línea de enlatado
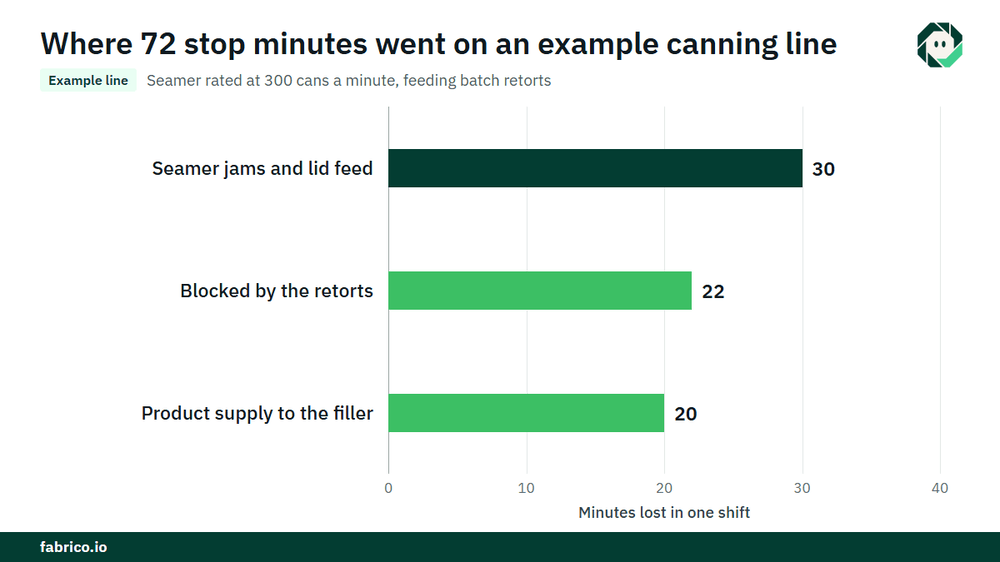
Línea de ejemplo (números ilustrativos, no un cliente): una cerradora nominal a 300 latas por minuto para este tamaño, alimentando retortas por lotes. Tiempo de producción planificado 480 minutos.
- Paradas: bloqueado por la retorta 22 minutos, atascos en la cerradora y alimentación de tapas 30, suministro de producto al llenador 20. Total 72 minutos.
- Tiempo de funcionamiento = 480 menos 72 = 408 minutos. Disponibilidad = 408 / 480 = 85,0%.
- Producción ideal: 408 x 300 = 122.400 latas. Producidas: 110.160. Rendimiento = 110.160 / 122.400 = 90,0%.
- Rechazos por costura, llenado y abolladuras: 1.160. Latas buenas: 109.000. Calidad = 109.000 / 110.160 = 98,9%.
- OEE = 0,850 x 0,900 x 0,989 = 75,7%. Comprobación: 109.000 / 300 = 363,3 minutos a ritmo ideal, y 363,3 / 480 = 75,7%.
Ahora páguelo en dinero. La pérdida de velocidad es 122.400 menos 110.160 = 12.240 latas. El bloqueo por retorta cuesta 22 x 300 = 6.600 latas. Si la línea está vendida y una lata aporta $0.15 de contribución (€0.15 en una planta euro), la pérdida de velocidad cuesta $1.836 por turno y el bloqueo de retorta $990. En 500 turnos al año eso son $918.000 y $495.000, o €918.000 y €495.000. El segundo número es el argumento para mirar la sala de retortas, no la cerradora.
Errores que cometen las plantas en líneas de enlatado
- Cargar los paros «blocked by retort» a la cerradora.
- Usar una tasa ideal única para todos los tamaños de lata.
- Contar latas como buenas antes de que se libere su carga de retorta.
- Asignar abolladuras a la estación que las detecta, no a la que las causó.
- Intentar ganar minutos del proceso térmico o de la limpieza de la línea de producto.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. En una línea de enlatado empieza por OEE y MES ligero: registro automático de tiempos muertos en la cerradora, el llenador, el área de retortas y los empaquetadores, y OEE en directo por línea y turno.
- El operario confirma la razón con un toque, así «blocked by retort» y «seamer jam» se mantienen separados.
- Vídeo de cámara de cualquier paro, transmitido bajo demanda, donde una cámara vigila la estación, como la entrada de la cerradora o el cargador de cajas.
- Pérdidas valoradas en dinero y ordenadas por coste, para que el bloqueo por retorta y la pérdida de velocidad de la cerradora se comparen en dólares o euros.
- Una vista única entre plantas para grupos que operan varias líneas de enlatado.
- Para una avería, una orden de trabajo al técnico correcto con su coste.
El proceso térmico, sus registros y la liberación de cada carga permanecen en los sistemas y procedimientos propios de la planta. Empiezas en una línea, con una base medida y una fecha de decisión acordada por adelantado. Cada planta obtiene una oferta tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de enlatado?
Use la cerradora como la máquina que marca el ritmo. La Disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado, el Rendimiento es latas hechas sobre lo que permite la velocidad nominal de la cerradora en ese tiempo de funcionamiento, y la Calidad es latas buenas sobre latas hechas. Multiplique las tres.
¿La cerradora o la retorta es el cuello de botella?
Depende del producto y del tamaño de lata. Si la cerradora se para a menudo con motivo "blocked by retort", las retortas son el límite para ese producto. Registre esa razón por separado y la respuesta aparecerá en los datos.
¿Cómo se mide el OEE para una retorta por lotes?
Trátela como equipo por lotes: tiempo de procesamiento frente al tiempo planificado, cargas completadas frente a lo que permite el tiempo de ciclo validado, y cargas liberadas sin desviación. El registro de ciclos del controlador de la retorta proporciona la mayor parte de los datos.
¿Son las latas abolladas una pérdida de calidad?
Sí. Una lata abollada o dañada que se rechaza no fue buena la primera vez. Regístrela en la estación que la causó, para que la corrección vaya al lugar correcto.
¿Debería el etiquetado tener su propio OEE?
Sí, cuando las latas sin etiquetar se almacenan y se etiquetan más tarde. La línea de etiquetado tendrá entonces su propio tiempo planificado, su tasa y sus paradas, separadas del llenado y del cierre.
Vea las pérdidas de su línea de enlatado en una demo
Traiga los paros y tasas de una cerradora y sus retortas, y le mostraremos las pérdidas valoradas en dinero, por estación y por turno.
Artículos relacionados




Tarjetas reales de Fabrico, datos de ejemplo.