


 Вход
 Блог

Система за мониторинг на производството: как да изберете

Накратко
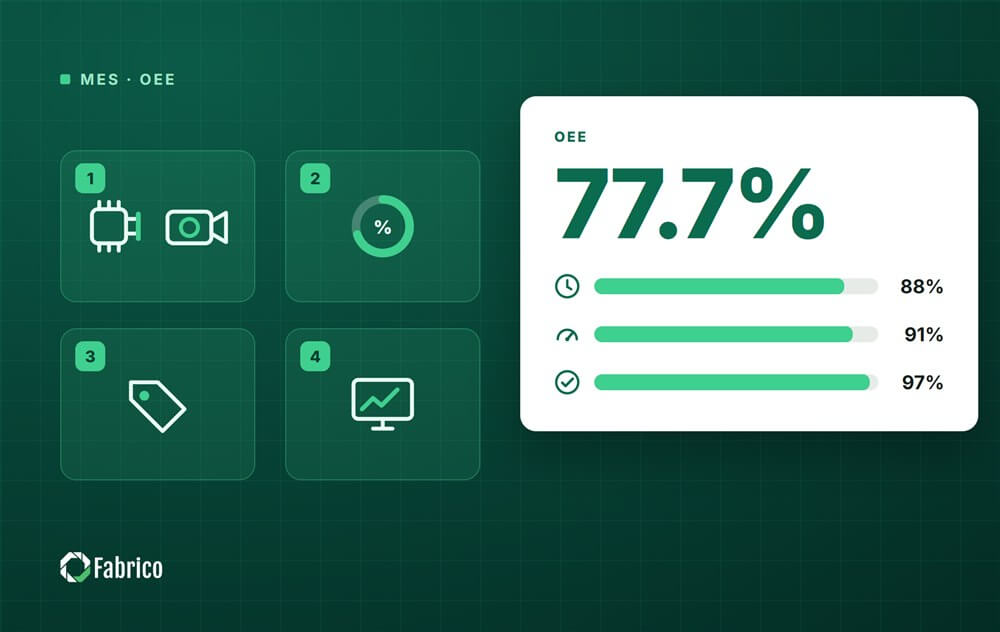
- Системата за мониторинг на производството записва в реално време кога всяка линия работи, кога и защо спира, колко бройки излизат и колко от тях са брак. От тези данни се смята общата ефективност на оборудването (OEE).
- Данните идват по четири начина: от PLC контролера, от IoT сензор, от камера, която брои продукцията, или ръчно от оператора на таблет. Повечето заводи комбинират поне два.
- Добрата система започва от една линия и показва трите най-скъпи загуби, с причина и цена в EUR.
- Проверете преди покупка как системата се справя със стари машини, кой отбелязва причините за спиране и дали отчетът е готов за сутрешната оперативка без ръчна работа.
Системата за мониторинг на производството е софтуер, който събира сигнали от машините и показва на живо състоянието на всяка линия: работи, спряла е, чака продукт или минава на преналадка. Към всяко спиране се записва причина, към всяка смяна се броят годните бройки и бракът. Така директорът на производството вижда не само колко е произведено, а и къде са изтекли минутите, които липсват до плана.
Това ръководство е за директора на производството, началника на цеха или собственика на български завод с 3 до 12 линии, който иска да спре да събира данните на хартия и в Excel. В него ще намерите четирите начина за събиране на данни, разликата между мониторинг, OEE софтуер и пълна MES система, пример в евро от линия за чипс, 10 въпроса към доставчика и типичните грешки при въвеждането.
Какво показва системата за мониторинг на производството
В повечето заводи без такава система данните за смяната се пишат в края ѝ: колко е произведено, колко е бракувано и, ако остане време, защо линията е спирала. Записът „престой 40 минути, авария“ не казва нищо за това кои 40 минути, коя машина и колко пъти. Микроспиранията от по 30 секунди изобщо не се записват, а именно те често изяждат най-много време. По данните на Евростат (прочетени на 20.11.2026) през 2025 г. само 39% от българските предприятия с 10 и повече заети имат поне базово ниво на цифровизация, при 72% средно за ЕС.
Системата за мониторинг замества този запис с автоматичен. Тя отчита всяка промяна на състоянието на машината с точния час и продължителност, а операторът само избира причината от кратък списък. В края на смяната отчетът е готов, без някой да го преписва.
| Какво виждате | Откъде идват данните | За какво го използвате |
|---|---|---|
| Състояние на всяка линия на живо (работи, спряла, чака продукт, преналадка) | Сигнал от PLC или сензор, или броене с камера | Табло в цеха и известие при спиране над зададено време |
| Спирания с причина и продължителност | Автоматично засичане плюс избор на причина от оператора | Списък на най-скъпите причини за престой по линия и смяна |
| Микроспирания и бавен ход | Сравнение на реалния темп с идеалния за продукта | Загубите, които ръчните записи пропускат |
| Годни бройки и брак | Брояч на машината, камера, контролна везна или въвеждане от оператора | Качеството по смени и по продукти |
| OEE по линия, машина и смяна | Изчислява се от горните данни | Сравнение между линии и смени по една и съща мярка |
| Цена на всяка загуба в EUR | Загубените бройки по маржа на продукта | Кое да се оправи първо |
Определенията на показателите не са въпрос на вкус. Стандартът ISO 22400-2 (страницата на ISO, прочетена на 20.11.2026) описва ключовите показатели за управление на производствените операции, включително OEE. Когато системата смята по тези определения, числата от различни линии и заводи могат да се сравняват. Повече за самата мярка има в статията OEE софтуер за производствени линии.
Четири начина да получите данните от машините
Първият въпрос при всеки проект не е кой софтуер, а откъде ще дойде сигналът. Отговорът е различен за всяка линия. Новата пълначна машина има PLC с всички нужни данни. Двайсетгодишната машина за запечатване няма нищо освен мотор и бутон. На ръчната маса за пакетиране работят само хора.
| Източник | Кога е подходящ | Какво дава | Какво трябва от завода |
|---|---|---|---|
| PLC контролер | Машини от последните 10 до 15 години с достъпен контролер | Състояния, бройки, често и кодове на аварии | Достъп до PLC, мрежа до линията, понякога съдействие от производителя на машината |
| IoT сензор | Стари машини без използваем сигнал | Работи / не работи, бройки от импулс | Монтаж на сензора и захранване, без промени в управлението |
| Камера | Ръчни станции, маси за пакетиране, участъци без сигнал | Камерата брои продукцията | Място за монтаж с добър изглед и мрежа |
| Ръчен режим | Линии, на които още няма сензор | Начало и край на спиранията, причини, бройки от оператора | Таблет на линията и кратко обучение |
При свързване с PLC въпросът е по какъв протокол. Fabrico може да се свързва чрез OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP, EtherCAT, MQTT и FANUC MT-LINKi. В реална работа при клиенти днес се използват Modbus, EtherNet/IP, MQTT и FANUC MT-LINKi. Попитайте всеки доставчик за същото разграничение: кои протоколи поддържа и кои вече работят в завод, подобен на вашия.
Втори въпрос е какво става, когато интернет връзката в цеха прекъсне. Гейтуеят на Fabrico може да съхранява данните от машините офлайн до 30 дни и да ги изпрати, когато връзката се върне. Самото приложение работи с връзка към интернет.
За машини без сигнал и за ръчни участъци броенето с камера е описано подробно в статията броене на продукция с камера в производството.
Мониторинг, OEE софтуер или пълна MES система
Трите названия се използват свободно и често за един и същ продукт. Разликата е в това докъде стига системата. Простата система за мониторинг показва дали машината работи. OEE софтуерът добавя причините, темпа и качеството и ги превръща в една мярка. Пълната MES система добавя производствените поръчки, работните инструкции и проследимостта на партидите.
| Въпрос | Мониторинг на машини | OEE софтуер / light MES | Пълна MES система |
|---|---|---|---|
| Какво показва | Работи / спряла, време на работа | OEE, спирания по причини, микроспирания, бавен ход, брак, загуби в EUR | Всичко от OEE плюс изпълнение на поръчки и партидно досие |
| Кой го използва всеки ден | Поддръжката, началникът на смяната | Операторите, началниците на смени, производството, ръководството | Целият завод, включително качество и планиране |
| Откъде започва | Една машина | Една линия | Проект за целия завод |
| Какво засяга в ERP | Нищо | Обмен на данни, ERP остава същата | Поръчки, маршрути, материали |
| Кога е правилният избор | Когато трябва само да видите кога машините стоят | Когато искате да знаете защо стоят и колко струва това | Когато клиент или регулатор иска електронно партидно досие |
Ролите при планирането остават разделени. Fabrico дава измерените темпове по линии; самият план се прави в ERP, APS или в таблицата за планиране. Повече за избора между лекия и пълния вариант има в статията MES система: цена, внедряване и light MES до ERP.
Колко струва един час престой: пример от линия за чипс
Числата по-долу са примерни, но сметката е същата за всяка линия. Завод за солени закуски край Пазарджик, 120 души, 5 линии за пакетиране, работа на три смени по 8 часа. Линия 2 пакетира чипс в пликове по 140 г: многоглава везна и вертикална машина за пакетиране. Идеалният темп за този продукт е 70 плика в минута.
| Стъпка | Сметка | Резултат |
|---|---|---|
| Планирано време | 480 мин. минус 30 мин. почивка | 450 мин. |
| Спирания | 18 (смяна и снаждане на фолиото) + 21 (засядане на многоглавата везна) + 25 (чака продукт от пържилната линия) + 16 (преналадка над стандарта) | 80 мин. |
| Наличност | 370 / 450 | 82,22% |
| Производителност | 22 400 преброени / (370 × 70 = 25 900 възможни) | 86,49% |
| Качество | 21 880 годни / 22 400 (520 брака от контролната везна и лоши шевове) | 97,68% |
| OEE | 82,22% × 86,49% × 97,68% = 21 880 / 31 500 | 69,46% |
Сега загубите в пари. Нека пликът да се продава на 0,95 EUR при марж 20%, тоест 0,19 EUR на плик. Това е в рамките на сектора: по данните на NYU Stern (Damodaran) за маржовете по сектори при компании, листвани в САЩ (януари 2026 г., прочетени на 20.11.2026) брутният марж при преработката на храни (Food Processing) е 23,23%, а оперативният преди данъци е 10,63%. При тези цифри един час престой на линия 2 струва 60 × 70 × 0,19 = 798,00 EUR. Сметката важи, когато има поръчки, които чакат продукция. Ако линията и без това стои без работа, загубата е по-малка.
| Загуба на линия 2 | Минути | Пликове | EUR на смяна |
|---|---|---|---|
| Чака продукт от пържилната линия | 25 | 1 750 | 332,50 |
| Засядане на многоглавата везна | 21 | 1 470 | 279,30 |
| Смяна и снаждане на фолиото | 18 | 1 260 | 239,40 |
| Преналадка над стандарта | 16 | 1 120 | 212,80 |
| Бавен ход и микроспирания | няма отделен запис | 3 500 | 665,00 |
| Брак | 520 | 98,80 (плюс материала) | |
| Общо | 9 620 | 1 827,80 |
При 66 смени в месеца (три смени, 22 работни дни) пълната разлика до идеала е 120 634,80 EUR на месец. Никой завод не стига до 100%, затова тази сума не е целта. Реалистичната цел е друга: да се намалят наполовина двете най-големи причини за спиране, чакането на продукт и засядането на везната. Това са 1 610 плика или 305,90 EUR на смяна, тоест 20 189,40 EUR на месец.
Има и втора сметка. Докато линията стои 80 минути, трима души на нея чакат. По данните на Евростат (новина от 31.03.2026 г., прочетена на 20.11.2026) средният разход за труд в България през 2025 г. е 12,0 EUR на час за цялата икономика. Трима души по 12,0 EUR за 1,33 часа правят 48,00 EUR на смяна само за време на хора, които чакат машината. Това е ориентировъчна цифра: във вашия завод разходът може да е друг.
Важното е какво показва примерът. Без система за мониторинг отчетът на смяната би казал „произведени 21 880, престой 80 минути“. Бавният ход за 665,00 EUR и разликата между чакането на продукт и засядането на везната нямаше да се видят. А двете изискват различни хора: едното е въпрос на планирането между пърженето и пакетирането, другото е въпрос на настройката на везната.
Как да изберете: 10 въпроса към доставчика
Повечето демонстрации изглеждат добре. Разликата се вижда, когато системата влезе в цех със стари машини, три смени и оператори, които не искат още една задача. Тези въпроси разделят системите, които ще се използват, от тези, които ще се гледат само от офиса.
- Как свързвате машина без PLC? Отговорът трябва да е конкретен: сензор, камера или ръчен режим, и какво точно дава всеки.
- Кои протоколи работят при ваши клиенти днес, а не само в каталога?
- Кой отбелязва причината за спиране и с колко докосвания? Ако операторът трябва да пише, причините ще останат празни.
- Как се засичат микроспиранията и бавният ход? Поискайте пример с реален темп спрямо идеалния.
- По кое определение се смята OEE? Как се третират планираните почивки, хигиенизациите и преналадките.
- Може ли загубата да се види в EUR по линия, смяна и продукт, без експорт в Excel?
- Какво става при прекъсване на мрежата? Колко дълго се пазят данните от машините и кога се изпращат.
- Как се свързва системата с ERP? Какво влиза в системата и какво се връща в ERP. Fabrico има REST API и уебхукове, а отчетите се експортират в Excel.
- Къде се хостват данните и какви сертификати има доставчикът?
- От какво зависи цената? Броят линии и машини, начинът на свързване, добавките като броенето с камера и броят на потребителите. Поискайте цена за първата линия и цена за всяка следваща.
Седем грешки при въвеждането и как да ги избегнете
Системата за мониторинг рядко се проваля заради софтуера. Проваля се, защото данните спират да се използват. Ето грешките, които се срещат най-често, и какво да направите вместо това.
| Грешка | Какво се случва | Какво да направите |
|---|---|---|
| Всички линии наведнъж | Грешките в настройката се умножават, никой не вярва на числата | Една пилотна линия, после същите правила за останалите |
| Списък с 60 причини за спиране | Операторите избират „Друго“ | 10 до 15 причини, групирани по участък, с ясни имена |
| Идеален темп от табелката на машината | Производителността излиза над 100% или се крие загуба | Идеален темп по продукт, измерен и записан |
| Таблото само в офиса | Цехът не вижда загубите, докато ги прави | Табло на линията и известие до началника на смяната |
| Без отговорник за данните | Причините остават непопълнени след първия месец | Един човек проверява всеки ден времето без записана причина |
| Числата не стигат до оперативката | Системата става още един отчет, който никой не чете | Трите най-скъпи загуби от вчера са първата точка на сутрешната оперативка |
| OEE се гони като оценка | Смените започват да спорят за определенията | Гледайте загубите в EUR и минути, а OEE само като обща мярка |
Схема за избор на източник за всяка линия
Схемата по-долу помага да решите откъде да дойдат данните за всяка ваша линия. Минете през нея с началника на поддръжката и с технолога и запишете отговора за всяка линия поотделно.
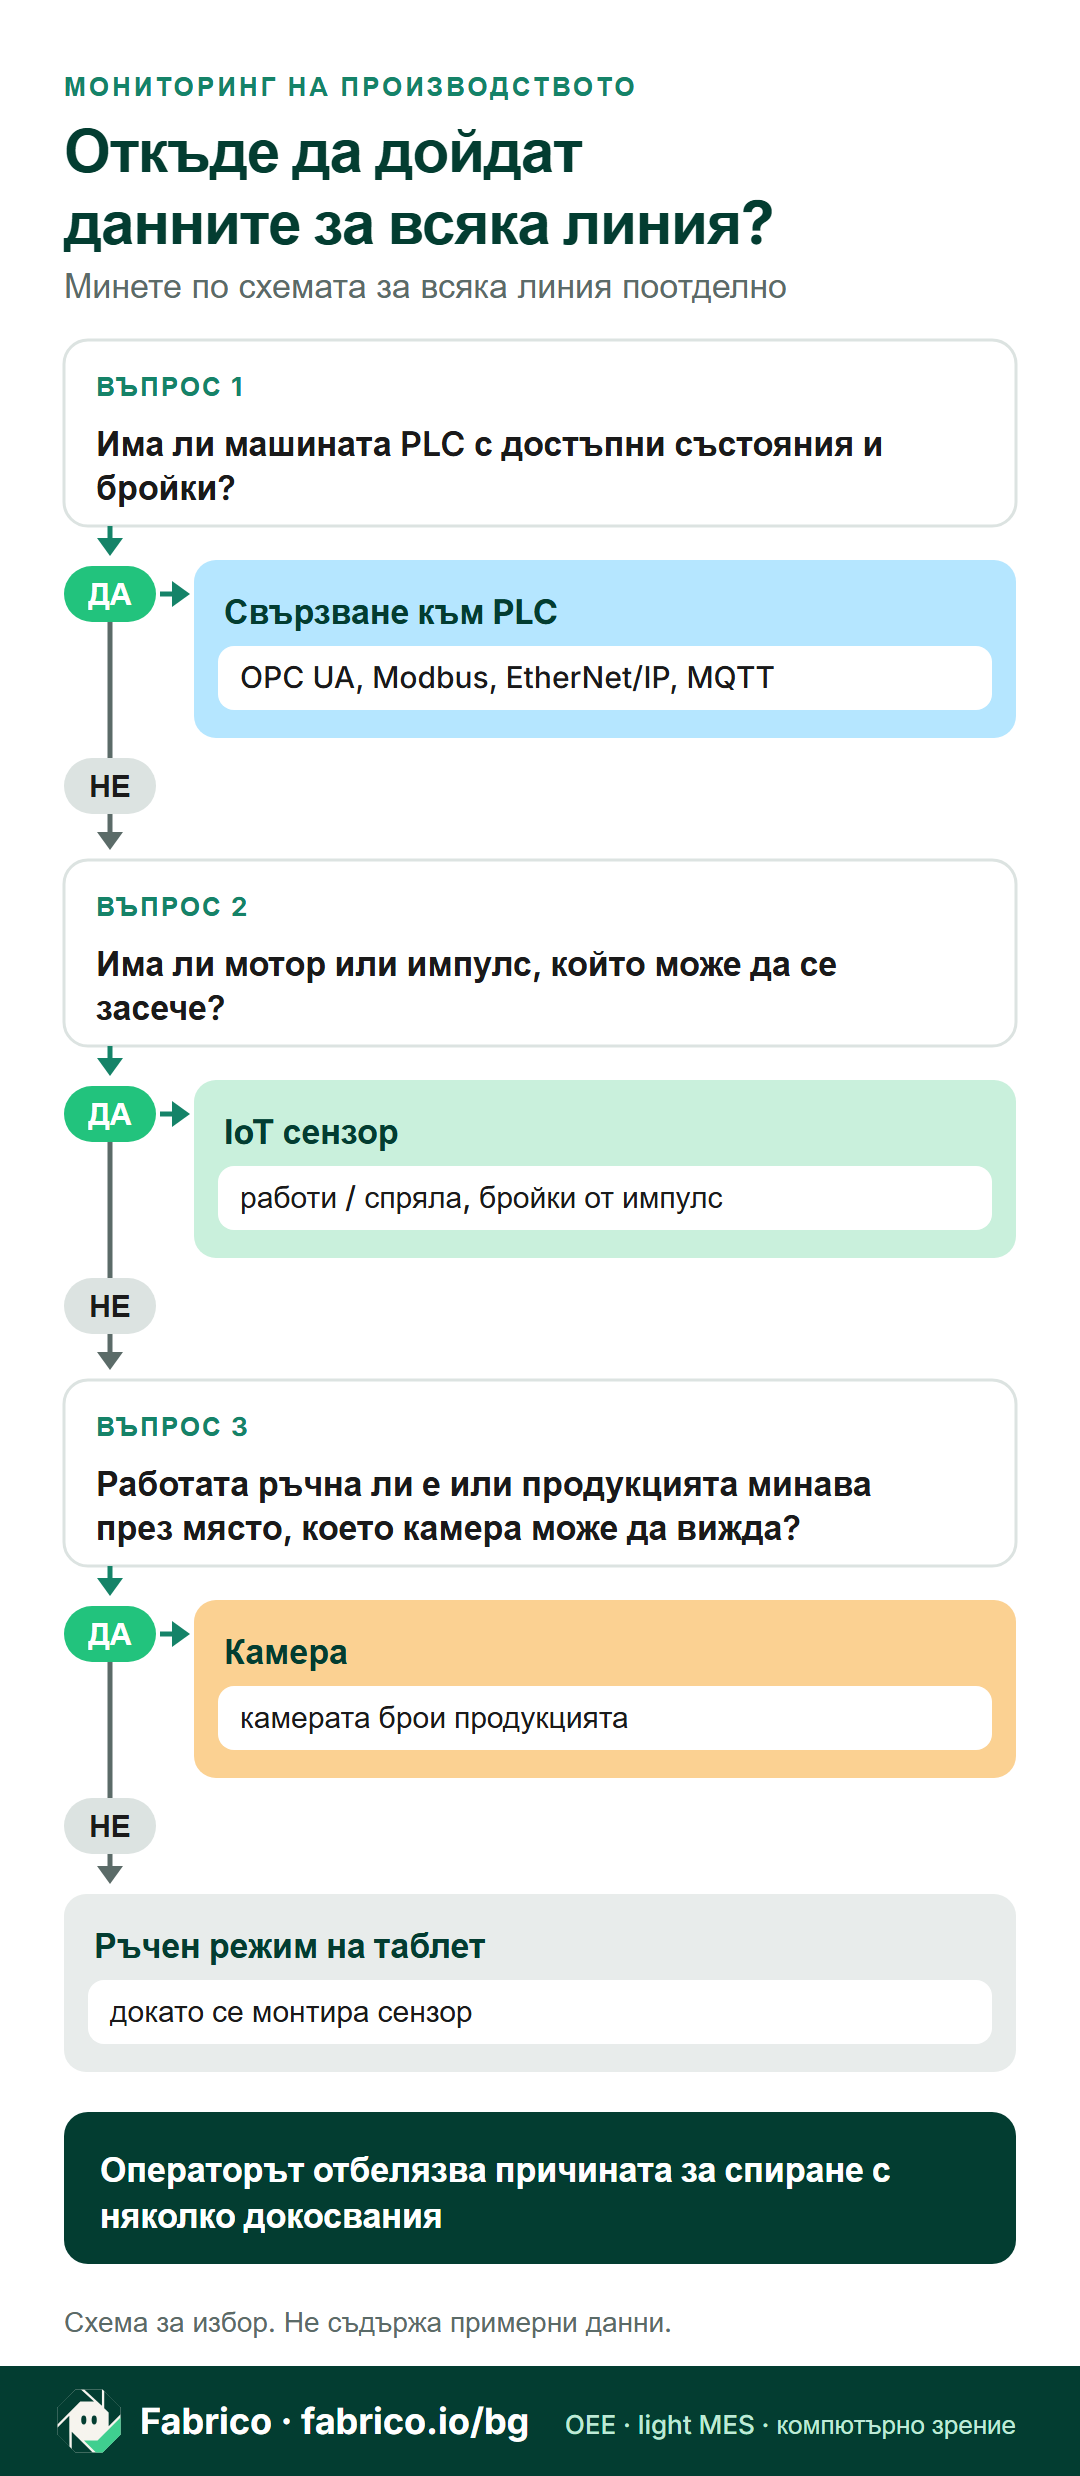
Текстова версия на схемата
1. Има ли машината PLC с достъпни състояния и бройки? Ако да: свързване към PLC. 2. Ако не: има ли мотор или импулс, който може да се засече? Ако да: IoT сензор. 3. Ако не или ако работата е ръчна: може ли камера да вижда мястото, където продукцията минава? Ако да: камерата брои продукцията. 4. Ако не: ръчен режим на таблет, докато се монтира сензор. Във всички случаи операторът отбелязва причината за спиране.
Какво да направите тази седмица и това тримесечие
Тази седмица:
- Изберете една линия, която е тясното място на завода или губи най-много по ваша преценка.
- Запишете за нея идеалния темп по продукт и плановото време на смяна.
- Съставете списък с 10 до 15 причини за спиране заедно с началниците на смени.
- Проверете какъв сигнал може да даде всяка машина на линията: PLC, импулс или нищо.
Това тримесечие:
- Пуснете мониторинга на пилотната линия и сравнявайте данните с ръчния отчет, докато разликите се изяснят.
- Сметнете загубите в EUR и включете трите най-скъпи в сутрешната оперативка, с отговорник и действие.
- Минете към следващите линии със същите правила, същия списък с причини и същото определение за OEE.
Финансиране. По процедура BG16RFPR001-1.011 „Внедряване на иновации в МСП на територията на МИГ“ (страницата на Министерството на иновациите и растежа, прочетена на 20.11.2026) сред допустимите разходи са „машини, съоръжения и оборудване, софтуери ... и лицензии“, с помощ от 15 000 до 102 500 EUR и до 75%. Вторият прием е от 14.01.2027 до 15.03.2027 г., 16:30 ч., в ИСУН 2020 с КЕП. Кандидатстват микро, малки и средни предприятия на територията на МИГ с одобрено допълващо финансиране. Всяка компания проверява сама условията и дали проектът ѝ е допустим.
Ако бюджетът е планиран още в лева, превърнете го по фиксирания курс 1 EUR = 1,95583 лв., потвърден от Европейската комисия при приемането на еврото от 01.01.2026 г. Бюджет от 30 000 лв. е 15 338,76 EUR.
Къде се вписва Fabrico
Fabrico е OEE софтуер и лека MES система с вградено управление на поддръжката. В разделението от това ръководство Fabrico покрива мониторинга и OEE слоя: OEE на живо по линия, машина и смяна, автоматично засичане на спиранията от сигналите на машините, причини за спиране с няколко докосвания, микроспирания и бавен ход, брак по причина и цена на всяка загуба в EUR с модула „Финансово въздействие“. На машини без сигнал се монтира IoT сензор, а на ръчни станции камерата брои продукцията.
Където камерата покрива линията, видеото за минутата на спиране се отваря от времевата линия на смяната, предава се поточно при поискване и не се съхранява във Fabrico.
Данните на клиентите от ЕС се хостват в AWS във Франкфурт. Платформата е сертифицирана по ISO/IEC 27001, ISO/IEC 20000-1 и ISO 9001. Какво включва всеки модул, е описано в прегледа на MES и OEE решението на Fabrico, а от какво зависи офертата, на страницата с цени на Fabrico. Ако ви трябва сравнение на системи за наблюдение в реално време по доставчици, вижте прегледа на софтуер за мониторинг на производството в реално време.
Пример от български завод
Ficosota, производител на продукти за дома, хигиена и потребителски стоки (FMCG), свърза 16 линии в една картина на OEE. Между юни и септември 2026 г. OEE се повиши от 53,11% на 59,62%, месечната годна продукция от 10,49 на 12,92 млн. бройки, а времето без записана причина за спиране падна от 3,20% на 0,40%. Числата са одобрени от клиента. Ficosota е и инвеститор във Fabrico (от януари 2025 г.) и индустриален партньор в разработката на OEE модула; имайте това предвид, когато четете резултатите.
Последната цифра е най-важна за темата на тази статия. Време без записана причина под половин процент означава, че почти всяко спиране вече има име, и загубите могат да се подредят по цена. При едно анонимно внедряване, описано в примера от практиката как един завод следи своя OEE, OEE се е повишило от 20% на 62% за три месеца. Това е резултатът на един завод, а не обещание за друг.
Вижте мониторинга на една линия във Fabrico. На демо линия ще видите състоянията на живо, спиранията с причините им, бавния ход, брака и колко е струвала всяка загуба в евро.
Често задавани въпроси
Какво е система за мониторинг на производството?
Софтуер, който събира сигнали от машините и показва на живо кога всяка линия работи, кога и защо спира, колко бройки излизат и колко от тях са брак. От тези данни се смята OEE по линия, машина и смяна.
Може ли мониторингът да работи със стари машини без PLC?
Да. На машина без използваем сигнал се монтира IoT сензор, на ръчна станция камерата брои продукцията, а линия без сензор може да работи в ръчен режим с отбелязване на таблет.
Каква е разликата между мониторинг на машини и OEE софтуер?
Мониторингът на машини показва дали машината работи. OEE софтуерът добавя причините за спиране, темпа спрямо идеалния и качеството и ги събира в една мярка, а с модула за финансово въздействие показва и цената на всяка загуба в EUR.
Какво става, ако интернет връзката в цеха прекъсне?
Гейтуеят на Fabrico може да съхранява данните от машините офлайн до 30 дни и да ги изпрати, когато връзката се върне. Самото приложение работи с връзка към интернет.
Трябва ли да сменим ERP системата?
Не. ERP пази поръчките, склада и себестойността. Системата за мониторинг добавя какво реално става на линията. Fabrico има REST API и уебхукове, а отчетите се експортират в Excel.
Колко струва система за мониторинг на производството?
Зависи от броя на линиите и машините, начина на свързване, добавките като броенето с камера и броя на потребителите. На страницата с цени на Fabrico няма публикувана сума; офертата се изготвя за всеки завод.
Къде се хостват данните?
Данните на клиентите от ЕС се хостват в AWS във Франкфурт. Fabrico е сертифициран по ISO/IEC 27001, ISO/IEC 20000-1 и ISO 9001.
Свързани статии
Последно от блога








Реални плочки на Fabrico, примерни данни.