


 Connexion
 Blog
Suivi de la production des centrales d'enrobé : tonnes par heure, lots et arrêts

En bref : Le suivi de la production d'une centrale d'enrobé consiste à savoir, heure par heure, combien de tonnes vous avez produites, combien de temps l'usine a réellement tourné et pourquoi elle s'est arrêtée. Les tickets papier de fin de journée ne donnent que le total.
- Suivez les tonnes par heure par rapport aux heures pendant lesquelles l'usine aurait pu fonctionner, pas seulement par rapport aux heures où elle a effectivement fonctionné.
- Comptez les lots sur une centrale à lots. Utilisez la peseuse à bande ou les totaux de l'usine pour une centrale continue (drum).
- Rapprochez les tickets de la bascule camion avec les données de l'usine chaque jour. Ils répondent à des questions différentes.
- Consignez chaque arrêt avec une raison : panne, silos pleins, météo, pas de matériau, arrêt planifié.
- Calculez l'OEE en tonnes et notez quelles heures sont considérées comme planifiées. Signalez l'utilisation à côté.
Ce que vous devez suivre dans une centrale d'enrobé
Une centrale fabrique plusieurs enrobés pour de nombreux clients, par à-coups, souvent selon un planning de pose qu'elle ne contrôle pas.
C'est pourquoi le total journalier masque le problème. Deux centrales peuvent produire le même tonnage et perdre des quantités de temps très différentes.
Cinq éléments vous donnent l'image complète. Les listes de ce guide sont des pratiques générales, adaptez-les à votre usine.
- Tonnes par heure, pendant que l'usine tourne et en moyenne sur la équipe.
- Nombre de lots (centrales à lots) ou débit de la peseuse à bande (centrales drum).
- Temps de fonctionnement et temps d'arrêt, avec une raison pour chaque arrêt.
- Données silo et camion, y compris les temps d'attente.
- Humidité des granulats, météo et demande, tenus séparément des défauts de l'usine.
Tonnes par heure : choisissez une définition et consignez-la
"Tonnes par heure" semble simple. Ce ne l'est pas, car le diviseur peut changer.
Divisez par les heures de production et vous obtenez un chiffre. Divisez par les heures de l'équipe et vous obtenez un chiffre beaucoup plus bas.
Définissez donc trois taux et maintenez-les séparés :
| Rate | Divisez les tonnes par | Ce que cela vous dit |
|---|---|---|
| Taux de fonctionnement | Heures pendant lesquelles l'usine produisait | La vitesse de l'usine quand elle tourne |
| Taux par équipe | Heures de l'équipe planifiées | Ce que l'équipe a réellement livré |
| Taux nominal | Capacité plaque signalétique (pas une division) | Le plafond. Les sécheurs sont notés à une humidité des granulats donnée, typiquement 5% |
L'écart entre le taux de fonctionnement et le taux par équipe est du temps perdu. L'écart entre le taux de fonctionnement et le taux nominal est de la vitesse perdue.
Les deux écarts valent de l'argent. Ils nécessitent des remèdes différents.
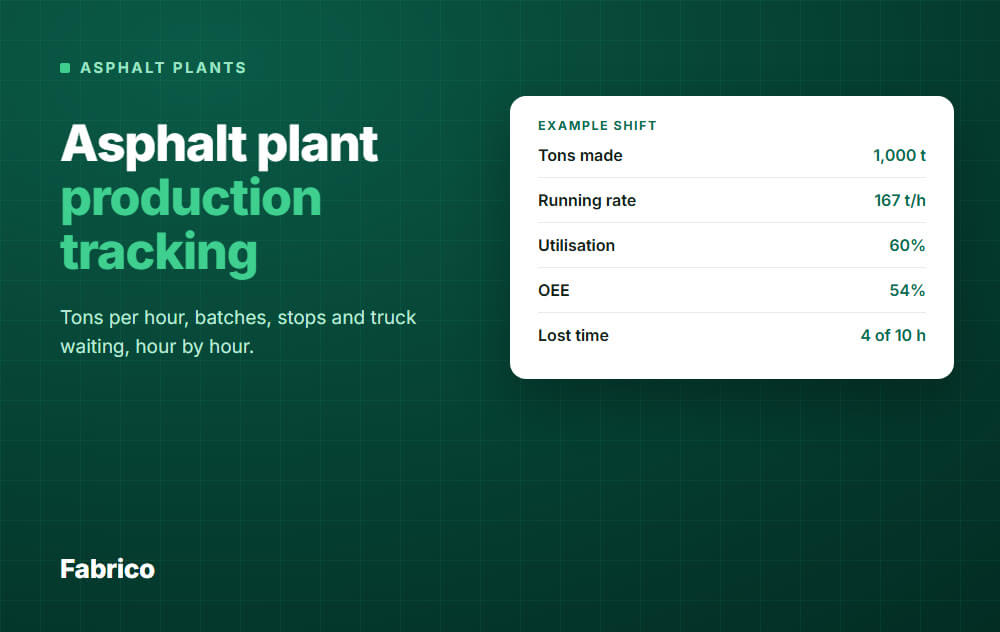
Exemple : une équipe (données d'exemple)
Une équipe de 10 heures sur une centrale drum avec un taux nominal de 200 t/h :
- Tonnes produites : 1 000.
- Heures de production : 6.
- Taux de fonctionnement : 1 000 / 6 = environ 167 t/h.
- Taux par équipe : 1 000 / 10 = 100 t/h.
- Production nominale sur 10 h : 2 000 t.
L'usine a tourné à 83% de sa vitesse nominale (167 sur 200). Elle a tourné 60% de la durée de l'équipe (6 sur 10 h), donc les 4 heures perdues sont l'histoire principale.
Pourquoi le taux de fonctionnement est en dessous du taux nominal
Ne lisez pas chaque écart de vitesse comme un défaut d'usine. Deux causes courantes :
- Agglomérat humide. Le séchage fixe la cadence globale de l'usine, donc une humidité plus élevée signifie moins d'alimentation. Contrôlez l'humidité au moins deux fois par jour et consignez-la à côté du taux.
- La demande de pavage. Sur un chantier équilibré, le finisseur et l'usine tournent à la même cadence. Une usine retenue pour suivre le finisseur ne tourne pas mal, signalez-le.
Les centrales à lots et continues ont besoin de compteurs différents
Une centrale à lots fabrique en lots individuels. Une centrale drum fait du flux continu, on compte donc différemment.
Centrale à lots : comptez les lots
Les granulats sont pesés dans une trémie de pesée et le liant dans une cuve ou un seau de pesée, puis les deux sont mélangés dans un pugmill. Les lots typiques font environ 1,5 à 5 tonnes.
Chaque lot est un événement clair, et les systèmes d'enregistrement automatiques consignent les poids des lots. Les lots par heure multipliés par le poids moyen par lot donnent les t/h : 60 lots de 3 t = 180 t/h (données exemple).
Suivez :
- Lots par heure.
- Poids moyen par lot et combien étaient hors cible.
- Temps entre lots. Un long intervalle signifie attente, pas mélange.
- Recette par lot, pour voir les changements de mélange.
Centrale drum : suivez le débit
Il n'y a pas de lots. Une peseuse à bande sur l'alimentation principale pèse les granulats avant séchage, et le liant est dosé en fonction de ce débit.
La valeur d'humidité sert à calculer le poids sec. Si elle est erronée, vos tonnes le seront aussi — traitez les contrôles d'humidité comme partie du suivi de production.
Suivez les tonnes par heure, plus les périodes où la trommel tourne sans débit.
Tickets bascule camion vs données usine
Ces deux sources sont souvent traitées comme une seule. Elles ne le sont pas.
| Ticket bascule camion | Données usine | |
|---|---|---|
| Mesure | Ce qui a quitté le site, par camion | Ce que l'usine a produit, au fil du temps |
| Force | Preuve de facturation, correspond au client | Montre la cadence, les arrêts et les creux |
| Faiblesse | Ne dit rien sur les arrêts ou la cadence | Ne prouve pas ce qui a été livré |
| Timing | Quand le camion est pesé en sortie | Quand le mélange est produit |
La différence de timing compte. Le mélange peut rester dans un silo, donc les tonnes produites et expédiées ne correspondront pas heure par heure.
Comparez-les sur une équipe ou une journée complète. Si l'écart quotidien continue de croître, cherchez du mélange laissé dans les silos, des camions refusés, des déchets, une mauvaise valeur d'humidité ou une bascule à vérifier.
Pour tester une bascule, pesez des chargements aléatoires sur une autre bascule certifiée. Utilisez les tickets pour la facturation et les données usine pour la performance.
Arrêts : enregistrez-les avec une raison
Un arrêt sans raison n'est qu'un vide sur un graphique. Donnez aux opérateurs une courte liste qu'ils peuvent sélectionner en quelques secondes.
Liste de départ pour une centrale d'enrobé :
- Panne : alimentation, sécheur, brûleur, filtre, convoyeur, tamis, malaxeur.
- Silo plein ou pas de camions : nulle part où mettre le mélange.
- Pas de demande ou pas de commande : l'équipe de pose ne travaille pas.
- Météo : pluie, froid, vent, site fermé.
- Matériau : granulats, liant ou RAP indisponible.
- Changement : passage d'un type de mélange à un autre.
- Démarrage et arrêt : prévisibles, mais vous pouvez les raccourcir.
- Planifié : maintenance programmée, pauses.
Météo et pas de demande ne sont pas la même chose qu'une panne. Gardez-les dans des groupes séparés afin qu'ils n'écrasent pas les arrêts que vous pouvez corriger.
Revue hebdomadaire des trois principales causes. Un diagramme de Pareto du temps d'arrêt montre où agir en priorité, comme l'explique notre guide sur la analyse de Pareto des temps d'arrêt.
Dix arrêts de 2 minutes coûtent 20 minutes par équipe, soit environ 67 tonnes à 200 t/h (données d'exemple). Lisez-en plus sur les micro-stops.
Silos et camions : la perte que l'usine ne peut voir seule
Les silos de stockage empêchent les interruptions de pose et le manque de camions d'arrêter l'usine. Ainsi, un camion en retard ne stoppe pas immédiatement l'usine, il remplit le silo.
Le silo n'est pas un tampon gratuit. Un stockage long peut altérer le liant et certaines spécifications étatiques limitent la durée de stockage.
Les usines qui chargent directement depuis le pugmill n'ont pas ce coussin. Suivez trois choses :
- Combien de temps chaque camion a attendu pour être chargé.
- Niveau des silos pendant la schift.
- Heures pendant lesquelles l'usine s'est arrêtée avec des silos pleins ou sans camions.
Si l'usine s'arrête souvent avec des silos pleins, regardez l'expédition et le planning de pose. Si les camions font souvent la queue, regardez la cadence de l'usine ou le chargement.
Sans les deux chiffres, chaque partie blâme l'autre.
Utilisation vs OEE dans une centrale d'enrobé
L'OEE multiplie disponibilité, performance et qualité. Cela fonctionne ici si vous comptez en tonnes plutôt qu'en pièces ; les bases sont expliquées dans calcul de l'OEE.
- Disponibilité = heures de production / heures de production planifiées.
- Performance = taux de fonctionnement / taux nominal.
- Qualité = tonnes bonnes / tonnes fabriquées (déchets, chargements refusés et mélange hors spécification sont les pertes).
Utilisation est une valeur distincte : heures de production / toutes les heures de la schift ou de la saison, sans rien déduire. Elle montre l'utilisation réelle d'équipements coûteux.
Décidez du temps planifié avant de mesurer
La partie difficile est quelles heures comptent comme planifiées. Si l'usine est à l'arrêt parce qu'aucun travail n'est réservé, c'est une perte de marché, pas une perte d'usine.
Voici une règle qui fonctionne. C'est une pratique générale, pas une norme :
- Exclu du temps planifié : pas de travail réservé, arrêts météo, maintenance programmée, pauses.
- Inclus dans le temps planifié : pannes, démarrage, changement, pénurie de matériaux, silo plein ou pas de camions.
Le démarrage reste inclus car vous pouvez le raccourcir. Silo plein reste inclus, mais gardez-le comme raison à part, parce que l'équipe usine ne peut pas le corriger seule.
Exemple : la même équipe, deux vues (données d'exemple)
La schift de 10 heures a eu 1 h de démarrage, 1 h de pluie, 1 h avec silos pleins et pas de camions, et 1 h de panne. Elle a produit 980 tonnes bonnes sur 1 000.
| Mesure | Calcul | Résultat |
|---|---|---|
| Utilisation | 6 h production / 10 h schift | 60% |
| Disponibilité | 6 h production / 9 h planifiées (pluie exclue) | 67% |
| Performance | 167 / 200 t/h | 83% |
| Qualité | 980 bonnes t / 1 000 t produites | 98% |
| OEE | 0.67 x 0.83 x 0.98 | environ 54% |
Vous pouvez vérifier : 980 tonnes bonnes / (9 heures x 200 t/h) fait aussi environ 54%. Comptez l'heure de pluie comme planifiée et la même schift montre 49% — c'est pourquoi la règle doit être écrite.
D'où viennent les données
Les tickets papier ne montrent pas la vue heure par heure. Vous avez besoin d'un signal provenant de l'usine.
Les principales sources :
- Système de contrôle de l'usine : vérifiez d'abord ce qu'il journalise et exporte. Certains fabricants vendent des modules de reporting : l'as1 PIP d'Ammann, par exemple, liste KPI, production en direct, pannes et tendances quotidiennes.
- Signaux PLC : en marche, arrêt, débit, lot terminé.
- Capteurs : un capteur de courant sur le moteur de la trommel montre que la trommel tourne, mais pas les tonnes. Un signal de la trappe de chargement montre quand le mélange sort.
- Bascule camion : poids et horaires des camions, généralement dans un système séparé.
Chaque usine est câblée différemment, et les plus anciennes peuvent ne pas avoir de port de données. Si votre système de contrôle vous donne déjà des taux par équipe et des raisons d'arrêt, partez de là.
Vérifiez aussi votre permis d'émission. Certains états exigent des enregistrements de production quotidiens, vous devrez peut-être tenir ce journal de toute façon.
Comment Fabrico s'intègre
Fabrico est un light MES pour l'OEE et la surveillance de production. Il collecte des données depuis des PLC, des capteurs IoT sur des machines plus anciennes et des caméras IA, et les opérateurs étiquettent la cause de chaque arrêt sur une tablette ou un téléphone, en utilisant vos propres codes de cause.
Vous voyez si une ligne tourne ou est arrêtée, depuis combien de temps un arrêt dure et sa cause une fois étiquetée. Vous obtenez aussi la production, les arrêts et l'OEE par équipe, les temps d'arrêt par cause et les micro-stops à partir du signal machine, avec export vers Excel ou CSV.
Nous n'avons pas de références de centrales d'enrobé à vous montrer, et pas de connexion prête vers un système de contrôle d'usine. Fabrico compte cycles, unités et pièces, donc la première chose à vérifier est si votre signal de tonnage peut l'alimenter.
Il ne remplace pas votre système de bascule camion, la facturation ou l'expédition. L'installation et la connexion des dispositifs prennent environ un mois, et un déploiement complet 3 à 4 mois.
Voir Fabrico MES and OEE pour le produit lui-même. Pour le vérifier par rapport aux signaux de votre usine, Book a demo ou Contact us.
Erreurs courantes
- Ne rapporter qu'un seul chiffre de tonnes par heure sans indiquer le diviseur.
- Compter les heures météo et sans demande comme des échecs d'usine.
- Utiliser les tickets bascule camion comme mesure de la vitesse de l'usine.
- Interpréter une journée avec granulats humides comme une équipe lente.
- Laisser "autre" devenir la principale raison d'arrêt.
- Comparer des usines sur des tonnes/h brutes sans regarder la capacité nominale et l'humidité.
- Déployer un traceur avant d'avoir vérifié quels signaux l'usine peut fournir.
Ce que les gens demandent ensuite
Quel est un bon tonnes par heure pour une centrale d'enrobé ?
Il n'y a pas de chiffre unique, car les seules centrales drum varient par conception d'environ 100 à plus de 900 t/h. Comparez votre taux de fonctionnement à votre capacité nominale à votre niveau d'humidité, et suivez la tendance sur des semaines.
Puis-je suivre une centrale drum sans lots ?
Oui. Utilisez le débit de la peseuse à bande ou les totaux usine et consignez les états marche/arrêt.
Faut-il compter les arrêts météo dans l'OEE ?
Décidez une fois et consignez-le. Nous suggérons d'exclure la météo du temps planifié pour l'OEE et de la garder dans l'utilisation, afin que vous puissiez toujours la voir.
Comment savoir quels arrêts réparer en premier ?
Classez le temps d'arrêt par cause et commencez par la principale que vous pouvez contrôler.
Quel est le coût d'une heure arrêtée ?
Multipliez les tonnes perdues par votre marge contributive par tonne, et ne comptez que les tonnes que vous auriez pu vendre et que vous ne pouvez pas rattraper plus tard. Notre guide terrain gratuit, why lines stop, vous aide à le chiffrer.
Ai-je besoin d'un nouveau logiciel ou les tableurs suffisent-ils ?
Les tableurs fonctionnent pour les totaux, mais peinent avec les raisons d'arrêt en direct et les taux horaires. Vérifiez d'abord les rapports de votre système de contrôle, puis décidez ce qui manque.
Vous voulez voir ce que les signaux de votre usine peuvent montrer ? Book a demo ou Contact us.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.