


 Iniciar sesión
 Blog
Seguimiento de la producción de planta de asfalto: toneladas por hora, lotes y paradas

En resumen: El seguimiento de la producción de una planta de asfalto significa saber, hora por hora, cuántas toneladas hizo, cuánto tiempo funcionó realmente la planta y por qué se detuvo. Los tickets en papel al final del día solo dan el total.
- Rastree toneladas por hora frente a las horas en las que la planta podría haber funcionado, no solo frente a las horas que funcionó.
- Cuente los lotes en una planta por lotes. Use la báscula de banda o los totales de la planta en una planta de tambor.
- Reconciliar los tickets de la báscula de camiones con los datos de la planta cada día. Responden a preguntas diferentes.
- Registre cada parada con una razón: avería, silos llenos, tiempo, falta de material, parada planificada.
- Cuente el OEE en toneladas y anote qué horas cuentan como planificadas. Informe la utilización junto a ello.
Qué debe rastrear en una planta de asfalto
Una planta hace varias mezclas para muchos clientes, en ráfagas, a menudo contra un programa de pavimentación que no controla.
Por eso el total diario oculta el problema. Dos plantas pueden hacer las mismas toneladas y perder cantidades de tiempo muy diferentes.
Cinco cosas le dan la imagen completa. Las listas en esta guía son prácticas generales, adáptelas a su planta.
- Toneladas por hora, mientras la planta está funcionando y promediado en el turno.
- Recuento de lotes (plantas por lotes) o flujo de báscula de banda (plantas drum).
- Tiempo de funcionamiento y tiempo de parada, con una razón en cada parada.
- Datos de silos y camiones, incluido el tiempo de espera.
- Humedad del árido, tiempo y demanda, mantenidos separados de las fallas de la planta.
Toneladas por hora: elija una definición y escríbala
"Toneladas por hora" suena simple. No lo es, porque el divisor puede cambiar.
Divida por horas de funcionamiento y obtiene un número. Divida por horas del turno y obtiene uno mucho menor.
Así que defina tres tasas y manténgalas separadas:
| Rate | Divida las toneladas por | Qué le dice |
|---|---|---|
| Tasa de funcionamiento | Horas en que la planta estuvo produciendo | Qué tan rápido funciona la planta cuando funciona |
| Tasa por turno | Horas programadas del turno | Lo que el turno realmente entregó |
| Tasa nominal | Capacidad de placa de características (no una división) | El techo. Los secadores están nominalizados a una humedad de árido establecida, típicamente 5% |
La brecha entre la tasa de funcionamiento y la tasa por turno es tiempo perdido. La brecha entre la tasa de funcionamiento y la tasa nominal es velocidad perdida.
Ambas brechas valen dinero. Necesitan soluciones diferentes.
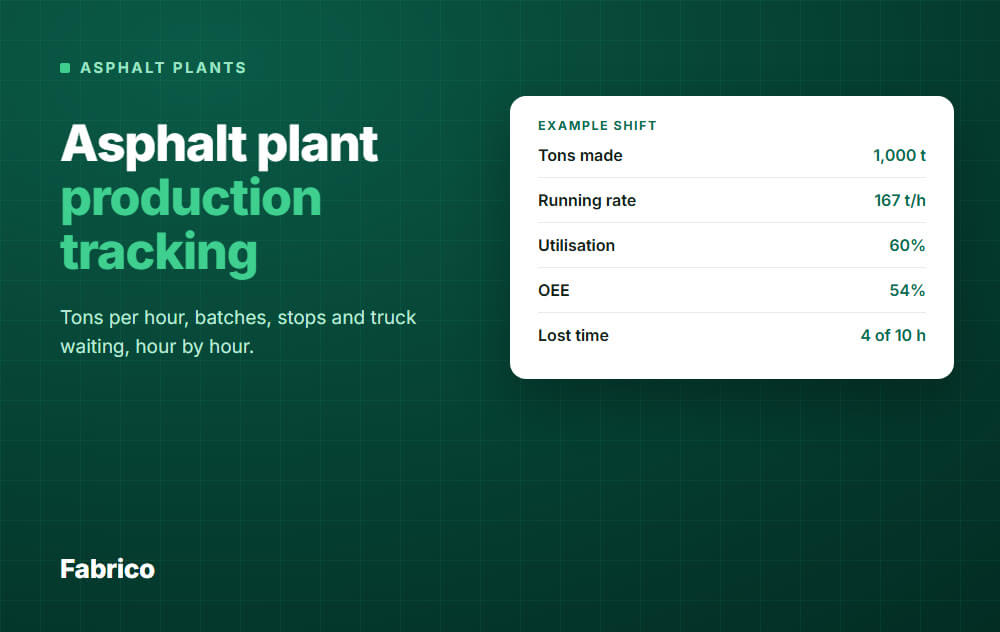
Ejemplo: un turno (datos de ejemplo)
Un turno de 10 horas en una planta drum con una capacidad nominal de 200 t/h:
- Toneladas hechas: 1.000.
- Horas produciendo: 6.
- Tasa de funcionamiento: 1.000 / 6 = alrededor de 167 t/h.
- Tasa por turno: 1.000 / 10 = 100 t/h.
- Salida nominal en 10 horas: 2.000 t.
La planta funcionó al 83% de su velocidad nominal (167 de 200). Funcionó el 60% del turno (6 de 10 horas), por lo que las 4 horas perdidas son la historia más importante.
Por qué la tasa de funcionamiento está por debajo de la nominal
No interprete cada brecha de velocidad como un fallo de planta. Dos causas comunes:
- Árido húmedo. El secado fija la tasa global de la planta, por lo que mayor humedad significa menos alimentación. Verifique la humedad al menos dos veces al día y regístrela junto a la tasa.
- Demanda de pavimentación. En un trabajo equilibrado, la extendedora y la planta funcionan a la misma tasa. Una planta retenida para igualar a la extendedora no está funcionando mal, así que márquela.
Las plantas por lotes y drum necesitan contadores diferentes
Una planta por lotes hace mezcla en lotes individuales. Una planta drum lo hace en flujo continuo, por lo que cuenta de forma diferente.
Planta por lotes: cuente los lotes
Los áridos se pesan en una tolva de pesaje y el ligante en un cubo o tanque de pesaje, luego ambos se mezclan en un pugmill. Las partidas típicas son de 1.5 a 5 toneladas.
Cada lote es un evento claro, y los sistemas de registro automáticos registran los pesos de las partidas. Lotes por hora por peso medio de lote dan t/h: 60 lotes de 3 t son 180 t/h (datos de ejemplo).
Rastree:
- Lotes por hora.
- Peso medio por lote y cuántos estuvieron fuera de objetivo.
- Tiempo entre lotes. Un gran hueco significa espera, no mezcla.
- Receta por lote, para ver los cambios entre mezclas.
Planta drum: rastree el flujo
No hay lotes. Una báscula de banda en la alimentación principal de frío pesa el árido antes del secado, y el ligante se dosifica contra ese flujo.
El dato de humedad se usa para calcular el peso seco. Si está mal, sus toneladas también lo estarán, así que trate las verificaciones de humedad como parte del seguimiento de producción.
Rastree toneladas por hora, además de los tiempos en que la trommel gira sin flujo.
Tickets de báscula de camión vs datos de planta
Estas dos fuentes a menudo se tratan como una. No lo son.
| Ticket báscula camión | Datos de planta | |
|---|---|---|
| Mide | Lo que salió del sitio, por camión | Lo que la planta produjo, en el tiempo |
| Fortaleza | Prueba de facturación, coincide con el cliente | Muestra velocidad, paradas y huecos |
| Debilidad | No dice nada sobre paradas o velocidad | No prueba lo entregado |
| Momento | Cuando el camión pesa a la salida | Cuando la mezcla se produjo |
La diferencia de tiempo importa. La mezcla puede estar en un silo, por lo que las toneladas producidas y las enviadas no coincidirán hora por hora.
Compárelos en una jornada o turno completo. Si la brecha diaria sigue creciendo, busque mezcla en silos, cargas rechazadas, desperdicio, una entrada de humedad incorrecta o una báscula que necesite revisión.
Para probar una báscula, pese cargas aleatorias en otra báscula certificada. Use tickets para facturación y datos de planta para rendimiento.
Paradas: regístrelas con una razón
Una parada sin razón es solo un hueco en un gráfico. Dé a los operarios una lista corta que puedan seleccionar en unos segundos.
Lista inicial para una planta de asfalto:
- Avería: alimentación, secador, quemador, depurador, cinta, criba, mezclador.
- Silo lleno o sin camiones: no hay sitio para la mezcla.
- No hay demanda o no hay pedido: la cuadrilla de pavimentación no trabaja.
- Tiempo: lluvia, frío, viento, obra cerrada.
- Material: árido, ligante o RAP no disponible.
- Cambio: cambio de tipo de mezcla.
- Puesta en marcha y paro: conocidos de antemano, pero se pueden acortar.
- Planificado: mantenimiento programado, descansos.
El tiempo y la falta de demanda no son lo mismo que una avería. Manténgalos en sus propios grupos para que no ahoguen las paradas que puede arreglar.
Revise las tres principales razones cada semana. Un Pareto del tiempo de parada muestra dónde actuar primero, como explica nuestra guía sobre el análisis de Pareto del tiempo de inactividad.
Diez paradas de 2 minutos cuestan 20 minutos por turno, o unas 67 toneladas a 200 t/h (datos de ejemplo). Lea más sobre los micro-stops.
Silos y camiones: la pérdida que la planta no puede ver sola
Los silos de almacenamiento existen para evitar que las interrupciones de pavimentación y la escasez de camiones detengan la planta. Así que un camión retrasado no detiene la planta de inmediato, llena el silo.
El silo no es un amortiguador gratuito. El almacenamiento prolongado puede envejecer el ligante, y algunas especificaciones estatales limitan el tiempo de almacenamiento.
Las plantas que cargan directamente desde el pugmill no tienen tal colchón. Rastree tres cosas:
- Cuánto tiempo esperó cada camión para cargar.
- Nivel del silo durante el turno.
- Horas en que la planta se detuvo con silos llenos o sin camiones.
Si la planta se detiene con frecuencia con silos llenos, revise el despacho y el programa de pavimentación. Si los camiones hacen cola, revise la tasa de planta o la carga.
Sin ambos números, cada lado culpa al otro.
Utilización vs OEE en una planta de asfalto
El OEE multiplica disponibilidad, rendimiento y calidad. Funciona aquí si cuentas en toneladas en lugar de piezas; puedes leer lo básico en cálculo del OEE.
- Disponibilidad = horas de producción / horas de producción planificadas.
- Rendimiento = tasa de funcionamiento / tasa nominal.
- Calidad = toneladas buenas / toneladas fabricadas (residuos, cargas rechazadas y mezcla fuera de especificación son las pérdidas).
Utilización es un número separado: horas de producción / todas las horas del turno o de la temporada, sin excluir nada. Muestra el uso real de equipos caros.
Decida el tiempo planificado antes de medir
La parte difícil es qué horas cuentan como planificadas. Si la planta está inactiva porque no hay trabajo reservado, eso es una pérdida de mercado, no una pérdida de planta.
Aquí hay una regla que funciona. Es práctica general, no un estándar:
- Excluido del tiempo planificado: no hay trabajo reservado, paradas por clima, mantenimiento programado, descansos.
- Mantenido en tiempo planificado: averías, puesta en marcha, cambio, falta de material, silo lleno o sin camiones.
La puesta en marcha permanece incluida porque puede acortarla. Silo lleno permanece incluido, pero manténgalo como su propia razón, porque el equipo de la planta no puede arreglarlo solo.
Ejemplo: el mismo turno, dos vistas (datos de ejemplo)
El turno de 10 horas tuvo 1 hora de puesta en marcha, 1 hora de lluvia, 1 hora con silos llenos y sin camiones, y 1 hora de fallo. Hizo 980 toneladas buenas de 1.000.
| Medida | Cálculo | Resultado |
|---|---|---|
| Utilización | 6 h produciendo / 10 h turno | 60% |
| Disponibilidad | 6 h produciendo / 9 h planificadas (lluvia excluida) | 67% |
| Rendimiento | 167 / 200 t/h | 83% |
| Calidad | 980 buenas t / 1.000 t hechas | 98% |
| OEE | 0.67 x 0.83 x 0.98 | aprox. 54% |
Puedes comprobarlo: 980 toneladas buenas / (9 horas x 200 t/h) es también alrededor de 54%. Si cuentas la hora de lluvia como planificada, el mismo turno muestra 49% — por eso la regla debe escribirse.
De dónde vienen los datos
Los tickets en papel no pueden mostrar la imagen hora a hora. Necesita una señal de la planta.
Las principales fuentes:
- Sistema de control de planta: compruebe primero lo que registra y exporta. Algunos fabricantes venden módulos de informes: por ejemplo, el as1 PIP de Ammann lista KPI, producción en vivo, fallos y tendencias diarias.
- Señales PLC: en marcha, parada, flujo, lote completado.
- Sensores: un sensor de corriente en el motor de la trommel muestra que la trommel gira, pero no las toneladas. Una señal de la compuerta de carga muestra cuándo sale mezcla.
- Báscula de camión: pesos y tiempos de los camiones, normalmente en un sistema separado.
Cada planta está cableada de manera diferente, y las más antiguas pueden no tener puerto de datos. Si su sistema de control ya le da tasas por turno y razones de parada, empiece por ahí.
Compruebe también su permiso de emisión. Algunos estados requieren registros diarios de producción, por lo que puede que necesite llevar ese registro de todos modos.
Cómo encaja Fabrico
Fabrico es un light MES para OEE y monitoreo de producción. Recoge datos de PLCs, sensores IoT en máquinas antiguas y cámaras IA, y los operadores etiquetan la causa de cada parada en una tableta o teléfono usando sus propios códigos de razón.
Ve si una línea está funcionando o parada, cuánto tiempo lleva el paro y su causa una vez etiquetada. También consigue producción, paradas y OEE por turno, tiempos de inactividad por causa y micro-stops desde la señal de máquina, con exportación a Excel o CSV.
No tenemos referencias de plantas de asfalto para mostrar y no tenemos una conexión lista a ningún sistema de control. Fabrico cuenta ciclos, unidades y piezas, así que lo primero es comprobar si su señal de tonelaje puede alimentarlo.
No reemplaza su sistema de báscula de camión, facturación o despacho. La instalación y conexión de dispositivos lleva aproximadamente un mes, y un despliegue completo toma 3 a 4 meses.
Vea Fabrico MES and OEE para el producto en sí. Para comprobarlo contra las señales de su planta, Book a demo o Contact us.
Errores comunes
- Reportar solo un número de toneladas por hora sin indicar el divisor.
- Contar horas por clima y sin demanda como fallos de la planta.
- Usar tickets de báscula de camión como medida de velocidad de la planta.
- Leer un día de árido húmedo como una cuadrilla lenta.
- Dejar que "otro" se convierta en la razón de parada más grande.
- Comparar plantas por toneladas/h brutas sin mirar la capacidad nominal y la humedad.
- Desplegar un rastreador antes de verificar qué señales puede dar la planta.
Qué preguntan las personas a continuación
¿Cuál es un buen tonelaje por hora para una planta de asfalto?
No hay una cifra única, porque las plantas drum por sí solas varían por diseño de alrededor de 100 a más de 900 t/h. Compare su tasa de funcionamiento con su capacidad nominal a su nivel de humedad y siga la tendencia durante semanas.
¿Puedo rastrear una planta drum sin lotes?
Sí. Use el flujo de la báscula de banda o los totales de la planta y registre los estados de marcha y parada.
¿Deben contarse los paros por clima contra el OEE?
Decida una vez y anótelo. Sugerimos dejar el tiempo por clima fuera del tiempo planificado para OEE y mantenerlo en la utilización, para que aún pueda verlo.
¿Cómo sé qué paros arreglar primero?
Clasifique el tiempo de parada por razón y empiece por la principal que pueda controlar.
¿Cuánto cuesta una hora parada?
Multiplique las toneladas perdidas por su margen de contribución por tonelada, y cuente solo las toneladas que podría haber vendido y que no puede recuperar después. Nuestro field guide gratuito, why lines stop, le ayuda a valorarlo.
¿Necesito software nuevo o puedo usar hojas de cálculo?
Las hojas de cálculo funcionan para totales, pero tienen problemas con razones de parada en vivo y tasas horarias. Revise primero los informes de su sistema de control y luego decida qué falta.
¿Quiere ver qué pueden mostrar las señales de su planta? Book a demo o Contact us.
Artículos relacionados

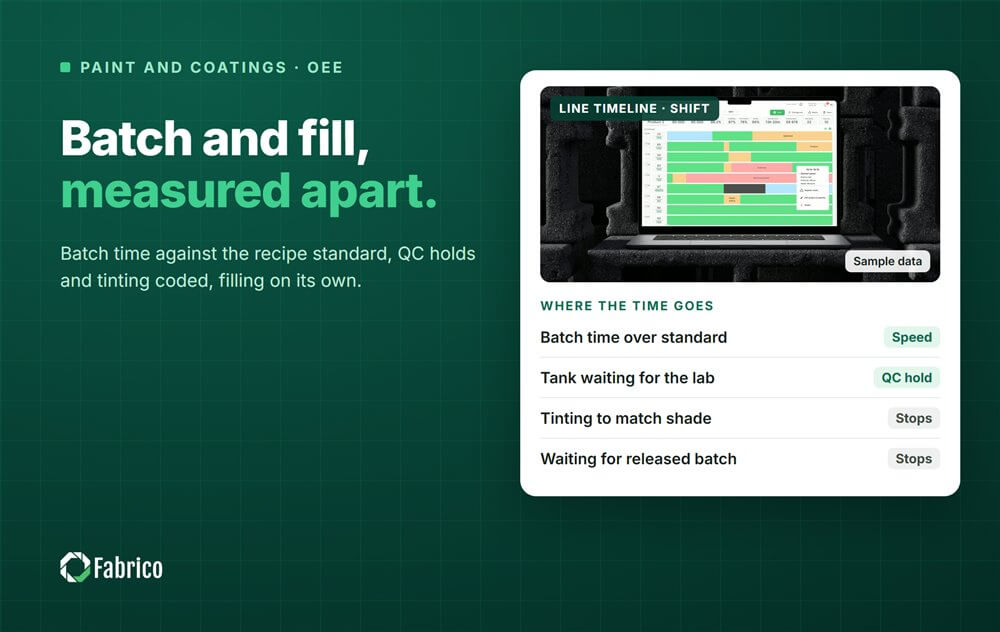
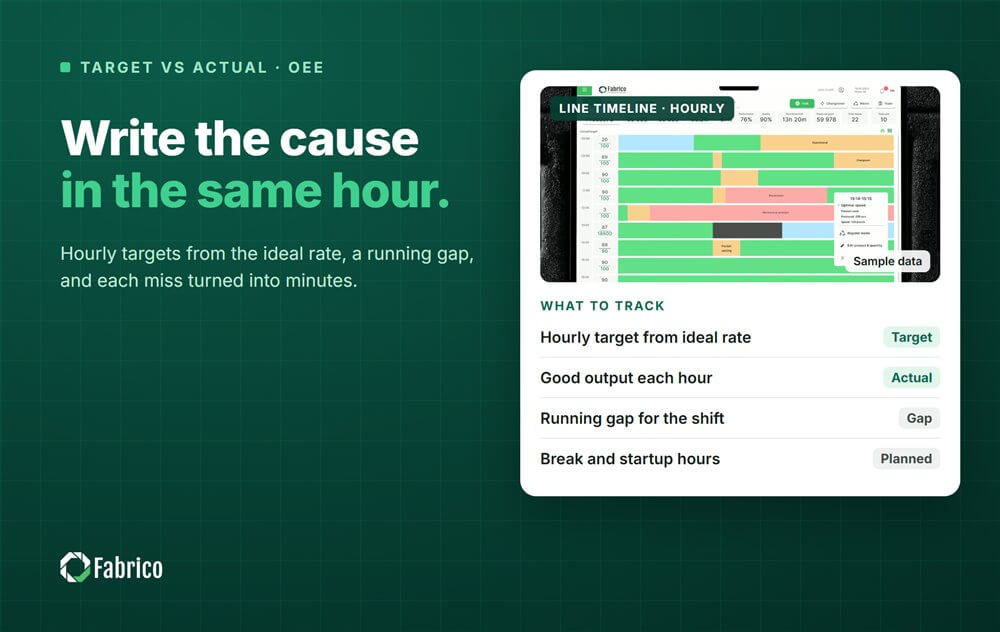








Tarjetas reales de Fabrico, datos de ejemplo.