


 Zaloguj
 Blog
Monitorowanie produkcji w wytwórni asfaltu: tony na godzinę, partie i przestoje

W skrócie: Śledzenie produkcji w wytwórni asfaltu oznacza wiedzieć, godzina po godzinie, ile ton wyprodukowano, jak długo zakład rzeczywiście pracował i dlaczego się zatrzymał. Papierowe bilety na koniec dnia pokazują tylko sumę.
- Śledź tony na godzinę względem godzin, w których zakład mógłby pracować, a nie tylko względem godzin, w których pracował.
- Liczyć partie w wytwórni partiowej. Użyj wagi taśmowej lub sum zakładu w wytwórni bębnowej.
- Pogódź bilety z wagi ciężarówki z danymi zakładu codziennie. Odpowiadają na różne pytania.
- Zapisuj każdy postój z powodem: awaria, silos pełny, pogoda, brak materiału, postój planowany.
- Liczyć OEE w tonach i zapisać, które godziny liczą się jako planowane. Raportuj wykorzystanie obok tego.
Co trzeba śledzić w wytwórni asfaltu
Zakład produkuje kilka mieszanek dla wielu klientów, w skokach, często zgodnie z harmonogramem układania, którego nie kontroluje.
Dlatego dzienny total ukrywa problem. Dwa zakłady mogą wyprodukować te same tony i stracić bardzo różne ilości czasu.
Pięć rzeczy daje pełny obraz. Listy w tym przewodniku to dobra praktyka, dostosuj je do swojej wytwórni.
- Tony na godzinę, podczas gdy zakład pracuje i uśrednione za zmianę.
- Liczba partii (wytwórnie partiowe) lub przepływ z wagi taśmowej (wytwórnie bębnowe).
- Czas pracy i czas przestojów, z powodem przy każdym postoju.
- Dane silosów i ciężarówek, w tym oczekiwanie.
- Wilgotność kruszywa, pogoda i popyt, prowadzone oddzielnie od usterek zakładu.
Tony na godzinę: wybierz jedną definicję i ją zapisz
„Tony na godzinę” brzmi prosto. Nie jest, ponieważ dzielnik może się zmienić.
Podziel przez godziny pracy i otrzymasz jedną liczbę. Podziel przez godziny zmiany i otrzymasz znacznie niższą.
Zdefiniuj więc trzy wskaźniki i trzymaj je oddzielnie:
| Rate | Podziel tony przez | Co to mówi |
|---|---|---|
| Wskaźnik pracy | Godziny, w których zakład produkował | Jak szybko działa zakład, gdy pracuje |
| Wskaźnik zmiany | Zaplanowane godziny zmiany | Co rzeczywiście dostarczyła zmiana |
| Wskaźnik nominalny | Wydajność nominalna z tabliczki (nie dzielenie) | Sufit. Suszarki są nominalne przy ustalonej wilgotności kruszywa, zwykle 5% |
Różnica między wskaźnikiem pracy a wskaźnikiem zmiany to czas stracony. Różnica między wskaźnikiem pracy a wskaźnikiem nominalnym to utrata prędkości.
Obie różnice kosztują pieniądze. Wymagają różnych napraw.
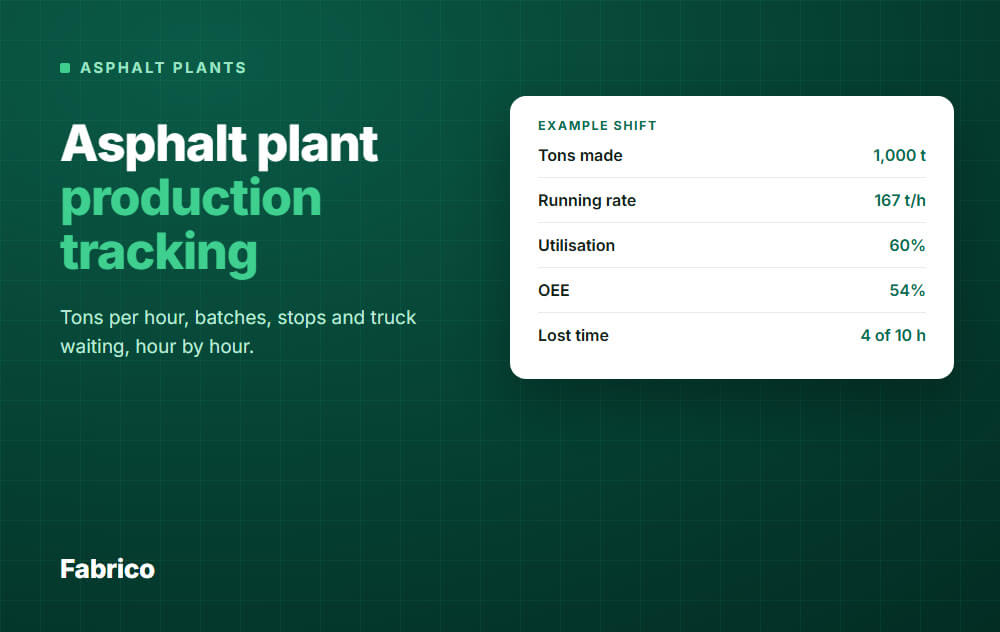
Przykład: jedna zmiana (dane przykładowe)
Przykładowa 10-godzinna zmiana w wytwórni bębnowej o nominalnej wydajności 200 t/h:
- Wyprodukowane tony: 1 000.
- Godziny produkcji: 6.
- Wskaźnik pracy: 1 000 / 6 = około 167 t/h.
- Wskaźnik zmiany: 1 000 / 10 = 100 t/h.
- Nominalna produkcja w 10 godzin: 2 000 t.
Zakład pracował na 83% swojej nominalnej prędkości (167 z 200). Pracował przez 60% zmiany (6 z 10 godzin), więc 4 utracone godziny to główny wątek.
Dlaczego wskaźnik pracy jest poniżej wskaźnika nominalnego
Nie czytaj każdej luki prędkości jako usterki zakładu. Dwie typowe przyczyny to:
- Mokra kruszywa. Suszenie ustala ogólną prędkość zakładu, więc większa wilgotność oznacza mniejszy dopływ. Sprawdzaj wilgotność co najmniej dwa razy dziennie i zapisuj ją obok wskaźnika.
- Popyt ze strony układania. W zrównoważonej pracy rozściełacz i zakład pracują z tą samą prędkością. Zakład zatrzymany, by dopasować się do rozściełacza, nie działa źle — oznacz to.
Wytwórnie partiowe i bębnowe potrzebują różnych liczników
Wytwórnia partiowa robi mieszankę w oddzielnych partiach. Wytwórnia bębnowa robi ją w przepływie ciągłym, więc liczy się inaczej.
Wytwórnia partiowa: licz partie
Kruszywo jest ważone w zasobniku wagowym, a wiążący w kubełku wagowym lub zbiorniku, potem obie substancje mieszane są w pugmillu. Typowe partie to około 1,5–5 ton.
Każda partia to wyraźne zdarzenie, a systemy rejestracji automatycznej logują wagi partii. Partie na godzinę razy średnia waga partii dają t/h: 60 partii po 3 t to 180 t/h (dane przykładowe).
Śledź:
- Partie na godzinę.
- Średnia waga partii i ile było poza celem.
- Czas między partiami. Długa przerwa oznacza oczekiwanie, nie mieszanie.
- Receptura mieszanki na partię, aby widzieć zmiany między mieszankami.
Wytwórnia bębnowa: śledź przepływ
Nie ma partii. Waga taśmowa na głównym przenośniku zimnego zasilania waży kruszywo przed suszeniem, a wiążący jest dawkowany względem tego przepływu.
Wartość wilgotności używana jest do obliczenia wagi suchej. Jeśli jest błędna, twoje tony też są błędne; traktuj kontrole wilgotności jako część śledzenia produkcji.
Śledź tony na godzinę oraz czasy, gdy bęben się obraca bez przepływu.
Bilety z wagi ciężarówki vs dane zakładu
Te dwa źródła często traktowane są jako jedno. Nie są.
| Ticket z wagi ciężarówki | Dane zakładu | |
|---|---|---|
| Pomiary | Co opuściło teren, według ciężarówki | Co zakład wyprodukował, w czasie |
| Mocne strony | Dowód do fakturowania, pasuje klientowi | Pokaże prędkość, postoje i przerwy |
| Słabości | Nic nie mówi o postojach czy prędkości | Nie dowodzi, co zostało dostarczone |
| Czas | Kiedy ciężarówka waży się na wyjeździe | Kiedy mieszanka została wyprodukowana |
Różnica w czasie ma znaczenie. Mieszanka może stać w silosie, więc wyprodukowane tony i wysłane tony nie będą się zgadzać godzina po godzinie.
Porównuj je na pełną zmianę lub dzień. Jeśli dzienna różnica wciąż rośnie, szukaj mieszanki pozostawionej w silosach, odrzuconych ładunków, odpadów, błędnego wejścia wilgotności lub wagi, którą trzeba sprawdzić.
Aby przetestować wagę, waż losowe ładunki na innej certyfikowanej wadze. Używaj ticketów do spraw pieniężnych, a danych zakładu do wydajności.
Przystanki: loguj je z powodem
Postój bez powodu to tylko luka na wykresie. Daj operatorom krótką listę, którą mogą wybrać w kilka sekund.
Początkowa lista dla wytwórni asfaltu:
- Awaria: podajnik zimnego zasilania, suszarka, palnik, workownia, przenośnik, przesiewacz, mieszalnik.
- Silos pełny lub brak ciężarówek: brak miejsca dla mieszanki.
- Brak popytu lub brak zamówienia: ekipa układająca nie pracuje.
- Pogoda: deszcz, mróz, wiatr, plac zamknięty.
- Materiał: kruszywo, wiążący lub RAP niedostępne.
- Zmiana: przełączenie typu mieszanki.
- Uruchomienie i zatrzymanie: znane z góry, ale można je skrócić.
- Planowane: zaplanowana konserwacja, przerwy.
Pogoda i brak popytu to nie to samo co awaria. Trzymaj je w oddzielnych grupach, aby nie zagłuszyły postojów, które możesz naprawić.
Przeglądaj trzy najważniejsze powody co tydzień. Pareto czasu postoju pokazuje, gdzie działać najpierw, jak wyjaśnia nasz przewodnik po analizie Pareto czasu przestojów.
Dziesięć 2-minutowych zacięć kosztuje 20 minut na zmianę, czyli około 67 ton przy 200 t/h (dane przykładowe). Przeczytaj więcej o mikro-przystankach.
Silosy i ciężarówki: strata, której zakład sam nie zobaczy
Silosy magazynowe istnieją, aby zapobiec zatrzymaniu zakładu z powodu przerw w układaniu i braków ciężarówek. Dlatego spóźniony samochód nie zatrzymuje od razu zakładu — napełnia silos.
Silos nie jest darmowym buforem. Długie przechowywanie może postarzć wiążący, a niektóre specyfikacje stanowe ograniczają czas składowania.
Zakłady ładujące bezpośrednio z pugmillu nie mają takiej poduszki. Śledź trzy rzeczy:
- Jak długo każdy samochód czekał na załadunek.
- Poziom silosa w trakcie zmiany.
- Godziny, w których zakład był zatrzymany z pełnymi silosami lub bez ciężarówek.
Jeśli zakład często zatrzymuje się z pełnymi silosami, przejrzyj dyspozycję i harmonogram układania. Jeśli ciężarówki często stoją w kolejce, sprawdź wydajność zakładu lub rozładunek.
Bez obu liczb każda strona obwinia drugą.
Wykorzystanie vs OEE w wytwórni asfaltu
OEE mnoży dostępność, wydajność i jakość. Działa tutaj, jeśli liczysz w tonach zamiast w częściach, a podstawy znajdziesz w obliczaniu OEE.
- Dostępność = godziny produkcji / zaplanowane godziny produkcji.
- Wydajność = wskaźnik pracy / wskaźnik nominalny.
- Jakość = dobre tony / wyprodukowane tony (odpady, odrzucone ładunki i mieszanka poza specyfikacją to straty).
Wykorzystanie to oddzielny wskaźnik: godziny produkcji / wszystkie godziny zmiany lub sezonu, bez odliczeń. Pokazuje rzeczywiste wykorzystanie drogiego sprzętu.
Zdecyduj, które godziny są planowane zanim zmierzysz
Trudna część to które godziny liczyć jako planowane. Jeśli zakład stoi bez pracy bo nie ma zlecenia, to strata rynku, nie strata zakładu.
Oto zasada, która działa. To praktyka ogólna, nie standard:
- Wyłączone z czasu planowanego: brak zarezerwowanego zlecenia, przestoje pogodowe, planowana konserwacja, przerwy.
- Uwzględnione w czasie planowanym: awarie, uruchomienie, zmiana, brak materiału, silos pełny lub brak ciężarówek.
Uruchomienie pozostaje wliczone, bo można je skrócić. Silos pełny pozostaje wliczony, ale trzymaj go jako odrębną przyczynę, bo zespół zakładu nie naprawi tego sam.
Przykład: ta sama zmiana, dwa spojrzenia (dane przykładowe)
10-godzinna zmiana miała 1 godzinę uruchomienia, 1 godzinę deszczu, 1 godzinę z pełnymi silosami i bez ciężarówek oraz 1-godzinną awarię. Wyprodukowała 980 dobrych ton z 1 000.
| Miara | Obliczenie | Wynik |
|---|---|---|
| Wykorzystanie | 6 h produkcji / 10 h zmiany | 60% |
| Dostępność | 6 h produkcji / 9 h planowane (deszcz wyłączony) | 67% |
| Wydajność | 167 / 200 t/h | 83% |
| Jakość | 980 dobrych t / 1 000 t wyprodukowanych | 98% |
| OEE | 0.67 x 0.83 x 0.98 | około 54% |
Możesz to sprawdzić: 980 dobrych ton / (9 godzin x 200 t/h) to też około 54%. Jeśli policzysz godzinę deszczu jako planowaną, ta sama zmiana pokaże 49% — dlatego reguła musi być zapisana.
Skąd pochodzą dane
Papierowe bilety nie pokażą obrazu godzina po godzinie. Potrzebny jest sygnał z zakładu.
Główne źródła:
- System sterowania zakładem: sprawdź najpierw, co loguje i eksportuje. Niektórzy producenci sprzedają moduły raportujące: np. Ammann's as1 PIP wymienia KPI, produkcję na żywo, awarie i trendy dzienne.
- Sygnały PLC: praca, stop, przepływ, partia ukończona.
- Czujniki: czujnik prądu na silniku bębna pokazuje, że bęben się obraca, ale nie tony. Sygnał bramki załadunkowej pokazuje, kiedy mieszanka opuszcza zakład.
- Waga ciężarówki: wagi i czasy ciężarówek, zwykle w osobnym systemie.
Każdy zakład jest okablowany inaczej, starsze mogą nie mieć portu danych. Jeśli twój system sterowania już dostarcza stawki zmian i powody przestojów, zacznij od tego.
Sprawdź też pozwolenie na emisję. Niektóre stany wymagają dziennych zapisów produkcji, więc być może i tak musisz prowadzić ten rejestr.
Jak pasuje Fabrico
Fabrico to lekki MES do OEE i monitorowania produkcji. Zbiera dane z PLC, czujników IoT na starszych maszynach i kamer AI, a operatorzy oznaczają przyczynę każdego postoju na tablecie lub telefonie, używając twoich własnych kodów przyczyny.
Widzisz, czy linia pracuje czy stoi, jak długo trwa postój i jaka jest jego przyczyna po oznaczeniu. Dostajesz też produkcję, postoje i OEE na zmianę, przestoje według przyczyny oraz mikro-przestoje z sygnału maszyny, z eksportem do Excel lub CSV.
Nie mamy referencji z wytwórni asfaltu do pokazania i nie mamy gotowego połączenia z żadnym systemem sterowania zakładem. Fabrico liczy cykle, jednostki i części, więc pierwszą rzeczą do sprawdzenia jest, czy twój sygnał tonazu może je zasilać.
Nie zastępuje twojego systemu wagi ciężarówki, fakturowania ani dyspozycji. Instalacja i podłączenie urządzeń zajmuje około miesiąca, pełne wdrożenie 3–4 miesiące.
Zobacz Fabrico MES and OEE dla samego produktu. Aby porównać go z sygnałami twojego zakładu, Book a demo lub Contact us.
Częste błędy
- Raportowanie tylko jednej liczby ton na godzinę bez podania dzielnika.
- Liczenie godzin pogodowych i bez popytu jako awarii zakładu.
- Używanie ticketów z wagi ciężarówki jako miary prędkości zakładu.
- Odczytywanie dnia z mokrym kruszywem jako wolnej brygady.
- Pozwalanie, by "inne" stało się największym powodem postoju.
- Porównywanie zakładów według surowych ton/h bez uwzględnienia pojemności nominalnej i wilgotności.
- Wdrożenie trackera przed sprawdzeniem, jakie sygnały zakład może dostarczyć.
Co pytają dalej
Jaka jest dobra ton na godzinę dla wytwórni asfaltu?
Nie ma jednej wartości, ponieważ same wytwórnie bębnowe projektowane są w szerokim zakresie od około 100 do ponad 900 t/h. Porównaj swoją running rate z własną pojemnością nominalną przy twoim poziomie wilgotności i śledź trend w tygodniach.
Czy mogę śledzić wytwórnię bębnową bez partii?
Tak. Użyj przepływu z wagi taśmowej lub sum zakładu i rejestruj stany pracy i postoju.
Czy postoje pogodowe powinny być zaliczane przeciw OEE?
Zdecyduj raz i zapisz to. Sugerujemy wyłączenie pogody z czasu planowanego w OEE i pozostawienie jej w wykorzystaniu, aby nadal była widoczna.
Jak wiedzieć, które postoje naprawić najpierw?
Uszereguj czas postoju według przyczyny i zacznij od największej, którą możesz kontrolować.
Ile kosztuje godzina zatrzymania?
Pomnóż utracone tony przez twój wkład marży na tonę i licz tylko tony, które mogłeś sprzedać i których nie możesz nadrobić później. Nasz darmowy poradnik terenowy, why lines stop, pomoże wycenić to.
Czy potrzebuję nowego oprogramowania, czy wystarczą arkusze kalkulacyjne?
Arkusze kalkulacyjne działają dla sum, ale mają trudności z powodami postojów na żywo i stawkami godzinowymi. Najpierw sprawdź raporty systemu sterowania, a potem zdecyduj, czego brakuje.
Chcesz zobaczyć, co mogą pokazać sygnały twojej wytwórni? Book a demo lub Contact us.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








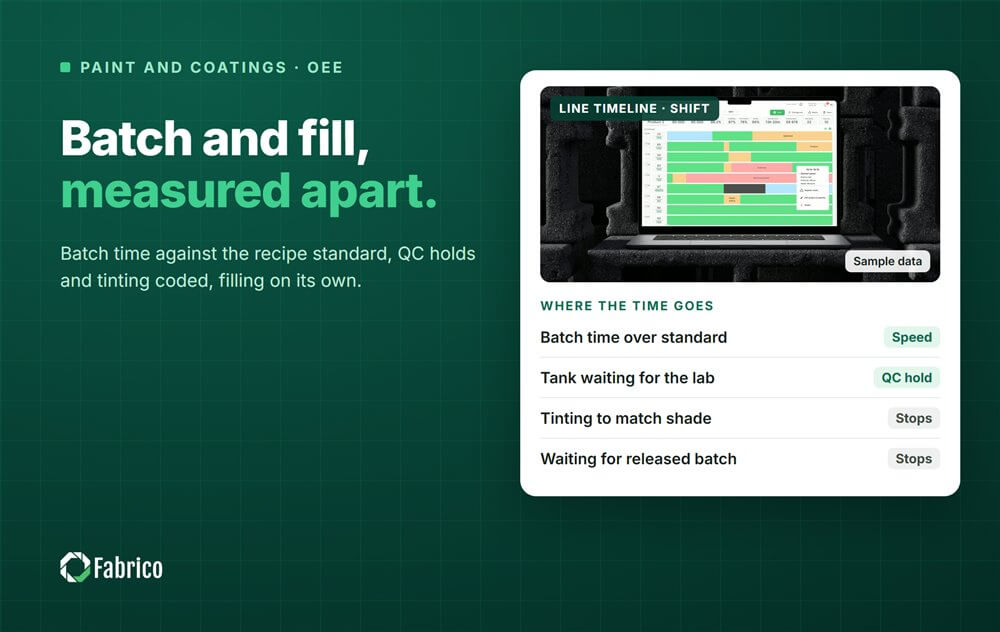
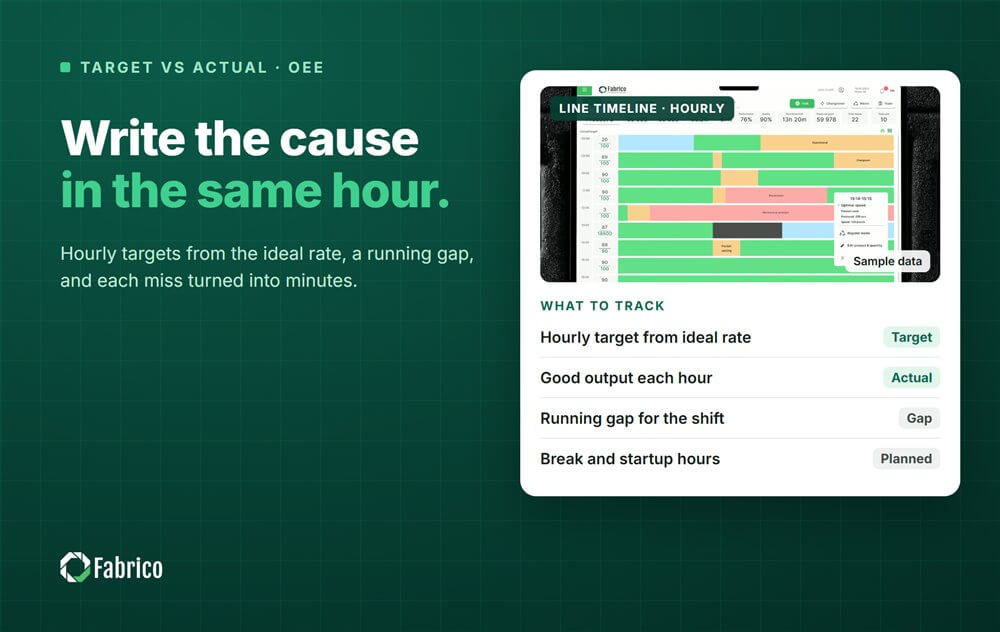
Prawdziwe kafelki Fabrico, dane przykładowe.